
 EN
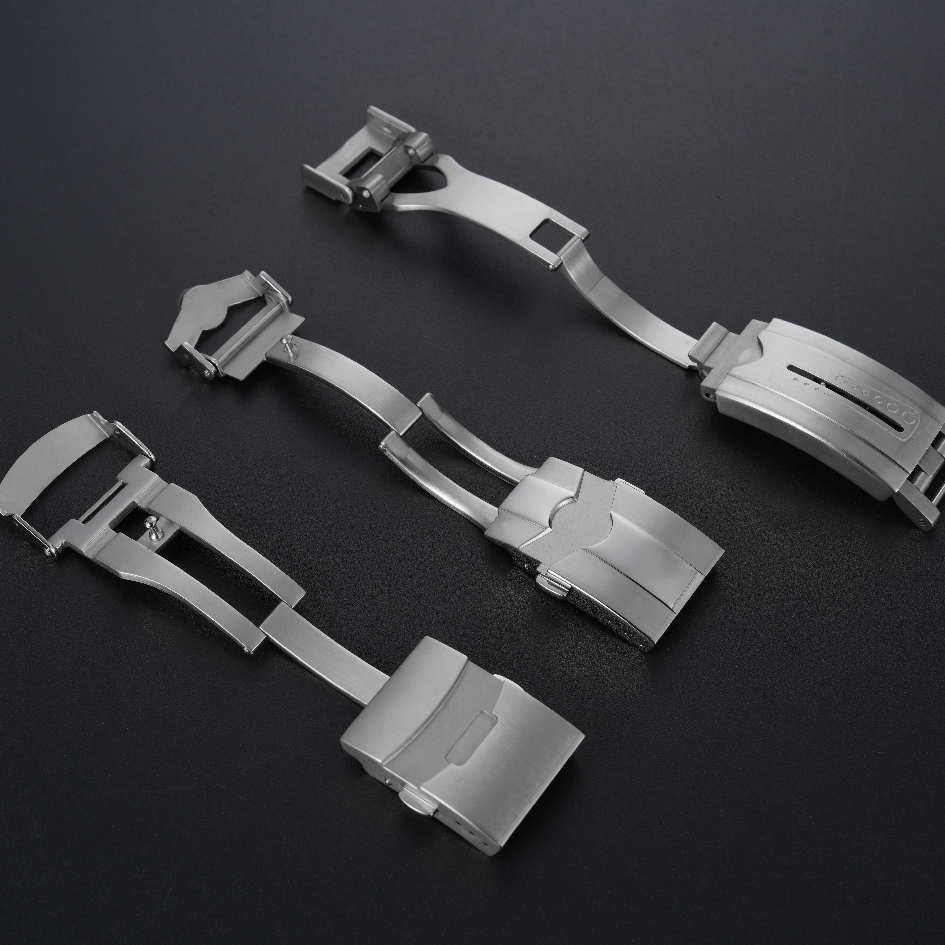
O broșă cedează dintr-unul dintre următoarele motive: lansa nu mai face priză, arcul își pierde tensiunea, suprafața se uzează complet sau balama dezvoltă joc. Fiecare dintre aceste moduri de cedare este legat de o proprietate a materialului. Duritatea determină viteza cu care se zgârie suprafața. Modulul de elasticitate determină cât de mult se deformează o lamelă a lanselor sub sarcină. Rezistența la coroziune determină comportamentul piesei în contact cu transpirația pe parcursul lunilor.
Selectarea materialului nu este, așadar, o decizie pur estetică. Aceasta stabilește durata de funcționare a broșei înainte chiar de fabricarea primei unități. Două broșe cu aceeași geometrie, dar realizate din materiale diferite, vor îmbătrâni în mod diferit, iar diferența se simte în mână mult înainte de a apărea în fișa tehnică.
oțel inoxidabil 316L ca bază practică
oțelul inoxidabil 316L este standardul de referință pentru broșe de ceas, din motive care rămân valabile în producție. Rezistă bine la coroziune în condiții de contact zilnic cu pielea, acceptă atât finisajele matate, cât și cele lucioase și poate fi prelucrat prin așchiere sau ambutisare în mod previzibil. Duritatea sa se situează într-un domeniu care menține muchia unui sistem de închidere fără a deveni casant.
Limitarea constă în uzură. Oțelul 316L nu este un oțel dur, iar o suprafață lucioasă a unei broșe va acumula în timp zgârieturi fine. Aceasta este acceptabilă pe un finisaj mat, unde zgârieturile se camuflează. Pe o broșă cu finisaj oglindă, aceeași uzură este percepută ca pierdere de luciu, iar piesa pare mai bătrână decât este de fapt.
Cealaltă problemă de bază este eliberarea de nichel. Unele persoane prezintă sensibilitate față de acesta, iar oțelul 316L poate elibera cantități mici în contact cu transpirația. Pentru majoritatea utilizatorilor, acest lucru nu reprezintă o problemă. Pentru o marcă care își dorește să atragă persoanele cu piele sensibilă, este un motiv pentru a lua în considerare alternative.
Titanul și compromisul privind modulul de elasticitate
Clemele din titan rezolvă problemele de greutate și contact cu pielea pe care le ridică oțelul. Titanul este aproximativ cu 40 % mai ușor decât oțelul, la același volum, iar în general este bine tolerat de piele. De asemenea, rezistă coroziunii datorită unui strat superficial de oxid care se reformează după zgârieturi.
Compromisul constă în modulul de elasticitate. Modulul de elasticitate al titanului este de aproximativ 110 GPa, comparativ cu aproximativ 200 GPa pentru oțel, astfel încât o lamelă din titan a unei cleme se deformează mai mult sub aceeași sarcină. Un arc calibrat pentru o clemă din oțel va părea mai ușor într-o variantă din titan, dacă nu se ajustează rata de rigiditate a arcului. Aceasta este o modificare de proiectare, nu o simplă înlocuire a materialului, iar validarea trebuie efectuată pe întreaga serie.
Titanul este, de asemenea, mai moale la suprafață decât oțelul durificat. Deși rezistă mai bine la coroziune, este mai predispus la zgârieturi. O clemă din titan care vine în contact zilnic cu o suprafață dură va prezenta urme pe care o clemă din oțel le-ar evita.
| Proprietate | oțel 316L | Titan | Oțel acoperit cu PVD |
|---|---|---|---|
| Duritate | Moderat | Inferior | Mai ridicată la suprafață |
| Rezistență la coroziune | Bun | Înalt | Depinde de integritatea acoperirii |
| Toleranță cutanată | Posibilitate de eliberare de nichel | În general bine tolerată | Aceeași ca cea a substratului |
| Vizibilitatea zgârieturilor | Moderat | Superior | Mai scăzută până când stratul de acoperire se uzează |
| Costul unitar | Linie de bază | Superior | Moderat până la ridicat |
Durabilitatea stratului de acoperire și întrebarea privind substratul
Stratul de acoperire PVD este adesea specificat pentru a îmbunătăți rezistența la zgârieturi și pentru a adăuga culoare. Acest strat crește într-adevăr duritatea suprafeței, iar un strat bine aplicat rezistă mai bine decât o suprafață de oțel neacoperită la abraziunea ușoară.
Problema este că stratul de acoperire este la fel de bun ca și substratul de dedesubt. Un strat PVD aplicat pe o suprafață cu gropițe, urme de scule sau buruieni la margini va evidenția aceste defecte prin stratul de acoperire, nu le va ascunde. Când stratul de acoperire se uzează într-un punct de contact intens, oțelul de dedesubt devine vizibil și culoarea se modifică. Această schimbare este vizibilă și este percepută ca uzură, chiar dacă piesa este structural intactă.
Grosimea stratului de acoperire este importantă atât la limita inferioară, cât și la cea superioară. Dacă este prea subțire, se uzează prematur. Dacă este prea groasă, poate rotunji o margine care trebuie să rămână ascuțită pentru angrenarea mecanismului de blocare. Fereastra de grosime utilizabilă este îngustă și trebuie verificată pe piesa acoperită, nu presupusă doar pe baza specificațiilor procesului.
Un caz în care certificatul de material nu corespundea piesei
Un caz anonimizat a implicat un lot de broșe care au trecut inspecția la primire și au început să prezinte uzură superficială mai devreme decât era de așteptat în utilizarea din teren. Certificatul de material specifica gradul corect. Verificările de duritate efectuate pe materialul brut se încadrau în limitele specificate.
Problema consta în tratamentul termic al pieselor ambutisate. Un lot fusese supus unui tratament termic la o temperatură care lăsase suprafața mai moale decât prevedea specificația, iar verificarea de duritate efectuată pe materialul brut nu evidenția această neconformitate, deoarece materialul fusese testat înainte de ambutisare și tratamentul termic. Piesele aveau gradul corect, dar starea lor era incorectă.
Soluția a constat în adăugarea unei verificări de duritate pe piesa finită ambutisată, nu doar pe materialul primit, precum și în asocierea înregistrărilor privind tratamentul termic cu lotul respectiv. Materialul nu reprezenta problema. Secvența de verificare reprezenta problema.
Ce selecția materialului nu poate remedia
Alegerea materialului nu remediază un design care generează tensiune în punctul greșit. O margine de blocare prea subțire va ceda indiferent de materialul folosit. O cavitate pentru arc prea puțin adâncă va oferi o senzație de moale, indiferent de calitatea oțelului.
De asemenea, nu înlocuiește finisarea suprafeței. O broșă din materialul potrivit, dar cu o finisare slabă a suprafeței, pare încă nefinalizată la atingere. Și nu rezolvă singură problema costurilor. Titanul și depunerea PVD măresc costul, iar acest cost aduce valoare doar dacă broșa este concepută să fie un element vizibil și durabil.
Pentru proiectele în care materialul de închidere trebuie să echilibreze rezistența la uzură, contactul cu pielea și costul, colaborarea cu un furnizor al cărui control calitativ se bazează pe acești factori reduce surprizele din faza finală. Burriva, prescurtare pentru Baoruihua (Dongguan) Precision Technology Co., Ltd., operează o unitate specializată în componente, cu o suprafață de peste 20.000 de metri pătrați, acoperind prelucrarea pe mai multe axe, frezarea CNC, ambutisarea, lustruirea automatizată și inspecția dimensională în etapele de recepție, în curs de fabricație și livrare. Fluxurile de lucru sunt separate pe proiect, iar accesul la fișierele CAD este controlat în funcție de rolul profesional. Echipele care lucrează la specificațiile materialelor pentru închideri sunt binevenite să își discute cerințele.