
 EN
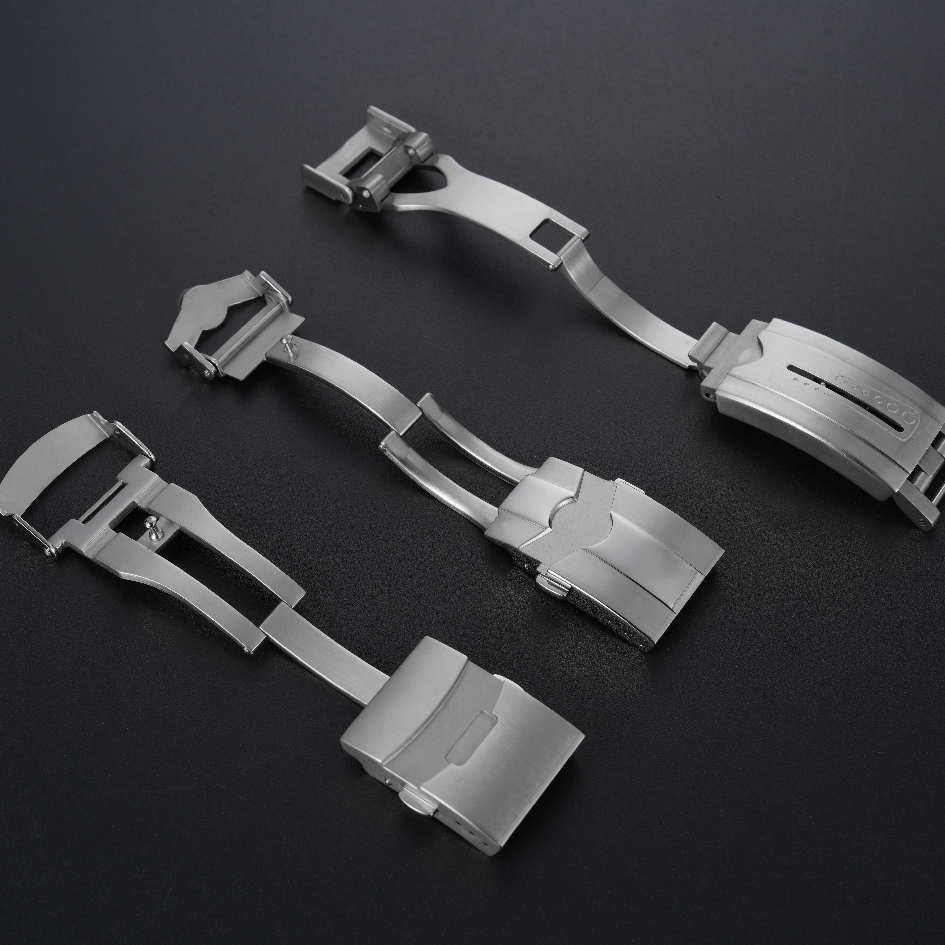
En spärr misslyckas av ett av flera skäl: låset slutar engagera, fjädern förlorar spänning, ytan slits igen eller gångjärnet utvecklar spel. Var och en av dessa felmoder kan spåras tillbaka till en material egenskap. Hårdhet avgör hur snabbt ytan repas. Elasticitetsmodul avgör hur mycket en låsfläns böjer sig under belastning. Korrosionsbeständighet avgör hur delen beter sig mot svett under månader.
Materialval är därför inte ett estetiskt beslut. Det ställer in slitageklockan för spärren innan ens en enda enhet har tillverkats. Två spärrar med identisk geometri men olika material kommer att åldras olika, och skillnaden märks i handen långt innan den syns på en specifikationslista.
316L rostfritt stål som den praktiska referensnivån
316L rostfritt stål är standardmaterialet för klockspännen av skäl som håller i produktionen. Det motstånd korrosion tillräckligt för daglig hudkontakt, tar både matta och polerade ytor, och bearbetas och stansas pålitligt. Dess hårdhet ligger inom ett intervall som behåller en spännkants kant utan att bli spröd.
Begränsningen är slitage. 316L är inte ett hårt stål, och en polerad yta på ett spänne kommer att få fina repor med tiden. Det är acceptabelt vid en matt yta, där reporna smälter samman. På ett spegelglanspolerat spänne tolkas samma slitage som mattning, och delen ser äldre ut än den är.
Det andra grundläggande problemet är nickelutsläpp. Vissa bärare är känsliga för detta, och 316L kan släppa små mängder vid kontakt med svett. För de flesta användare är detta inget problem. För ett varumärke som riktar sig till personer med känslig hud är det dock en anledning att överväga alternativ.
Titan och moduluskompromissen
Titaniumspännen löser vikts- och hudkontaktproblem som stål medför. Titan är cirka 40 procent lättare än stål vid samma volym och tolereras i allmänhet väl mot huden. Det motstår också korrosion tack vare ett ytoxidskikt som återbildas efter repor.
Kompromissen gäller elasticitetsmodulen. Titans elasticitetsmodul är cirka 110 GPa jämfört med cirka 200 GPa för stål, så en titanspänns låsblad böjer sig mer under samma last. En fjäder avstämd för en stålpänna känns lättare i en titanversion om inte fjäderhärden justeras. Det är en konstruktionsändring, inte enbart ett materialbyte, och den måste valideras för hela partiet.
Titan är också mjukare på ytan än härdat stål. Det motstår korrosion bättre men repas lättare. En titanspänna som regelbundet kommer i kontakt med en hård yta i daglig användning visar repor som en stålpänna skulle ha motstått.
| Egenskap | 316L-stål | Titan | PVD-belagt stål |
|---|---|---|---|
| Hårdhet | Måttlig | Lägre | Högre på ytan |
| Korrosionsbeständighet | Bra | Hög | Beror på beläggningens integritet |
| Hudtolerans | Nickelfrigöring möjlig | Allmänt väl tolererat | Samma som underlaget |
| Repssynlighet | Måttlig | Högre | Lägre tills beläggningen slits |
| Enhetens kostnad | Utgångsvärde | Högre | Måttlig till högre |
Kläckningens hållbarhet och underlagets fråga
PVD-beklädnad anges ofta för att förbättra skryttskärigheten och lägga till färg. Beklädnaden ökar ythårdheten, och ett väl applicerat lager klarar sig bättre än en obeklädd stelyta mot lätt slitage.
Problemet är att beklädnaden bara är lika bra som underlaget under den. Ett PVD-lager på en yta med gropar, verktygsspår eller kantrådor kommer att visa dessa defekter genom beklädnaden i stället för att dölja dem. När beklädnaden slits igenom vid en punkt med hög kontakt avslöjas stålet under och färgen förändras. Den förändringen är synlig och uppfattas som slitage även om komponenten strukturellt är i ordning.
Beklädnadens tjocklek är viktig i båda ändar. För tunn och den slits igenom tidigt. För tjock och den kan avrunda en kant som måste förbli skarp för låsningens ingripande. Det användbara spannet är smalt, och det måste kontrolleras på den beklädde komponenten snarare än antas från processspecifikationen.
Ett fall där materialcertifikatet inte stämde överens med komponenten
Ett anonymiserat fall rörde en sats spännen som godkändes vid inkommande kontroll men som började visa ytslitning tidigare än förväntat under fältanvändning. Materialcertifikatet angav rätt kvalitet. Hårdhetskontroller av råmaterialet låg inom specifikationen.
Problemet låg i värmebehandlingen av de stansade delarna. En sats hade behandlats vid en temperatur som lämnade ytan mjukare än vad specifikationen krävde, och hårdhetskontrollen av råmaterialet upptäckte inte felet eftersom materialet testades innan stansning och värmebehandling. Delarna var av rätt kvalitet men i fel tillstånd.
Lösningen var att införa en hårdhetskontroll på den färdiga stansade delen istället för endast på inkommande råmaterial, samt att koppla värmebehandlingsregistret till partiet. Materialet var inte problemet. Verifikationssekvensen var det.
Vad materialval inte kan åtgärda
Materialval löser inte ett designproblem där spänningen ligger på fel ställe. En låskant som är för tunn kommer att brytas oavsett vilket material som används. En fjäderficka som är för grund ger en mjuk känsla oavsett stålsort.
Det ersätter heller inte ytbearbetning. Ett spännlås i rätt material med en dålig polering ser fortfarande ofärdigt ut i handen. Och det löser inte kostnadsfrågan på egen hand. Titan och PVD ökar kostnaden, och den kostnaden ger endast avkastning om spännlåset är avsett att vara en synlig och slitstark funktion.
För projekt där spännmaterial måste balansera slitage, hudkontakt och kostnad minskar samarbete med en leverantör vars kvalitetskontroll är utformad kring dessa faktorer risken för sena överraskningar. Burriva, förkortning av Baoruihua (Dongguan) Precision Technology Co., Ltd., driver en komponentinriktad anläggning med mer än 20 000 kvadratmeter golvarea, som omfattar fleraxlig bearbetning, CNC-fräsning, stansning, automatiserad polering samt dimensionell inspektion vid inkommande, under pågående produktion och vid utgående kontroller. Arbetsflödena är separerade per projekt, och tillträdet till CAD-filer regleras efter arbetsroll. Team som arbetar med specifikationer för spännmaterial är välkomna att diskutera sina krav.