
 EN
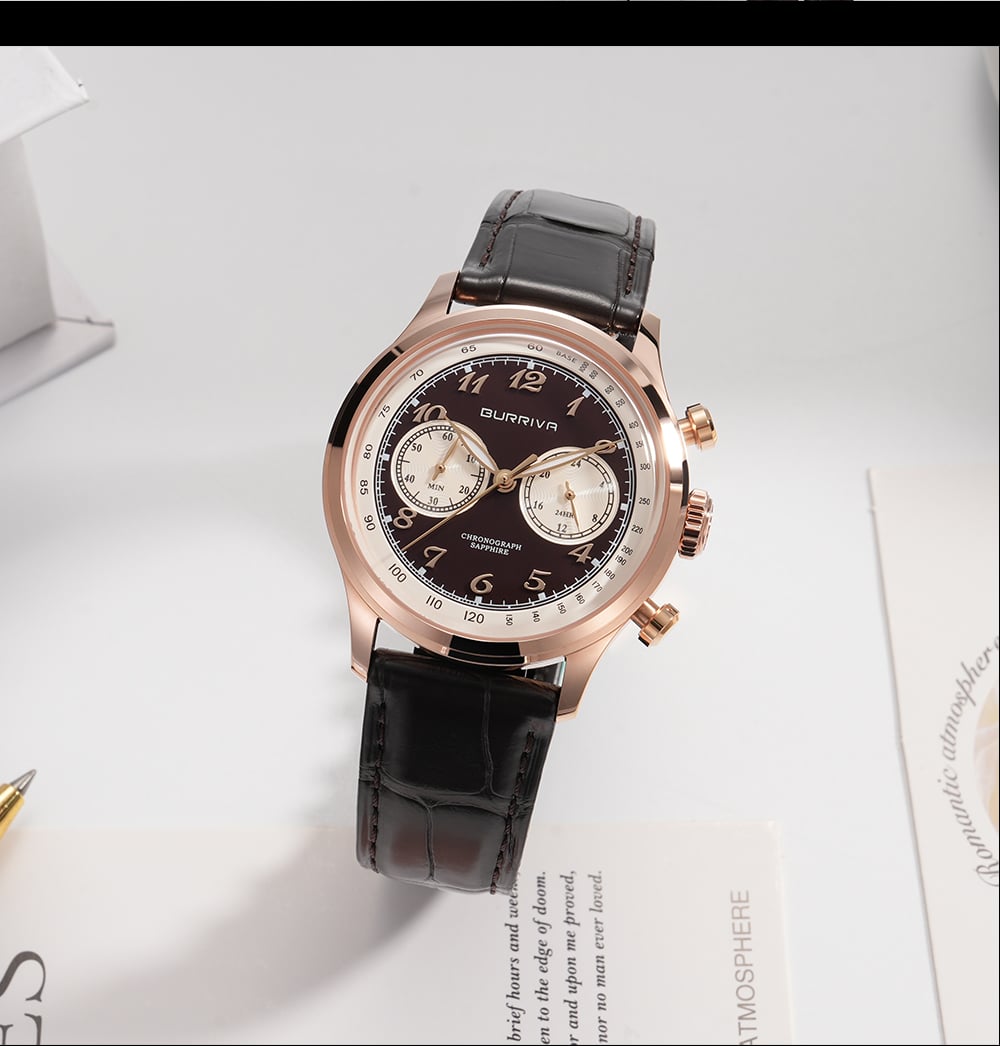
Por qué la decisión del proveedor perdura más que la cotización
Lanzar una marca de relojes parece sencillo desde fuera: se diseña un logotipo, se imprime un catálogo y las redes sociales empiezan a generar expectación. Lo que nadie ve es la realidad en la planta fabril detrás del primer lote. Un propietario de marca elige un proveedor basándose en un sitio web pulido y una cotización baja, y descubre meses después que las roscas de las tapas traseras se desgastan, la luminiscencia de las esferas se atenúa o los asientos de los cristales no sellan correctamente.
Para entonces, las piezas ya están en tránsito marítimo y los reembolsos son imposibles. El sector de relojes OEM ha crecido de forma constante en los últimos años, atrayendo tanto a fábricas competentes como a numerosas empresas comerciales que simplemente vuelven a empaquetar componentes de catálogo. Para cualquier marca que externalice su producción, elegir al socio adecuado es una de las decisiones más trascendentales.
Observe lo que la fábrica fabrica realmente
Muchos proveedores se denominan capaces de fabricar para OEM. Pocos pueden mecanizar una carcasa a partir de acero inoxidable macizo, mantener tolerancias lo suficientemente ajustadas para el alojamiento de zafiros o controlar el acabado superficial (dial finish) entre lotes.
La diferencia entre un fabricante real y una empresa comercial es relevante. Solicite ver la planta de producción. Una fábrica con maquinado CNC interno, estampación, pulido e inspección opera de forma distinta a otra que recibe piezas terminadas y solo se encarga del reempaque. La primera controla la calidad y los plazos; la segunda añade dependencia.
Una verificación práctica consiste en una visita guiada a la línea de producción real, presencial o mediante video. La vacilación al mostrar el área de mecanizado constituye una señal de alerta. Un proveedor que exhibe su zona de CNC, su área de pulido y su estación de inspección normalmente no tiene nada que ocultar.
| Área de evaluación | Señal débil | Señal potente |
|---|---|---|
| Entrega a tiempo | Por debajo del 90 %, cambios frecuentes | Por encima del 97 %, notificaciones proactivas |
| Respuesta a revisiones de diseño | Más de 24 horas | Menos de 6 horas en muestreo |
| Fases de QC | Solo inspección final | Preproducción, durante el proceso y antes del envío |
| Obtención de Materiales | No puede nombrar proveedores | Identifica fuentes y certificados |
| Profundidad de personalización | Solo impresión de logotipos | Caja, esfera y cambios en acabado |
| Flexibilidad de CMO | Mínimos rigurosos elevados | Muestras de baja cantidad, MOQ escalables |
Estos patrones provienen de datos sobre el desempeño de los proveedores y de informes de auditorías en fábricas. Las fábricas que comunican bien y rastrean la calidad tienden a entregar con mayor fiabilidad a gran escala.
Sistemas de calidad que van más allá de un certificado colgado en la pared
La certificación ISO 9001 indica la existencia de un sistema de gestión de la calidad documentado. No garantiza, sin embargo, que dicho sistema funcione correctamente en cada pedido. Lo que realmente importa es cómo se aplica el control de calidad durante la producción.
Un flujo de trabajo sólido de control de calidad está estructurado en capas. Las revisiones previas a la producción confirman el tipo de acero, el espesor del recubrimiento y la claridad de los componentes. Las inspecciones durante el proceso detectan problemas mientras la línea está en funcionamiento, idealmente alrededor de la mitad del lote, cuando aún es posible corregir la alineación del bisel, la colocación de los marcadores y el estado de la superficie de la caja. La inspección previa al envío sigue normas reconocidas de muestreo, como la ISO 2859-1.
Una marca aprendió esta lección durante un lanzamiento primaveral. Un color de bisel fue aprobado mediante una maqueta digital, pero las unidades en masa llegaron con variaciones visibles de tono. La causa fue una curación inconsistente del pigmento en un subcontratista. Una fábrica con acabado de bisel interno habría detectado ese problema durante las inspecciones en proceso. Un intermediario comercial transmitió el problema sin resolverlo.
Preguntas sobre la cadena de suministro que revelan una solidez real
La obtención de materiales es donde muchas asociaciones entre fabricantes de equipos originales (OEM) fracasan silenciosamente. Las cajas de relojes requieren grados específicos de acero inoxidable, normalmente 316L por su resistencia a la corrosión o 904L para trabajos de gama superior. Los cristales deben ser de zafiro genuino con recubrimiento antirreflejo, no de vidrio mineral con una etiqueta engañosa. Las correas deben estar hechas de cuero que no se agriete tras unos pocos meses.
La trazabilidad es tan importante como la calidad del material. Un proveedor capaz de identificar sus fuentes de metal, presentar certificados de laminación y explicar cómo verifica la dureza resulta más fiable que otro que adquiere en el mercado al contado. Lo mismo aplica a los materiales de la esfera, los compuestos de las juntas tóricas y la química de los procesos de chapado.
La estructura de pagos también es relevante. Términos basados en hitos —como depósito inicial, pago tras la aprobación de muestras y liquidación final antes del envío— mantienen alineados los incentivos. El pago total por adelantado elimina casi toda la capacidad de negociación del comprador.
Hábitos de comunicación que predicen el éxito de la asociación
El predictor más fuerte de una buena asociación de fabricación no es el precio ni siquiera la calidad. Es la forma en que el proveedor se comunica durante los meses tranquilos, cuando no hay ningún pedido activo ni ningún problema urgente.
Las fábricas que envían actualizaciones proactivas sobre los precios de los materiales, los plazos de entrega o las nuevas opciones de acabado suelen detectar problemas antes de que se conviertan en retrasos en las entregas. La competencia técnica es igual de importante. Al discutir un diseño de caja, un socio capaz pregunta sobre el ancho de las asas, la posición de la corona, el grosor del cristal y el asiento de la junta. Un socio menos capacitado asiente y da un precio sin comprender las restricciones de ingeniería. La brecha se vuelve evidente cuando llega la primera muestra y el bisel no coincide con las marcas del esfero.
Algunos hábitos de comunicación merecen especial atención durante la fase de muestreo:
¿Plantea el proveedor preocupaciones sobre la capacidad de producción antes de la fabricación de los moldes?
¿Se documentan por escrito las desviaciones de las muestras?
¿Explica el proveedor los retrasos indicando su causa, y no solo ofreciendo excusas?
¿Existe un contacto designado que asuma la responsabilidad del proyecto?
¿Comparte el proveedor los datos de inspección, no solo los resultados de aprobación o rechazo?
Un caso de campo en el que la evaluación previa evitó un error costoso
Una marca preparaba un pedido limitado de pulseras y cierres. El primer proveedor presentó una cotización baja y mostró un catálogo impresionante. Durante la primera visita virtual, el proveedor no pudo mostrar su propia zona de mecanizado, y la sección de pulido resultó ser un subcontratista externo sin controles documentados del proceso.
La marca pasó a un segundo proveedor con CNC y pulido propios. La cotización fue más alta. Durante la fase de muestreo, el segundo proveedor identificó un conflicto de tolerancias entre el eslabón final de la pulsera y la interfaz del cierre, lo que habría causado problemas de ajuste durante la producción. El primer proveedor lo había pasado por completo por alto.
El pedido se envió según lo programado, con un ajuste consistente. La cotización más alta resultó ser, en definitiva, el costo total más bajo una vez que se consideraron los costos de retrabajo y los retrasos.
Ese patrón se repite con frecuencia. La cotización más económica rara vez representa el resultado más económico una vez que se incluyen muestreo, retrabajo y devoluciones desde el campo.
Qué significa esto para la adquisición de componentes
Elegir un socio para componentes no se trata solo del precio. Se trata de verificar qué fabrica realmente la fábrica, cómo funciona su sistema de calidad, de dónde provienen sus materiales y cómo se comunica cuando no ocurre nada urgente. Las marcas que evalúan esas cuatro áreas antes de comprometerse tienden a experimentar menos sorpresas tras colocar el pedido.
Burriva, abreviatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., se especializa en componentes OEM para relojes desde su planta de producción en Dongguan, con capacidades internas en esferas, cajas, brazaletes y hebillas. El equipo trabaja a partir de planos documentados y criterios escritos de aprobación, con inspección dimensional y múltiples rondas de verificaciones de entrada, en proceso y de salida. Para tratar requisitos de componentes, planes de muestreo o criterios de calificación, póngase en contacto con Burriva.
Tabla de Contenidos
- Por qué la decisión del proveedor perdura más que la cotización
- Observe lo que la fábrica fabrica realmente
- Sistemas de calidad que van más allá de un certificado colgado en la pared
- Preguntas sobre la cadena de suministro que revelan una solidez real
- Hábitos de comunicación que predicen el éxito de la asociación
- Un caso de campo en el que la evaluación previa evitó un error costoso
- Qué significa esto para la adquisición de componentes