
 EN
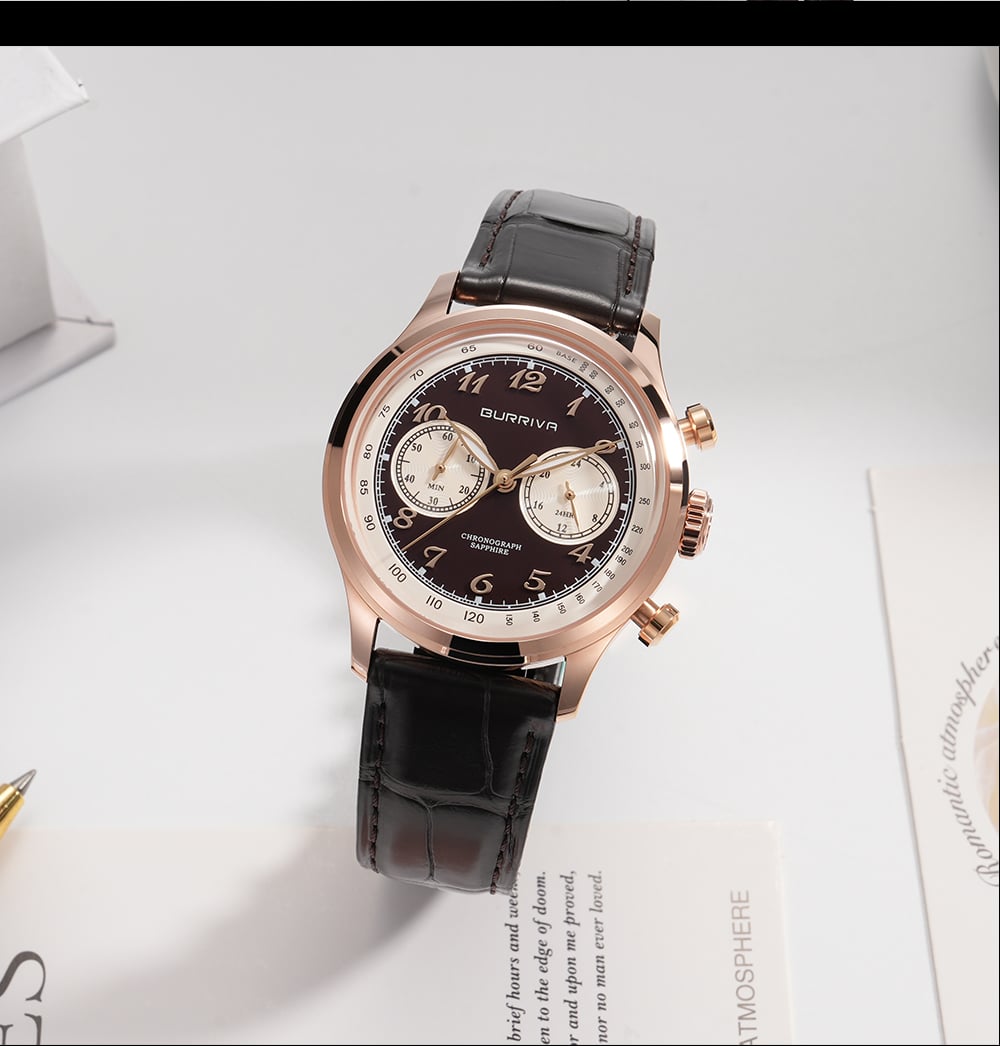
Pourquoi la décision concernant le fournisseur dépasse-t-elle largement le devis
Lancer une marque de montres semble simple en apparence : un logo est conçu, un catalogue imprimé, et les réseaux sociaux s’animent. Ce que personne ne voit, c’est la réalité du sol d’usine derrière ce premier lot. Un propriétaire de marque choisit un fournisseur sur la base d’un site web soigné et d’un devis avantageux, puis découvre, des mois plus tard, que les filetages des fonds de boîtier se détériorent, que la luminosité du cadran s’atténue ou que les sièges des verres ne sont pas étanches.
À ce stade, les pièces sont déjà en mer et les remboursements sont impossibles. Le secteur des fabricants OEM de montres s’est développé régulièrement ces dernières années, attirant à la fois des usines compétentes et de nombreuses sociétés commerciales qui se contentent de reconditionner des pièces issues de catalogues. Pour toute marque externalisant sa production, choisir le bon partenaire constitue l’une des décisions les plus déterminantes.
Examinez concrètement ce que fabrique réellement l’usine
De nombreux fournisseurs se disent capables de produire pour des équipementiers. Moins nombreux sont ceux qui peuvent usiner un boîtier à partir d’un bloc massif en acier inoxydable, respecter des tolérances suffisamment serrées pour le montage du saphir ou maîtriser la finition circulaire sur plusieurs lots.
La différence entre un véritable fabricant et une société commerciale est déterminante. Exigez une visite des ateliers de production. Une usine disposant d’usinage CNC intégré, de découpe à l’emporte-pièce, de polissage et d’inspection fonctionne différemment d’une usine qui reçoit des pièces déjà terminées et ne fait que les reconditionner. La première maîtrise la qualité et les délais. La seconde introduit une dépendance.
Un contrôle pratique consiste à effectuer une visite guidée de la ligne de production réelle, sur site ou par vidéo. Toute hésitation à montrer la zone d’usinage constitue un signal d’alerte. Un fournisseur qui expose volontiers sa salle d’usinage CNC, sa zone de polissage et son poste d’inspection a généralement peu à cacher.
| Domaine d'évaluation | Signal faible | Un signal puissant |
|---|---|---|
| Livraison à temps | En dessous de 90 %, changements fréquents | Au-dessus de 97 %, notifications proactives |
| Réponse aux révisions de conception | Plus de 24 heures | Moins de 6 heures lors de l’échantillonnage |
| Étapes de QC | Inspection finale uniquement | Pré-production, en cours de production, avant expédition |
| Approvisionnement en matières premières | Ne peut pas nommer les fournisseurs | Identifie les sources et les certificats |
| Profondeur de personnalisation | Impression de logo uniquement | Boîtier, cadran et finitions modifiés |
| Flexibilité de la QMC | Minimums élevés et rigides | Échantillonnage en faible quantité, seuils minimums de commande (MOQ) évolutifs |
Ces tendances proviennent des données sur la performance des fournisseurs et des rapports d’audits d’usine. Les usines qui communiquent efficacement et assurent une traçabilité de la qualité ont tendance à livrer de façon plus fiable à grande échelle.
Des systèmes qualité allant au-delà d’un simple certificat affiché au mur
La certification ISO 9001 atteste d’un système qualité documenté. Elle ne garantit pas que ce système fonctionne systématiquement sur chaque commande. Ce qui compte, c’est la manière dont le contrôle qualité est appliqué pendant la production.
Un processus qualité solide est organisé en couches. Les contrôles préalables à la production confirment la nuance d’acier, l’épaisseur du placage et la netteté des composants. Les inspections en cours de fabrication détectent les problèmes pendant le fonctionnement de la chaîne, idéalement vers le milieu du lot, lorsque l’alignement du cadran, le positionnement des repères et l’état de surface du boîtier peuvent encore être corrigés. L’inspection préalable à l’expédition suit des normes d’échantillonnage reconnues, telles que l’ISO 2859-1.
Une marque a appris cette leçon lors d’un lancement printanier. Une teinte de cadran avait été approuvée sur maquette numérique, mais les unités en série sont arrivées avec des variations de teinte visibles. La cause était un durcissement incohérent du pigment chez un sous-traitant. Une usine disposant d’une finition de cadran intégrée aurait détecté ce défaut lors des contrôles en cours de fabrication. Un intermédiaire commercial a transmis le problème sans y remédier.
Questions sur la chaîne d’approvisionnement qui révèlent une véritable solidité
L’approvisionnement en matériaux est le domaine où de nombreux partenariats avec des équipementiers échouent discrètement. Les boîtiers de montres exigent des nuances précises d’acier inoxydable, généralement de la nuance 316L pour sa résistance à la corrosion ou de la nuance 904L pour les modèles haut de gamme. Les verres doivent être en saphir véritable doté d’un revêtement antireflet, et non en verre minéral accompagné d’une étiquette trompeuse. Les bracelets doivent être en cuir ne risquant pas de se craqueler au bout de quelques mois.
La traçabilité compte autant que la nuance du matériau. Un fournisseur capable de nommer ses sources de métaux, de fournir des certificats de laminage et d’expliquer comment il vérifie la dureté du matériau est plus fiable qu’un fournisseur achetant sur le marché au comptant. La même exigence s’applique aux matériaux des cadrans, aux composés des joints toriques et à la chimie des dépôts de placage.
La structure des paiements importe également. Des modalités par étapes — par exemple un acompte, un paiement après approbation des échantillons et un solde final avant expédition — permettent d’aligner les incitations. Un paiement intégral à l’avance supprime presque toute marge de manœuvre pour l’acheteur.
Habitudes de communication prédictives du succès du partenariat
Le meilleur indicateur d’un bon partenariat industriel n’est pas le prix, ni même la qualité. C’est la manière dont le fournisseur communique pendant les périodes calmes, lorsque aucun ordre n’est en cours et qu’aucun problème urgent ne se pose.
Les usines qui transmettent spontanément des mises à jour sur les prix des matières premières, les délais de livraison ou les nouvelles options de finition détectent généralement les problèmes avant qu’ils ne provoquent de retards d’expédition. La maîtrise technique compte tout autant. Lorsqu’on évoque la conception d’un boîtier, un partenaire compétent pose des questions sur la largeur des anses, la position de la couronne, l’épaisseur du verre et le positionnement du joint. Un partenaire moins performant se contente d’acquiescer et de fournir un devis sans saisir les contraintes techniques. L’écart devient évident dès la réception du premier échantillon, lorsque la lunette ne s’aligne pas avec les index du cadran.
Quelques habitudes de communication méritent une attention particulière pendant la phase d’échantillonnage :
Le fournisseur soulève-t-il des réserves sur la faisabilité avant la fabrication des outillages ?
Les écarts observés sur les échantillons sont-ils consignés par écrit ?
Le fournisseur explique-t-il les retards en identifiant leur cause, et non pas uniquement en avançant des justifications ?
Existe-t-il un interlocuteur désigné, pleinement responsable du projet ?
Le fournisseur partage-t-il les données d’inspection, et pas seulement les résultats « conforme » ou « non conforme » ?
Un cas sur le terrain où la vérification a permis d’éviter une erreur coûteuse
Une marque préparait une commande limitée de bracelets et de fermoirs. Le premier fournisseur avait fourni un devis bas et présenté un catalogue impressionnant. Lors de la première visite vidéo, ce fournisseur n’a pas pu montrer sa propre zone d’usinage, et la section de polissage s’est révélée être un sous-traitant externe, sans contrôle documenté des procédés.
La marque a alors retenu un deuxième fournisseur disposant de machines CNC et de polissage en interne. Le devis était plus élevé. Lors de la phase d’échantillonnage, ce deuxième fournisseur a signalé un conflit de tolérance entre la maillon terminal du bracelet et l’interface du fermoir, qui aurait entraîné des problèmes d’ajustement en production. Le premier fournisseur l’avait totalement manqué.
La commande a été livrée dans les délais, avec un ajustement constant. Le devis plus élevé s’est avéré représenter un coût total inférieur, une fois pris en compte les retouches et les retards.
Ce schéma se répète fréquemment. Le devis le moins cher est rarement le résultat le moins coûteux une fois inclus les échantillonnages, les retouches et les retours sur site.
Ce que cela signifie pour l’approvisionnement des composants
Choisir un partenaire en composants ne repose pas uniquement sur le prix. Il s’agit de vérifier ce que l’usine fabrique réellement, comment fonctionne son système qualité, d’où proviennent ses matières premières et comment elle communique lorsque rien d’urgent ne se produit. Les marques qui évaluent ces quatre domaines avant de s’engager constatent généralement moins de surprises une fois la commande passée.
Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., se spécialise dans les composants OEM pour montres depuis sa base de production à Dongguan, avec des capacités internes couvrant cadrans, boîtiers, bracelets et boucles. L’équipe travaille à partir de plans documentés et de critères d’approbation écrits, avec des inspections dimensionnelles ainsi que plusieurs séries de contrôles en entrée, en cours de fabrication et en sortie. Pour discuter des exigences en matière de composants, des plans d’échantillonnage ou des critères de qualification, contactez Burriva.
Table des matières
- Pourquoi la décision concernant le fournisseur dépasse-t-elle largement le devis
- Examinez concrètement ce que fabrique réellement l’usine
- Des systèmes qualité allant au-delà d’un simple certificat affiché au mur
- Questions sur la chaîne d’approvisionnement qui révèlent une véritable solidité
- Habitudes de communication prédictives du succès du partenariat
- Un cas sur le terrain où la vérification a permis d’éviter une erreur coûteuse
- Ce que cela signifie pour l’approvisionnement des composants