
 EN
Waarom de keuze van de leverancier langer duurt dan het offertevoorstel
Het opzetten van een horlogemerk lijkt van buitenaf eenvoudig. Er wordt een logo ontworpen, een catalogus geprint en social media begint te gonzen. Wat niemand ziet, is de realiteit op de productieterreinen achter die eerste partij. Een merkeigenaar kiest een leverancier op basis van een gepolijste website en een lage offerte, om vervolgens maanden later te ontdekken dat de schroefdraad op de kastbodem losraakt, het wijzerplaatluminescerend materiaal vervaagt of de kristalzittingen niet afdichten.
Op dat moment bevinden de onderdelen zich al op zee en zijn restituties onmogelijk. De OEM-sector voor horloges is de afgelopen jaren gestaag gegroeid, waardoor zowel bekwaam werkende fabrieken als talloze handelsbedrijven die eenvoudigweg catalogusonderdelen herverpakken, zich in deze markt hebben genesteld. Voor elk merk dat productie uitbesteedt, is het kiezen van de juiste partner een van de meest doorslaggevende beslissingen.
Bekijk wat de fabriek daadwerkelijk produceert
Veel leveranciers noemen zichzelf OEM-vaardig. Minder kunnen een behuizing uit massief roestvrij staal bewerken, toleranties aanhouden die nauw genoeg zijn voor saffierzetels of de wijzerplaatafwerking consistent houden over batches heen.
Het verschil tussen een echte fabrikant en een handelsbedrijf is van belang. Vraag om de productielijn. Een fabriek met eigen CNC-bewerking, stansen, polijsten en inspectie werkt anders dan een bedrijf dat kant-en-klaar onderdelen ontvangt en alleen herverpakt. De eerste heeft controle over kwaliteit en planning. De laatste voegt afhankelijkheid toe.
Een praktische controle is een bezoek aan de werkelijke productielijn, op locatie of via video. Aarzeling over het tonen van de bewerkingsruimte is een waarschuwingssignaal. Een leverancier die zijn CNC-afdeling, polijstruimte en inspectiestation tentoonstelt, heeft meestal niets te verbergen.
| Beoordelingsgebied | Zwak signaal | Een sterke signaaloverdracht willen |
|---|---|---|
| Tijdige levering | Onder de 90%, frequente wijzigingen | Boven de 97%, proactieve meldingen |
| Reactie op ontwerpwijziging | Meer dan 24 uur | Minder dan 6 uur tijdens bemonstering |
| QC Fases | Alleen eindinspectie | Voor productie, tijdens productie, voor verzending |
| Materialisering | Kan leveranciers niet noemen | Identificeert bronnen en certificaten |
| Mate van aanpassing | Alleen logo-opdruk | Kast, wijzerplaat en afwerking wijzigen |
| MOQ Flexibiliteit | Strenge hoge minimumbestelhoeveelheden | Steekproeven in lage aantallen, schaalbare minimale bestelhoeveelheden |
Deze patronen zijn afgeleid van leveranciersprestatiegegevens en fabrieksauditrappen. Fabrieken die goed communiceren en kwaliteit kunnen traceren, leveren doorgaans betrouwbaarder op grote schaal.
Kwaliteitssystemen die verder gaan dan een certificaat aan de muur
ISO 9001 duidt op een gedocumenteerd kwaliteitssysteem. Het garandeert niet dat het systeem bij elke order werkt. Belangrijk is hoe kwaliteitscontrole tijdens de productie verloopt.
Een degelijk kwaliteitscontroleproces is laagsgewijs opgebouwd. Controles vóór de productie bevestigen het staalsoort, de platingdikte en de duidelijkheid van onderdelen. Tussentijdse inspecties detecteren problemen terwijl de productielijn draait, bij voorkeur rond het midden van de batch, wanneer de wijzerplaatuitlijning, de positie van de markeringen en de staat van de kastoppervlakte nog kunnen worden gecorrigeerd. De inspectie vóór verzending volgt erkende steekproefnormen zoals ISO 2859-1.
Een merk leerde dit tijdens een lenteintroductie. Een wijzerplaatkleur was goedgekeurd op basis van een digitale mock-up, maar de massaproductie-eenheden arriveerden met zichtbare tintverschillen. De oorzaak was een ongelijkmatige pigmentverharding bij een onderaannemer. Een fabriek met eigen wijzerplaatafwerking zou dit tijdens de tussentijdse controles hebben opgemerkt. Een handelsintermediair gaf het probleem door.
Supply Chain-vragen die werkelijke kracht onthullen
Het inkopen van materialen is het gebied waar veel OEM-samenwerkingen stilletjes mislukken. Horloges moeten specifieke roestvrijstalen kwaliteiten bevatten, meestal 316L voor corrosiebestendigheid of 904L voor hoogwaardiger toepassingen. De kristallen moeten echt saffier zijn met een anti-reflecterende coating, niet mineraalglas met een misleidende aanduiding. De banden moeten van leer zijn dat na enkele maanden niet barst.
Traceerbaarheid is even belangrijk als kwaliteit. Een leverancier die zijn metaalbronnen kan noemen, walscertificaten kan verstrekken en kan uitleggen hoe hij de hardheid verifieert, is betrouwbaarder dan een leverancier die op de spotmarkt koopt. Hetzelfde geldt voor wijzerplaatmaterialen, pakkingverbindingen en platingchemie.
Ook de betalingsstructuur is van belang. Milestone-voorwaarden, zoals aanbetaling, betaling na goedkeuring van het monster en definitieve afwikkeling vóór verzending, zorgen voor gedeelde belangen. Volledige vooruitbetaling verwijdert bijna alle onderhandelingsmacht van de koper.
Communicatiegewoontes die het succes van een samenwerking voorspellen
De sterkste voorspeller van een goede productiepartnerschap is niet de prijs of zelfs de kwaliteit. Het is hoe de leverancier communiceert tijdens rustige maanden, wanneer er geen actieve bestelling is en geen dringend probleem bestaat.
Fabrieken die proactief updates versturen over materiaalprijzen, levertijden of nieuwe afwerkingsopties, signaleren meestal problemen voordat deze leiden tot vertragingen bij de verzending. Technische vloeiendheid is even belangrijk. Bij een bespreking over het ontwerp van een behuizing stelt een bekwaam partner vragen over de breedte van de oren, de positie van de kroon, de dikte van het glas en de plaatsing van de pakking. Een minder sterke partner knikt slechts instemmend en noemt een prijs zonder de technische beperkingen te begrijpen. Het verschil wordt duidelijk zodra het eerste monster arriveert en de lunette niet uitlijnt met de wijzerplaatmarkeringen.
Enkele communicatiegewoontes waaraop u tijdens de monsterfase kunt letten:
Brengt de leverancier al vóór de gereedschapsbouw productiegerelateerde bezorgdheid naar voren?
Worden afwijkingen bij monsters schriftelijk gedocumenteerd?
Legt de leverancier vertragingen uit aan de hand van de oorzaak, en niet alleen met een excuus?
Is er een benoemd contactpersoon die de verantwoordelijkheid voor het project draagt?
Deelt de leverancier inspectiegegevens, en niet alleen de ‘goed’ of ‘afgekeurd’-resultaten?
Een praktijkvoorbeeld waarbij screening een dure fout voorkwam
Een merk bereidde een beperkte bestelling van armbandjes en sluitingen voor. De eerste leverancier gaf een lage offerte en toonde een indrukwekkende catalogus. Tijdens de eerste video-bezichtiging kon de leverancier zijn eigen bewerkingsruimte niet tonen, en bleek de polijstafdeling een externe onderaannemer te zijn zonder gedocumenteerde procescontrole.
Het merk stapte over naar een tweede leverancier met eigen CNC-machinecapaciteit en polijstafdeling. De offerte was hoger. Tijdens het monsterfase wees de tweede leverancier op een tolerantieconflict tussen de eindschakel van het armbandje en de interface van de sluiting, wat in de productie tot pasproblemen zou hebben geleid. De eerste leverancier had dit volledig over het hoofd gezien.
De bestelling werd op schema geleverd met consistente pasvorm. De hogere offerte bleek uiteindelijk de lagere totaalprijs te zijn, zodra herwerk en vertraging werden meegerekend.
Dat patroon herhaalt zich vaak. Het goedkoopste offertebedrag is zelden het goedkoopste eindresultaat als je rekening houdt met monstername, herwerkingskosten en retourzendingen vanuit het veld.
Wat dit betekent voor componenteninkoop
Het kiezen van een partner voor componenten gaat niet alleen om prijs. Het draait ook om het verifiëren van wat de fabriek daadwerkelijk produceert, hoe haar kwaliteitssysteem functioneert, waar haar materialen vandaan komen en hoe zij communiceert wanneer er niets dringends aan de hand is. Merken die deze vier gebieden controleren voordat zij een order plaatsen, ervaren over het algemeen minder onverwachte situaties nadat de bestelling is geplaatst.
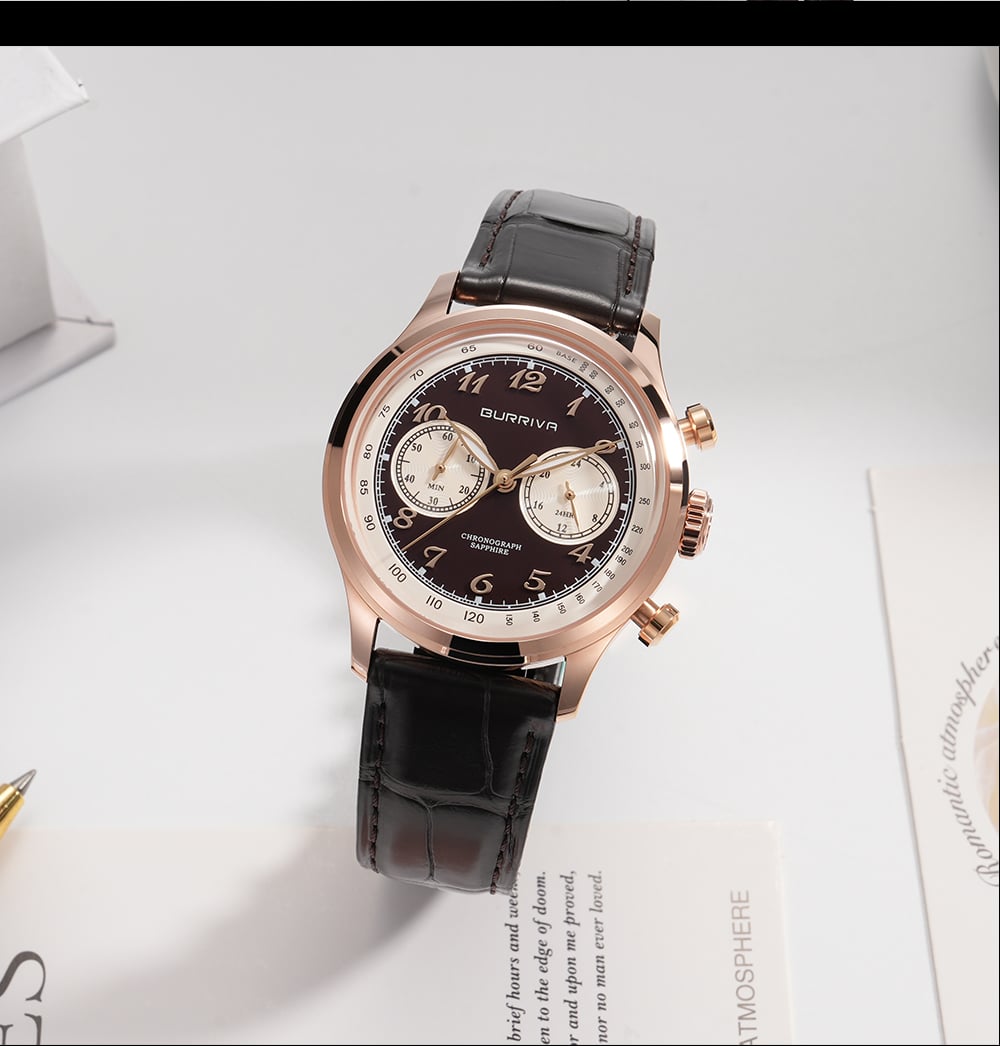
Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., richt zich op OEM-horlogecomponenten vanuit haar productielocatie in Dongguan, met eigen capaciteiten op het gebied van wijzerplaten, kasten, armbanden en gespen. Het team werkt volgens gedocumenteerde tekeningen en schriftelijke goedkeuringscriteria, met dimensionele inspectie en meerdere ronden van inkomende, tussentijdse en uitgaande controles. Neem contact op met Burriva om componentvereisten, monsterplannen of kwalificatiecriteria te bespreken.
Inhoudsopgave
- Waarom de keuze van de leverancier langer duurt dan het offertevoorstel
- Bekijk wat de fabriek daadwerkelijk produceert
- Kwaliteitssystemen die verder gaan dan een certificaat aan de muur
- Supply Chain-vragen die werkelijke kracht onthullen
- Communicatiegewoontes die het succes van een samenwerking voorspellen
- Een praktijkvoorbeeld waarbij screening een dure fout voorkwam
- Wat dit betekent voor componenteninkoop