
 EN
Dlaczego decyzja dotycząca dostawcy przetrwa ofertę cenową
Uruchomienie marki zegarków wydaje się proste z zewnątrz. Projektuje się logo, drukuje katalog i aktywizuje media społecznościowe. Nikt nie widzi jednak rzeczywistości na linii produkcyjnej stojącej za pierwszą partią. Właściciel marki wybiera dostawcę na podstawie profesjonalnej strony internetowej i niskiej oferty cenowej, by kilka miesięcy później odkryć, że gwint na tylnej pokrywce się zrywa, luminofor na tarczy blaknie lub gniazdo szkła nie zapewnia szczelności.
Do tego czasu części są już w drodze morską, a zwrot pieniędzy jest niemożliwy. Sektor OEM zegarków rozszerzał się systematycznie w ostatnich latach, przyciągając zarówno kompetentne fabryki, jak i liczne firmy handlowe, które jedynie przepakowują gotowe elementy z katalogu. Dla każdej marki zlecającej produkcję wybór odpowiedniego partnera to jedna z najważniejszych decyzji.
Spójrz, co fabryka faktycznie produkuje
Wiele dostawców określa się jako zdolnych do współpracy z producentami OEM. Jeszcze mniej jest w stanie wykonać obudowę z litego stali nierdzewnej, zachować tak ścisłe допусki, aby zapewnić odpowiednie osadzenie szafiru, lub kontrolować powierzchnię po toczeniu w całej serii.
Różnica między prawdziwym producentem a firmą handlową ma znaczenie. Zapytaj o halę produkcyjną. Fabryka wyposażona w własne centrum frezarskie CNC, prasy do tłoczenia, urządzenia do polerowania i stanowiska kontroli działa inaczej niż ta, która otrzymuje gotowe części i zajmuje się jedynie ich ponownym pakowaniem. Pierwsza kontroluje jakość i harmonogram produkcji. Druga wprowadza dodatkową zależność.
Praktycznym sprawdzeniem jest przemarsz po rzeczywistej linii produkcyjnej – na miejscu lub przez wideokonferencję. Wahanie się przy pokazywaniu obszaru obróbki skrawaniem to sygnał ostrzegawczy. Dostawca, który chętnie prezentuje swoją komorę CNC, strefę polerowania oraz stanowisko kontroli, zazwyczaj nie ma czego ukrywać.
| Obszar oceny | Słaby sygnał | Silnym sygnałem |
|---|---|---|
| Terminowa dostawa | Poniżej 90%, częste zmiany | Powyżej 97%, powiadomienia proaktywne |
| Odpowiedź na zmiany projektu | Ponad 24 godziny | Mniej niż 6 godzin w fazie próbkowania |
| Etapy QC | Tylko kontrola końcowa | Przed produkcją, w trakcie produkcji, przed wysyłką |
| Dostawanie się materiałów | Nie można podać nazw dostawców | Określa źródła i certyfikaty |
| Głębokość personalizacji | Tylko nadruk logotypu | Obudowa, tarcza i wykończenie |
| Elastyczność MOQ | Wysokie, stałe minimalne zamówienia | Próbkowanie w małych ilościach, skalowalne minimalne ilości zamawiania |
Te wzorce pochodzą z danych dotyczących wydajności dostawców oraz raportów z audytów fabryk. Fabryki, które skutecznie komunikują się i śledzą jakość, zwykle bardziej niezawodnie realizują zamówienia w większej skali.
Systemy jakości wykraczające poza certyfikat umieszczony na ścianie
Certyfikat ISO 9001 oznacza istnienie udokumentowanego systemu zarządzania jakością. Nie gwarantuje jednak, że ten system działa bezbłędnie przy każdym zamówieniu. Istotne jest, jak przebiega kontrola jakości w trakcie produkcji.
Solidny proces kontroli jakości składa się z wielu warstw. Kontrole przed produkcją potwierdzają gatunek stali, grubość powłoki oraz wyraźność elementów. Kontrole podczas produkcji wykrywają problemy w trakcie pracy linii produkcyjnej – najlepiej w przybliżonym środku partii, kiedy jeszcze można skorygować ustawienie tarczy, położenie wskaźników oraz stan powierzchni obudowy. Kontrola przed wysyłką przeprowadzana jest zgodnie z uznawanymi standardami pobierania próbek, takimi jak ISO 2859-1.
Jedna marka dowiedziała się o tym podczas wdrożenia wiosennego. Kolor tarczy został zatwierdzony na podstawie cyfrowego makietu, ale jednostki seryjne przybyły z widoczną różnią odcieni. Przyczyną było niestabilne utwardzanie barwnika u podwykonawcy. Fabryka z własnym procesem wykończenia tarcz wykryłaby to podczas kontroli w trakcie produkcji. Pośrednik handlowy przekazał problem dalej.
Pytania dotyczące łańcucha dostaw ujawniające rzeczywistą odporność
Zakup materiałów to miejsce, w którym wiele partnerstw z producentami OEM cicho zawodzi. Zegarki z obudową wymagają konkretnych gatunków stali nierdzewnej, zwykle 316L ze względu na odporność na korozję lub 904L w przypadku wyrobów wysokiej klasy. Krystaliczne szkła powinny być prawdziwym szafirem z warstwą antyrefleksyjną, a nie szkłem mineralnym z wprowadzającą w błąd etykietą. Paski muszą być wykonane z skóry, która nie pęknie po kilku miesiącach.
Śledzalność ma takie samo znaczenie jak gatunek materiału. Dostawca, który potrafi podać źródła swoich metali, dostarczyć certyfikatów hutniczych oraz wyjaśnić, jak sprawdza twardość materiałów, jest bardziej wiarygodny niż ten, który zakupuje surowce na rynku gotówkowym. To samo dotyczy materiałów stosowanych do tarcz, uszczelek i chemii powłok galwanicznych.
Struktura płatności również ma znaczenie. Warunki oparte na etapach realizacji – np. zaliczka, płatność po zatwierdzeniu próbek oraz ostateczne rozliczenie przed wysyłką – zapewniają zgodność interesów stron. Pełna zapłata z góry niemal całkowicie pozbawia nabywcę środków presji.
Nawyki komunikacyjne przewidujące sukces partnerstwa
Najlepszym wskaźnikiem dobrej współpracy produkcyjnej nie jest cena ani nawet jakość. Jest to sposób, w jaki dostawca komunikuje się w okresach spokoju – gdy nie ma aktywnego zamówienia i nie występuje żaden pilny problem.
Fabryki, które proaktywnie przekazują aktualizacje dotyczące cen materiałów, czasów realizacji czy nowych opcji wykończenia, zazwyczaj wykrywają problemy jeszcze przed ich przekształceniem się w opóźnienia w dostawach. Tak samo istotna jest biegłość techniczna. Omawiając projekt obudowy, kompetentny partner zadaje pytania o szerokość uchwytów (lug width), położenie korony (crown position), grubość szkła (crystal thickness) oraz sposób osadzenia uszczelki (gasket seating). Mniej kompetentny partner jedynie kiwa głową i podaje cenę, nie rozumiejąc ograniczeń inżynierskich. Różnica staje się oczywista, gdy przychodzi pierwszy próbnik, a obramowanie (bezel) nie jest prawidłowo zsynchronizowane z znacznikami tarczy (dial markers).
W fazie próbników warto zwrócić uwagę na kilka nawyków komunikacyjnych:
Czy dostawca zgłasza zagrożenia związane z wykonalnością produkcji jeszcze przed rozpoczęciem prac nad formami?
Czy odchylenia w próbnikach są udokumentowane pisemnie?
Czy dostawca wyjaśnia przyczyny opóźnień, a nie tylko podaje usprawiedliwienia?
Czy istnieje wyznaczona osoba kontaktowa, która pełni rolę właściciela projektu?
Czy dostawca udostępnia dane z inspekcji, a nie tylko wyniki „zaliczone/niezaliczone”?
Przypadek z praktyki: jak weryfikacja zapobiegła drogemu błędowi
Jedna marka przygotowywała ograniczoną partię bransoletek i klamerek. Pierwszy dostawca podał niską ofertę i przedstawił imponujący katalog. Podczas pierwszego wideo-przeglądu zakładu ten dostawca nie był w stanie pokazać własnego obszaru obróbki skrawaniem, a sekcja polerowania okazała się być oddzielnym podwykonawcą bez udokumentowanych procedur kontroli procesu.
Marka przeszła do drugiego dostawcy z własnymi maszynami CNC i procesem polerowania. Oferta była wyższa. Podczas etapu próbek drugi dostawca zidentyfikował konflikt tolerancji między końcówką bransoletki a interface’em klamerki, który spowodowałby problemy z dopasowaniem w produkcji masowej. Pierwszy dostawca zupełnie tego nie zauważył.
Zamówienie zostało wysłane zgodnie z harmonogramem, z zachowaniem stałej zgodności wymiarowej. Wyższa cena ofertowa okazała się niższym całkowitym kosztem po uwzględnieniu prac korekcyjnych i opóźnień.
Ten schemat powtarza się często. Najtańsza oferta rzadko okazuje się najtańszym rozwiązaniem po uwzględnieniu kosztów próbek, poprawek i zwrotów z pola.
Co to oznacza dla zakupu komponentów
Wybór partnera dostarczającego komponenty to nie tylko kwestia ceny. Chodzi o weryfikację tego, jakie produkty rzeczywiście wytwarza fabryka, jak działa jej system zapewnienia jakości, skąd pochodzą jej materiały oraz jak komunikuje się w sytuacjach, gdy nic pilnego się nie dzieje. Marki, które sprawdzają te cztery obszary przed podjęciem zobowiązań, zwykle doświadczają mniej niespodzianek po złożeniu zamówienia.
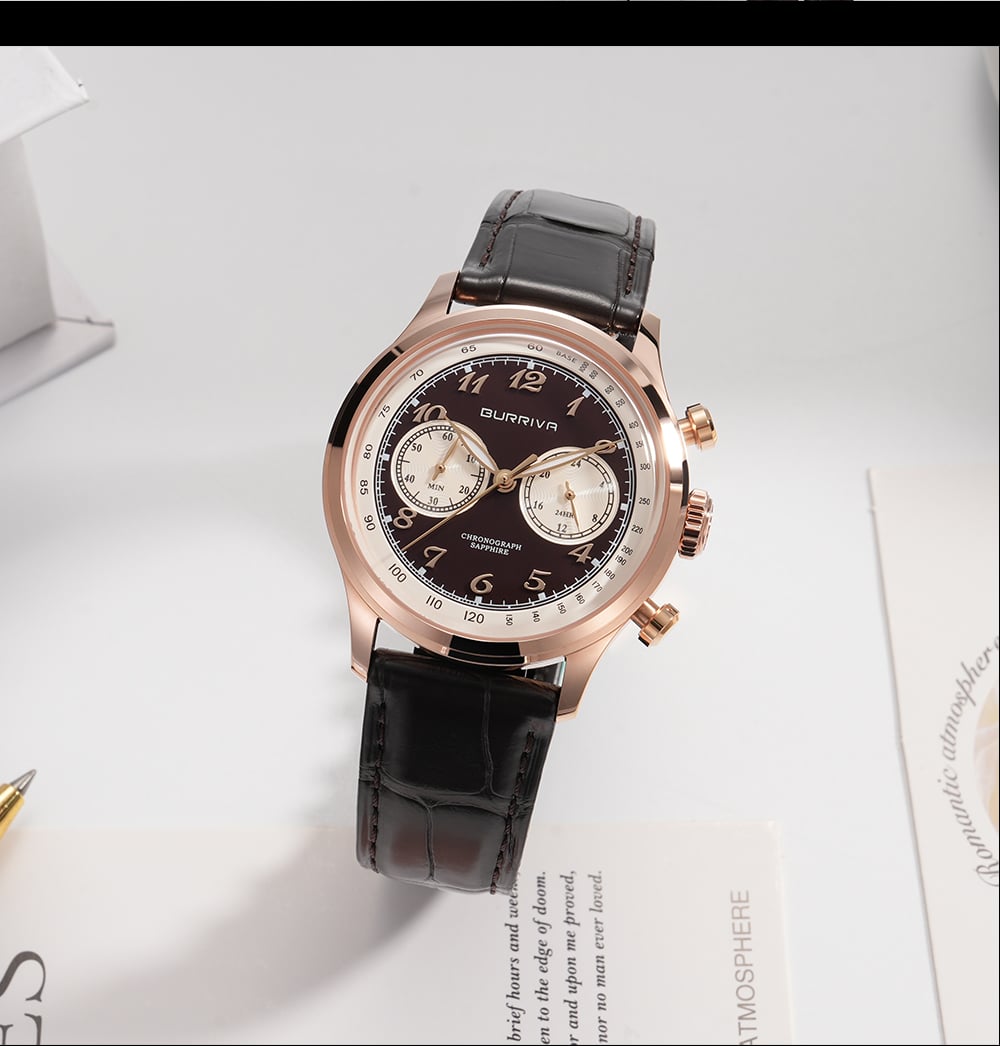
Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., specjalizuje się w komponentach OEM do zegarków z bazy produkcyjnej w Dongguan, posiadając własne kompetencje w zakresie tarcz, obudów, bransoletek i klamerek. Zespół pracuje na podstawie udokumentowanych rysunków i pisemnych kryteriów akceptacji, przeprowadzając kontrole wymiarowe oraz wielokrotne kontrole materiałów przyjmowanych, w trakcie procesu i końcowe. Aby omówić wymagania dotyczące komponentów, plany pobierania próbek lub kryteria kwalifikacyjne, skontaktuj się z Burriva.
Spis treści
- Dlaczego decyzja dotycząca dostawcy przetrwa ofertę cenową
- Spójrz, co fabryka faktycznie produkuje
- Systemy jakości wykraczające poza certyfikat umieszczony na ścianie
- Pytania dotyczące łańcucha dostaw ujawniające rzeczywistą odporność
- Nawyki komunikacyjne przewidujące sukces partnerstwa
- Przypadek z praktyki: jak weryfikacja zapobiegła drogemu błędowi
- Co to oznacza dla zakupu komponentów