Lähes kahdenkymmenen vuoden ajan maailmanlaajuinen kelloalan toiminta perustui hankintamalliin, jossa painotettiin kustannusten jakautumista rakenteellisen yhtenäisyyden sijaan. Merkit hankkivat liikekoneet Sveitsistä, kotelot Etelä-Kiinasta, numerotaulut Saksasta, viisarit Ranskasta ja nauhat Italiasta – ja kokosivat lopullisen tuotteen kuudennessa paikassa. Tämä maantieteellinen hajautus toimi, kun volyymit olivat korkeat ja marginaalit riittävän suuret kattamaan logistiikan kitkan ja viestintäkuormituksen.
vuosi 2026 tarjoaa perustavanlaatuisesti erilaisen toimintaympäristön. Sveitsin kelloalan liiton (FH) vuoden 2025 vuosikertomuksen mukaan sveitsiläisten kellojen vienti laski arvossa 1,7 prosenttia 24,4 miljardille frangille, ja määrä laski 4,8 prosenttia 14,6 miljoonaan kappaleeseen. Samalla Kiinan kello- ja rannekellovalmistusmarkkina laajeni 5,4 miljardiin dollariin, mikä merkitsee 2,5 prosentin kasvua edellisvuoteen verrattuna. Nämä erilaiset kehityssuunnat viittaavat rakenteelliseen uudelleenjärjestäytymiseen, ei kiertovaihteluun.
Perinteinen monitoimittajamalli aiheuttaa kolme jatkuvaa toimintapuutetta, jotka kumuloituvat tuotantokierrosten aikana.
Ensinnäkin toimitusaikojen ennustamattomuus kasvaa toimittajien lukumäärän mukana. Viive missä tahansa ketjun kohdassa – esimerkiksi liikkeen toimituksen pidätys tullissa tai kotelotoimittajan CNC-koneen pysähtyminen – leviää koko ketjuun, siirtäen toimitusikkunaa kaikkien viivesten summan verran eikä yhden viiveen verran.
Toiseksi, laatutarkastusten standardointi tulee toiminnallisesti mahdottomaksi eri toimittajien kesken, jotka noudattavat erilaisia tarkastusprotokollia, mittauslaitteiden kalibrointistandardeja ja viallisten tuotteiden luokittelujärjestelmiä – joissakin on ISO 9001 -sertifiointi, kun taas toiset noudattavat omaa sisäistä standardia, jota ei voida vertailla yhtenäiseen suorituskyvyn viitekehykseen.
Kolmanneksi, viestintäkuorma monistuu aikavyöhykkeiden, kielten ja teknisten määritelmien kulttuuristen tulkintojen yli.
Keskituotekokoinen eurooppalainen merkki, joka aloitti toimintansa vuonna 2022, kohtasi tämän puutteellisen rakenteen suoraan. Merkki hankki liikekoneet Sveitsistä, kotelot Panyun piirin tehtaasta Guangzhoun kaupungissa, nauhat Italiasta ja numerotaulut Hongkongista. Ensimmäinen tuotantosarja vaati yhden ja puolen vuoden aikaa suunnittelun hyväksynnästä toimitukseen – neljä kuukautta enemmän kuin ennustettiin. Kun kokoelma saavutti vähittäiskauppiaat, merkki oli menettänyt kaksi myyntikautta.
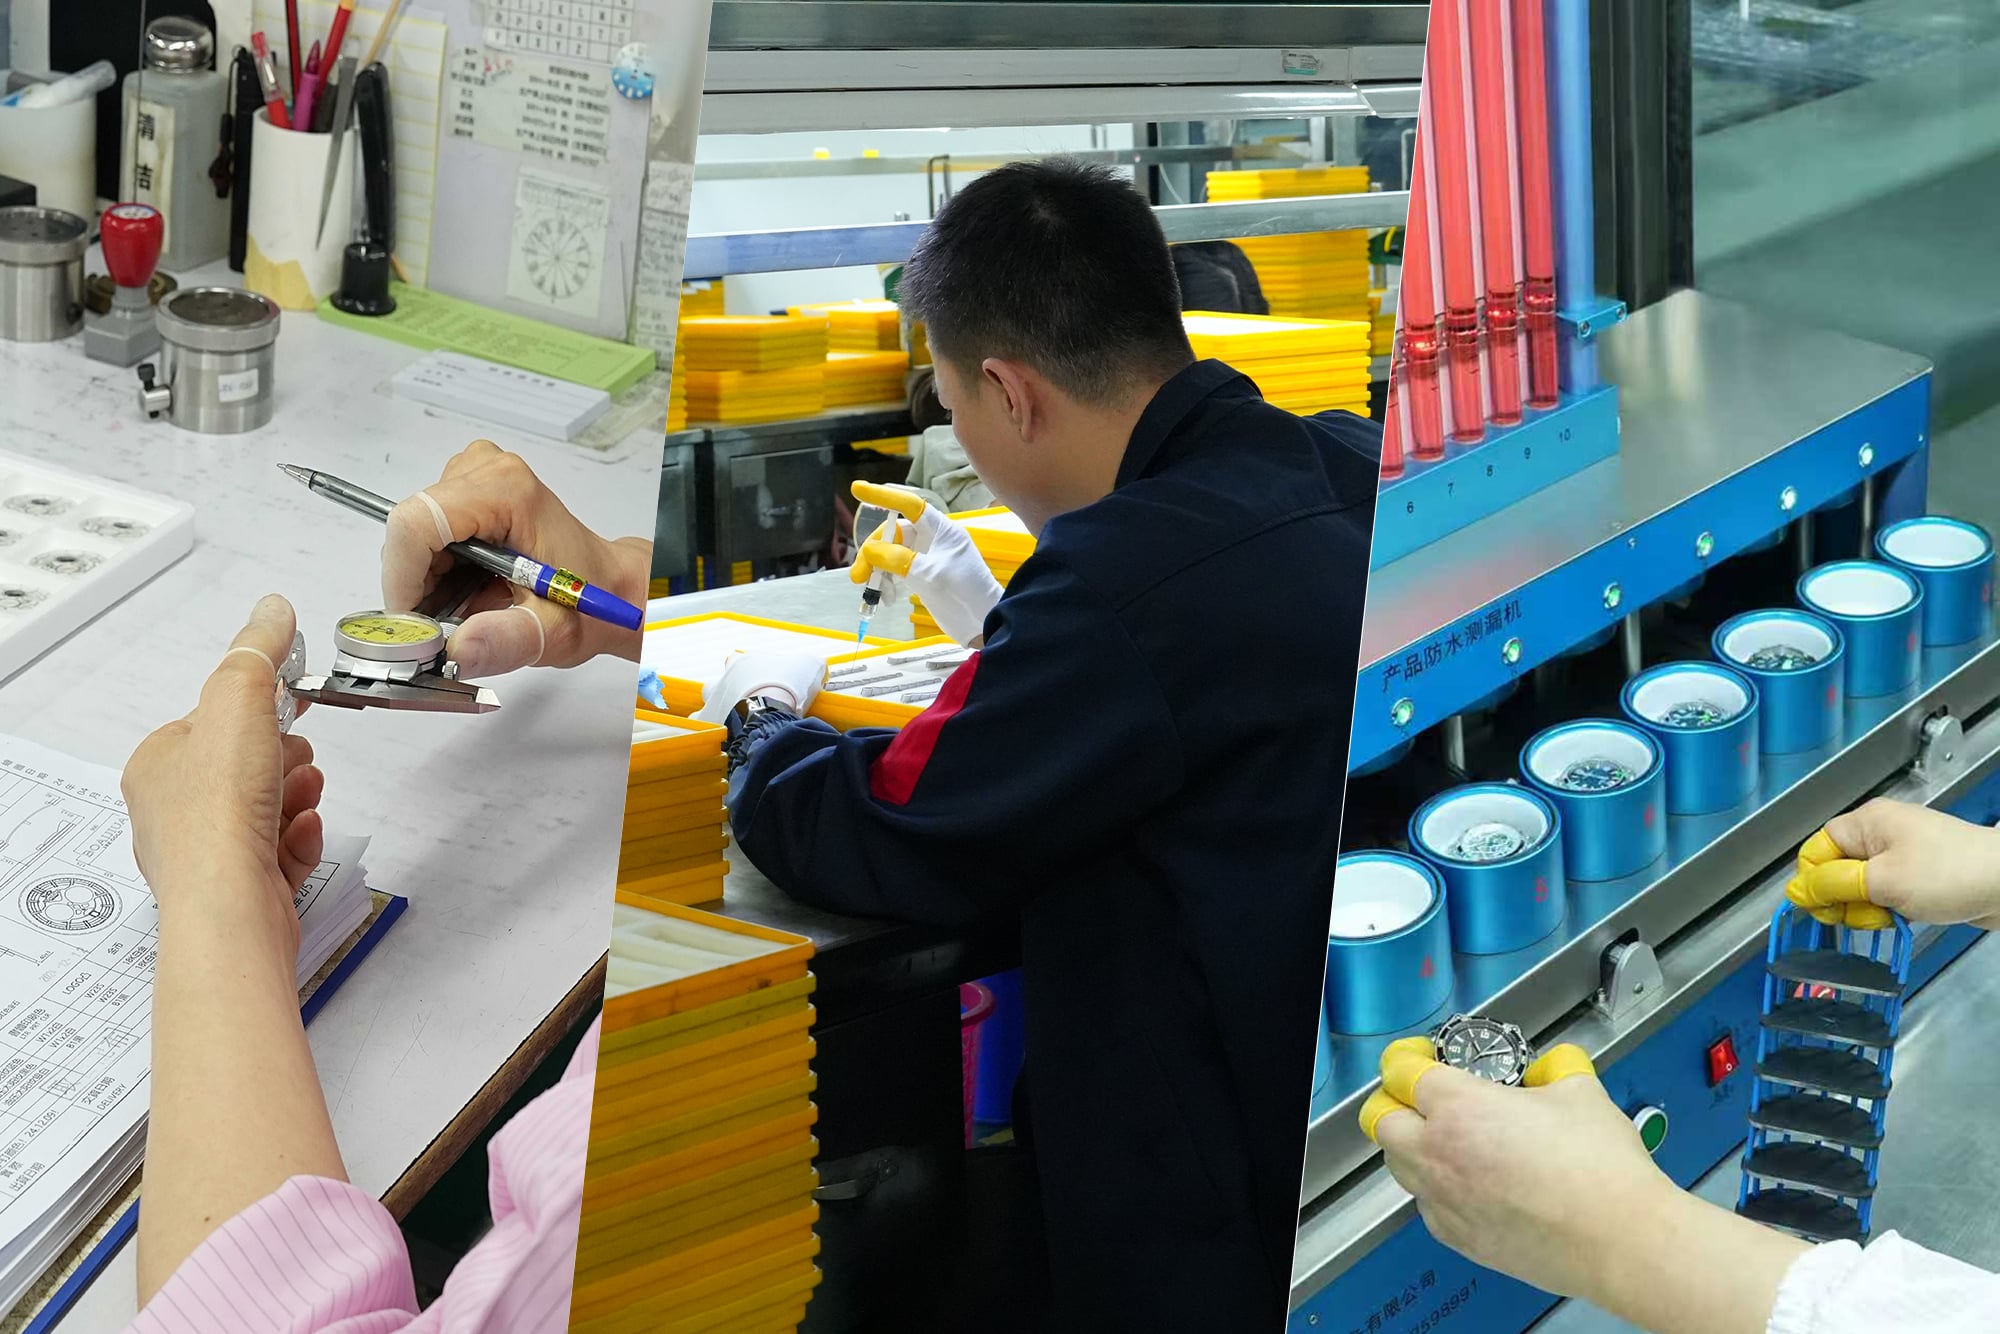
Sen sijaan, että käytettäisiin hajanaisia mallia, vallitseva malli on pystysuoraan integroitu valmistusympäristö, joka keskittyy Shenzhen–Dongguan -koridorille. 50 kilometrin säteellä brändit voivat hyödyntää koteloiden muovaukseen, liikkeiden kokoonpanoon, numerointilevyjen painamiseen, safiirikristallien laminointiin, lasergravuuraukseen ja vesitiukkuustestaukseen tarkoitettuja infrastruktuureja.
Tämä keskittyminen mahdollistaa teollisuuden insinöörien kutsuman "yhtenäisen katoksen" kehityssyklin – jossa suunnittelupalaute, työkalujen säätö ja laadunvalvonnan korjaukset tapahtuvat tunneissa eikä viikoissa. Esiprototyyppien valmistusaika lyhenee lähes 40 %:lla verrattuna hajautettuun hankintaan. Lähellä olemisen etu ei pelkästään vähennä logistiikkakustannuksia; se muuttaa perustavanlaatuisesti insinöörityön työprosessia mahdollistaen reaaliaikaisen yhteistyön brändin suunnittelutiimin ja tehtaan DFM-insinöörien välillä.
Siirtyminen hajanaisesta integroituaan hankintaan noudattaa ennakoitavissa olevaa kolmivaiheista kehitystä, jonka brändien tulisi suunnitella.
Vaihe yksi – alueellinen konsolidointi sisältää useiden toimittajien sopimusjärjestelyn saman valmistuskeskuksen alueella. Merkki voi edelleen työskennellä erillisien koteloiden, näyttöjen ja rannekkeiden valmistajien kanssa, mutta kaikki ovat sijaitsevat Pärljokilaaksossa. Tämä vähentää kuljetusviiveitä ja yksinkertaistaa paikan päällä suoritettavien tarkastusten aikataulutusta.
Vaihe kaksi – johtavan tehtaan koordinointi määrittelee yhden valmistajan pääkoordinaattoriksi. Tämä johtava tehdas hallinnoi alatoimittajaverkostoa merkin puolesta ja tarjoaa yhden vastuuhenkilön, samalla kun erikoistuneet tuotantolinjat säilyvät useissa eri tehtaissa.
Vaihe kolme – täysmittainen pystisuuntainen integraatio konsolidoi kaiken tuotannon – koteloiden muovauksesta lopulliseen kokoonpanoon ja vedenkestävyystestaukseen – yhden valmistuskumppanin sisällä. Tämä on malli, joka tarjoaa lyhyimmät toimitusaikataulut ja yhtenäisimmät laatutulokset, mutta se vaatii kumppanin, jolla on todistettavia kykyjä kaikilla ulkoisten komponenttien kategorioilla.
Seuraava vertailu perustuu todellisiin merkkien tietoihin kolmelta tuotantokierrokselta:
Suorituskykymittari |
Hajautettu malli (5+ toimittajaa) |
Integroitu kattava malli (1 kumppani) |
Kehityksen johtoaika (tilausvaiheesta toimitukseen) |
10–14 kuukautta |
5–7 kuukautta |
Ensimmäisen erän laatuvalvonnan hylkäysaste |
15–22% |
3–6% |
Projektinhallintatunnit kokoelmaa kohden |
400–600 tuntia |
150–200 tuntia |
Logistiikka- ja tullikustannukset (osien kustannusten prosenttiosuus) |
8–12% |
2–3% |
Integroitu malli ei välttämättä vähennä osakohtaista yksikkökustannusta. Joissakin tapauksissa yksiläislähteen hinnoittelu voi olla hieman korkeampaa. Kehityksen kokonaiskustannukset ovat kuitenkin johdonmukaisesti 30–40 % alhaisemmat, kun otetaan huomioon hylätyt erät, kiireellinen kuljetus, uudelleentyö ja viivästynyt markkinoille tulo.
Uudelleenjärjestely ei ole vielä valmis. Maailmanlaajuiset merkkituotteet ovat keskellä usean vuoden kestävää toimitusketjun muunnosta, joka todennäköisesti päättyy vuoteen 2028 mennessä. Varhaiset liikkeellelähtijät – eli merkkituotteet, jotka yhdistivät valmistussuhteensa ennen vuotta 2024 – saavuttavat jo havaittavia etuja markkinoille tulemisen nopeudessa ja viallisten tuotteiden vähentämisessä.
Ne merkkituotteet, jotka edelleen toimivat hajanaisella mallilla, kohtaavat kasvavia vähimmäistilausmääriä, pidennettyjä toimitusaikoja ja vähenevää joustavuutta toimittajilta, jotka itsekin yhdistävät kapasiteettiaan. Markkina pakkoo tehokkaasti tämän siirtymän. Merkkituotteiden, jotka arvioivat hankintastrategioitaan vuonna 2026, päätös ei enää koske sitä, pitäisikö uudelleenjärjestelyä tehdä, vaan kuinka nopeasti siirtyminen voidaan toteuttaa ilman, että nykyinen tuoteputki häiriintyy.
K: Vaatiiko integroitu valmistus aina merkkituotteen suunnittelutiimin siirtämistä Aasiaan?
A: Ei. Nykyaikaiset yhteistyömallit perustuvat rakennettuihin suunnittelun siirtoihin, digitaaliseen tiedostonsiirtoon ja ajoittaisiin paikan päällä tapahtuviin vierailuihin kriittisissä vaiheissa – esim. prototyypin hyväksyntä ja tuotantokelpoisuuden varmistus. Tärkein infrastruktuuri on valmistusyhteistyökumppani, jolla on oma DFM-suunnitteluprosessi ja joka pystyy tulkkaamaan suunnittelun tarkoitusta ja antamaan rakenteellista palautetta etäyhteyden kautta.
K: Mikä on pienin mahdollinen tilausmäärä integroitu täyskattava valmistaja ?
A: Tämä vaihtelee valmistajan mukaan, mutta useimmat integroidut tehdasalueet Shenzhen–Dongguan -alueella hyväksyvät hankkeita, joiden koko on vähintään 500 kappaletta monimutkaisille koteloituksille. Tätä pienemmillä määrillä työkalujen kustannusten jakaminen yksittäisen tuotteen kohdalla muodostaa taloudellisia haasteita molemmille osapuolille.
 Uutiset
2026-06-01
2026-05-27
Baoruihua (Dongguan) Precision Technology Co., Ltd. on tarkkuuskellontuottaja, joka erikoistuu OEM- ja ODM-kellonkomponentteihin, kuten tappeihin, lautasiin, rannekkeisiin ja kiinnikkeisiin. Tarjoamme vakaita tuotantoprosesseja, tiukkaa laatuvalvontaa ja luotettavaa toimitusta maailmanlaajuisille kellomerkkeille. Ota meihin yhteyttä keskustellaksesi hankkeestasi.
Rakennus 5, numero 459 Xiecao Road, Xiegang, Dongguan, Guangdong
Tekijänoikeus © 2025 Baoruihua (Dongguan) Precision Technology Co., Ltd. Tietosuojakäytäntö
 EN