เป็นเวลาเกือบสองทศวรรษที่อุตสาหกรรมนาฬิกาทั่วโลกดำเนินงานตามแบบแผนการจัดหาวัตถุดิบที่ให้ความสำคัญกับการกระจายต้นทุนมากกว่าความสอดคล้องเชิงโครงสร้าง แบรนด์ต่างๆ จัดหาขบวนกลไกจากสวิตเซอร์แลนด์ ตัวเรือนจากภาคใต้ของจีน หน้าปัดจากเยอรมนี เข็มจากฝรั่งเศส และสายรัดจากอิตาลี ก่อนจะประกอบชิ้นส่วนทั้งหมดเข้าด้วยกันในสถานที่ที่หก รูปแบบการกระจายตัวทางภูมิศาสตร์นี้ใช้ได้ผลดีเมื่อมีปริมาณการผลิตสูงและอัตรากำไรเพียงพอที่จะรองรับความยุ่งยากด้านโลจิสติกส์และภาระในการสื่อสาร
ปี ค.ศ. 2026 จะเป็นปีที่มีสภาพแวดล้อมในการดำเนินงานที่แตกต่างอย่างสิ้นเชิง ตามรายงานประจำปี 2568 ของสหพันธ์อุตสาหกรรมนาฬิกาสวิส (FH) การส่งออกนาฬิกาของสวิสลดลง 1.7% เป็นมูลค่า 24.4 พันล้านฟรังก์สวิส โดยปริมาณการส่งออกลดลง 4.8% เหลือ 14.6 ล้านชิ้น ขณะเดียวกัน ตลาดการผลิตนาฬิกาและเครื่องบอกเวลาของจีนขยายตัวถึง 5.4 พันล้านดอลลาร์สหรัฐ โดยเติบโต 2.5% เมื่อเทียบกับปีก่อนหน้า แนวโน้มที่ขัดแย้งกันนี้บ่งชี้ถึงการปรับโครงสร้างเชิงระบบ มากกว่าการเปลี่ยนแปลงตามวัฏจักร
รูปแบบการจัดหาจากผู้ขายหลายรายแบบดั้งเดิมก่อให้เกิดข้อบกพร่องในการดำเนินงานสามประการที่คงอยู่อย่างต่อเนื่อง และทวีความรุนแรงขึ้นในแต่ละรอบการผลิต
อย่างแรก ความไม่แน่นอนของระยะเวลาการนำส่ง สัมพันธ์โดยตรงกับจำนวนผู้จัดจำหน่าย ความล่าช้าที่เกิดขึ้นที่จุดใดจุดหนึ่ง—เช่น การขนส่งกลไกนาฬิกาถูกกักไว้ที่ศุลกากร หรือเครื่อง CNC ของผู้จัดจำหน่ายฝาเรือนหยุดทำงาน—จะส่งผลกระทบต่อห่วงโซ่ทั้งหมด ส่งผลให้ช่วงเวลาการจัดส่งเลื่อนออกไปเท่ากับผลรวมของความล่าช้าทั้งหมด แทนที่จะเป็นเพียงความล่าช้าเพียงครั้งเดียว
สอง, การควบคุมคุณภาพอย่างเป็นมาตรฐาน กลายเป็นไปไม่ได้ในเชิงปฏิบัติทั่วทั้งซัพพลายเออร์ที่ดำเนินการภายใต้มาตรฐานการตรวจสอบที่แตกต่างกัน ข้อกำหนดการสอบเทียบเครื่องมือวัดที่ไม่สอดคล้องกัน และระบบการจัดจำแนกข้อบกพร่องที่หลากหลาย—บางรายได้รับการรับรองตามมาตรฐาน ISO 9001 ในขณะที่บางรายใช้มาตรฐานภายในที่พัฒนาขึ้นเอง ซึ่งไม่สามารถนำมาเปรียบเทียบกับเกณฑ์ประสิทธิภาพที่เป็นหนึ่งเดียวได้
สาม, ภาระงานด้านการสื่อสาร ทวีความซับซ้อนเพิ่มขึ้นจากความแตกต่างของเขตเวลา ภาษา และการตีความข้อกำหนดทางเทคนิคที่แปรผันตามวัฒนธรรม
แบรนด์ยุโรปขนาดกลางรายหนึ่งซึ่งเปิดตัวในปี ค.ศ. 2022 ประสบกับโครงสร้างข้อบกพร่องนี้โดยตรง แบรนด์ดังกล่าวจัดหาชิ้นส่วนกลไกจากสวิตเซอร์แลนด์ ตัวเรือนจากโรงงานแห่งหนึ่งในเขตนานยู่ เมืองกว่างโจว สายรัดจากอิตาลี และหน้าปัดจากฮ่องกง การผลิตชุดแรกใช้เวลารวมสิบเอ็ดเดือน ตั้งแต่การอนุมัติแบบการออกแบบจนถึงการส่งมอบ ซึ่งยาวนานกว่าที่คาดการณ์ไว้ถึงสี่เดือน เมื่อคอลเลกชันดังกล่าวถึงมือผู้ค้าปลีก แบรนด์นี้พลาดโอกาสในการขายไปสองรอบ
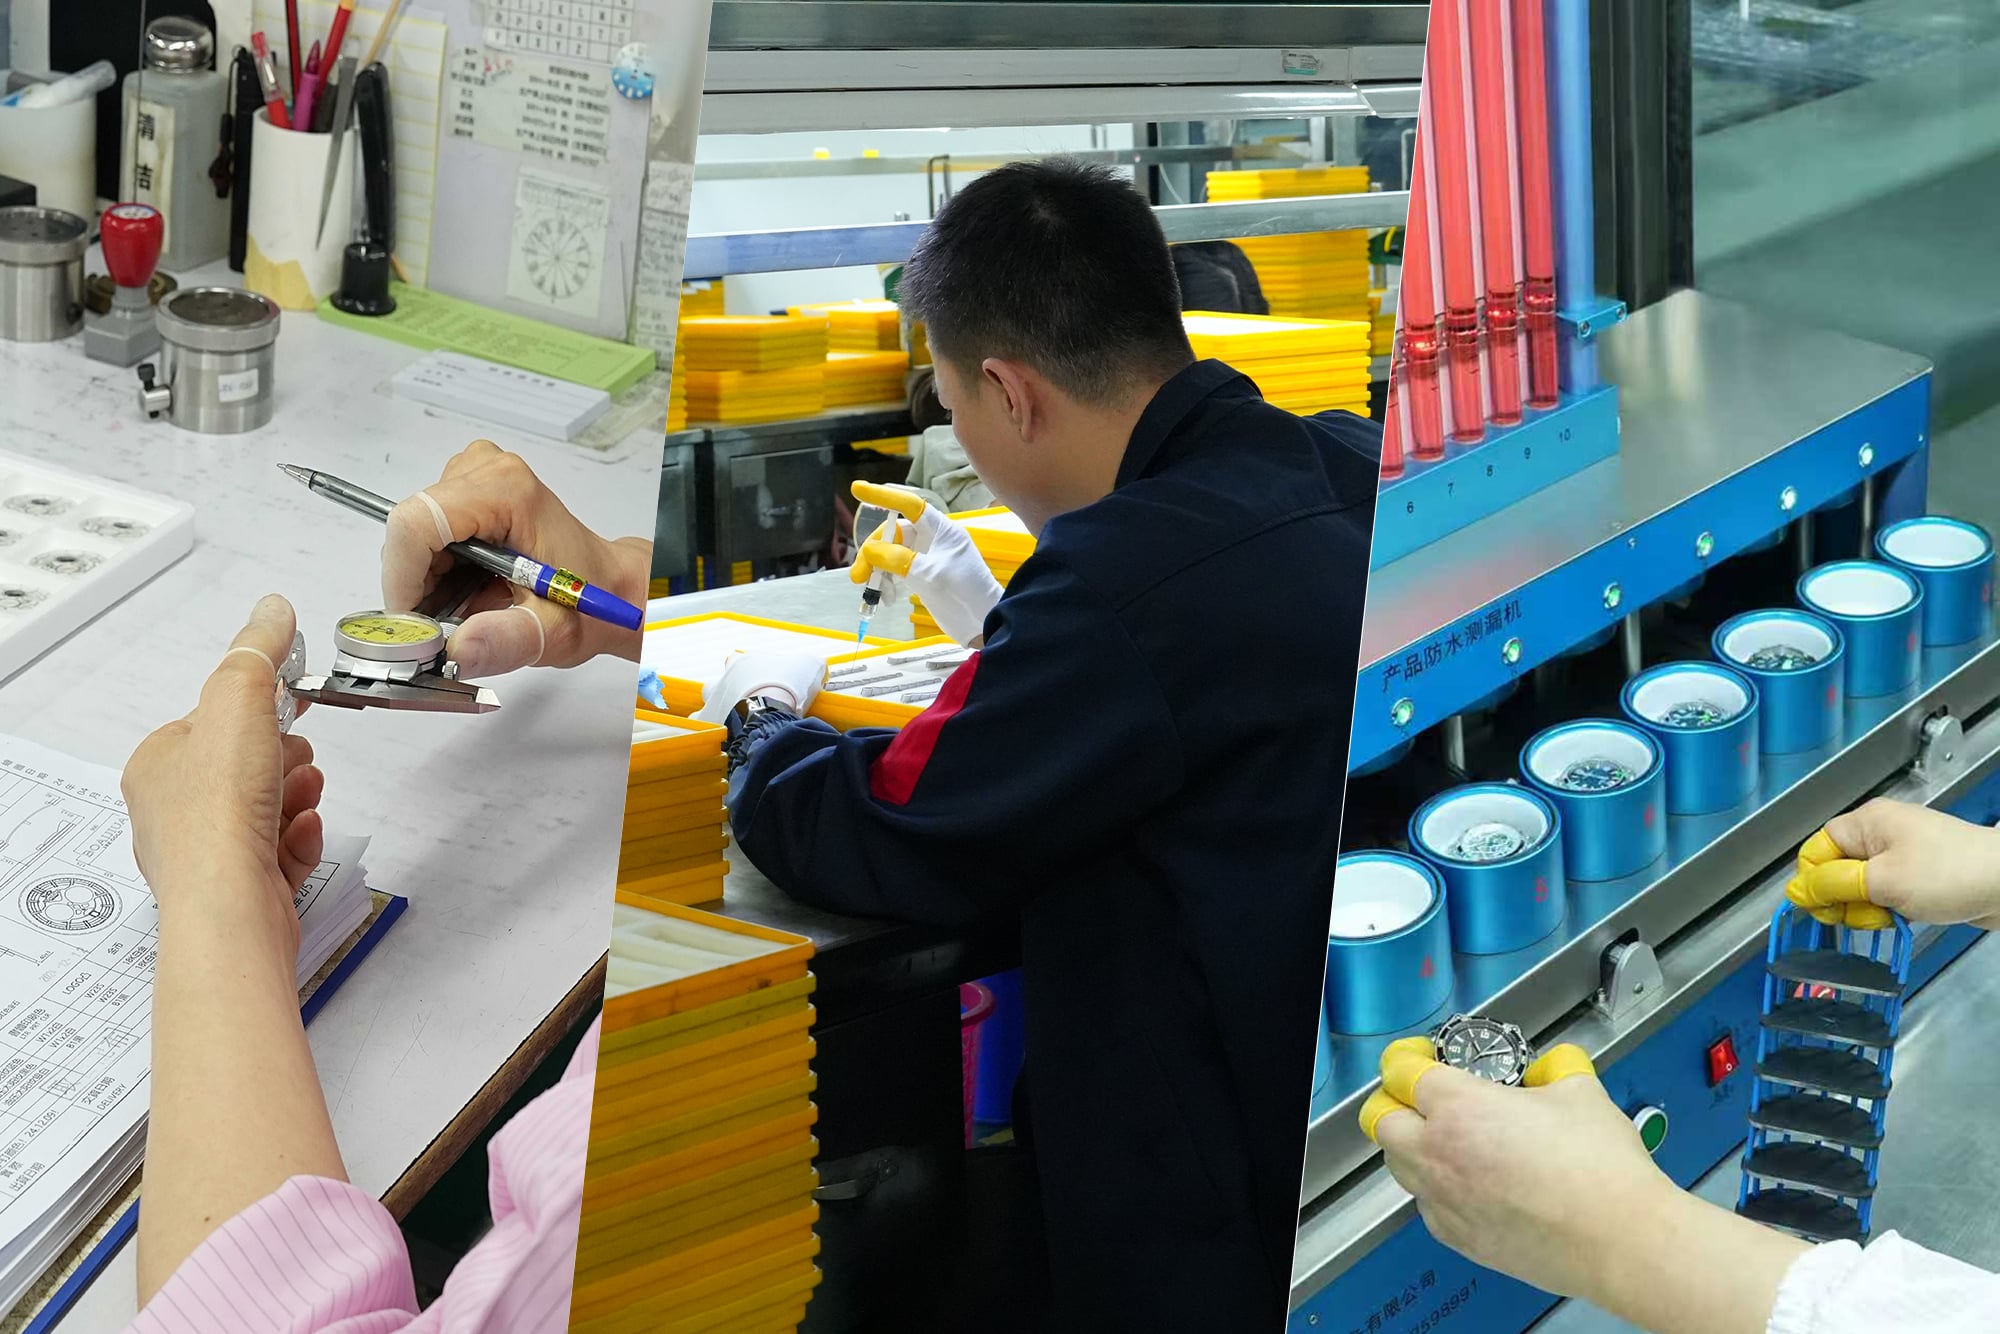
สิ่งที่เข้ามาแทนที่แบบจำลองที่กระจัดกระจายคือระบบนิเวศการผลิตแบบบูรณาการแนวตั้ง ซึ่งมีศูนย์กลางอยู่ในแนวเขตเชินเจิ้น-ตงกวน ภายในรัศมี 50 กิโลเมตร แบรนด์สามารถเข้าถึงโครงสร้างพื้นฐานสำหรับการขึ้นรูปเคส การประกอบกลไก การพิมพ์หน้าปัด การเคลือบคริสตัลแซฟไฟร์ การแกะสลักด้วยเลเซอร์ และการทดสอบความกันน้ำได้
การรวมศูนย์นี้ทำให้เกิดสิ่งที่วิศวกรในอุตสาหกรรมเรียกว่า วงจรการพัฒนาแบบ "หลังคาเดียว" ซึ่งการให้ข้อเสนอแนะด้านการออกแบบ การปรับแต่งแม่พิมพ์ และการแก้ไขข้อบกพร่องด้านการควบคุมคุณภาพสามารถดำเนินการได้ภายในไม่กี่ชั่วโมง แทนที่จะใช้เวลาหลายสัปดาห์ การพัฒนาต้นแบบจึงใช้เวลาน้อยลงเกือบ 40% เมื่อเทียบกับการจัดหาวัตถุดิบแบบกระจายศูนย์ ความใกล้ชิดกันนี้ไม่เพียงแต่ลดต้นทุนด้านลอจิสติกส์เท่านั้น แต่ยังเปลี่ยนแปลงกระบวนการทำงานด้านวิศวกรรมโดยสิ้นเชิงผ่านการเปิดโอกาสให้ทีมออกแบบของแบรนด์และวิศวกรด้าน DFM ของโรงงานทำงานร่วมกันแบบเรียลไทม์
การเปลี่ยนผ่านจากแหล่งจัดหาที่กระจัดกระจายไปสู่การบูรณาการนั้นเป็นไปตามลำดับสามขั้นตอนที่คาดการณ์ได้ ซึ่งแบรนด์ควรวางแผนล่วงหน้า
ขั้นตอนที่หนึ่ง — การรวมศูนย์เชิงภูมิศาสตร์ หมายถึงการจ้างซัพพลายเออร์หลายรายในศูนย์การผลิตเดียวกัน แบรนด์อาจยังคงทำงานร่วมกับโรงงานผลิตตัวเรือน หน้าปัด และสายนาฬิกาแยกกัน แต่ทั้งหมดตั้งอยู่ในเขตสามเหลี่ยมปากแม่น้ำเพิร์ล ซึ่งช่วยลดระยะเวลาการจัดส่งและทำให้การนัดหมายตรวจสอบสถานที่เป็นไปอย่างสะดวกยิ่งขึ้น
ขั้นตอนที่สอง — การประสานงานโดยโรงงานหลัก กำหนดให้ผู้ผลิตหนึ่งรายทำหน้าที่เป็นผู้ประสานงานหลัก โรงงานหลักนี้จะจัดการเครือข่ายซัพพลายเออร์ย่อยแทนแบรนด์ โดยทำหน้าที่เป็นจุดเดียวที่รับผิดชอบต่อคุณภาพและผลลัพธ์ทั้งหมด ขณะเดียวกันก็ยังคงรักษาสายการผลิตเฉพาะทางไว้ในหลายโรงงาน
ขั้นตอนที่สาม — การผนวกแนวตั้งแบบครบวงจร รวมกระบวนการผลิตทั้งหมดไว้ภายใต้พันธมิตรผู้ผลิตรายเดียว ตั้งแต่การขึ้นรูปตัวเรือน ไปจนถึงการประกอบขั้นสุดท้ายและการทดสอบความต้านทานน้ำ ซึ่งเป็นโมเดลที่ให้ระยะเวลาการผลิตสั้นที่สุดและคุณภาพที่สม่ำเสมอมากที่สุด แต่จำเป็นต้องอาศัยพันธมิตรผู้ผลิตที่มีศักยภาพพิสูจน์ได้ในทุกหมวดหมู่ของชิ้นส่วนภายนอก
การเปรียบเทียบต่อไปนี้อ้างอิงจากข้อมูลจริงของแบรนด์ในสามรอบการผลิต
ตัวชี้วัดประสิทธิภาพ |
แบบจำลองที่แยกส่วน (มีผู้จัดจำหน่ายมากกว่า 5 ราย) |
แบบจำลองแบบผสานรวมแบบครบวงจร (มีพันธมิตรเพียงรายเดียว) |
ระยะเวลาในการพัฒนา (ตั้งแต่รับมอบหมายจนถึงส่งมอบ) |
10–14 เดือน |
5–7 เดือน |
อัตราการปฏิเสธคุณภาพของชุดแรก |
15–22% |
3–6% |
จำนวนชั่วโมงการจัดการโครงการต่อคอลเลกชันหนึ่งชุด |
400–600 ชั่วโมง |
150–200 ชั่วโมง |
ต้นทุนด้านโลจิสติกส์และศุลกากร (ร้อยละของต้นทุนส่วนประกอบ) |
8–12% |
2–3% |
แบบจำลองแบบผสานรวมไม่จำเป็นต้องลดต้นทุนต่อชิ้นส่วนลงอย่างจำเป็น ในบางกรณี ราคาจากการจัดซื้อจากแหล่งเดียวอาจสูงขึ้นเล็กน้อย อย่างไรก็ตาม ต้นทุนรวมของการพัฒนาจะต่ำลงอย่างสม่ำเสมอ 30–40% เมื่อนับรวมต้นทุนจากชุดที่ถูกปฏิเสธ ค่าขนส่งเร่งด่วน แรงงานในการปรับปรุง และการเปิดตัวสินค้าในตลาดที่ล่าช้า
การปรับโครงสร้างยังไม่เสร็จสมบูรณ์ แบรนด์ระดับโลกกำลังอยู่ในช่วงการเปลี่ยนแปลงห่วงโซ่อุปทานที่ใช้เวลานานหลายปี ซึ่งคาดว่าจะสิ้นสุดลงในปี 2028 แบรนด์ที่เริ่มดำเนินการก่อนใคร—คือแบรนด์ที่รวมความสัมพันธ์ด้านการผลิตเข้าด้วยกันก่อนปี 2024—ได้รับประโยชน์ที่วัดผลได้จริงแล้ว ทั้งในด้านความเร็วในการนำสินค้าออกสู่ตลาดและลดอัตราข้อบกพร่อง
แบรนด์ที่ยังดำเนินงานตามแบบแยกส่วนอยู่กำลังเผชิญกับปริมาณสั่งซื้อขั้นต่ำที่เพิ่มสูงขึ้น เวลาจัดส่งที่ยืดเยื้อ และความยืดหยุ่นที่ลดลงจากผู้จัดจำหน่าย ซึ่งผู้จัดจำหน่ายเหล่านั้นเองก็กำลังรวมศักยภาพการผลิตของตนเช่นกัน ตลาดจึงบังคับให้เกิดการเปลี่ยนผ่านนี้โดยแท้จริง สำหรับแบรนด์ที่กำลังประเมินกลยุทธ์การจัดหาแหล่งวัตถุดิบในปี 2026 การตัดสินใจจึงไม่ใช่ว่าจะปรับโครงสร้างหรือไม่ แต่เป็นเรื่องของการดำเนินการเปลี่ยนผ่านอย่างรวดเร็วเพียงใด โดยไม่ทำให้สายการผลิตสินค้าที่มีอยู่เสียเสถียรภาพ
คำถาม: การผลิตแบบบูรณาการจำเป็นต้องย้ายทีมออกแบบของแบรนด์ไปยังทวีปเอเชียเสมอหรือไม่?
A: ไม่ใช่ รูปแบบความร่วมมือสมัยใหม่ดำเนินการผ่านการส่งมอบงานด้านการออกแบบอย่างเป็นระบบ การถ่ายโอนไฟล์ดิจิทัล และการเยี่ยมชมสถานที่จริงเป็นระยะๆ ในช่วงเฟสสำคัญ เช่น การรับรองต้นแบบและการรับรองคุณภาพสำหรับการผลิตจริง โครงสร้างพื้นฐานหลักคือผู้ผลิตที่มีศักยภาพในการผลิตภายในองค์กร พร้อมทีมวิศวกรด้าน DFM ที่สามารถตีความเจตนาของการออกแบบและให้ข้อเสนอแนะเชิงโครงสร้างได้จากระยะไกล
Q: ปริมาณการสั่งซื้อขั้นต่ำที่เป็นไปได้สำหรับ ผู้ผลิตแบบครบวงจรที่รวมทุกกระบวนการไว้ในที่เดียว ?
A: ปริมาณนี้ขึ้นอยู่กับผู้ผลิตแต่ละราย แต่โดยทั่วไปแล้ว โรงงานแบบครบวงจรส่วนใหญ่ในแนวเขตเซินเจิ้น-ตงกวน จะรับโครงการเริ่มต้นที่ 500 ชิ้น สำหรับการออกแบบเคสที่มีความซับซ้อน หากต่ำกว่าระดับนี้ ต้นทุนการกระจายค่าแม่พิมพ์ต่อหน่วยจะส่งผลให้เกิดความยากลำบากทางเศรษฐกิจทั้งต่อผู้ผลิตและลูกค้า
บริษัท เบาหรุ่ยฮัว (ตงกวน) เพรสชัน เทคโนโลยี จำกัด เป็นผู้ผลิตนาฬิกาความแม่นยำสูง ซึ่งเชี่ยวชาญด้านการผลิตส่วนประกอบนาฬิกาแบบ OEM และ ODM รวมถึงเคส หน้าปัด สาย และเข็มขัดนาฬิกา เราให้บริการการผลิตที่มีเสถียรภาพ การควบคุมคุณภาพอย่างเข้มงวด และการจัดส่งที่เชื่อถือได้สำหรับแบรนด์นาฬิกาทั่วโลก ติดต่อเราเพื่อหารือเกี่ยวกับโครงการของคุณ
อาคาร5 เลขที่459 ถนนเสี่ยเฉา ตำบลเสี่ยกัง เมืองตงกวน มณฑลกว่างตง
สงวนลิขสิทธิ์ © 2025 โดยบริษัท Baoruihua (ตงกวน) เทคโนโลยีความแม่นยำ จำกัด นโยบายความเป็นส่วนตัว
 EN
 ข่าวเด่น