Przez prawie dwa dziesięciolecia globalna branża zegarmistrzowska funkcjonowała na podstawie modelu pozyskiwania surowców, który stawiał priorytet na rozdrobnienie kosztów zamiast na spójność strukturalną. Marki zakupowały mechanizmy w Szwajcarii, obudowy w południowym Chinach, tarcze w Niemczech, wskazówki we Francji oraz paski w Włoszech – końcowe montowanie produktu odbywało się w szóstym, oddzielnym miejscu. Takie rozproszenie geograficzne było możliwe, gdy wolumeny sprzedaży były wysokie, a marże wystarczająco grube, aby zrekompensować tarcie logistyczne i dodatkowe obciążenie komunikacyjne.
2026 rok przynosi zasadniczo odmienne warunki działania. Zgodnie z raportem rocznym Federacji Szwajcarskiej Przemysłu Zegarmistrzowskiego (FH) za 2025 rok, eksport szwajcarskich zegarków zmniejszył się o 1,7% w wartości do 24,4 mld franków szwajcarskich, a liczba wyeksportowanych jednostek spadła o 4,8% do 14,6 mln sztuk. Jednocześnie rynek produkcji zegarków i zegarów w Chinach rozrosnął się do 5,4 mld dolarów amerykańskich, notując wzrost o 2,5% w porównaniu do poprzedniego roku. Te przeciwstawne trendy wskazują na strukturalną reorganizację, a nie na fluktuację cykliczną.
Konwencjonalny model współpracy z wieloma dostawcami powoduje trzy trwałe deficyty operacyjne, które kumulują się w kolejnych cyklach produkcji.
Po pierwsze, niestabilność czasu realizacji rosnie wraz z liczbą dostawców. Opóźnienie w dowolnym punkcie – np. przetrzymanie przesyłki z ruchomymi elementami na granicy celnej lub awaria maszyny CNC u dostawcy obudów – wpływa na cały łańcuch dostaw, przesuwając okno dostawy o sumę wszystkich opóźnień, a nie tylko o pojedyncze opóźnienie.
Drugi, standaryzacja kontroli jakości staje się funkcjonalnie niemożliwe wśród dostawców działających według różnych protokołów inspekcyjnych, standardów kalibracji narzędzi pomiarowych oraz systemów klasyfikacji wad — niektórzy posiadają certyfikat ISO 9001, inni stosują własne, wewnętrzne standardy, których nie da się porównać z jednolitą bazą odniesienia wydajności.
Trzecie, nakład komunikacyjny wzrasta wraz z różnicami stref czasowych, językowymi oraz kulturowymi interpretacjami specyfikacji technicznych.
Średniej wielkości europejska marka, która wystartowała w 2022 r., doświadczyła bezpośrednio tej struktury niedoborów. Marka zakupiła mechanizmy ze Szwajcarii, obudowy z fabryki w dzielnicy Panyu w Kantonie, paski z Włoch oraz tarcze z Hongkongu. Pierwsza seria produkcyjna wymagała jedenaście miesięcy od zatwierdzenia projektu do dostawy — o cztery miesiące dłużej niż przewidywano. Gdy kolekcja dotarła do detalicznych punktów sprzedaży, marka przegapiła już dwa sezonowe okresy sprzedaży.
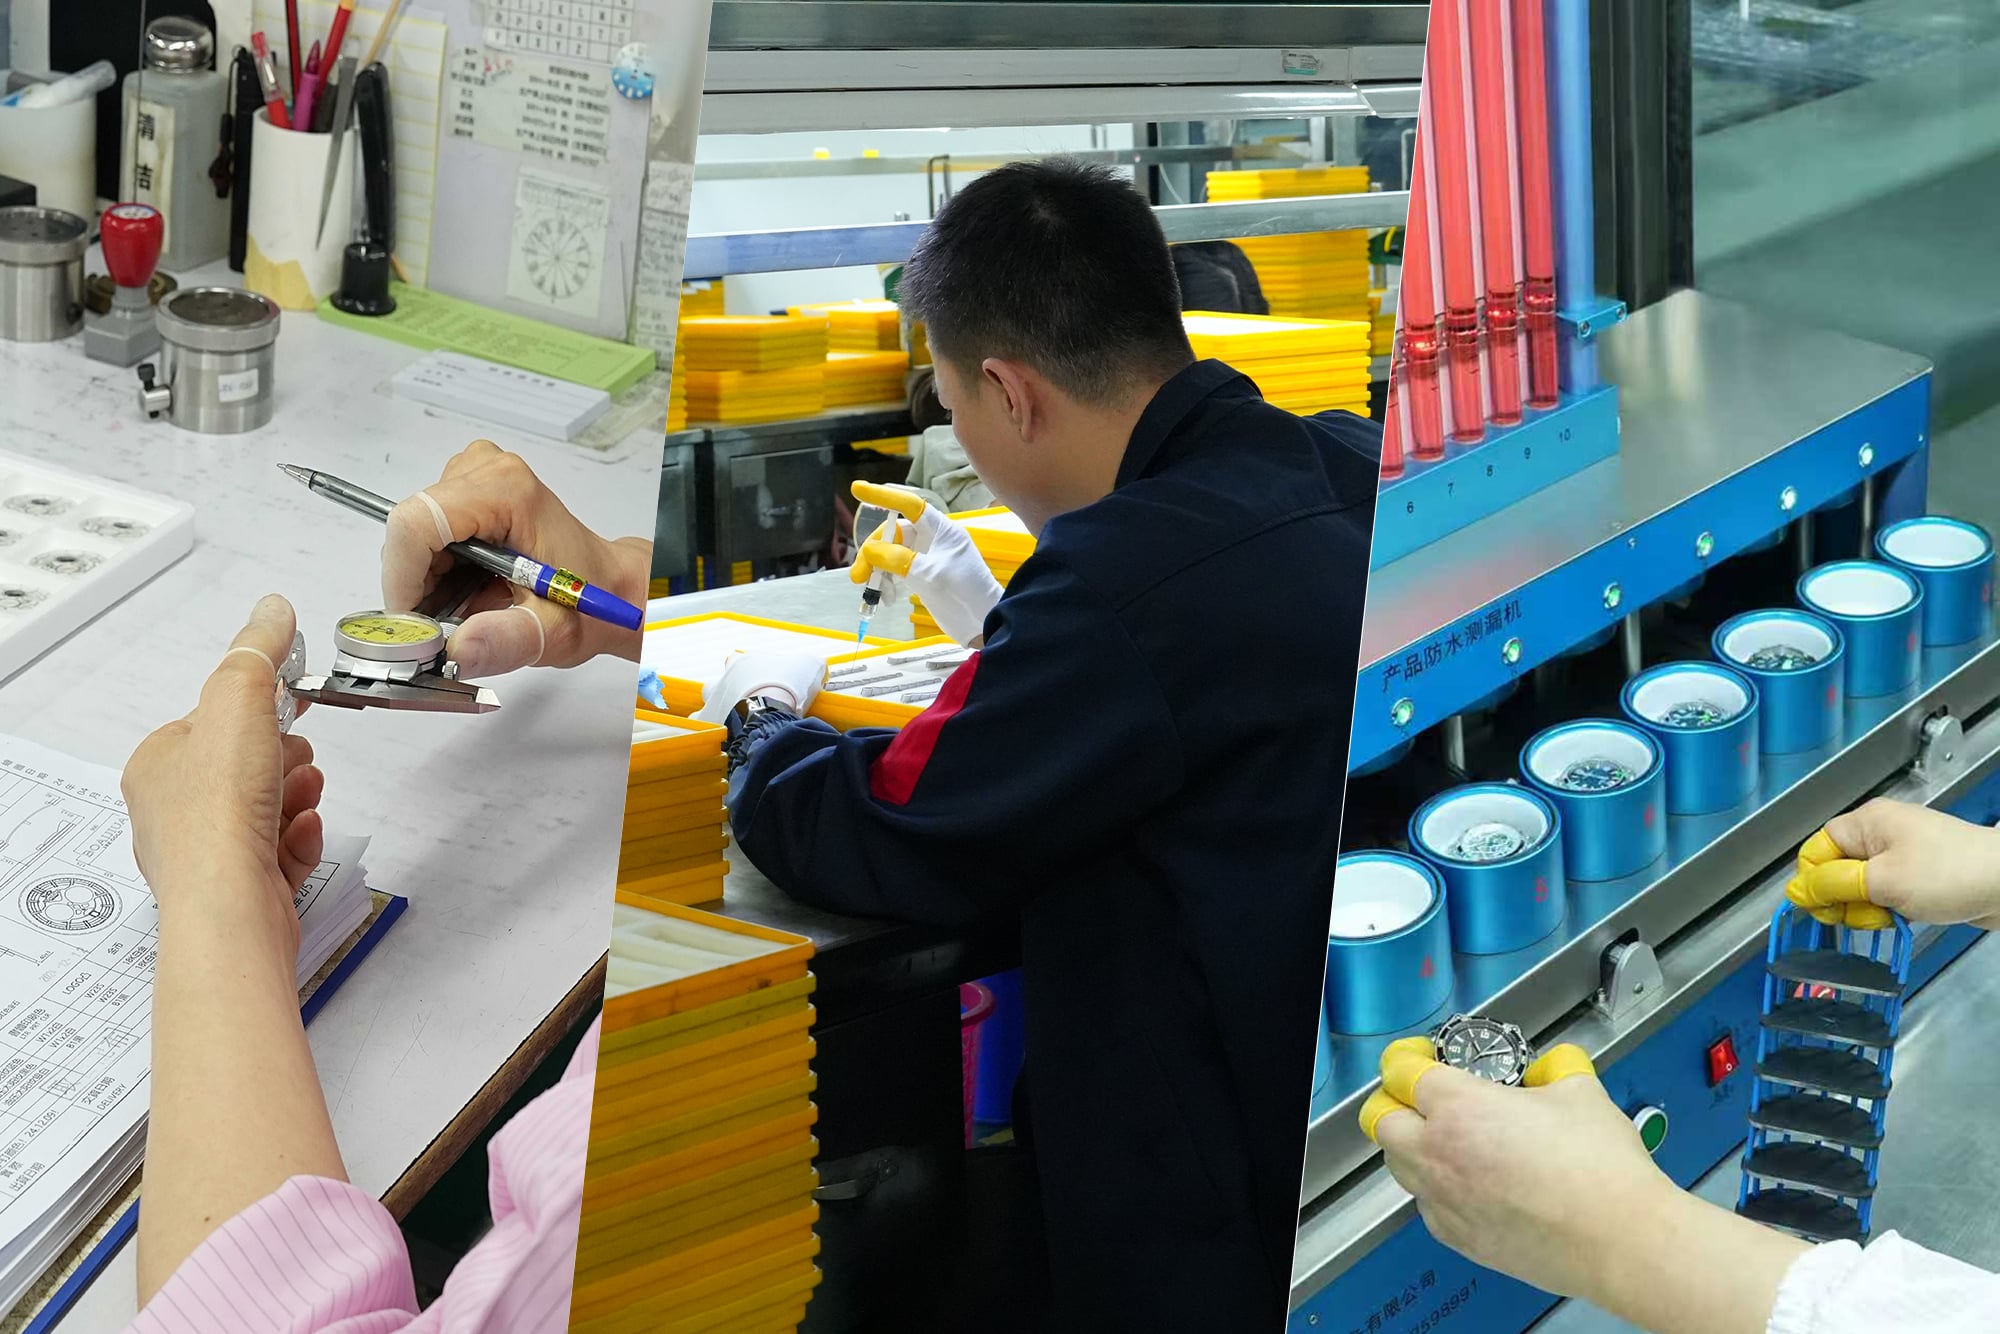
To, co wypiera rozdrobniony model, to pionowo zintegrowane ekosystemy produkcyjne skoncentrowane w korytarzu Shenzhen–Dongguan. W promieniu 50 kilometrów marki mogą korzystać z usług tłoczenia obudów, montażu mechanizmów, drukowania tarcz, laminowania kryształów safirowych, grawerowania laserowego oraz infrastruktury testów odporności na wodę.
Taka koncentracja umożliwia tzw. cykl rozwoju „pod jednym dachem”, o którym mówią inżynierowie branżowi – czyli taką sytuację, w której informacje zwrotne dotyczące projektu, dostosowania narzędzi oraz korekty kontroli jakości są wprowadzane w ciągu godzin, a nie tygodni. Czas potrzebny na tworzenie prototypów skraca się o niemal 40% w porównaniu do rozproszonego sourcingu. Bliskość ta nie ogranicza się tylko do obniżenia kosztów logistyki; zmienia ona fundamentalnie proces inżynieryjny, umożliwiając współpracę w czasie rzeczywistym między zespołem projektowym marki a inżynierami DFM (Design for Manufacturability) zakładu produkcyjnego.
Przejście od rozdrobnionego do zintegrowanego sourcingu przebiega w trzech przewidywalnych etapach, które marki powinny zaplanować.
Etap pierwszy — konsolidacja geograficzna obejmuje zawieranie umów z wieloma dostawcami w obrębie tego samego ośrodka produkcyjnego. Marka może nadal współpracować z oddzielnymi zakładami produkującymi obudowy, tarcze i bransolety, ale wszystkie one znajdują się w delcie rzeki Zhujiang. Dzięki temu skraca się czas transportu i ułatwia się planowanie audytów na miejscu.
Etap drugi — koordynacja przez głównego producenta polega na wyznaczeniu jednego producenta jako głównego koordynatora. Główny producent zarządza siecią poddostawców w imieniu marki, zapewniając pojedynczy punkt odpowiedzialności, przy jednoczesnym utrzymaniu specjalizowanych linii produkcyjnych w wielu zakładach.
Etap trzeci — pełna pionowa integracja zakresu działalności obejmuje konsolidację całej produkcji — od wykonywania obudów po końcową montaż i testy odporności na wodę — w ramach jednego partnera produkcyjnego. Jest to model umożliwiający najkrótsze cykle produkcyjne oraz najbardziej spójne wyniki pod względem jakości, jednak wymaga partnera posiadającego udokumentowaną kompetencję we wszystkich kategoriach komponentów zewnętrznych.
Poniższe porównanie opiera się na rzeczywistych danych marki z trzech cykli produkcyjnych:
Wskaźnik wydajności |
Model rozproszony (5+ dostawców) |
Zintegrowany model obejmujący pełny zakres usług (1 partner) |
Czas realizacji projektu (od briefu do dostawy) |
10–14 miesięcy |
5–7 miesięcy |
Współczynnik odrzuceń w pierwszej partii podczas kontroli jakości |
15–22% |
3–6% |
Liczba godzin zarządzania projektem przypadających na każdą kolekcję |
400–600 godzin |
150–200 godzin |
Koszty logistyki i cła (% kosztu komponentu) |
8–12% |
2–3% |
Model zintegrowany nie zawsze prowadzi do obniżenia kosztu pojedynczego komponentu. W niektórych przypadkach ceny od jednego dostawcy mogą być nieznacznie wyższe. Łączne koszty rozwoju są jednak systematycznie niższe o 30–40%, jeśli uwzględni się odrzucone partie, przyspieszoną wysyłkę, pracę niezbędną do poprawy oraz opóźnienia we wprowadzaniu produktu na rynek.
Restrukturyzacja nie została jeszcze ukończona. Globalne marki znajdują się w trakcie wieloletniej transformacji łańcucha dostaw, która prawdopodobnie zakończy się do 2028 roku. Wczesni pionierzy – czyli marki, które konsolidowały swoje relacje produkcyjne jeszcze przed 2024 rokiem – odnoszą już mierzalne korzyści pod względem skrócenia czasu wprowadzania produktów na rynek oraz redukcji wad.
Marki nadal działające w oparciu o rozdrobniony model napotykają rosnące minimalne ilości zamawianych partii, wydłużone terminy realizacji zamówień oraz ograniczoną elastyczność ze strony dostawców, którzy sami konsolidują swoje moce produkcyjne. Rynek faktycznie wymusza tę przebudowę. Dla marek oceniających strategie pozyskiwania surowców i komponentów w 2026 roku decyzja nie dotyczy już tego, czy przeprowadzić restrukturyzację, lecz jak szybko ją zrealizować, nie zakłócając przy tym istniejącego cyklu produkcyjnego.
Pytanie: Czy zintegrowana produkcja zawsze wymaga przeniesienia zespołu projektowego marki do Azji?
A: Nie. Nowoczesne modele współpracy opierają się na zorganizowanych przekazach projektów, przesyłaniu plików cyfrowych oraz okresowych wizytach na miejscu w kluczowych fazach — zatwierdzeniu prototypu i kwalifikacji do produkcji. Kluczowym elementem infrastruktury jest partner produkcyjny posiadający własne dział inżynierii DFM (Design for Manufacturability), który potrafi interpretować zamysł projektowy i dostarczać zdalnie informacji zwrotnej dotyczących konstrukcji.
P: Jaka jest minimalna możliwa ilość zamówienia dla zintegrowanego producenta pełnego zakresu ?
A: Wartość ta zależy od producenta, ale większość zintegrowanych zakładów w korytarzu Shenzhen–Dongguan akceptuje projekty począwszy od 500 sztuk dla złożonych konstrukcji obudów. Poniżej tego progu amortyzacja kosztów form wykrojowych na jednostkę staje się ekonomicznie nieopłacalna zarówno dla klienta, jak i dla producenta.
 Gorące wiadomości
2026-06-01
2026-05-27
Baoruihua (Dongguan) Precision Technology Co., Ltd. to chiński producent precyzyjnych zegarków specjalizujący się w produkcji składników zegarków na zamówienie (OEM) i z pełnym zakresem usług projektowych i produkcyjnych (ODM), w tym obudów, tarcz, bransoletek oraz klamerek. Zapewniamy stabilną produkcję, ścisłą kontrolę jakości oraz niezawodne dostawy dla globalnych marek zegarków. Skontaktuj się z nami, aby omówić swój projekt.
Budynek 5, nr 459 Xiecao Road, Xiegang town, Dongguan, Guangdong
Prawa autorskie © 2025 by Baoruihua (Dongguan) Precision Technology Co., Ltd. Polityka prywatności
 EN