
 EN
النمذجة الأولية هي حديثٌ عن التسامحات، وليس مسابقة جمال
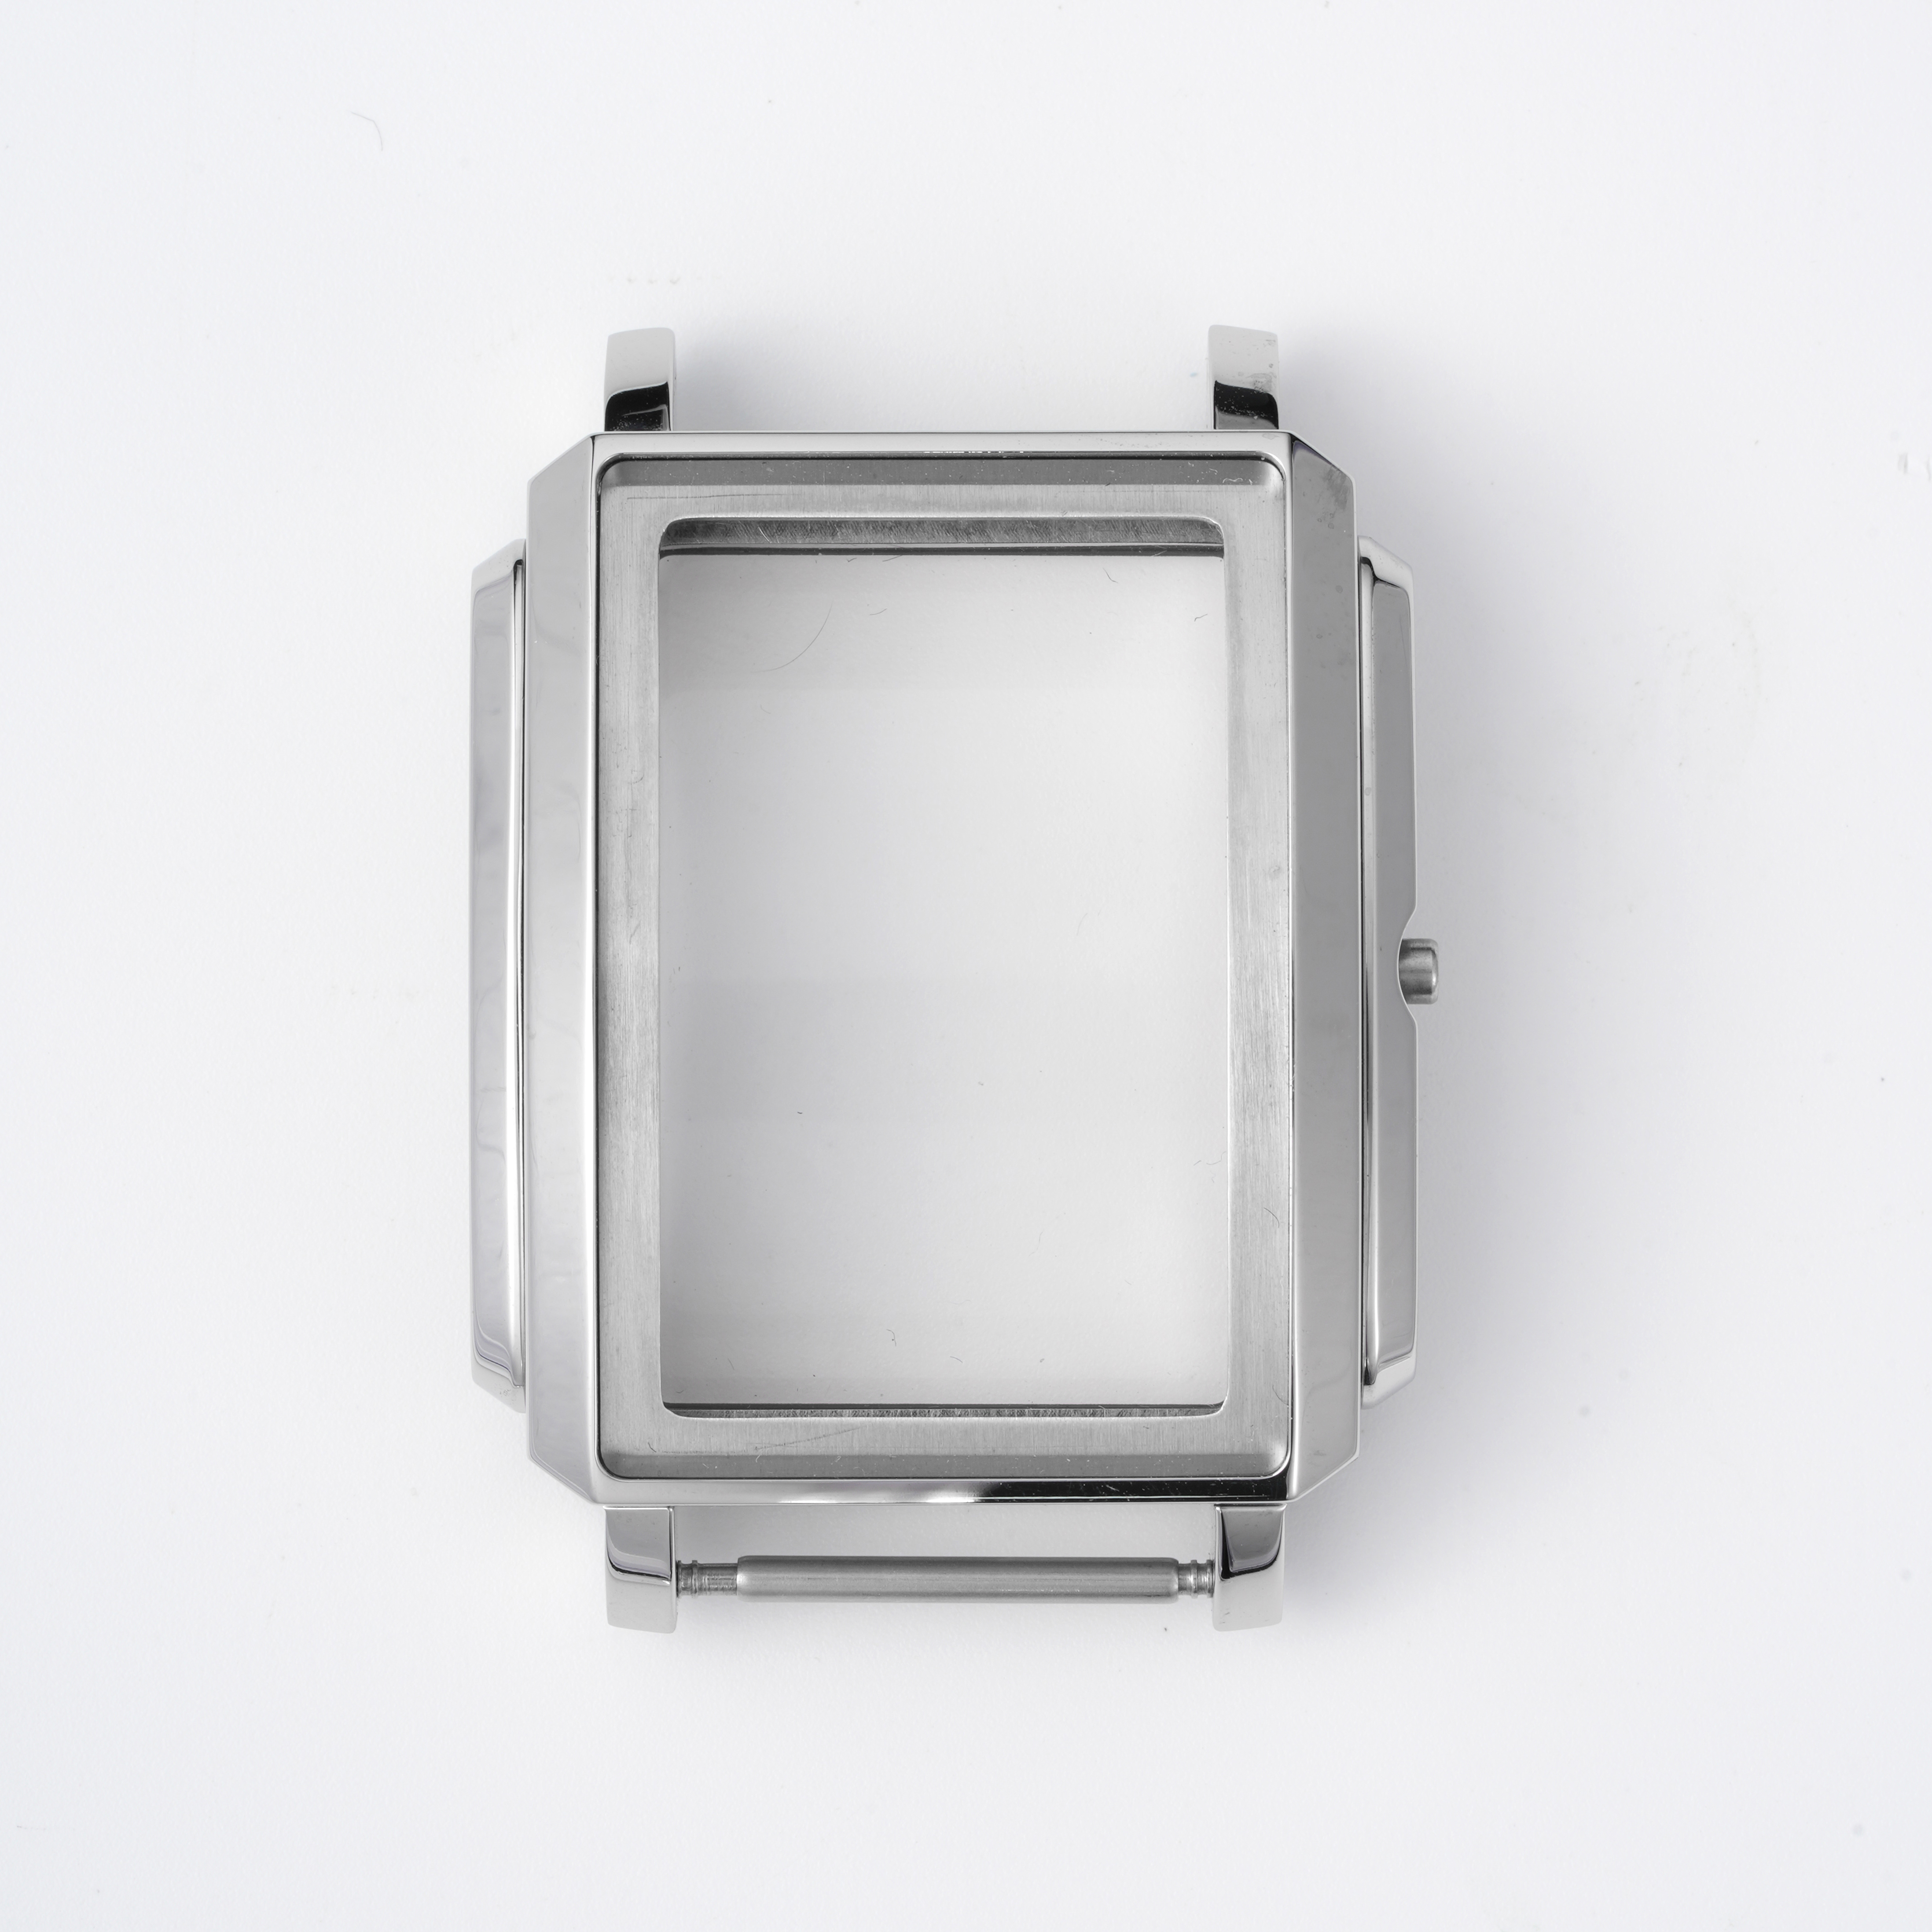
غالبًا ما تصل نموذج حالة الساعة كصورة ثلاثية الأبعاد ذات خطوط نظيفة وملامح جذّابة. وهذه الصورة ليست سوى نقطة انطلاق، وليست خطة تصنيع. أما الحديث المفيد حول النموذج الأولي فيركّز على التسامحات والتجانسات وطرق التصنيع. فقد تبدو حالة الساعة صحيحةً في برنامج التصميم بمساعدة الحاسوب (CAD)، ومع ذلك تفشل عند مقعد الزجاجة أو خيط غطاء القاعدة أو فتحة أنبوب التاج أو انسجام الأجناب أو موقع ثقوب قضبان الربيع. وعلى العلامات التجارية أن تتوقّع أن يركّز استعراض النموذج الأولي الأول على الأبعاد التي تضبط الأداء الوظيفي، لا على السطح الذي يُنظَر إليه فقط من حيث المظهر.
تؤتي نمذجة حالة الساعة الأولية أفضل النتائج حين تُسمّى الرسومات التجانسات الحرجة صراحةً. فقطر مقعد الزجاجة ومواصفات خيط غطاء القاعدة وقطر فتحة أنبوب التاج وعرض الأجناب وموقع ثقوب قضبان الربيع كلها تحتاج إلى تحديدات دقيقة. أما التسامحات العامة في مواصفات تقديم الساعات المُحرّرة (chronometer) فهي تدور عادةً حول ±١٠٠ ميكرومتر، بينما تُحتفظ التجانسات الحرجة غالبًا بتسامح ±٠٫٠٥ ملم أو أضيق. وهذه الأرقام ليست ضمانةً لنموذج أولي جيّد، بل هي الحد الأدنى الذي تعتمد عليه كل العمليات اللاحقة.
المسار الأول لآلة القطع يُحدِّد النغمة
تبدأ نماذج غلاف الساعات المعدنية الأولية عادةً بالتشكيـل باستخدام ماكينات التحكم العددي الحاسوبي (CNC). ويُحدِّد المسار الأول لآلة القطع عمق الجيوب ومواقع الثقوب والميزات المتدرجة التي تُشكِّل ملامح الغلاف. وقد يكون إنجاز قطعة أولية نظيفة مفيدًا، لكنه لا يثبت صحة العملية. وتكمن الأهمية الحقيقية في ثبات التثبيت أكثر من كون الماكينة تحمل تسمية معينة. فقد ينجح تثبيتٌ يعاني من انحراف دوار ضئيل في اجتياز فحص القطعة الأولى، ومع ذلك قد ينجرف أثناء إنتاج دفعة قصيرة.
مثال مُخفَّف من مشروع نموذج أولي لحالة معينة: اجتاز غلاف من الفولاذ المقاوم للصدأ فحص المقالة الأولى، مع بقاء جميع الأبعاد الحرجة ضمن الحدود المسموح بها. وأظهر تشغيل تكميلي صغير أن موقع ثقب المقبض بدأ ينحرف نحو الحد الأعلى. ولم تكن أداة القطع مستهلكة. لكن التثبيت طوّر انحرافًا طفيفًا أثناء دورة أطول، ما غيّر طريقة استقرار القطعة بين العمليات. وكان الحل هو فحص التثبيت وإعادة تركيزه قبل التشغيل، بالإضافة إلى إجراء فحص بالمقاييس أثناء التشغيل على فترات زمنية محددة. والنمذجة الأولية ليست مجرّد إنتاج قطعة واحدة جيدة؛ بل هي إثباتٌ لقدرة العملية على ضمان مواصفات القطعة.
يؤثّر اختيار المادة في الجدول الزمني للنموذج الأولي
يؤثر اختيار المادة على سلوك التشغيل الآلي، والتشطيب، وعدد التكرارات التي قد يحتاجها النموذج الأولي. وتُستخدم الفولاذ المقاوم للصدأ من الدرجة ٣١٦ ل في صناعة علب الساعات بشكل شائع لأنها تُشغَّل آليًّا بشكل متوقع وتوفِّر مقاومة جيدة للتآكل. أما التيتانيوم فيقلِّل الوزن ويخلو من النيكل في الدرجات الشائعة، لكنه يميل إلى التصاق الأجزاء (galling) بسهولة أكبر ويحتاج إلى تحكُّم دقيق في أدوات القطع والتشطيب. ويتسم التيتانيوم من الدرجة ٥ بأنه أقوى من التيتانيوم من الدرجة ٢، وهو ما يكتسب أهمية في الأجزاء الرقيقة ومناطق الخيوط. وغالبًا ما يُشار إلى توفر المادة وفق معايير مثل ASTM A240 للفولاذ المقاوم للصدأ وASTM B348 لقضبان التيتانيوم ولوازم التشكيل بالطرق.
| السمة | الفولاذ المقاوم للصدأ من الدرجة ٣١٦إل | تيتانيوم من الدرجة الثانية | التيتانيوم الدرجة 5 |
|---|---|---|---|
| الكثافة | نحو ٧,٩ غرام/سم³ | نحو ٤,٥ غرام/سم³ | حوالي ٤,٤ غ/سم³ |
| سلوك التشغيل | ارتداء أدوات قابل للتنبؤ به ومتوسط | لزجة، ومعرّضة للتآكل اللصقي | أصعب، وتتطلّب قطعًا أبطأ |
| ملاحظة حول النموذج الأولي | أساس جيد لاختبارات التوافق | خفيف الوزن، ويحتاج إلى تحكُّم دقيق في التشطيب | قوي، ويمكن تنفيذ أجزاء رقيقة منه |
| استخدام شائع في العلب | طائفة واسعة من تصاميم العلب | التصاميم الحساسة للوزن | منطقة التحميل ومنطقة الخيوط |
الجدول ليس ترتيبًا تنازليًّا. بل يوضِّح سبب ضرورة أن يحدِّد أيُّ خطة أولية المادة ومسار التصنيع. فعلى سبيل المثال، يمكن لغطاء مصنوع من التيتانيوم وغطاء آخر مصنوع من الفولاذ المقاوم للصدأ أن يشتركا في نفس الرسم الهندسي، ومع ذلك يحتاج كلٌّ منهما إلى مسارات قطع مختلفة، وأدوات تثبيت مختلفة، واهتمام مختلف في مرحلة التشطيب.
تشطيب السطح هو المعيار الذي تُقاس به النماذج الأولية.
غالبًا ما يُقيَّم غطاء النموذج الأولي باليد والعين قبل أن يُقاس بأداة القياس. فالتفريش، والتلميع، وتقريب الحواف هي عوامل تقرِّر كيف يبدو الغطاء تحت الضوء وكيف يشعر على المعصم. فقد تختفي آثار الأداة ذات الاتجاه المحدَّد الناتجة عن التشغيل الآلي باستخدام آلات التحكم العددي (CNC) تحت طبقة التفريش، أو قد تتحوَّل إلى ظلٍّ مرئيٍّ بعد التلميع. أما تقريب الحواف فهو متغيِّر آخر في عملية التشطيب: فإذا كان التقريب صغيرًا جدًّا، ترك زاوية حادة؛ وإذا كان كبيرًا جدًّا، أفقد الغطاء وضوحه وحدَّة تصميمه.
يعمل معالجة السطح على إضافة طبقة خاصة بها. ويمكن للطلاء والطلاء بالتبخير الفيزيائي (PVD) أن يُبرز خدشًا أو اتجاه تلميعٍ كان غير مرئي على المعدن العاري. أما التورّم تحت الطبقة المطلية فهو فقدان محلي للالتصاق، وبمجرد ظهوره لا يمكن إعادة معالجة القطعة لتصبح جيدة. وتنحصر نقطة التحكم في المرحلة السابقة: تحضير السطح، وتركيب حمام المعالجة، وانضباط التعامل مع القطع. كما أن بيئة الورشة النظيفة والمستقرة شرطٌ عمليٌّ للحفاظ على تناسق التشطيب في النموذج الأولي مع تشطيب الإنتاج.
نقاط الفحص التي يجب أن ترد في خطة النموذج الأولي
يجب أن تتضمّن خطة النموذج الأولي نقاط فحص تتوافق مع تصميم الغلاف. ويتحقّق فحص المواد الداخلة من درجة المادة وحالة السلك وأبعاد القطعة الأولية. أما الفحص أثناء التصنيع فيكشف الانحرافات بينما لا تزال إمكانية تصحيح القطعة قائمة. ويوثّق الفحص النهائي أن الغلاف المنتهي يتطابق مع الرسم الهندسي ومع المعيار الجمالي. أما دمج هذه المراحل الثلاث في فحص واحد نهائي فيرفع من معدل الهروب.
عند الاستلام: شهادة المادة، والتحقق من الصلادة أو الحالة، وحجم القالب الأولي.
أثناء التصنيع: الأبعاد الحرجة بعد التشغيل الآلي، وحالة الحواف بعد إزالة الحواف الحادة، وإعداد السطح قبل الطلاء.
الخارجة: الأبعاد النهائية، قياس الخيوط، الفحص البصري تحت إضاءة خاضعة للرقابة، وحماية التغليف.
في مرحلة بروتوتايب علبة الساعة، تجب الإشارة إلى المرحلة الجارية. ويمكن تصحيح البُعد الذي ينحرف أثناء التشغيل قبل الانتهاء من التصنيع. كما يمكن اكتشاف الخدش الذي يظهر أثناء التعامل مع القطعة قبل عملية الطلاء. ويجب تطبيق نفس انضباط الفحص على الدفعات الصغيرة والكبيرة. وتكون تكلفة الوحدة أعلى في الدفعات الصغيرة لأن تكاليف الإعداد والأدوات تُوزَّع على عدد أقل من القطع. وهذه فرقٌ في المقياس السعري، وليس فرقًا في معيار الجودة.
ما يجب أن تقدِّمه العلامة التجارية في أول مراجعة للبروتوتايب
يبدأ مراجعة النموذج الأولي المفيدة برسمٍ يُحدِّد المادة الأساسية، والمقاسات الحرجة، ومواصفات نعومة السطح المستهدفة، ونقاط الفحص. ولا يمكن لصورة مرجعية أن توضح لمصنع التشغيل ما إذا كانت الميزة قد تم قصها أم تشكيلها. أما التسمية الخطية، ومدى عمق الحفرة، ومواصفات خشونة السطح المستهدفة، فهي توفر للمتخصص في التصنيع عناصر ملموسة يمكن الاعتماد عليها عبر مراحل التطوير المختلفة. كما يُعد النموذج الأولي فرصةً لاتخاذ قرارٍ بشأن نموذج التوريد. فاتباع مسار متعدد المورِّدين قد يوفِّر مرونةً وإمكانية الوصول إلى عمليات تصنيع مُعيَّنة، لكن العلامة التجارية تتحمَّل مسؤولية التنسيق بين الأطراف والمخاطر المرتبطة بinterfaces. أما اعتماد مسار مورِّد واحد للمكونات فيقلِّل من نقاط الانتقال بين الأطراف، ويجعل من الأسهل توحيد مواصفات السطح والتسامح المسموح به ضمن دفعة إنتاجية كاملة، رغم أن هذا النهج يركِّز المسؤولية في جهة واحدة وقد يرفع الحد الأدنى لكمية الطلب. ولا يُعتبر أيٌّ من المسارين صحيحاً بشكل مطلق. فالاختيار يعتمد على مدى التنسيق الذي ترغب العلامة التجارية في تحمُّل مسؤوليته فيما يتعلَّق بالعمليات، وعلى درجة الدقة التي يجب الالتزام بها في مواصفات الغلاف.
تعمل شركة بوريفا على مستوى المكونات في أجزاء مثل الأقراص والعلب والأحزمة والإبزيمات، وتغطي إنتاج علب الساعات عمليات التفريز باستخدام ماكينات التحكم العددي (CNC)، والختم، والتلميع الآلي، والفحص البُعدي، وعدد من جولات الفحص في مراحل الاستلام والتصنيع والتسليم. وتضمن تدفقات العمل المنفصلة وضوابط الوصول إلى ملفات التصميم بمساعدة الحاسوب (CAD) تقسيم ملفات التصميم حسب دور كل موظف. ويمكن للعلامات التجارية التي تخطط لإنتاج نموذج أولي لعلبة ساعة التواصل مع الفريق لمناقشة مواصفات العلبة ومتطلبات التحمل ونقاط الفحص.
جدول المحتويات
- النمذجة الأولية هي حديثٌ عن التسامحات، وليس مسابقة جمال
- المسار الأول لآلة القطع يُحدِّد النغمة
- يؤثّر اختيار المادة في الجدول الزمني للنموذج الأولي
- تشطيب السطح هو المعيار الذي تُقاس به النماذج الأولية.
- نقاط الفحص التي يجب أن ترد في خطة النموذج الأولي
- ما يجب أن تقدِّمه العلامة التجارية في أول مراجعة للبروتوتايب