
 EN
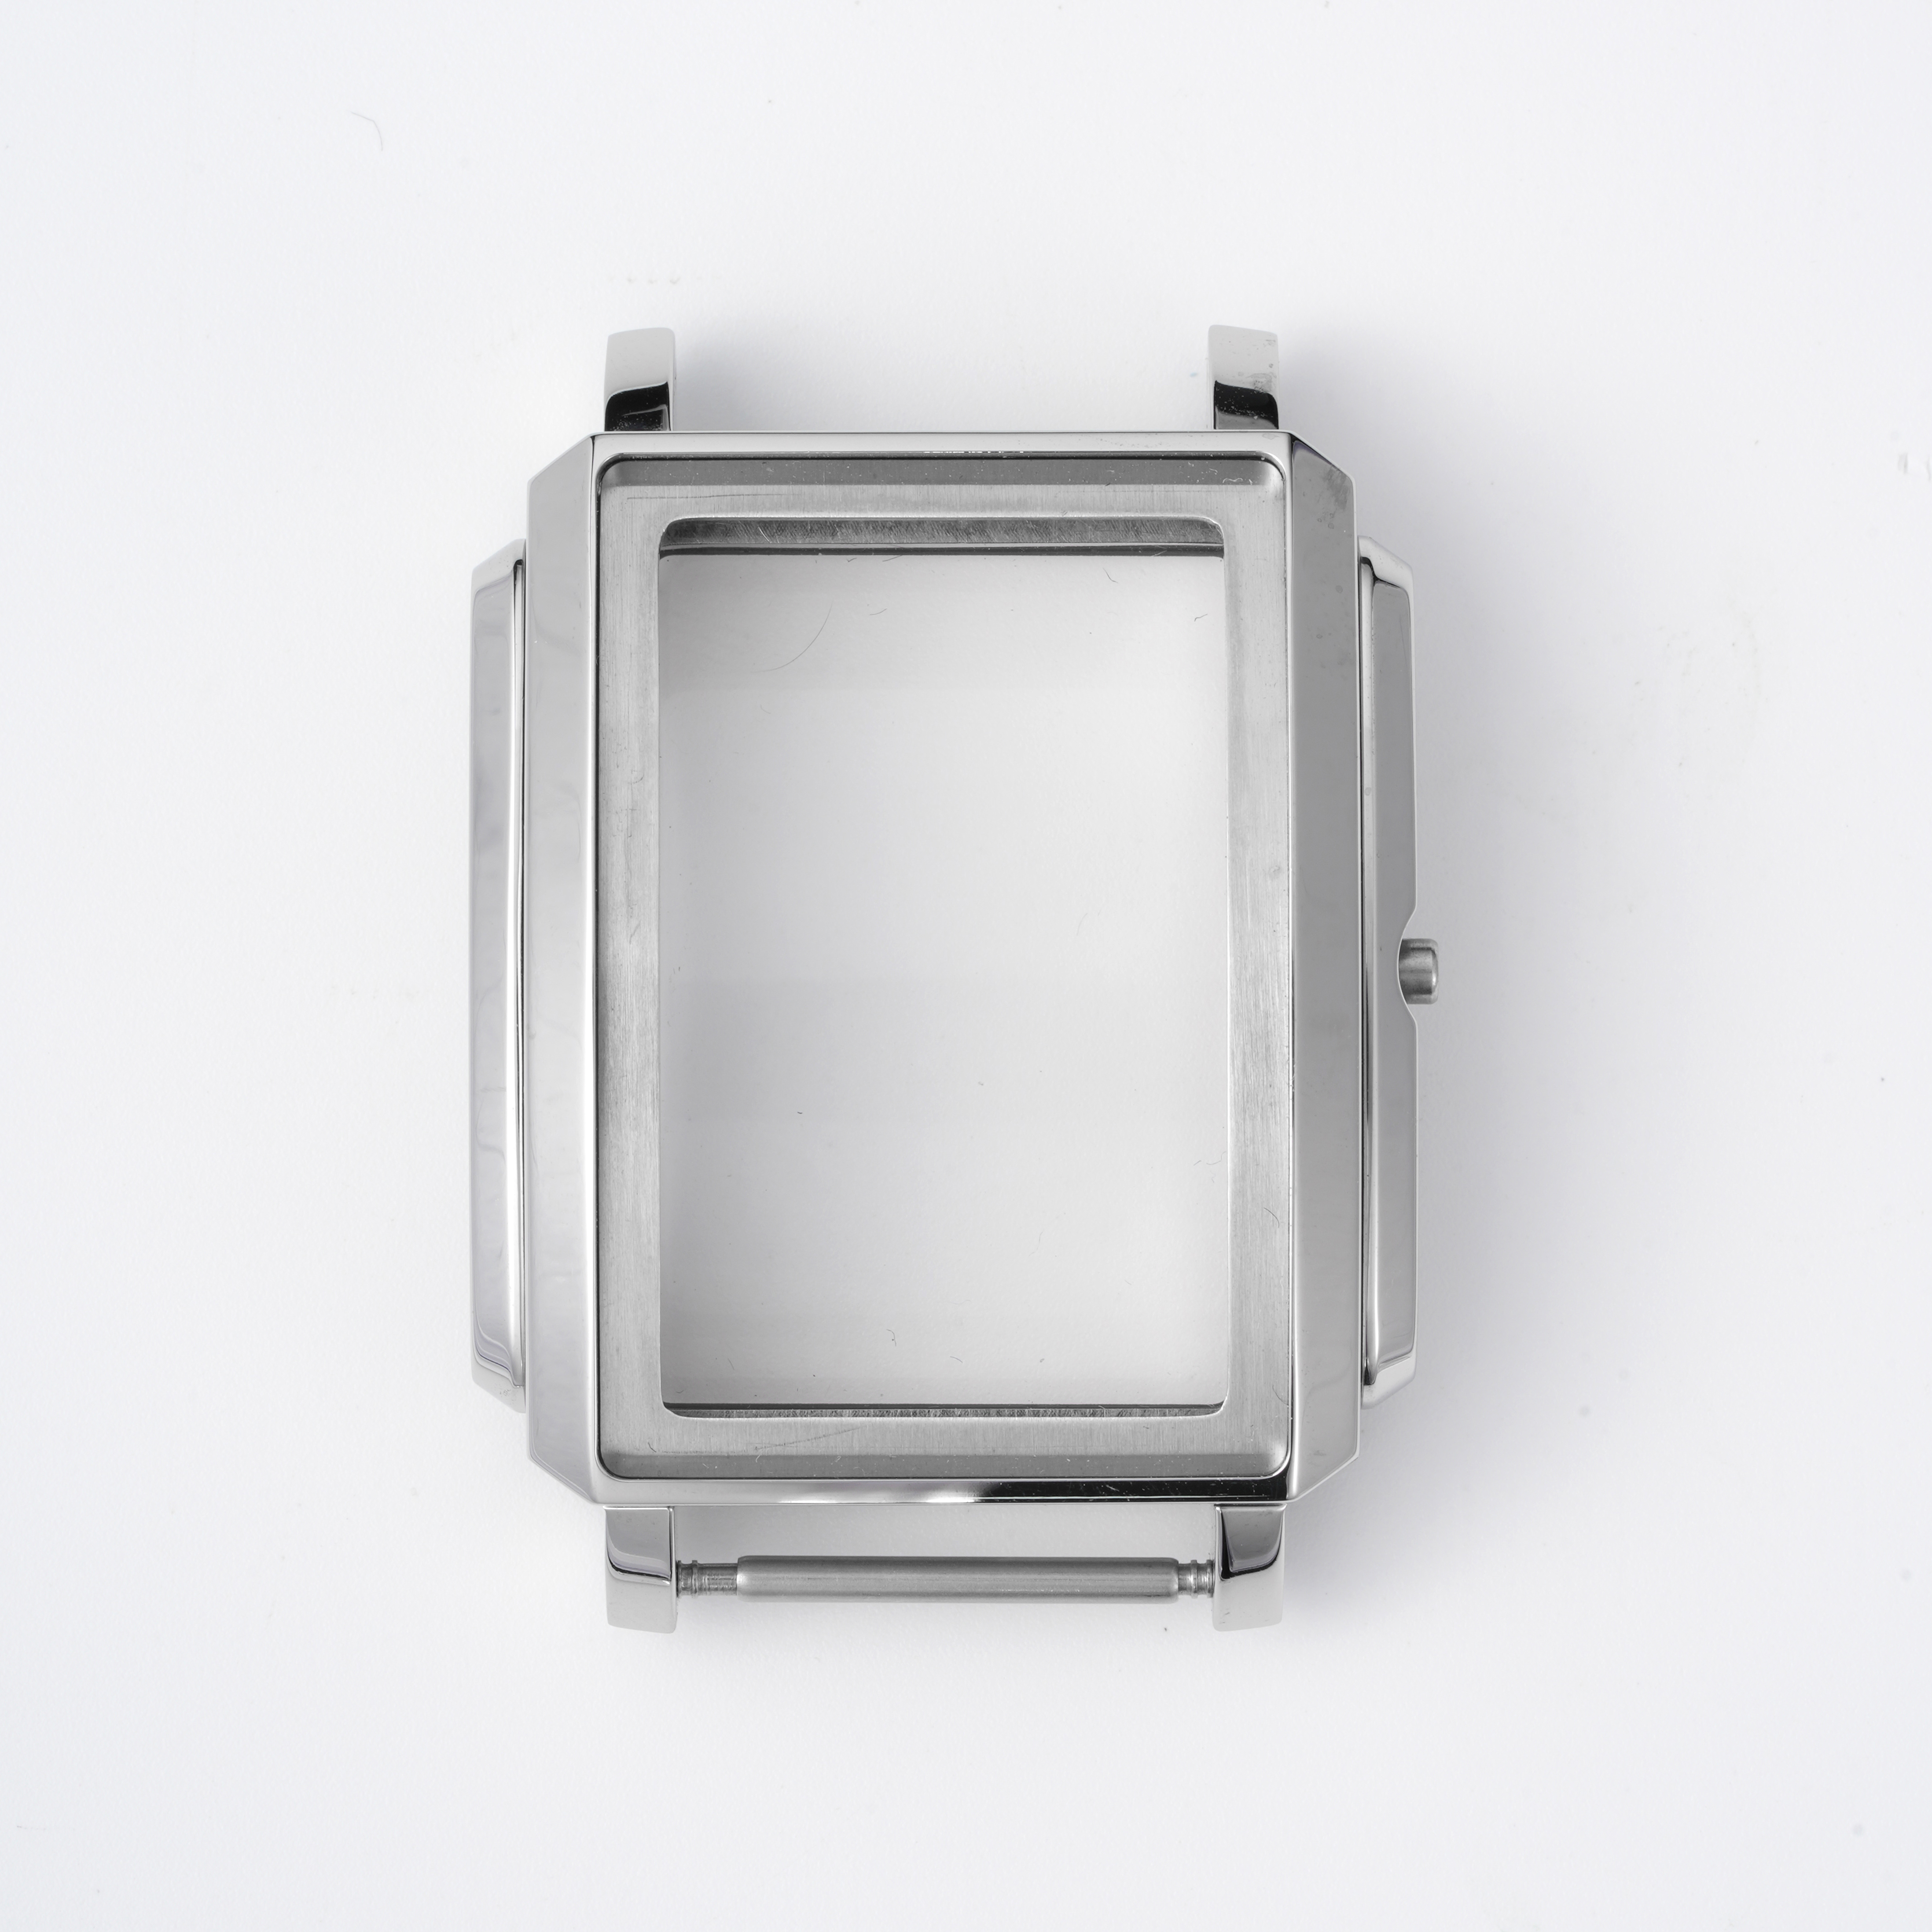
முன்மாதிரியாக்கம் என்பது அழகுப் போட்டியல்ல, துல்லியத்தின் விவாதமாகும்
ஒரு கடிகார உறையின் முன்மாதிரி பெரும்பாலும் சுத்தமான வரைகோடுகளுடனும் நல்ல வடிவத்துடனும் கணினியில் உருவாக்கப்பட்ட படமாக வருகிறது. அது தயாரிப்புத் திட்டம் அல்ல, ஆனால் தொடக்கப் புள்ளியாகும். பயனுள்ள முன்மாதிரி விவாதம் என்பது துல்லிய அளவுகள், பொருத்தம் மற்றும் தயாரிப்பு முறைகளைப் பற்றியதாகும். CAD-இல் சரியாகத் தெரிகின்ற உறை ஒன்று கண்ணாடி இருப்பிடத்தில், உறை பின்புறத்தின் திருகு பகுதியில் அல்லது லக் பொருத்தத்தில் தோல்வியுறலாம். பிராண்டுகள் முதல் முன்மாதிரி மதிப்பீட்டை தோற்றத்தைக் கட்டுப்படுத்தும் மேற்பரப்புக்கு மட்டுமல்லாமல், செயல்பாட்டைக் கட்டுப்படுத்தும் அளவுகளை மையமாகக் கொண்டு எதிர்பார்க்க வேண்டும்.
கடிகார உறை முன்மாதிரியாக்கம் மிகச் சிறப்பாகச் செயல்படும், வரைபடத்தில் முக்கிய பொருத்தங்கள் குறிப்பிடப்பட்டிருந்தால். கண்ணாடி இருப்பிடத்தின் விட்டம், உறை பின்புறத்தின் திருகு விவரங்கள், கிரௌன் குழாயின் உள் விட்டம், லக் அகலம் மற்றும் ஸ்பிரிங் பார் துளையின் இடம் ஆகியவை அனைத்தும் தெளிவாகக் குறிப்பிடப்பட வேண்டும். குறிப்பிட்ட கடிகார சமர்ப்பண விதிமுறைகளில் பொதுவான துல்லிய அளவுகள் ±100 μm அளவில் இருக்கும், அதே நேரத்தில் முக்கிய பொருத்தங்கள் பெரும்பாலும் ±0.05 mm அல்லது அதைவிடக் குறைவாகவே பராமரிக்கப்படும். அந்த எண்கள் நல்ல முன்மாதிரியை உறுதிப்படுத்துவதற்கான உத்தரவாதம் அல்ல. அவை பின்னர் அனைத்து செயல்பாடுகளும் சார்ந்திருக்கும் அடிப்படை அளவுகளாகும்.
முதல் வெட்டு பாதை நிலையை நிர்ணயிக்கிறது
பெரும்பாலான உலோக கடிகார வெளிப்புற மாதிரிகள் சிஎன்சி இயந்திரத்தின் மூலம் தொடங்குகின்றன. முதல் வெட்டு பாதை பாகெட் ஆழத்தையும், துளையின் இடத்தையும், வெளிப்புற வடிவத்தை வரையறுக்கும் படிநிலை அம்சங்களையும் நிர்ணயிக்கிறது. தெளிவான முதல் பொருள் பயனுள்ளதாக இருக்கலாம், ஆனால் அது செயல்முறையை நிரூபிப்பதில்லை. இயந்திரத்தின் லேபிளை விட பிடிமான நிலைத்தன்மை முக்கியம். சிறிய ரன்-அவுட் கொண்ட பிடிமானம் முதல் பொருள் சரிபார்ப்பை வெற்றிகரமாக கடந்து கொண்டிருந்தாலும், குறுகிய உற்பத்தி ஓட்டத்தின் போது விலகலாம்.
ஒரு வழக்கு முன்மாதிரி திட்டத்திலிருந்து ஒரு குறைந்த உணர்திறன் கொண்ட எடுத்துக்காட்டு: அனைத்து முக்கிய அளவுகளும் துல்லிய வரம்பிற்குள் இருந்ததால், ஒரு ஸ்டெயின்லெஸ் ஸ்டீல் கேஸ் முதல்-கட்ட ஆய்வில் வெற்றி பெற்றது. சிறிய தொடர் உற்பத்தியில், லக் துளையின் நிலை மேல் வரம்பை நோக்கி மாறிவிட்டது கண்டறியப்பட்டது. கத்திரிக்கை கருவி தேய்ந்திருக்கவில்லை. நீண்ட சுழற்சியின் போது பிடிமான கருவியில் சிறிது சுழற்சி விலகல் (ரன்-அவுட்) ஏற்பட்டது, இது செயல்பாடுகளுக்கு இடையில் பாகத்தின் பொருத்தம் எவ்வாறு மாறியது என்பதை மாற்றியது. தீர்வாக, உற்பத்திக்கு முன் பிடிமான கருவியைச் சரிபார்த்தல் மற்றும் மீண்டும் மையப்படுத்துதல் ஆகியவை மேற்கொள்ளப்பட்டன, மேலும் நிலையான இடைவெளிகளில் செயல்முறைக்கு உட்பட்ட அளவுக்கோல் சரிபார்ப்பும் செய்யப்பட்டது. முன்மாதிரியாக்கம் என்பது ஒரு சரியான பாகத்தை உருவாக்குவதை மட்டுமே சார்ந்தது அல்ல; அது செயல்முறை அந்தப் பாகத்தைத் துல்லியமாக உருவாக்க முடியும் என்பதை நிரூபிப்பதையும் சார்ந்தது.
பொருளாதார தேர்வு முன்மாதிரி கால அட்டவணையை மாற்றுகிறது
பொருள் தேர்வு செயல்முறையின் நடத்தை, முடிவு மற்றும் ஒரு முன்மாதிரிக்கு தேவைப்படும் மீண்டும் மீண்டும் செய்யும் எண்ணிக்கையை பாதிக்கிறது. 316L ஸ்டெயின்லெஸ் ஸ்டீல் கடிகார உறைகளுக்கு பொதுவாக பயன்படுத்தப்படுகிறது, ஏனெனில் அது கணித்தறியக்கூடிய வகையில் செயல்படுகிறது மற்றும் நல்ல துரு எதிர்ப்புத்தன்மையை வழங்குகிறது. டைட்டானியம் எடையைக் குறைக்கிறது மற்றும் பொதுவான தரங்களில் நிக்கலை நீக்குகிறது, ஆனால் அது எளிதில் உரசலுக்கு உள்ளாகிறது மற்றும் கருவியின் துல்லியமான கட்டுப்பாடு மற்றும் முடிவு கட்டுப்பாடு தேவைப்படுகிறது. கிரேட் 5 டைட்டானியம் கிரேட் 2 ஐ விட வலுவானது, இது மெல்லிய பகுதிகள் மற்றும் திருகு பகுதிகளில் முக்கியமானது. பொருள் விநியோகம் பெரும்பாலும் ஸ்டெயின்லெஸ் ஸ்டீலுக்கான ASTM A240 மற்றும் டைட்டானியம் கம்பி மற்றும் பொறியியல் பொருளுக்கான ASTM B348 போன்ற தரங்களுடன் ஒப்பிடப்படுகிறது.
| பண்பு | 316L ஸ்டெயின்லெஸ் ஸ்டீல் | வகை 2 டைட்டானியம் | கிரேட் 5 டைட்டானியம் |
|---|---|---|---|
| DENSITY | சுமார் 7.9 கிராம்/செ.மீ³ | சுமார் 4.5 கிராம்/செ.மீ³ | தோராயமாக 4.4 கிராம்/செ.மீ³ |
| இயந்திர நடத்தை | கணித்தறியக்கூடிய, மிதமான கருவி தேய்வு | சறுக்குதல் ஏற்படும் பண்புடையது, சறுக்குதலுக்கு உள்ளாகும் | கடினமானது, மெதுவான வெட்டுதல் |
| முன்மாதிரி குறிப்பு | பொருத்தம் சோதனைக்கான நல்ல அடிப்படை | இலேசானது, முடிவு கட்டுப்பாடு தேவை | வலுவானது, மெல்லிய பகுதிகளை உருவாக்க முடியும் |
| பொதுவான உறை பயன்பாடு | உறை வடிவமைப்புகளின் அகன்ற வரம்பு | எடை-உணர்திறன் கொண்ட வடிவமைப்புகள் | சுமை மற்றும் திருகு பகுதிகள் |
இந்த அட்டவணை ஒரு வரிசைமுறை அல்ல. இது ஒரு முன்மாதிரி திட்டத்தின் பொருள் மற்றும் செயல்முறை வழியைப் பெயரிட வேண்டிய காரணத்தைக் காட்டுகிறது. டைட்டானியம் கேஸ் மற்றும் ஸ்டெயின்லெஸ் ஸ்டீல் கேஸ் ஆகிய இரண்டும் ஒரே வரைபடத்தைப் பகிர்ந்து கொள்ளலாம், ஆனால் அவற்றுக்கு வெவ்வேறு கத்திப் பாதைகள், பிடிமானங்கள் மற்றும் முடிவு செயல்கள் தேவைப்படும்.
முன்மாதிரிகள் மதிப்பீடு செய்யப்படும் இடம் பரப்பு முடிவு.
ஒரு முன்மாதிரி கேஸ், அளவுக்கோலால் மதிப்பீடு செய்யப்படுவதற்கு முன்பாகவே கையாலும், கண்ணாலும் மதிப்பீடு செய்யப்படுகிறது. தூசி துடைத்தல், பாலிஷ் செய்தல் மற்றும் ஓரங்களை மென்மையாக்குதல் ஆகியவை கேஸ் ஒளியில் எவ்வாறு தோன்றுகிறது மற்றும் கைக்கு எவ்வாறு உணரப்படுகிறது என்பதை தீர்மானிக்கின்றன. CNC செயல்முறையில் ஏற்படும் திசை கருவி குறியீடு ஒரு தூசி துடைத்த முடிவில் மறைந்துவிடலாம், அல்லது பாலிஷ் செய்த பின்னர் காணத்தக்க நிழலாக மாறலாம். ஓரங்களை மென்மையாக்குதல் என்பது மற்றொரு முடிவு மாறிலி. மிகச் சிறிய ஓர மென்மையாக்கம் கூரிய முனையை விட்டுவிடும். மிகப் பெரிய ஓர மென்மையாக்கம் கேஸின் வடிவத்தை மென்மையாக்கிவிடும்.
மேற்பரப்பு சிகிச்சை தனிப்பயன் அடுக்கைச் சேர்க்கிறது. மெட்டல் பூச்சு (பிளேட்டிங்) மற்றும் பிவிடி பூச்சு (PVD coating) ஆகியவை காணாமல் இருந்த கீறல்களையும், பாலிஷ் செய்யும் திசையையும் வலுப்படுத்தும். பிளேட்டிங் கீழ் ஏற்படும் புண்ணு என்பது உள்ளூர் ஒட்டுதல் இழப்பைக் குறிக்கிறது; இது தோன்றிய பின் அப்பொருளை மீண்டும் சரிசெய்து நல்ல நிலைக்குக் கொண்டுவர முடியாது. கட்டுப்பாட்டுப் புள்ளி முன்னோக்கியது: மேற்பரப்பு தயாரிப்பு, குளோரின் வேதியியல் மற்றும் கையாளும் கட்டுப்பாடு. ஒரு தூய்மையான, நிலையான தொழிற்சாலைச் சூழல் என்பது முன்மாதிரி முடிவுக்கும் உற்பத்தி முடிவுக்கும் ஒரே மாதிரியான தரத்தை பராமரிப்பதற்கான செயல்முறைத் தேவை.
முன்மாதிரி திட்டத்தில் சேர்க்க வேண்டிய ஆய்வுப் புள்ளிகள்
முன்மாதிரி திட்டத்தில் கேஸ் வடிவமைப்புக்கு ஏற்ற ஆய்வுப் புள்ளிகள் இருக்க வேண்டும். வரும் பொருளை ஆய்வு செய்வதில் பொருளின் தரம், கம்பி நிலை மற்றும் வெற்றிட அளவுகள் ஆகியவை சரிபார்க்கப்படுகின்றன. செயல்முறை நடைபெறும் போது ஆய்வு செய்வது பொருளின் விலகலை முன்கூட்டியே கண்டறிந்து, அதை திருத்த முடியும். வெளியேறும் பொருளை ஆய்வு செய்வது முடிந்த கேஸ் வரைபடத்திற்கும், காட்சித் தரத்திற்கும் ஏற்றவாறு உள்ளதா என்பதை உறுதிப்படுத்துகிறது. இந்த மூன்று ஆய்வுகளையும் ஒரே இறுதி ஆய்வாக ஒத்திசைக்கும்போது, தவறுகள் தப்பிச் செல்லும் வாய்ப்பு அதிகரிக்கிறது.
வரும் பொருள்: பொருள் சான்றிதழ், விறைப்பு அல்லது நிலை சரிபார்ப்பு, வெற்று அளவு.
செயல்முறை நடுவில்: இயந்திரத்தால் வடிவமைக்கப்பட்ட பின் முக்கிய அளவுகள், ஓரங்களை மென்மையாக்கிய பின் ஓர நிலை, மெட்டல் பூச்சுக்கு முன் மேற்பரப்பு தயாரிப்பு.
வெளியேறும் பொருள்: இறுதி அளவுகள், திருகு அளவிடல், கட்டுப்படுத்தப்பட்ட ஒளியில் கண்ணால் ஆய்வு, பொதிப்பு பாதுகாப்பு.
கடிகார வெளிப்புறச் சட்டத்தின் முதல் மாதிரியை உருவாக்கும் போது, செயல்முறையின் நடுவிலுள்ள கட்டத்தில் கவனம் செலுத்த வேண்டும். இயந்திரத்தால் வெட்டப்படும் போது அளவு மாறிவிட்டால், இறுதி முறையில் அதைச் சரிசெய்ய முடியும். கையாளும் போது ஏற்படும் கீறலை மெட்டல் பூச்சு செய்வதற்கு முன்பாகவே கண்டறிய முடியும். சிறிய தொகுப்புகள் மற்றும் பெரிய தொகுப்புகள் இரண்டும் ஒரே தர ஆய்வு முறையைப் பயன்படுத்த வேண்டும். சிறிய தொகுப்புகளில் ஒவ்வொரு பாகத்தின் விலை அதிகமாக இருக்கும், ஏனெனில் அமைப்பு மற்றும் கருவிகளுக்கான செலவுகள் குறைந்த எண்ணிக்கையிலான பாகங்களில் பகிரப்படுகின்றன. இது விலையின் சாய்வு ஆகும்; தரத்தின் தரம் மாறுபடுவது அல்ல.
முதல் மாதிரி மதிப்பாய்வில் ஒரு பிராண்ட் என்ன கொண்டு வர வேண்டும்
ஒரு பயனுள்ள முன்மாதிரி மதிப்பாய்வு என்பது, அடித்தளப் பொருளையும், முக்கிய பொருத்தங்களையும், மேற்பரப்பு முறையையும், ஆய்வு புள்ளிகளையும் குறிப்பிடும் ஓர் வரைபடத்துடன் தொடங்குகிறது. ஒரு குறிப்பிட்ட படம் ஒரு இயந்திர வேலைச் சாலைக்கு ஒரு அம்சம் வெட்டப்பட்டதா அல்லது உருவாக்கப்பட்டதா என்பதைச் சொல்ல முடியாது. ஒரு கோடு குறிப்பிடுதல், ஒரு பள்ளத்தின் ஆழ வரம்பு, மற்றும் மேற்பரப்பு முறை இலக்கு ஆகியவை உற்பத்தி நிபுணருக்கு மீண்டும் மீண்டும் சோதிக்க ஏதாவது ஒன்றை வழங்குகின்றன. முன்மாதிரி என்பது வழங்கல் மாதிரியை முடிவு செய்யும் வாய்ப்பும் ஆகும். பல வழங்குநர்களைச் சார்ந்த பாதை என்பது நெகிழ்வுத்தன்மையையும், குறிப்பிட்ட செயல்முறைகளுக்கான அணுகலையும் வழங்கலாம்; ஆனால் பிராண்ட் தான் கைமாற்றங்களையும், இடைமுக அபாயங்களையும் ஏற்றுக்கொள்ள வேண்டும். ஒற்றை-வழங்குநர் பாகங்கள் பாதை என்பது கைமாற்றங்களைக் குறைக்கிறது, மேலும் ஒரு தொகுப்பில் முறை மற்றும் துல்லிய தரத்தை நிலைநிறுத்துவதை எளிதாக்குகிறது; ஆனால் இது பொறுப்பை மையப்படுத்துகிறது, மேலும் குறைந்தபட்ச ஆர்டர் தொகையை உயர்த்தலாம். இந்த இரண்டு பாதைகளும் எப்போதும் சரியானவை அல்ல. இந்தத் தேர்வு பிராண்ட் எவ்வளவு செயல்முறை ஒருங்கிணைப்பை ஏற்றுக்கொள்ள விரும்புகிறது என்பதையும், வழக்கு தன்மையை எவ்வளவு கடுமையாக பராமரிக்க வேண்டும் என்பதையும் பொறுத்தது.
புரிவா கடிகாரத்தின் டயல்கள், கேஸ்கள், கைகள் மற்றும் பக்கிள்கள் ஆகியவற்றின் கூறு மட்டத்தில் பணியாற்றுகிறது. கடிகாரக் கேஸ் உற்பத்தி சிஎன்சி மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங், அளவு ஆய்வு மற்றும் வருகை, செயல்முறை மற்றும் வெளியீடு ஆகிய மூன்று நிலைகளிலும் பல ஆய்வு சுற்றுகளை உள்ளடக்கியது. பிரிக்கப்பட்ட பணிப்பாய்வுகள் மற்றும் CAD கோப்பு அணுகல் கட்டுப்பாடுகள் வடிவமைப்பு கோப்புகளை வேலை பங்குகளுக்கு ஏற்ப பிரித்து வைக்கின்றன. கடிகாரக் கேஸ் முன்மாதிரியைத் திட்டமிடும் பிராண்டுகள், கேஸ் தன்மைகள், துல்லியத்திற்கான தகுதிகள் மற்றும் ஆய்வு புள்ளிகள் பற்றி விவாதிக்க குழுவைத் தொடர்பு கொள்ளலாம்.
உள்ளடக்கப் பட்டியல்
- முன்மாதிரியாக்கம் என்பது அழகுப் போட்டியல்ல, துல்லியத்தின் விவாதமாகும்
- முதல் வெட்டு பாதை நிலையை நிர்ணயிக்கிறது
- பொருளாதார தேர்வு முன்மாதிரி கால அட்டவணையை மாற்றுகிறது
- முன்மாதிரிகள் மதிப்பீடு செய்யப்படும் இடம் பரப்பு முடிவு.
- முன்மாதிரி திட்டத்தில் சேர்க்க வேண்டிய ஆய்வுப் புள்ளிகள்
- முதல் மாதிரி மதிப்பாய்வில் ஒரு பிராண்ட் என்ன கொண்டு வர வேண்டும்