
 EN
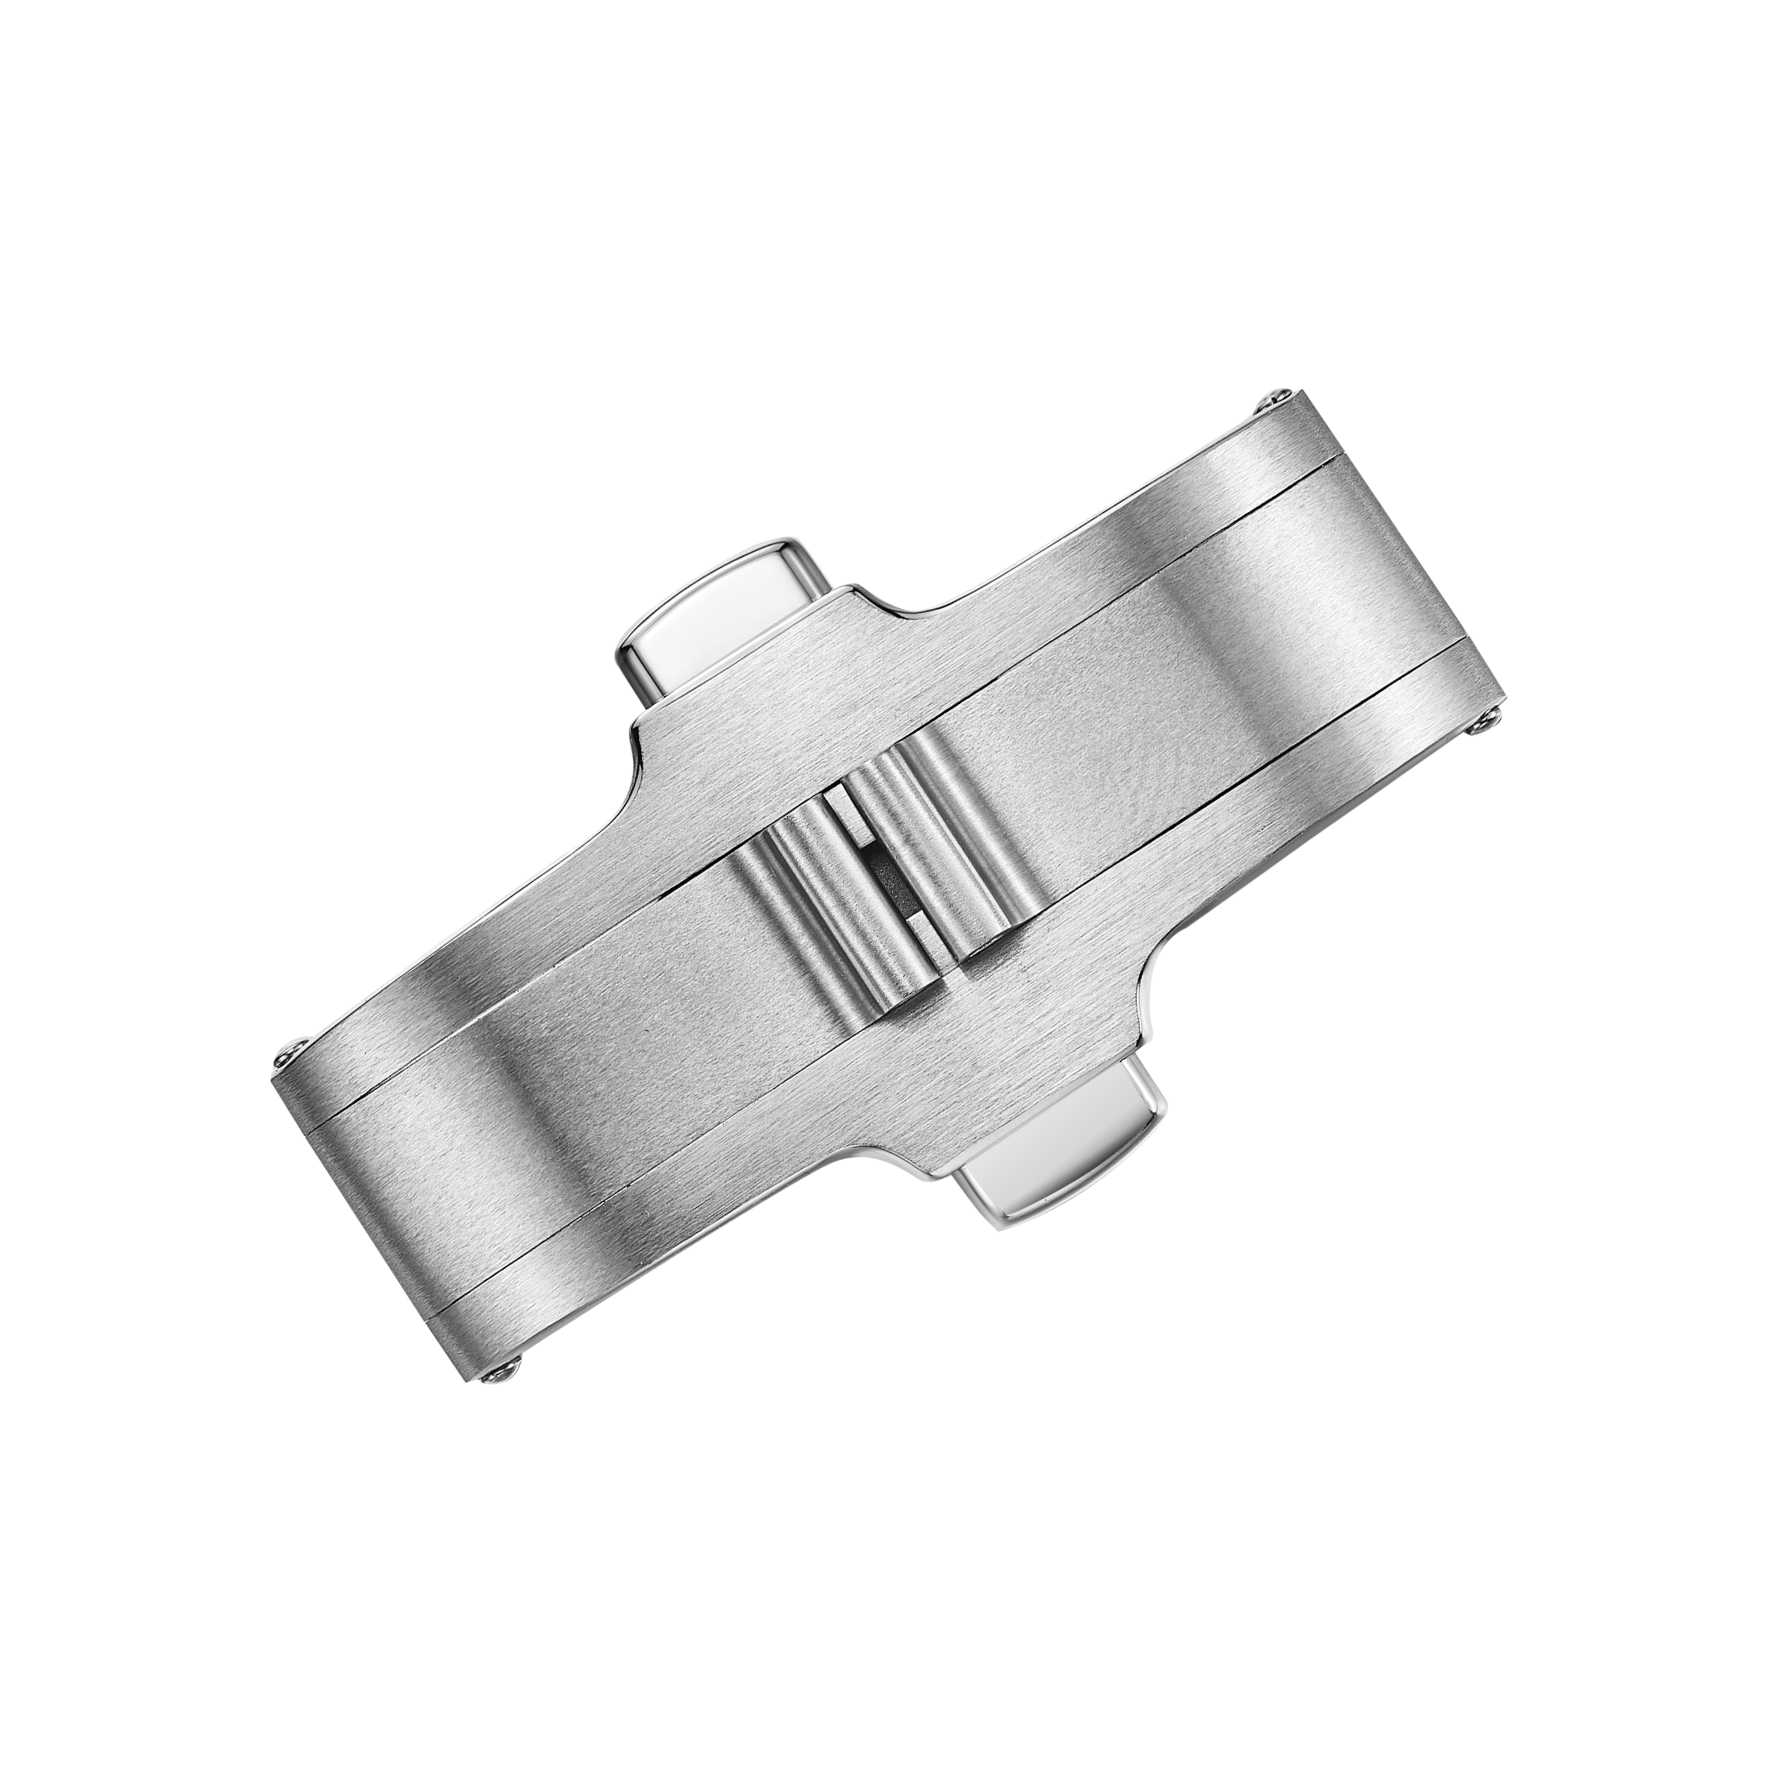
தவறு பொதுவாக கிளாஸ்ப் தவறாக உணரத் தொடங்குவதற்கு முன்பே ஏற்படுகிறது
மோசமாகத் திறக்கப்படும் அல்லது பதிக்கப்படாத கிளாஸ்ப், பிரச்சினையின் இறுதி அறிகுறியாக அடிக்கடி தோன்றும். ஆனால் அந்தத் தவறு பொதுவாக நீண்ட காலமாக வளர்ந்து வருகிறது. ஒரு கடிகாரக் கிளாஸ்ப் தினமும் மீண்டும் மீண்டும் சுமையை எதிர்கொள்கிறது. இணைப்பு மூடுகிறதும் திறக்கிறதும், பதிக்கும் பகுதி பதிக்கிறதும் விடுவிக்கிறதும், மடிப்பு இயக்கம் வளைகிறதும் நிகழ்கின்றன. ஒவ்வொரு சுழற்சியும் சிறிய அளவு தேய்மானத்தைச் சேர்க்கிறது. இறுதியில் கைக்குறிப்பில் பகுதி தவறாக உணரப்படும்போது, அதன் மூலக்காரணம் பெரும்பாலும் உற்பத்தியின் ஆரம்ப கட்டத்திலேயே தொடங்கிய அளவு மாற்றம் அல்லது மேற்பரப்பு நிலையாக இருக்கும். கிளாஸ்ப் உற்பத்தியில் தவறுகளைத் தடுப்பது மிகச் சிறப்பாக இருக்கும், அதற்காக இறுதி ஆய்விலிருந்து பொருத்தம் அமைவதை நிர்ணயிக்கும் செயல்பாடுகளின் மீது கவனம் திருப்பப்படும்போது.
இணைப்பு தேய்மானமும் குறுக்கு வெட்டு இடைவெளியும் அமைதியான குற்றவாளிகள்
மெருகேற்று பகுதி என்பது பெரும்பாலான மூடுபொறிகளில் அதிக அசைவு காணப்படும் பகுதியாகும். குறுக்கு விடுபடுத்தல் (பின் கிளியரன்ஸ்) என்பது பாகங்கள் ஒன்றுக்கொன்று எவ்வாறு நகரும் என்பதைக் கட்டுப்படுத்துகிறது. அது மிகவும் இறுக்கமாக இருந்தால், மெருகேற்று பகுதி சிக்கிக்கொள்ளும் அல்லது தீவிரமாக உராயும். மிகவும் தளர்வாக இருந்தால், மூடுபொறி ஒலிக்கும் அல்லது சமமாக அமராது. ஸ்டெயின்லெஸ் ஸ்டீல் மற்றும் டைட்டானியம் ஆகிய இரண்டுமே தனித்தனியே உராய்வு ஏற்படும் பண்புகளைக் கொண்டுள்ளன; மேலும் டைட்டானியம் உலர் தொடர்பில் மிகவும் உணர்திறன் கொண்டது. குறுக்கு விடுபடுத்தலின் பொருள், துளை துல்லியம் மற்றும் மெருகேற்று பகுதியின் ஓர வளைவு ஆகியவை அனைத்தும் ஒன்றுடன் ஒன்று தொடர்புடையவை.
மூடுபொறிகளின் உற்பத்தியில் ஒரு குறைந்த உணர்திறன் காட்டும் எடுத்துக்காட்டு: ஸ்டெயின்லெஸ் ஸ்டீல் மடிப்பு மூடுபொறிகளின் ஒரு தொகுப்பில், மீண்டும் மீண்டும் பயன்படுத்திய பின் விடுவிப்பு விசையில் மாறுபாடுகள் கண்டறியப்பட்டன. தாக்கு வடிவமைப்பு வரைபடத்திற்கு உட்பட்டிருந்தது. இந்த பிரச்சினை மெருகேற்று குறுக்கு விடுபடுத்தலில் ஏற்பட்ட மாறுபாட்டால் ஏற்பட்டது, அது துல்லிய வரம்பின் மேல் முனையில் நகர்ந்திருந்தது. இந்த நகர்வு ஒரு துளை சுத்திகரிப்பு (ரீமிங்) செயல்முறையில் ஏற்பட்டது, அங்கு கருவியின் தேய்வு போதுமான அடிக்கடி ஈடுசெய்யப்படவில்லை. துளை அளவில் சிறிய மாற்றம் மெருகேற்று பகுதியின் சரியான அமர்வை மாற்றியது, அது தாக்கு ஈடுபடும் கோணத்தையும் மாற்றியது. இதற்கான தீர்வு கருவியின் தேய்வை சரிபார்க்கும் நடவடிக்கையும், குறுக்கு அளவுக்கான அடிக்கடி அளவீடு செய்யும் நடவடிக்கையுமே ஆகும்; புதிய வடிவமைப்பு தேவையில்லை.
பூட்டு மற்றும் சுருள் தவறுகள் குறிப்பிட்ட முறைகளில் ஏற்படுகின்றன
பூட்டுத் தவறுகள் பொதுவாக மூடிய நிலையில் இருக்காத அல்லது மிக எளிதில் திறக்கப்படும் பூட்டு வடிவமாக தெரிவிக்கப்படுகின்றன. சுருள் சோர்வு ஒரு காரணமாகும், ஆனால் அது பெரும்பாலும் இரண்டாம் நிலை காரணமாகும். முதன்மை காரணம் பொதுவாக வடிவவியல் ஆகும்: பூட்டு பொருத்தம் ஆழம், இணைக்கும் முகங்களின் கோணம் அல்லது தொடு புள்ளிகளின் மேற்பரப்பு முறை. மோசமான தொடு முகம் ஒரு பூச்சு அடுக்கை அரிக்கலாம் மற்றும் நேரத்துடன் விடுவிப்பு விசையை மாற்றலாம்.
சுருள் தேர்வும் முக்கியமானது. மிக வலுவான சுருள் பூட்டைத் திறப்பதை கடினமாக்கும். மிக மென்மையான சுருள் சுமையின் கீழ் பூட்டை விடுவிக்க அனுமதிக்கும். சுருள் விகிதம் மற்றும் முன் சுமை ஆகியவை பூட்டு வடிவவியலுக்கு ஏற்றவாறு இருக்க வேண்டும். உற்பத்தியில், சுருள் விசையை பூட்டு வாங்கும் போதும், பூட்டு கட்டமைப்புக்குப் பின்னும் சரிபார்க்க வேண்டும். சிறிய தொகுப்பு மற்றும் பெரிய தொகுப்பு ஆகிய இரண்டும் ஒரே ஏற்றுக்கொள்ளும் வரம்பைப் பயன்படுத்த வேண்டும். தர தரநிலைகள் இரண்டு வகை தொகுப்புகளுக்கும் ஒரே மாதிரியாக பயன்படுத்தப்படுகின்றன, சிறிய உற்பத்தி தொகுப்புகள் அதிக அலகு விலையைக் கொண்டிருந்தாலும், ஏனெனில் அமைப்பு செலவுகள் குறைந்த அளவு பாகங்களில் பரவியுள்ளன.
பொருள் மற்றும் முடிவு தேர்வுகள் தோல்வி நேரத்தை மாற்றும்
பொருள் தேர்வு அடிப்படையை நிர்ணயிக்கிறது. 316L ஸ்டெயின்லெஸ் ஸ்டீல் பொதுவாக கிளாஸ்ப்களுக்கு பயன்படுத்தப்படுகிறது, ஏனெனில் இது நல்ல காற்று மற்றும் ஈரப்பத எதிர்ப்பை வழங்குகிறது மற்றும் கணிசமான இயந்திர செயல்முறைகளை வழங்குகிறது. டைட்டானியம் எடையைக் குறைக்கிறது மற்றும் பொதுவான தரங்களில் நிக்கலை நீக்குகிறது, ஆனால் இது எளிதில் உரசலுக்கு உள்ளாகிறது மற்றும் முடிவு கட்டுப்பாட்டை கவனமாக செய்ய வேண்டும். தரம் 5 டைட்டானியம் தரம் 2 ஐ விட வலுவானது, இது மெல்லிய பகுதிகள் மற்றும் பின் பகுதிகளில் முக்கியமானது. பொருள் விநியோகம் பொதுவாக ASTM A240 (ஸ்டெயின்லெஸ் ஸ்டீல்) மற்றும் ASTM B348 (டைட்டானியம் கம்பி மற்றும் பொறியியல் பொருள்) போன்ற தரங்களுக்கு எதிராக குறிப்பிடப்படுகிறது.
முடிவு ஒரு கிளாஸ்ப் எவ்வாறு தேய்ந்து போகிறது என்பதை மாற்றுகிறது. தேய்ந்த முடிவுகள் சிறிய கீறல்களை மறைக்கின்றன. பாலிஷ் செய்யப்பட்ட முடிவுகள் புள்ளிகளையும் மெல்லிய தேய்வையும் விரைவில் காட்டுகின்றன. பிளேட்டிங் மற்றும் PVD பூச்சுகள் தேய்வு எதிர்ப்பைச் சேர்க்கின்றன, ஆனால் மேற்பரப்பு தயாரிப்பு முழுமையாக இல்லையெனில் பூச்சு புடைத்து விடும். பிளேட்டிங் கீழ் புடைத்தல் என்பது ஒரு குறிப்பிட்ட இடத்தில் ஒட்டுதல் இழப்பு ஆகும், மேலும் இது தோன்றிய பின் அந்த பாகத்தை மீண்டும் நல்ல கிளாஸ்ப்பாக செய்ய முடியாது. கட்டுப்பாட்டு புள்ளி முன்னோக்கியது: சுத்திகரிப்பு, குளம்பு வேதியியல் மற்றும் கையாளுதல்.
| தோல்வி முறை | பொதுவான காரணம் | ஆய்வு புள்ளி | தடுப்பு முறை |
|---|---|---|---|
| இணைப்பு மென்பொருள் | குறுகிய துளை விட்டம், உராய்வு | கூட்டுதலுக்குப் பிறகு | துளை அளவு சோதனை, முடிவு கட்டுப்பாடு |
| பூட்டு நகர்வு | பொருத்தம் ஆழம், தொடர்பு அரிப்பு | கூட்டுதலுக்குப் பிறகு | பொருத்தம் ஆழச் சோதனை, மேற்பரப்பு தன்மை |
| சுருள் சோர்வு | தவறான விகிதம், முன் சுமை பொருத்தமின்மை | வரும் பொருட்கள் மற்றும் கூட்டுதலுக்குப் பிறகு | இரண்டு கட்டங்களிலும் சுருள் விசையைச் சரிபார்த்தல் |
| பூச்சு பிளிஸ்டர் | மேற்பரப்பு தயாரிப்பு, குளம் வேதியியல் | பூச்சுக்குப் பிறகு | முன்-சிகிச்சை சரிபார்ப்பு, குளம் கண்காணிப்பு |
கிளாஸ்ப் குறைபாடுகளை ஆரம்ப நிலையில் கண்டறியும் ஆய்வு புள்ளிகள்
ஒரு கிளாஸ்ப்பிற்கு பல இயல்பான ஆய்வு புள்ளிகள் உள்ளன. வரும் ஆய்வு பொருள் தரம், பின் அளவுகள் மற்றும் சுருள் விசை ஆகியவற்றைச் சரிபார்க்கிறது. செயல்முறை-நடுவில் ஆய்வு கூட்டுசேர்த்த பின் ஹிஞ்ச் இடைவெளி மற்றும் லேட்ச் ஈடுபாட்டைப் பிடிக்கிறது. வெளியேறும் ஆய்வு விடுவிப்பு விசை, ஓர நிலைமை மற்றும் கண்ணுக்குத் தெரியும் முறையிலான முடிவை உறுதிப்படுத்துகிறது. இவற்றை ஒரே இறுதி ஆய்வாகச் சுருக்குவது தப்பித்தலின் வீதத்தை அதிகரிக்கிறது. பிளேட்டிங் செய்வதற்கு முன் சுலபமாக பொருத்தமாக இருந்த ஹிஞ்ச், பிளேட்டிங் செய்த பின் சிக்கிக்கொள்ளலாம். கண்ணுக்குத் தெரியும் ஆய்வில் தகுதிபெற்ற லேட்ச், விசை ஆய்வில் தகுதியின்றி தவறிவிடலாம்.
கடிகார இணைப்பு பாகத்தை உற்பத்தி செய்வதற்கு, மிகவும் பயனுள்ள சேர்த்தல் என்பது மாதிரியின் அடிப்படையில் சுழற்சி சோதனை ஆகும். சில இணைப்பு பாகங்களை திறப்பு மற்றும் மூடுதல் இயக்கங்களின் வழியாக சுழற்றி, விடுவிப்பு விசையில் ஏற்படும் மாற்றங்களை ஆய்வு செய்யலாம். சரியான சுழற்சி எண்ணிக்கை வடிவமைப்பையும், பிராண்டின் தேவைகளையும் பொறுத்து மாறுபடும். ஒரு குறிப்பிட்ட எண்ணிக்கையை நோக்கமாகக் கொள்வது இல்லை. குழுவின் கடைசி விநியோகத்திற்கு முன்பாக ஏற்படும் விலகலை (drift) கண்டறிவதே நோக்கம். இணைப்பு பாகத்தின் திறப்பு-மூடுதல் இயக்கத்தில் வடிவமைப்பு, பொருள் மற்றும் மேற்பரப்பு நிலை ஆகியவை ஒன்றிணைந்து செயல்படும் இரண்டு முக்கிய பகுதிகள் என்பன: ஹின்ஜ் தேய்மானம் (hinge wear) மற்றும் லேட்ச் ஈடுபாடு (latch engagement). இவை இரண்டும் சுழற்சி சோதனைகளின் மூலம் மிக அதிக பயனைத் தருகின்றன.
புரிவா என்பது டையல்கள், கேஸ்கள், கைகடிகார பெல்ட்கள் மற்றும் பக்கிள்கள் ஆகியவற்றின் கூறு மட்டத்தில் செயல்படுகிறது. கைகடிகார கிளாஸ்ப்களுக்கான உற்பத்தி வழித்தடம் சிஎன்சி மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங், அளவு ஆய்வு மற்றும் வருகை, செயல்பாடு மற்றும் வெளியீடு ஆகிய நிலைகளில் பல ஆய்வு சுற்றுகளை உள்ளடக்கியது. பிரிக்கப்பட்ட பணிப்பாய்வுகள் மற்றும் CAD கோப்பு அணுகல் கட்டுப்பாடுகள் வடிவமைப்பு கோப்புகளை வேலை பங்கு வீதம் பிரித்து வைக்கின்றன. ஒரே மூலத்திலிருந்து கூறுகளைப் பெறும் வழித்தடம் கைமாற்றுகளைக் குறைத்து, ஒரு தொகுப்பில் ஹிஞ்ச் தூரம் மற்றும் லேச்ச் இணைப்பு நிலையானதாக இருக்க உதவுகிறது. கிளாஸ்ப் திட்டத்தை திட்டமிடும் பிராண்டுகள், கிளாஸ்ப் தன்மைகள், துல்லிய தேவைகள் மற்றும் ஆய்வு புள்ளிகள் பற்றி விவாதிக்க குழுவைத் தொடர்பு கொள்ளலாம்.
உள்ளடக்கப் பட்டியல்
- தவறு பொதுவாக கிளாஸ்ப் தவறாக உணரத் தொடங்குவதற்கு முன்பே ஏற்படுகிறது
- இணைப்பு தேய்மானமும் குறுக்கு வெட்டு இடைவெளியும் அமைதியான குற்றவாளிகள்
- பூட்டு மற்றும் சுருள் தவறுகள் குறிப்பிட்ட முறைகளில் ஏற்படுகின்றன
- பொருள் மற்றும் முடிவு தேர்வுகள் தோல்வி நேரத்தை மாற்றும்
- கிளாஸ்ப் குறைபாடுகளை ஆரம்ப நிலையில் கண்டறியும் ஆய்வு புள்ளிகள்