
 EN
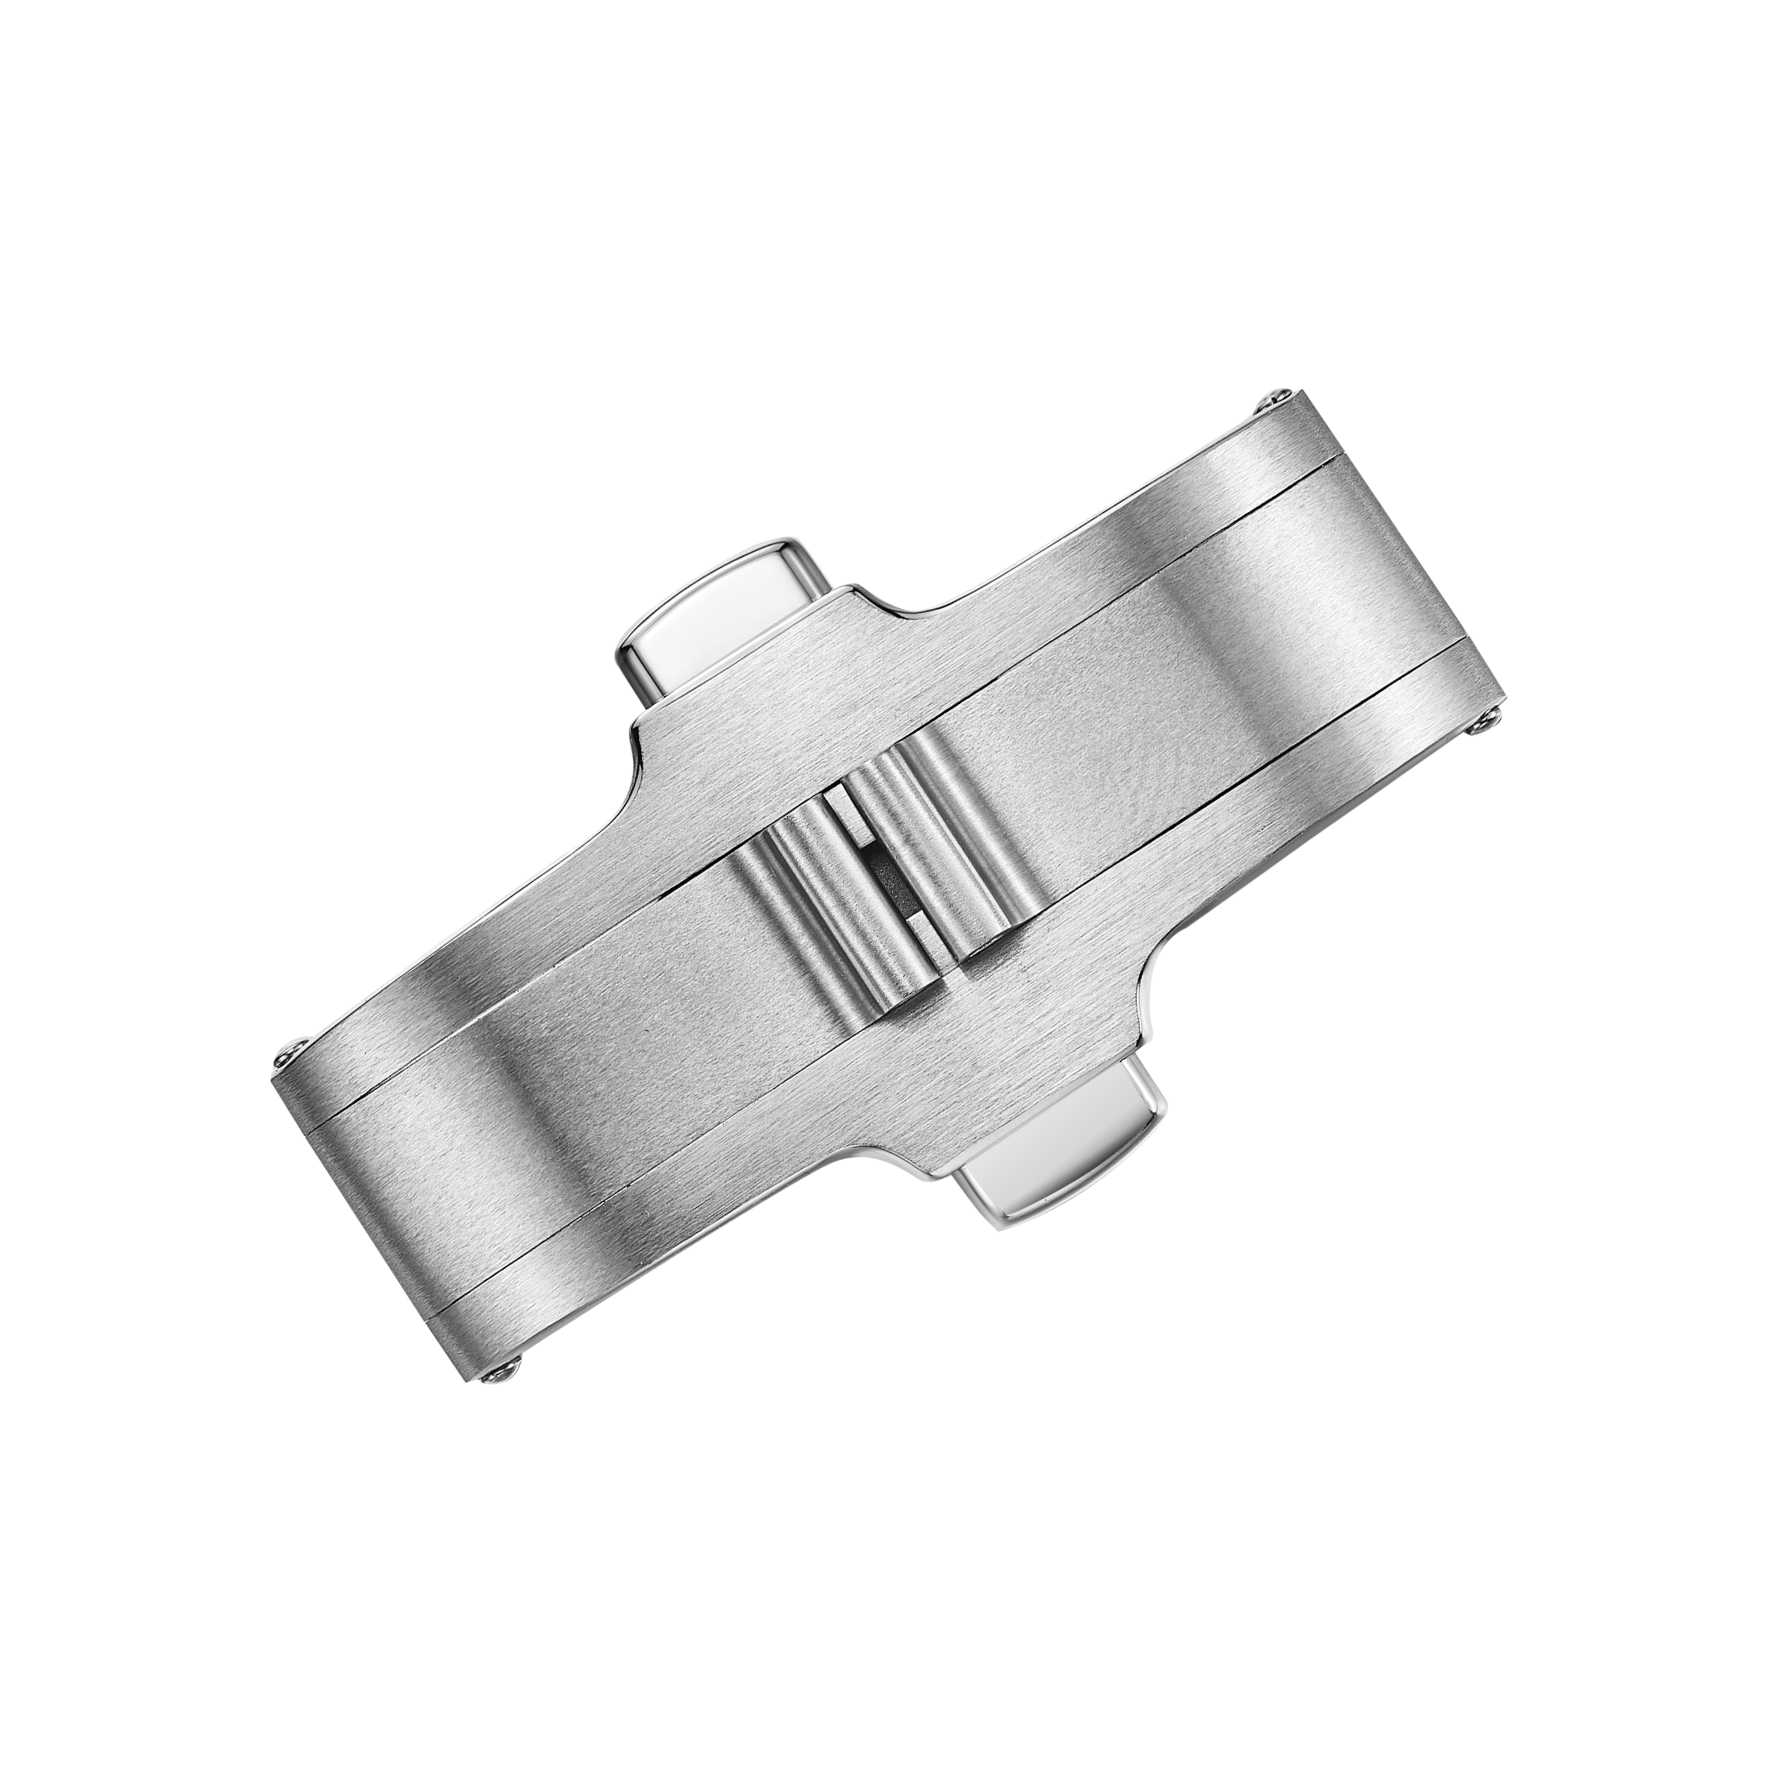
Mislukking begint meestal al voordat de sluiting een verkeerd gevoel geeft
Een sluiting die ruw opent of niet goed vastklikt, is vaak het laatste teken van een probleem. De storing heeft zich meestal al geruime tijd ontwikkeld. Een horlogesluiting ondergaat elke dag herhaalde belastingscycli. Het scharnier opent en sluit, de vergrendeling engageert en ontspant, en het inklapmechanisme buigt mee. Elke cyclus voegt een kleine hoeveelheid slijtage toe. Wanneer het onderdeel eindelijk een verkeerd gevoel geeft aan de pols, ligt de oorzaak vaak in een afwijking in afmeting of een oppervlaktetoestand die al eerder in het productieproces is ontstaan. Voorkoming van gebreken bij de fabricage van sluitingen werkt beter wanneer de aandacht verschuift van de eindinspectie naar de bewerkingen die de pasvorm bepalen.
Slijtage van het scharnier en speling van de pen zijn de stille boosdoeners
Het scharnier is het gebied met de meeste beweging op de meeste sluitingen. De speling van de pen bepaalt hoe de onderdelen tegen elkaar bewegen. Te strak en het scharnier vastloopt of er ontstaat galling. Te los en de sluiting rammelt of zit ongelijk. Roestvrij staal en titanium hebben allebei hun eigen neiging tot galling, en titanium is gevoeliger bij droog contact. Het penmateriaal, de gat tolerantie en de afgeronde rand aan het scharnier beïnvloeden elkaar allemaal.
Een gedesensitiseerd voorbeeld uit een productierun van sluitingen: een partij roestvrijstalen vouwsluitingen vertoonde na herhaald gebruik een ongelijkmatige ontlastingskracht. De vergrendelgeometrie lag binnen de tekeningspecificatie. Het probleem bleek te liggen bij de speling van de scharnierpen, die zich had verplaatst naar het bovenste uiteinde van de tolerantieband. Deze verplaatsing was het gevolg van een remslag waarbij gereedschapsslijtage niet vaak genoeg werd gecompenseerd. Een kleine wijziging in de maat van het gat veranderde hoe het scharnier zich nestelde, wat op zijn beurt de vergrendelhoek veranderde. De oplossing bestond uit een controle van de gereedschapsslijtage en een frequenter controle van de penmaat, niet uit een nieuw ontwerp.
Vergrendelings- en veerstoringen volgen voorspelbare patronen
Vergrendelingsstoringen manifesteren zich meestal als een sluiting die niet dichtblijft of die te gemakkelijk opengaat. Vermoeidheid van de veer is één oorzaak, maar vaak slechts secundair. De primaire oorzaak is meestal de geometrie: de ingrijpingsdiepte van de vergrendeling, de hoek van de aansluitende vlakken of de oppervlakteafwerking op de contactpunten. Een ruw contactvlak kan de coating doorwrijven en de ontgrendelkracht in de loop van de tijd veranderen.
Ook de keuze van de veer is van belang. Een te stijve veer maakt de sluiting moeilijk open te doen. Een te zachte veer kan ervoor zorgen dat de vergrendeling onder belasting losraakt. De veerrate en de voorbelasting moeten passen bij de geometrie van de vergrendeling. In de productie moet de veerkracht worden gecontroleerd bij binnenkomst en na montage van de sluiting. Zowel een kleine als een grote productiebatch moet dezelfde acceptatiegrenzen hanteren. Kwaliteitsnormen gelden op dezelfde wijze voor beide, ook al is de stukprijs bij kleine series hoger omdat de instelkosten over minder stuks worden verdeeld.
Material- en afwerkingkeuzes veranderen de tijdlijn van storingen
De keuze van materiaal bepaalt de uitgangspositie. 316L roestvast staal wordt vaak gebruikt voor sluitingen omdat het een goede weerstand tegen corrosie biedt en voorspelbaar bewerkt kan worden. Titanium vermindert het gewicht en elimineert nikkel in de gangbare kwaliteiten, maar heeft meer neiging tot galling en vereist zorgvuldige controle van de afwerking. Titanium kwaliteit 5 is sterker dan kwaliteit 2, wat belangrijk is bij dunne secties en pindelen. De materiaalvoorziening wordt vaak afgestemd op normen zoals ASTM A240 voor roestvast staal en ASTM B348 voor titaniumstaaf en smeedstukken.
De afwerking beïnvloedt hoe een sluiting slijt. Geborstelde afwerkingen verbergen kleine krassen. Gepolijste afwerkingen tonen vlekken en fijne slijtage eerder. Galvanische bekledingen en PVD-coatings verhogen de slijtvastheid, maar een coating kan blaren als de oppervlaktevoorbereiding onvolledig is. Een blister onder een coating is een lokaal verlies van hechting; zodra deze verschijnt, kan het onderdeel niet meer worden hersteld tot een functionele sluiting. Het controlepunt ligt stroomopwaarts: reiniging, badchemie en hantering.
| Foutmodus | Veelvoorkomende oorzaak | Inspectiepunt | Preventieve aanpak |
|---|---|---|---|
| Scharnierbevestiging | Te kleine speling van de pen, klemmen | Na montage | Controle met penmaat, afwerkingcontrole |
| Vergrendelingsverplaatsing | Ingreepdiepte, slijtage door contact | Na montage | Controle van ingreepdiepte, oppervlaktespecificatie |
| Veer vermoeiing | Verkeerde veerkracht, voorbelasting onjuist | Bij ontvangst en na montage | Controle van de veerkracht in beide fasen |
| Galvanische blaas | Oppervlaktevoorbereiding, badchemie | Na galvanisatie | Controle van de voorbehandeling, bewaking van het bad |
Inspectiepunten die sluitingsdefecten vroegtijdig opsporen
Een sluiting heeft meerdere natuurlijke inspectiepunten. Bij de inkomende inspectie worden het materiaaltype, de pindimensies en de veerkracht gecontroleerd. Tijdens de procesinspectie wordt de scharnierafstand en de vergrendelingsinschakeling na montage gecontroleerd. Bij de uitgaande inspectie wordt de ontspanningskracht, de randvoorwaarde en de visuele afwerking bevestigd. Het samenvoegen van deze controles tot één eindcontrole verhoogt het risico op onopgemerkte gebreken. Een scharnier dat vastloopt na plating kan wellicht een droge passingscontrole vóór plating hebben doorstaan. Een vergrendeling die te gemakkelijk ontspant, kan wellicht een visuele controle hebben doorstaan, maar is mislukt bij de krachtcontrole.
Voor de productie van horlogesluitingen is de meest nuttige aanvulling een cyclische controle op steekproefbasis. Een klein aantal sluitingen kan herhaaldelijk worden geopend en gesloten om te zien hoe de ontlastingskracht verandert. Het exacte aantal cycli hangt af van het ontwerp en de eisen van het merk. Het gaat niet om een specifiek cijfer, maar om het tijdig opmerken van een afwijking voordat de partij wordt verzonden. Scharnierversleten en vergrendeling van de sluiting zijn de twee gebieden waar cyclische controles het meeste opleveren, omdat ze geometrie, materiaal en oppervlaktoestand in één beweging combineren.
Burriva werkt op componentniveau aan wijzerplaten, kasten, armbandjes en gespen. Voor horlogesluitingen omvat het productieproces CNC-freesbewerking, stansen, geautomatiseerd polijsten, dimensionele inspectie en meerdere inspectierondes tijdens de inkomende, lopende en uitgaande fasen. Gescheiden werkstromen en toegangsbeheer voor CAD-bestanden zorgen ervoor dat ontwerpbestanden per functie worden gespecificeerd. Een één-bron-componentenroute kan overdrachten verminderen en zorgt voor consistente scharnierspeling en sluitingsaanslag binnen een partij. Merken die een sluitingsproject plannen, kunnen het team contacteren om te bespreken welke specificaties, tolerantie-eisen en inspectiepunten van toepassing zijn.
Inhoudsopgave
- Mislukking begint meestal al voordat de sluiting een verkeerd gevoel geeft
- Slijtage van het scharnier en speling van de pen zijn de stille boosdoeners
- Vergrendelings- en veerstoringen volgen voorspelbare patronen
- Material- en afwerkingkeuzes veranderen de tijdlijn van storingen
- Inspectiepunten die sluitingsdefecten vroegtijdig opsporen