
 EN
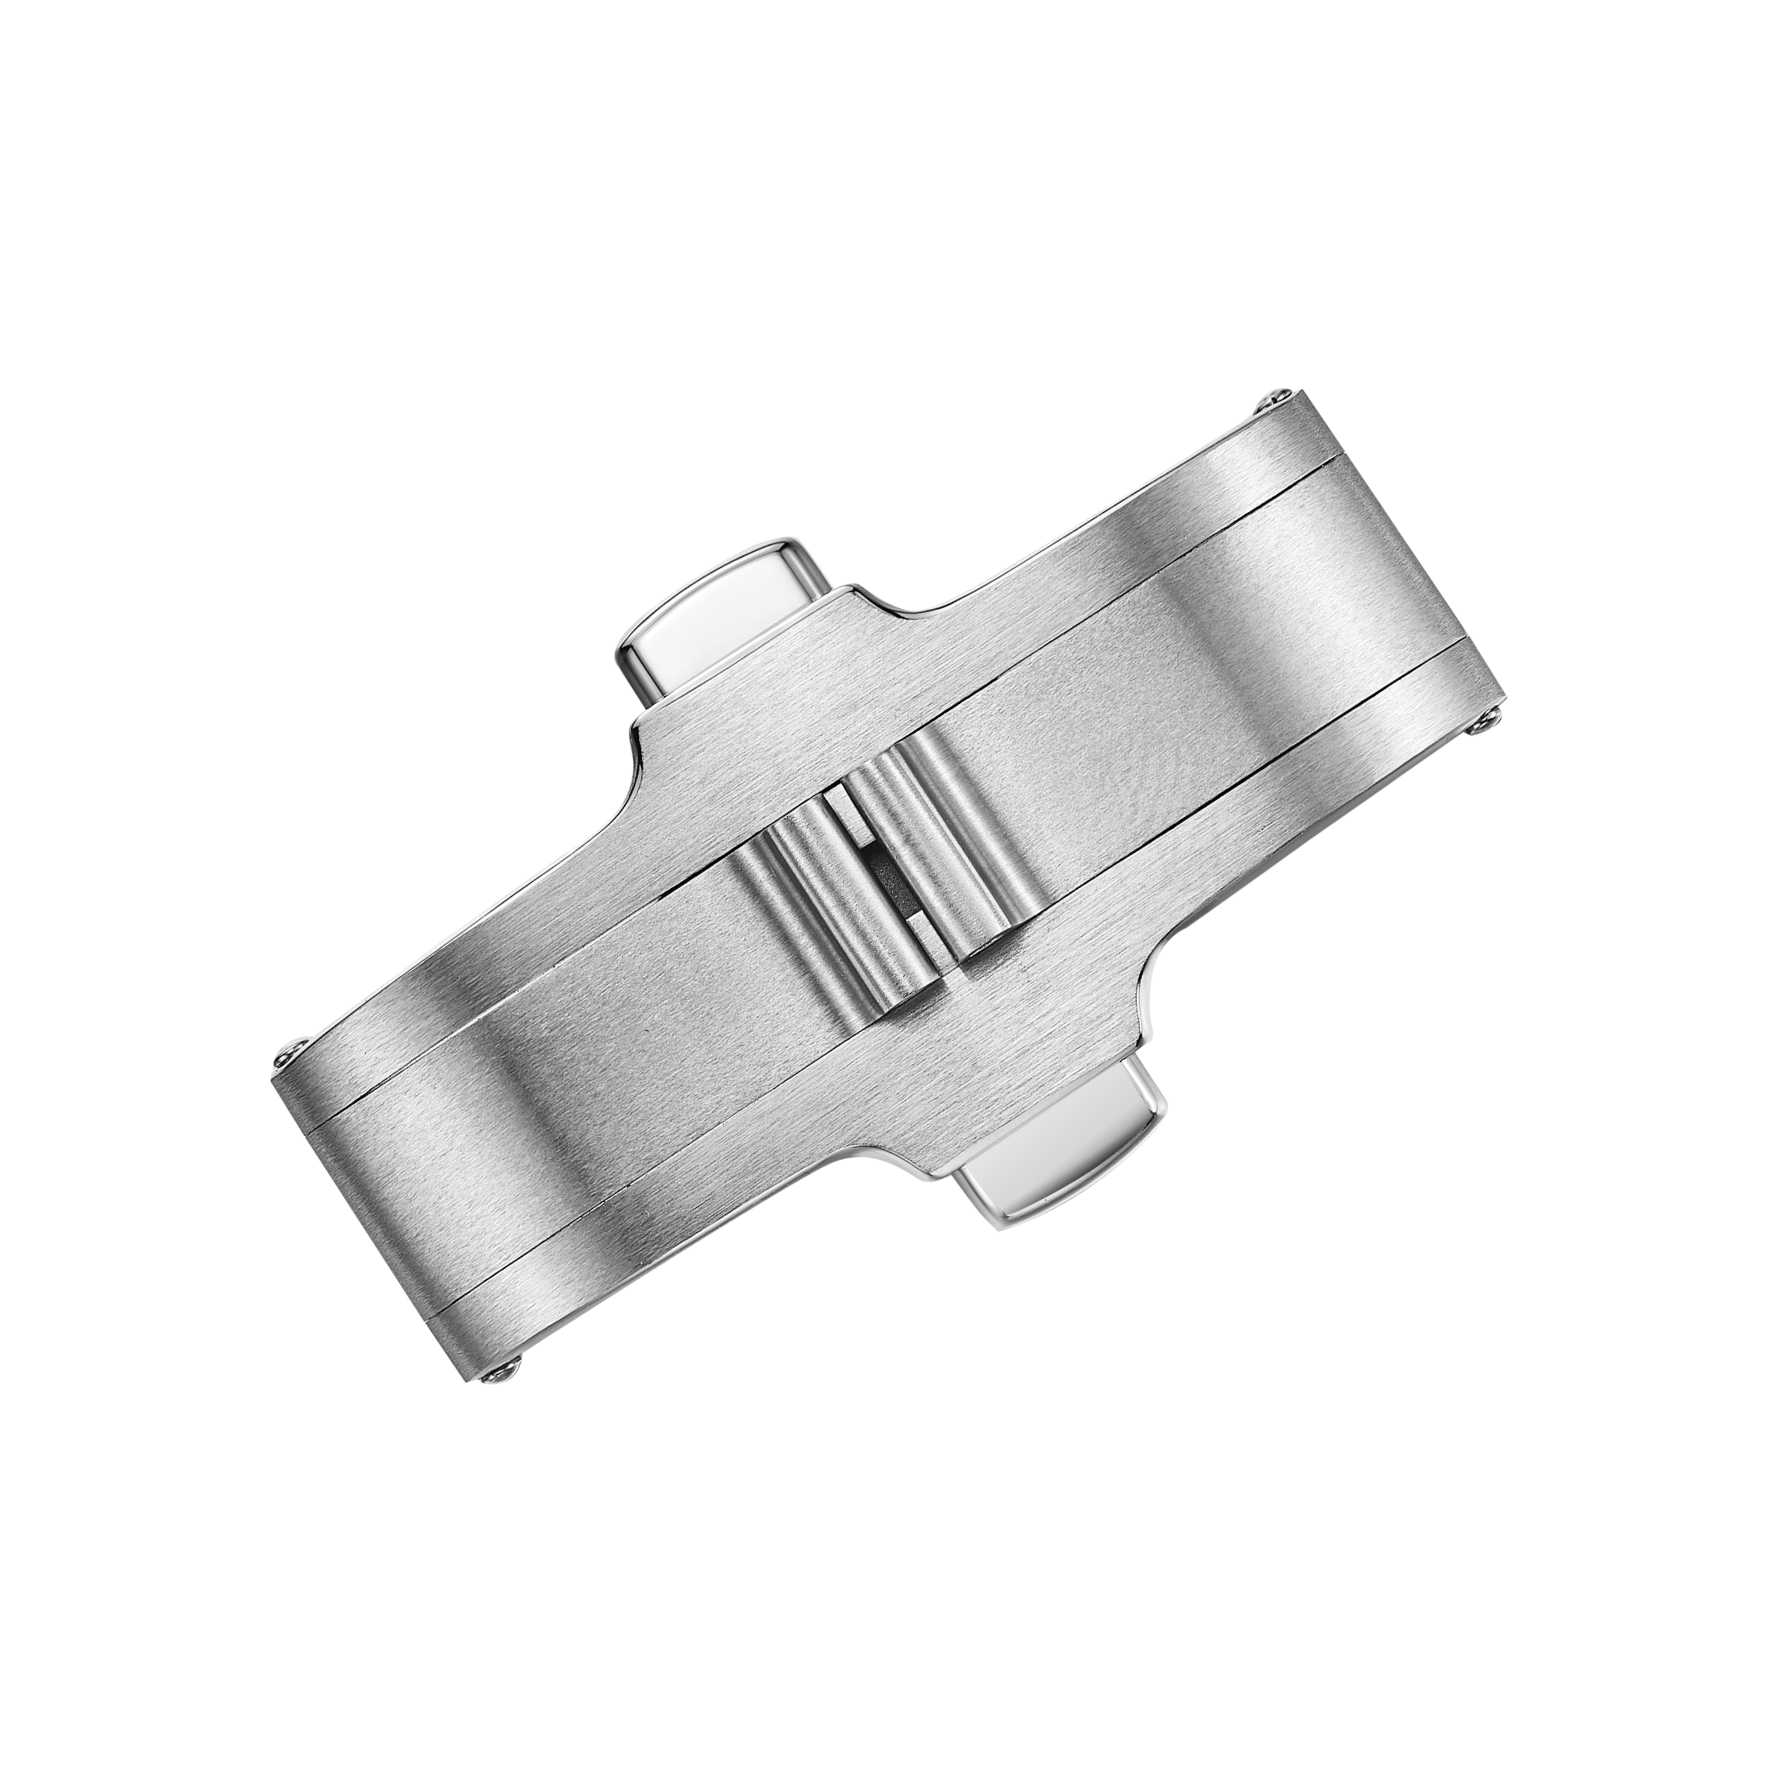
Неуспехът обикновено започва, преди закопчалката да изглежда нередна
Закопчалката, която се отваря грубо или не се заключва правилно, често е последният признак на проблем. Неуспехът обикновено се развива от известно време. Закопчалката на часовник изпитва повтарящи се цикли на натоварване всеки ден. Шарнирът се отваря и затваря, заключващият механизъм се включва и изключва, а механизмът за прихлупване се огъва. Всеки цикъл добавя малко износване. Когато частта най-сетне изглежда нередна на китката, основната причина често е отклонение в размерите или повърхностно състояние, което е възникнало по-рано в производствения процес. Предотвратяването на дефекти при производството на закопчалки е по-ефективно, когато фокусът се премести от крайната инспекция към операциите, които определят точността на монтажа.
Износването на шарнира и зазорът на пиновете са тихите виновници
Шарнирът е областта с най-голямо движение при повечето спирачки. Зазорът на оста контролира начина, по който частите се движат една спрямо друга. Ако е твърде малък, шарнирът се заклещва или се образуват галове. Ако е твърде голям, спирачката издава дрънчащ звук или седи неравномерно. Неръждаемата стомана и титанът имат собствени склонности към галване, а титанът е по-чувствителен при сух контакт. Материалът на оста, допускът на отвора и заоблянето на ръба в областта на шарнира взаимодействат помежду си.
Десенсибилизиран пример от серийно производство на спирачки: партида неръждаеми стоманени спирачки с фолд-овър конструкция показаха непостоянна сила за освобождаване след многократно циклиране. Геометрията на задвижката беше в рамките на чертежа. Проблемът бе проследен до зазора на шарнирната ос, който се бе отклонил към горния край на допустимия диапазон. Отклонението се дължеше на стъпката с разширение на отвора, при която износването на инструмента не се компенсираше достатъчно често. Малка промяна в размера на отвора повлия как шарнирът се поставя, което от своя страна промени ъгъла на захващане на задвижката. Решението беше въвеждане на проверка за износване на инструмента и по-честа проверка на оста с калибър, а не в създаване на нов дизайн.
Авариите на спирачките и пружините следват предсказуеми модели
Авариите на спирачките обикновено се проявяват като закопчалка, която не остава затворена или като такава, която се отваря твърде лесно. Умората на пружината е една от причините, но често е второстепенна. Основната причина обикновено е геометрията: дълбочината на включване на спирачката, ъгълът на допиращите се повърхности или повърхностната обработка на контактните точки. Грубата контактна повърхност може да изтрие покритието и да промени силата за отваряне с течение на времето.
Изборът на пружина също има значение. Твърде жестока пружина може да направи закопчалката трудна за отваряне. Твърде мека пружина може да позволи спирачката да се разкачи под натоварване. Стойността на пружинната константа и предварителното натоварване трябва да съответстват на геометрията на спирачката. При производството силата на пружината трябва да се проверява при входящия контрол и след сглобяването на закопчалката. Малка и голяма партида трябва да използват един и същ диапазон за приемане. Качествените стандарти се прилагат по един и същи начин и за двете, дори когато малките серии имат по-висока цена на единица поради разпределянето на разходите за настройка върху по-малко бройки.
Изборът на материал и отделка променя времевата линия на повреда
Изборът на материал определя базовото ниво. Неръждаемата стомана 316L е често срещана за класпсове, тъй като предлага добра корозионна устойчивост и предсказуема машинна обработка. Титанът намалява теглото и елиминира никела в обичайните класове, но по-лесно образува галове и изисква внимателен контрол върху отделката. Титановата марка 5 е по-здрава от марка 2, което има значение при тънки сечения и области около пиновете. Доставката на материали често се отнася към стандарти като ASTM A240 за неръждаема стомана и ASTM B348 за титанови пръти и ковани заготовки.
Отделката променя начина, по който класпсът се износва. Матовите (шлифовани) отделки скриват малки драскотини. Полирани отделки по-бързо показват петна и фин износ. Галваничните покрития и PVD-покритията увеличават устойчивостта към износване, но покритието може да се напука, ако подготовката на повърхността не е завършена. Напукване под галваничното покритие е локализирана загуба на адхезия и веднъж щом се появи, детайлът не може да бъде повторно обработен до добър класпс. Контролният момент е по-рано в процеса: почистване, химически състав на банята и дръжка.
| Режим на отказ | Често срещана причина | Точка за инспекция | Подход за предотвратяване |
|---|---|---|---|
| Шарнирно свързване | Твърде малък зазор на брадвичката, задиране | След сглобяването | Проверка с калибър за брадвичка, контрол на крайната обработка |
| Отклонение на закопчалката | Дълбочина на захващане, износване на контактната повърхност | След сглобяването | Проверка на дълбочината на захващане, спецификация на повърхността |
| Умора на пружините | Неправилна скорост, несъответствие в предварителното натоварване | При постъпване и след сглобяването | Проверка на силата на пружината в двете стадии |
| Пузыр от галванизиране | Подготовка на повърхността, химически състав на банята | След галванизиране | Проверка на предварителната обработка, наблюдение на банята |
Контролни точки, които откриват дефекти на спирачките още на ранен етап
Спирачката има няколко естествени контролни точки. Входящата инспекция проверява класа на материала, размерите на шпилката и силата на пружината. Инспекцията по време на производствения процес открива зазорите в шарнира и задържането на закопчалката след сглобяването. Изходящата инспекция потвърждава силата за освобождаване, състоянието на ръбовете и визуалния финален вид. Обединяването им в една окончателна проверка увеличава вероятността от пропускане на дефект. Шарнир, който се заклещва след плакиране, може да е преминал суха подгонка преди плакирането. Закопчалка, която се освобождава твърде лесно, може да е преминала визуална проверка, но да е провалила проверката на силата.
За производството на каишките за часовници най-полезно допълнение е цикличният контрол въз основа на проби. Малък брой каишки могат да се подложат на цикли от отваряне и затваряне, за да се проследи как се променя силата за освобождаване. Точният брой цикли зависи от конструкцията и изискванията на марката. Важното не е конкретното число, а това да се засече отклонение още преди изпращането на партидата. Проверките чрез цикли дават най-голяма полза при износването на шарнирите и при задействането на закопчалката, тъй като те обединяват геометрия, материал и състояние на повърхността в едно и също движение.
Burriva работи на компонентно ниво върху циферблати, корпуси, гривни и карабини. За производството на часовникови карабини процесът включва фрезоване с ЧПУ, штамповане, автоматизирано полиране, измерване на размерите и многократни инспекции на етапите на входящия контрол, контрола по време на производството и изходящия контрол. Отделните работни процеси и контролът върху достъпа до CAD файловете гарантират, че проектните файлове са разделени според служебната роля. Използването на компоненти от един-единствен доставчик може да намали броя на прехвърлянията между етапи и да осигури постоянство в зазорите на шарнирите и задържащата сила на затварянето в рамките на дадена партида. Брандовете, които планират проект за карабина, могат да се свържат с екипа, за да обсъдят техническите спецификации, изискванията към допуските и точките за инспекция.
Съдържание
- Неуспехът обикновено започва, преди закопчалката да изглежда нередна
- Износването на шарнира и зазорът на пиновете са тихите виновници
- Авариите на спирачките и пружините следват предсказуеми модели
- Изборът на материал и отделка променя времевата линия на повреда
- Контролни точки, които откриват дефекти на спирачките още на ранен етап