
 EN
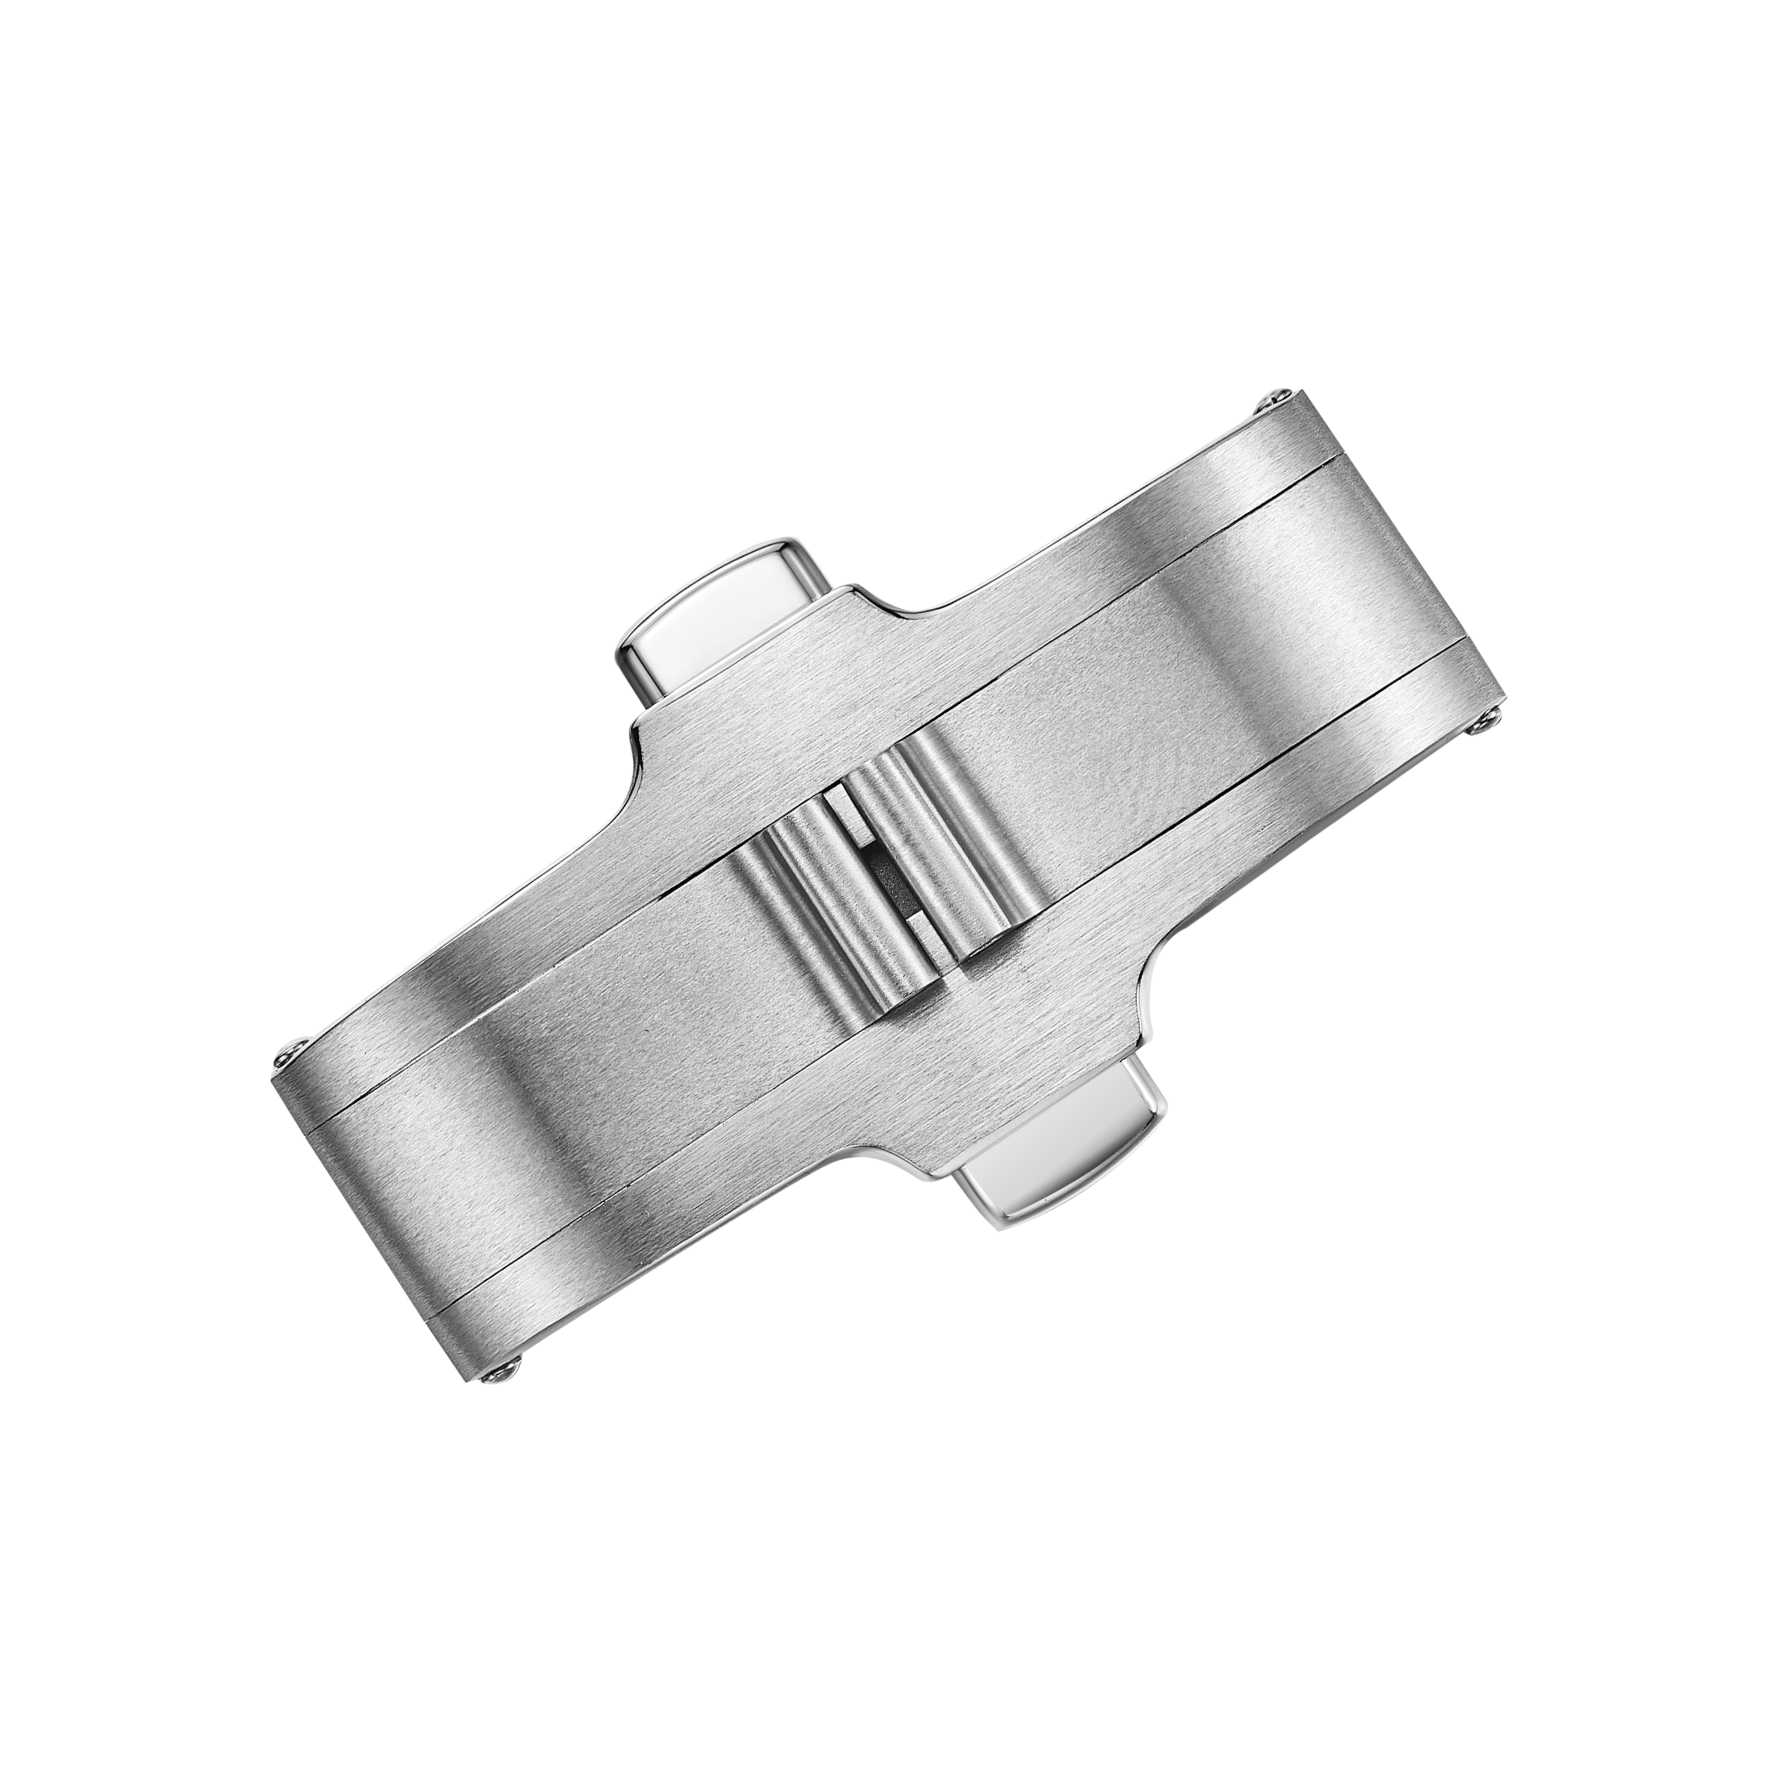
A hibás működés általában már akkor elkezdődik, mielőtt a csatán észrevennénk a rendellenességet
Egy durván nyíló vagy nem záródó csata gyakran az utolsó jel, amely egy problémát jelez. A hiba általában már régóta fejlődik. Egy óracsatának naponta több terhelési cikluson is át kell mennie. A csuklópánt nyílik és záródik, a retesz bekapcsolódik és kikapcsolódik, a hajtott zárómechanizmus pedig rugalmasan deformálódik. Minden ciklus kis mértékű kopást okoz. Amikor a darab végül rosszul érződik a csuklón, a gyökérprobléma gyakran egy korábban a gyártás során keletkezett méreteltérés vagy felületi állapot. A csaták gyártásában a hibaelkerülés hatékonyabb, ha a hangsúlyt a végellenőrzésről a megfelelő illeszkedést biztosító gyártási folyamatokra helyezzük.
A csuklópánt kopása és a tengelypontok hézagai a csendes bűnösök
A csukló a legtöbb kapcsoló legnagyobb mozgási területe. A tűréshatár meghatározza, hogyan mozognak az alkatrészek egymáshoz képest. Ha túl szoros, a csukló megakad vagy felmelegszik (galling). Ha túl laza, a kapcsoló zörög vagy egyenetlenül ül. A rozsdamentes acél és a titán mindegyike saját felmelegedési hajlammal rendelkezik, a titán pedig száraz érintkezésnél érzékenyebb. A tű anyaga, a furat tűrése és a csukló élsimítása mind egymással kölcsönhatásban áll.
Egy érzékenység-csökkentett példa egy kapcsoló gyártási sorozatból: egy rozsdamentes acélból készült összehajtható kapcsolók tételének ismételt ciklusozás után inkonzisztens kioldási erőt mutatott. A retesz geometriája megfelelt a rajznak. A probléma a csuklótű tűréshatárának eltolódására vezethető vissza, amely a tűréshatár felső határánál jelent meg. Az eltolódás egy fúrás (reaming) lépésből származott, ahol a szerszámkopást nem kompenzálták elég gyakran. Egy apró változás a furat méretében megváltoztatta, hogyan ült a csukló, ami megváltoztatta a retesz bekapcsolási szögét. A megoldás egy szerszámkopási ellenőrzés és egy gyakoribb tűméret-ellenőrzés volt, nem új tervezés.
A reteszek és rugók meghibásodása előre jelezhető mintákat követ
A reteszek meghibásodása általában úgy jelentkezik, hogy a csatoló nem marad zárva, vagy túl könnyen nyílik ki. A rugófáradás egyik oka lehet, de gyakran csak másodlagos tényező. A fő ok általában a geometria: a retesz behatolási mélysége, az illeszkedő felületek szöge, illetve a kapcsolódási pontok felületi minősége. Egy durva érintkező felület le tudja kopasztani a bevonatot, és idővel megváltoztathatja a kinyitási erőt.
A rugó kiválasztása is fontos. Egy túl merev rugó nehezen nyithatóvá teheti a csatolót. Egy túl lágy rugó pedig terhelés alatt engedheti, hogy a retesz kikapcsolódjon. A rugóállandó és az előfeszítés összhangban kell legyen a retesz geometriájával. Gyártás közben a rugóerőt ellenőrizni kell a beszerzésnél, valamint a csatoló összeszerelése után is. Egy kis tétel és egy nagy tétel esetén ugyanazt az elfogadási tartományt kell alkalmazni. A minőségi szabványok mindkét esetben azonos módon érvényesülnek, még akkor is, ha a kisebb sorozatok egységára magasabb, mert a beállítási költségek kevesebb darabra oszlanak el.
Az anyag- és felületválasztások módosítják a hibaelőfordulás időpontját
Az anyagválasztás határozza meg az alapvonalat. A 316L rozsdamentes acél gyakran használt csatokhoz, mert jó korrózióállóságot és előrejelezhető megmunkálhatóságot biztosít. A titán csökkenti a súlyt és eltávolítja a nikelt a gyakori fokozatokból, de könnyebben ragad össze, és gondos felületkezelést igényel. Az 5-ös fokozatú titán erősebb, mint a 2-es fokozatú, ami vékony szelvényeknél és tűrési területeknél lényeges. Az anyagellátást gyakran szabványokhoz, például az ASTM A240-hoz (rozsdamentes acél) és az ASTM B348-hoz (titán rúd és kovácsolt fémműanyag) viszonyítják.
A felületkezelés befolyásolja, hogyan kopik egy csat. A simított felületek elrejtik a kis karcolásokat. A csiszolt felületek korábban mutatnak ujjlenyomatokat és finom kopásjelenségeket. A bevonatok és a PVD-bevonatok növelik a kopásállóságot, de a bevonat buborékot képezhet, ha a felületelőkészítés hiányos. A bevonat alatti buborék helyi tapadáscsökkenést jelent, és amint megjelenik, a darab nem dolgozható fel újra jól működő csattá. A vezérlési pont a folyamat korai szakaszában van: tisztítás, fürdőkémia és kezelés.
| Meghibásodási mód | Gyakori ok | Ellenőrzési pont | Megelőzési megközelítés |
|---|---|---|---|
| Csuklós rögzítés | Túl szoros tűréshatár, ragadás | Összeszerelés után | Tűmérő ellenőrzés, felületminőség-ellenőrzés |
| Zárópánt eltolódása | Beakadási mélység, érintkezési kopás | Összeszerelés után | Beakadási mélység ellenőrzése, felületi előírások |
| Rugófáradás | Hibás rugóállandó, előfeszítés eltérés | Beszerzés után és összeszerelés után | A rugóerő ellenőrzése mindkét fázisban |
| Bevonati buborék | Felületelőkészítés, fürdőkémia | A bevonat felhordása után | Előkezelési ellenőrzés, fürdő-monitorozás |
Olyan ellenőrzési pontok, amelyek korai időpontban észlelik a kapcsok hibáit
Egy kapcsnak több természetes ellenőrzési pontja is van. A beérkező anyagok ellenőrzése során az alapanyag minősége, a tű méretei és a rugóerő kerül vizsgálatra. A folyamat közbeni ellenőrzés a csukló rései és a zárzár működése utáni összeszerelés után történik. A kiszállítási ellenőrzés megerősíti a kioldóerőt, az élminőséget és a vizuális felületi minőséget. Ha ezeket egyetlen végellenőrzésbe sűrítjük, akkor növekszik a hibák átcsúszásának esélye. Egy csukló, amely a felületkezelés után megakad, előfordulhat, hogy a felületkezelés előtti száraz illesztésnél megfelelt. Egy zárzár, amely túl könnyen oldódik ki, előfordulhat, hogy megfelelt a vizuális ellenőrzésnek, de nem felelt meg az erőmérési követelményeknek.
A karórák csatáinak gyártásánál a leghasznosabb kiegészítés egy mintavételen alapuló ciklusos ellenőrzés. Egy kis számú csatát nyitás-zárás mozgásokon keresztül lehet ciklusba forgatni, hogy megfigyeljük, hogyan változik a kibocsátási erő. A pontos ciklusszám a tervezéstől és a márkára vonatkozó követelményektől függ. A lényeg nem egy meghatározott szám. A lényeg az, hogy észrevegyük az esetleges eltérést, mielőtt a tétel elküldésre kerülne. A csuklókopás és a reteszbeakasztódás az a két terület, ahol a ciklusos ellenőrzések a legtöbbet hozzák, mert egyetlen mozgásban ötvözik a geometriát, az anyagot és a felületi állapotot.
A Burriva al alkatrészek szintjén dolgozik a mutatók, házak, karpántok és csaták területén. Az órák csatáinak gyártási folyamata a CNC marásból, a sajtózásból, az automatizált polírozásból, a méretellenőrzésből, valamint több ellenőrzési körből áll az érkező, folyamatban lévő és kimenő szakaszokban. A szétválasztott munkafolyamatok és a CAD-fájlokhoz való hozzáférés szabályozása biztosítja, hogy a tervezési fájlok feladatkörönként legyenek elkülönítve. Az egyetlen forrásból származó alkatrészek útvonala csökkentheti a kézbeadások számát, és megőrizheti a csuklópántok rések szélességét és a záróelemek kapcsolódásának konzisztenciáját egy tételben. A csataprojektet tervező márkák a csapat tagjaival léphetnek kapcsolatba a csaták specifikációinak, a tűréshatároknak és az ellenőrzési pontoknak a megbeszélésére.
Tartalomjegyzék
- A hibás működés általában már akkor elkezdődik, mielőtt a csatán észrevennénk a rendellenességet
- A csuklópánt kopása és a tengelypontok hézagai a csendes bűnösök
- A reteszek és rugók meghibásodása előre jelezhető mintákat követ
- Az anyag- és felületválasztások módosítják a hibaelőfordulás időpontját
- Olyan ellenőrzési pontok, amelyek korai időpontban észlelik a kapcsok hibáit