
 EN
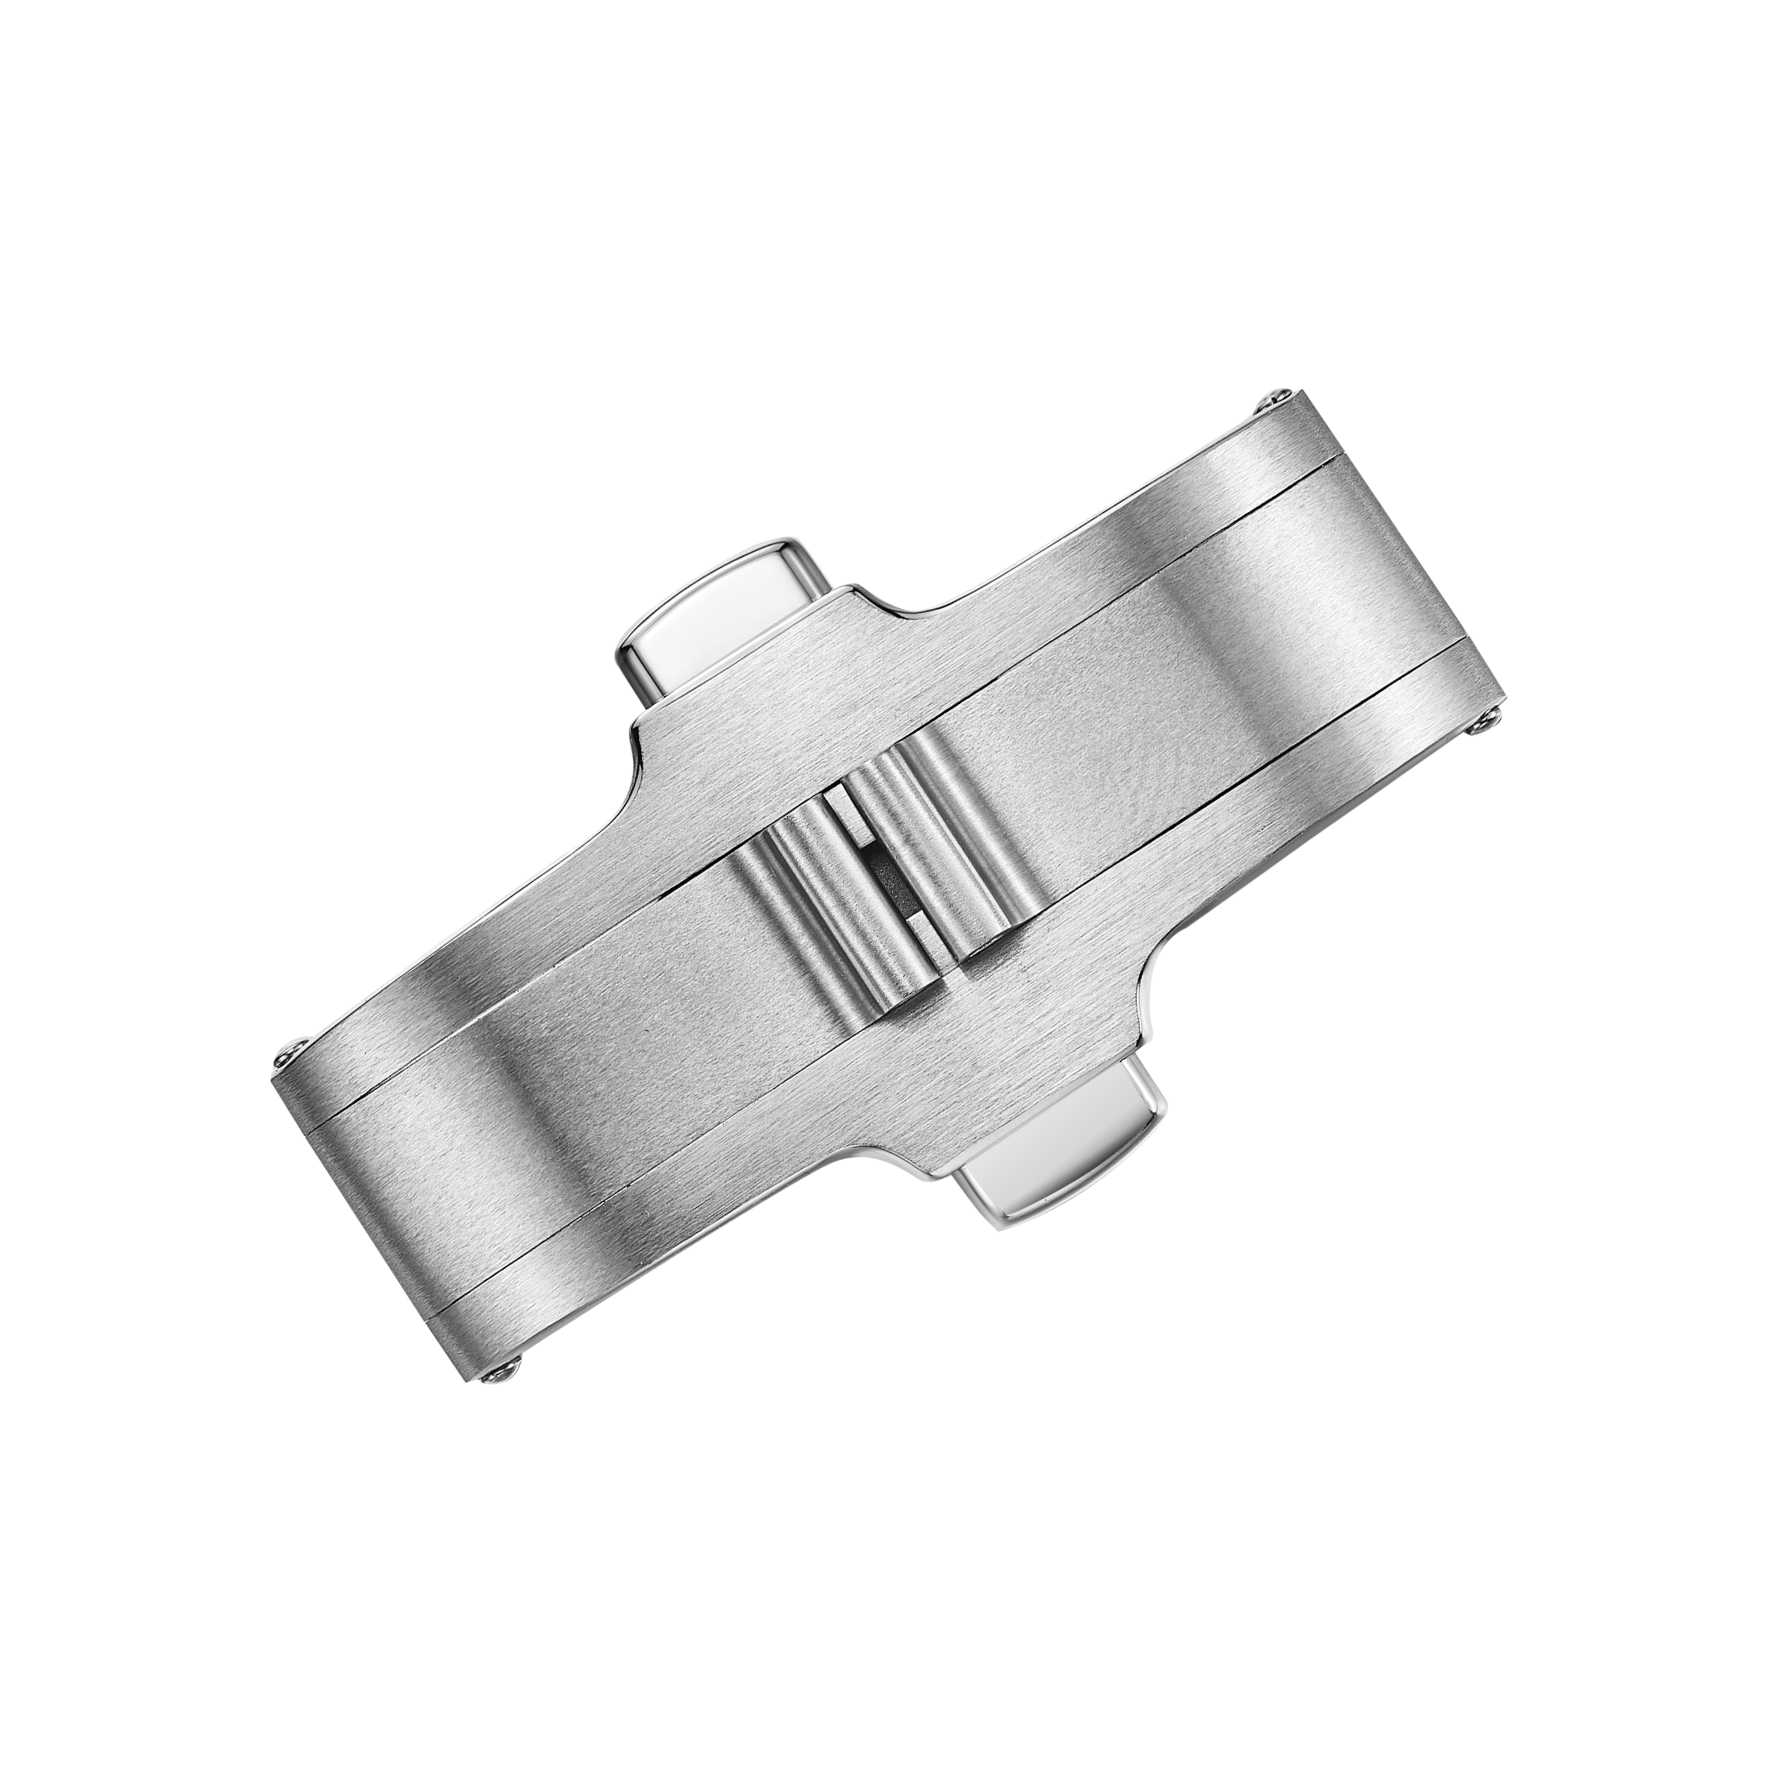
Misslyckande börjar vanligtvis innan spännen känns fel
En spänne som öppnas grovt eller inte låser ordentligt är ofta det sista tecknet på ett problem. Misslyckandet har oftast pågått en tid. En klockspänne utsätts för upprepad belastning varje dag. Hängen öppnas och stängs, låset engagerar och frigörs, och vikmekanismen böjs. Varje cykel orsakar en liten mängd slitage. När delen slutligen känns fel på handleden beror orsaken ofta på en dimensionell förändring eller en ytkondition som uppstod tidigare i produktionsprocessen. Felpreventiv åtgärd i tillverkningen av spännar fungerar bättre om fokus flyttas från slutkontroll till de arbetsmoment som bestämmer passformen.
Slitage på häng och spel i axeln är de tysta skuldingarna
Hinge är den del av de flesta spännen som rör sig mest. Avståndet mellan stift och hål avgör hur delarna rör sig i förhållande till varandra. För litet avstånd gör att hinge fastnar eller skaver. För stort avstånd gör att spännet klirrar eller sitter snett. Både rostfritt stål och titan har sina egna benägenheter att skava, och titan är mer känslomt vid torr kontakt. Stiftmaterialet, håltoleransen och kantavrunningen vid hinge påverkar alla varandra.
Ett avkänslat exempel från en produktionsserie av spänn: En serie rostfria stålfold-over-spänn visade inkonsekvent frigöringskraft efter upprepad cykling. Låskonstruktionen låg inom ritningens toleranser. Problemet spårades tillbaka till hinge-stiftets avstånd, som hade glidit mot övre gränsen av toleransbandet. Glidningen orsakades av ett borrningssteg där verktygsslitage inte kompenserades tillräckligt ofta. En liten förändring av hålstorleken påverkade hur hinge satt, vilket i sin tur påverkade låsets ingreppsvinkel. Lösningen var en verktygsinspektion för slitage och en mer frekvent kontroll av stiftets mått – inte en ny konstruktion.
Lås- och fjäderfel följer förutsägbara mönster
Låsfel visar sig vanligtvis som ett spärrlås som inte stannar i stängt läge eller ett som lossnar för lätt. Fjädertrötthet är en orsak, men ofta sekundär. Den främsta orsaken är vanligtvis geometrin: låsets ingreppsdjup, vinkeln mellan de motverkande ytor eller ytfinishen på kontaktpunkterna. En ojämn kontaktyta kan slita bort en beläggning och med tiden förändra utlösningskraften.
Fjäderurvalet är också avgörande. En för styv fjäder kan göra spärrlåset svårt att öppna. En för mjuk fjäder kan tillåta att låset lossnar under belastning. Fjäderns kraftkonstant och förspänning måste anpassas till låsens geometri. I produktionen bör fjäderkraften kontrolleras vid inkomst och efter montering av spärrlåset. En liten serie och en stor serie ska använda samma godkännandegräns. Kvalitetsstandarderna tillämpas på samma sätt för båda, även om små serier har en högre styckkostnad eftersom installationskostnaderna sprids över färre enheter.
Material- och ytbehandlingsval ändrar tidslinjen för fel
Materialvalet sätter grunden. 316L rostfritt stål är vanligt för spännen eftersom det erbjuder god korrosionsbeständighet och förutsägbar bearbetning. Titan minskar vikten och eliminerar nickel i de vanliga kvaliteterna, men det har en tendens att galla lättare och kräver noggrann kontroll av ytytan. Titan kvalitet 5 är starkare än kvalitet 2, vilket är avgörande vid tunna sektioner och axelområden. Materialförsörjningen refereras ofta mot standarder såsom ASTM A240 för rostfritt stål och ASTM B348 för titanstavar och smidesmaterial.
Ytbehandlingen påverkar hur en spänne slits. Matta ytor döljer små repor. Polerade ytor visar fläckar och fin slitage snabbare. Beläggningar och PVD-beläggningar ökar slitstabiliteten, men en beläggning kan blåsa upp om ytförberedelsen är bristfällig. En blåsa under beläggningen är en lokal lossning av adhesion, och när den en gång uppstått kan komponenten inte återarbetsas till en fungerande spänne. Kontrollpunkten ligger före: rengöring, badkemi och hantering.
| Felmod | Vanlig orsak | Inspektionspunkt | Förebyggande strategi |
|---|---|---|---|
| Gångjärnsskarv | För liten spel mellan spets och gångjärn, skavning | Efter montering | Kontroll med spetsmått, ytfinishkontroll |
| Låsdrift | Ingripningsdjup, slitage på kontaktytor | Efter montering | Kontroll av ingripningsdjup, ytspecifikation |
| Fjädertrötthet | Fel fjäderkraft, förspänningsfel | Vid inkomst och efter montering | Kontroll av fjäderkraft i båda stadierna |
| Plattläggningsblåsa | Ytförberedelse, badkemi | Efter plätering | Förbehandlingskontroll, badövervakning |
Inspektionspunkter som upptäcker spännbygeldefekter tidigt
En spännbygel har flera naturliga inspektionspunkter. Inkommande inspektion kontrollerar materialklass, stiftmått och fjäderkraft. Under-processinspektion upptäcker gångjärnsutrymme och låsningens ingrepp efter montering. Utgående inspektion bekräftar frigöringskraft, kantförhållanden och visuell yta. Att sammanföra dessa till en enda slutkontroll ökar andelen felaktiga produkter som slipper igenom. Ett gångjärn som fastnar efter plätering kan ha godkänts vid en torrpassning före plätering. En låsning som frigörs för lätt kan ha godkänts vid en visuell kontroll men misslyckats vid en kraftkontroll.
För tillverkning av klockspännen är den mest användbara tilläggsåtgärden en cykelkontroll på provbasis. Ett litet antal spänn kan genomlöpa öppnings- och stängningsrörelser för att se hur utlösningskraften förändras. Det exakta antalet cykler beror på konstruktionen och varumärkets krav. Det handlar inte om ett specifikt antal – det handlar om att upptäcka en avvikelse innan partiet skickas ut. De två områden där cykelkontroller ger störst avkastning är gångjärnsslitage och låsningens ingrepp, eftersom de kombinerar geometri, material och yttillstånd i en enda rörelse.
Burriva arbetar på komponentnivå med urtavlor, fästen, armbandsband och spännen. För urstänglar omfattar produktionsprocessen CNC-fräsning, stansning, automatisk polering, dimensionskontroll samt flera kontrollomgångar vid inkommande, under processen och vid utgående stadier. Separerade arbetsflöden och åtkomstkontroller för CAD-filer säkerställer att designfiler delas upp efter arbetsroll. En enda källa för komponenter kan minska överlämningar och säkerställa konsekvent gångspel för gångjärn och sammanpassning av spännen inom en batch. Varumärken som planerar ett projekt för urstänglar kan kontakta teamet för att diskutera specifikationer för stänglar, toleranskrav och kontrollpunkter.