
 EN
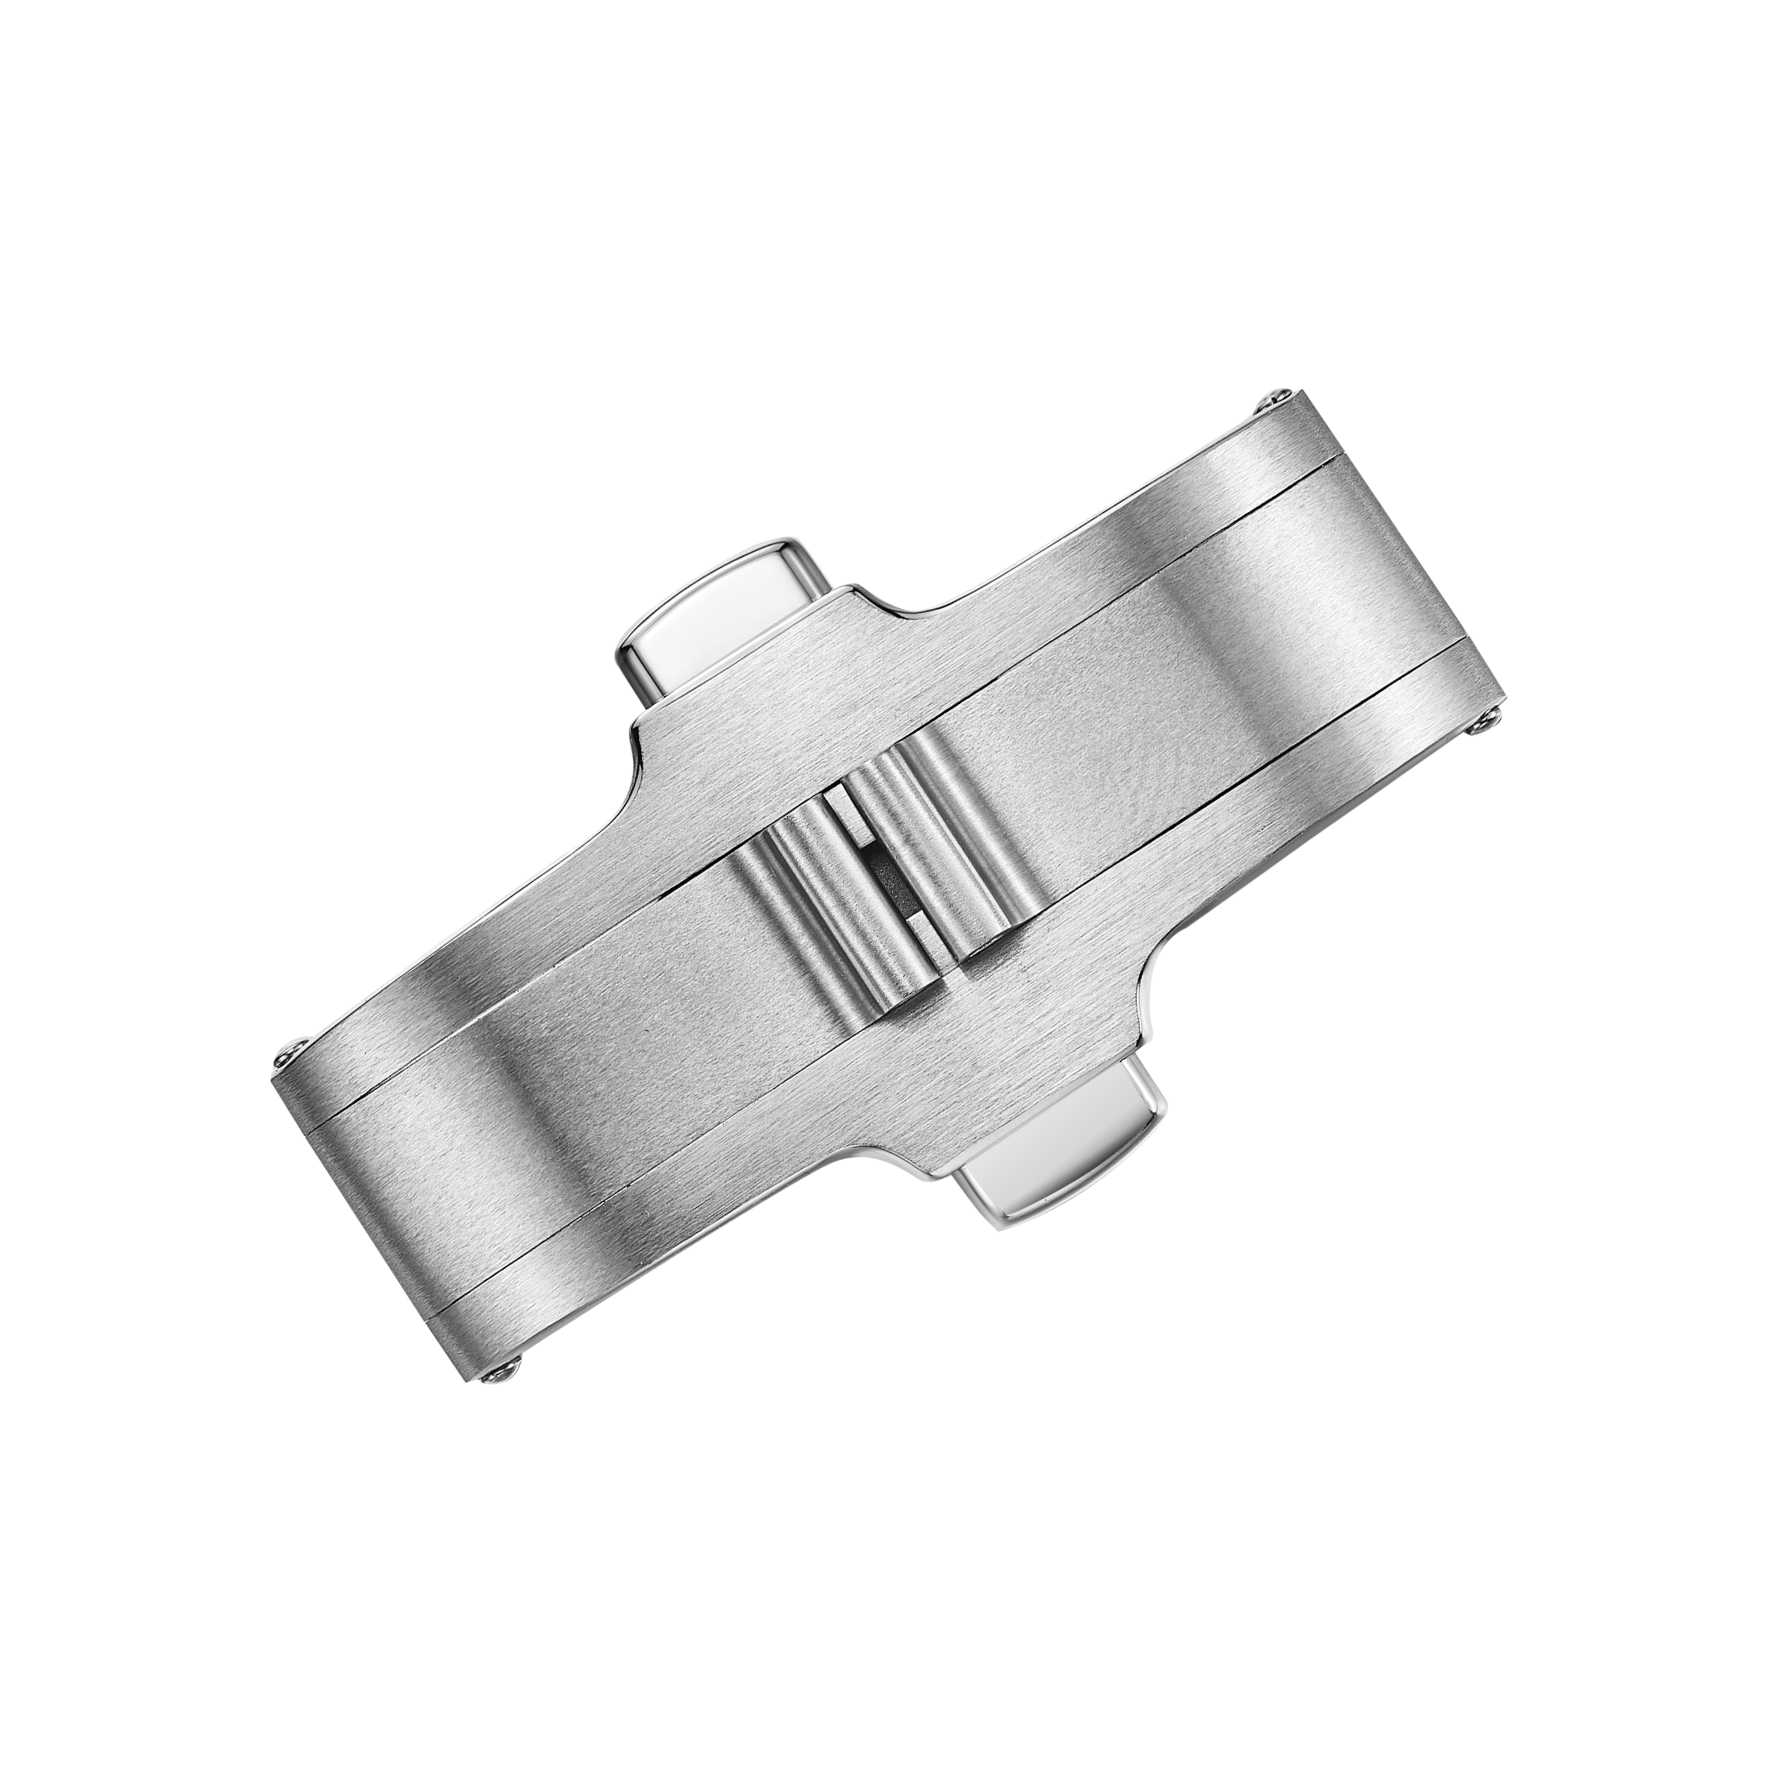
Zlyhanie sa zvyčajne začína ešte predtým, než sa zámok cíti nesprávne
Zámok, ktorý sa otvára hrubo alebo sa nedá zatvoriť, je často poslednou vecou, ktorá ukazuje problém. Zlyhanie sa zvyčajne vyvíja už dlhšiu dobu. Zámok hodiniek každý deň prechádza opakovanými cyklami zaťaženia. Kĺbový mechanizmus sa otvára a zatvára, západka sa zapína a vypína a mechanizmus pre skladanie sa ohýba. Každý cyklus pridáva malé množstvo opotrebenia. Keď sa súčiastka na zápästí nakoniec cíti nesprávne, základnou príčinou je často zmena rozmerov alebo povrchový stav, ktorý vznikol už v ranom štádiu výroby. Prevencia chýb pri výrobe zámkov je účinnejšia, ak sa pozornosť presunie z konečnej kontroly na výrobné operácie, ktoré určujú presnosť dosadnutia.
Opotrebenie kĺbového mechanizmu a medzera okolo kolíka sú tichými viníkmi
Kĺbová časť je oblasťou najväčšieho pohybu na väčšine závesov. Voľnosť kolíka určuje, ako sa súčasti pohybujú vzhľadom na seba. Ak je príliš tesná, kĺbová časť sa zasekne alebo sa poškodí od trenia. Ak je príliš voľná, záves zvoní alebo nesedí rovnomerne. Nerezová oceľ aj titán majú vlastné tendencie k poškodeniu od trenia a titán je pri suchom kontakte citlivejší. Materiál kolíka, tolerancia otvoru a zaoblenie hrany v kĺbovej časti sa navzájom ovplyvňujú.
Príklad zníženej citlivosti z výroby závesov: dávka závesov zo zložiteľnej nerezovej ocele ukázala nekonzistentnú silu uvoľnenia po opakovanom cyklovaní. Geometria zámku bola v rámci výkresu. Problém sa preukázal v kĺbovej voľnosti kolíka, ktorá sa posunula na hornom konci tolerančného rozsahu. Tento posun vznikol pri operácii vyvŕtavania, pri ktorej sa opotrebovanie nástroja nedostatočne kompenzovalo. Malá zmena veľkosti otvoru zmenila spôsob, akým sa kĺbová časť usadila, čo zasa zmenilo uhol zapadnutia zámku. Riešením bolo skontrolovať opotrebovanie nástroja a častejšie kontrolovať kolík kalibrom – nie nový návrh.
Zlyhania zámku a pružín nasledujú predvídateľné vzory
Zlyhania zámku sa zvyčajne prejavujú ako západka, ktorá sa nedá uzavrieť alebo ktorá sa príliš ľahko uvoľní. Únavové zlyhanie pružiny je jednou z príčin, avšak často je iba vedľajšou. Hlavnou príčinou je zvyčajne geometria: hĺbka zapadnutia zámku, uhol stykových plôch alebo povrchová úprava kontaktových bodov. Drsný kontaktový povrch môže poškodiť povlakovú vrstvu a postupne zmeniť silu uvoľnenia.
Dôležitý je aj výber pružiny. Príliš tuhá pružina môže spôsobiť, že sa západka ťažko otvára. Príliš mäkká pružina môže umožniť uvoľnenie zámku za zaťaženia. Tuhosť pružiny a predpätie musia byť prispôsobené geometrii zámku. V rámci výroby sa sila pružiny kontroluje pri príjme komponentov aj po montáži západky. Malá aj veľká výrobná dávka musia používať rovnaký rozsah prijateľnosti. Kvalitné štandardy sa uplatňujú rovnakým spôsobom v oboch prípadoch, aj keď malé výrobné dávky majú vyššiu jednotkovú cenu, pretože náklady na nastavenie sa rozdeľujú medzi menší počet kusov.
Voľba materiálu a povrchového spracovania zmení časový rámec poruchy
Voľba materiálu určuje základnú úroveň. Nežiaduca oceľ 316L je bežne používaná pre sponky, pretože ponúka dobrú odolnosť voči korózii a predvídateľné obrábanie. Titan zníži hmotnosť a v bežných triedach eliminuje nikel, ale ľahšie sa poškriabe a vyžaduje starostlivé riadenie povrchového spracovania. Titanová trieda 5 je pevnejšia ako trieda 2, čo má význam pri tenkých prierezoch a oblastiach kolíkov. Dodávky materiálu sa často referencujú na normy, napríklad ASTM A240 pre nehrdzavejúcu oceľ a ASTM B348 pre titanové tyče a kované polotovary.
Povrchové spracovanie ovplyvňuje, ako sa sponka opotrebuje. Matné povrchy skrývajú malé škrabance. Lesklé povrchy skoršie ukazujú šmúhy a jemné opotrebovanie. Náter a PVD povlaky zvyšujú odolnosť proti opotrebovaniu, avšak povlak sa môže odštiepiť, ak nie je povrch dostatočne pripravený. Odštiepenie pod náterom je lokálna strata adhézie a keď sa raz objaví, súčiastku už nie je možné znovu upraviť na funkčnú sponku. Kľúčovým kontrolným bodom je predchádzajúci krok: čistenie, zloženie kúpeľa a manipulácia.
| Režim poruchy | Bežná príčina | Kontrolný bod | Prístup zameraný na prevenciu |
|---|---|---|---|
| Kĺbové spojenie | Príliš malá medzera kolíka, zálievanie | Po montáži | Kontrola kolíka meracím prístrojom, kontrola dokončenia |
| Posun zámku | Hĺbka zapadnutia, opotrebovanie kontaktnej plochy | Po montáži | Kontrola hĺbky zapadnutia, špecifikácia povrchu |
| Únavové poškodenie pružín | Nesprávna tuhosť, nesúlad predpätia | Pri vstupnom kontrole a po montáži | Kontrola pružinovej sily v oboch fázach |
| Puchýr pri pokovovaní | Príprava povrchu, zloženie kúpeľa | Po pokovovaní | Kontrola predbežného spracovania, monitorovanie kúpeľa |
Kontrolné body na včasný zachyt vady západky
Západka má niekoľko prirodzených kontrolných bodov. Prichádzajúca kontrola overuje triedu materiálu, rozmery kolíka a pružinovú silu. Kontrola počas výroby odhaľuje voľnosť kĺbu a zásah zámku po zostavení. Odchádzajúca kontrola potvrdzuje uvoľňovaciu silu, stav okrajov a vizuálny povrch. Zlúčenie týchto kontrol do jednej konečnej kontroly zvyšuje riziko preniknutia chybného výrobku. Kĺb, ktorý sa po pokovovaní zasekne, mohol pri suchom skúšobnom montážnom teste pred pokovovaním prejsť bez problémov. Zámok, ktorý sa uvoľní príliš ľahko, mohol prejsť vizuálnou kontrolou, ale neprešiel kontrolou sily.
Pri výrobe zápienok na hodinky je najužitočnejšou pridanou kontrolou cyklická skúška na vzorkovom základe. Malý počet zápienok sa môže opakovane otvárať a zatvárať, aby sa sledovala zmena sily potrebnej na uvoľnenie. Presný počet cyklov závisí od konštrukcie a požiadaviek značky. Ide nie o konkrétne číslo, ale o to, aby sa odchýlka zistila ešte pred expedíciou dávky. Najväčšiu výhodu cyklické kontroly prinášajú dve oblasti: opotrebovanie kĺbu a zapadnutie západky, pretože v jednom pohybe kombinujú geometriu, materiál a stav povrchu.
Burriva pracuje na úrovni komponentov s ciferníkmi, plášťmi, náramkami a záveskami. Výrobný proces pre hodinové závesky zahŕňa frézovanie CNC, tvárnenie, automatické broušenie, kontrolu rozmerov a viacnásobné kontroly v etapách prijímania materiálu, v priebehu výroby a pred odoslaním hotového výrobku. Oddelené pracovné postupy a kontrola prístupu k CAD súborom zabezpečujú, že návrhové súbory sú rozdelené podľa pracovných úloh. Jednotný zdroj komponentov môže znížiť počet prenosov medzi jednotlivými etapami a zabezpečiť konzistentnú vzdialenosť otočných častí a spoľahlivé zapadnutie západky v rámci celej dávky. Značky, ktoré plánujú projekt závesiek, môžu kontaktovať tím, aby diskutovali o špecifikáciách závesiek, požiadavkách na tolerancie a kontrolných bodoch.
Obsah
- Zlyhanie sa zvyčajne začína ešte predtým, než sa zámok cíti nesprávne
- Opotrebenie kĺbového mechanizmu a medzera okolo kolíka sú tichými viníkmi
- Zlyhania zámku a pružín nasledujú predvídateľné vzory
- Voľba materiálu a povrchového spracovania zmení časový rámec poruchy
- Kontrolné body na včasný zachyt vady západky