
 EN
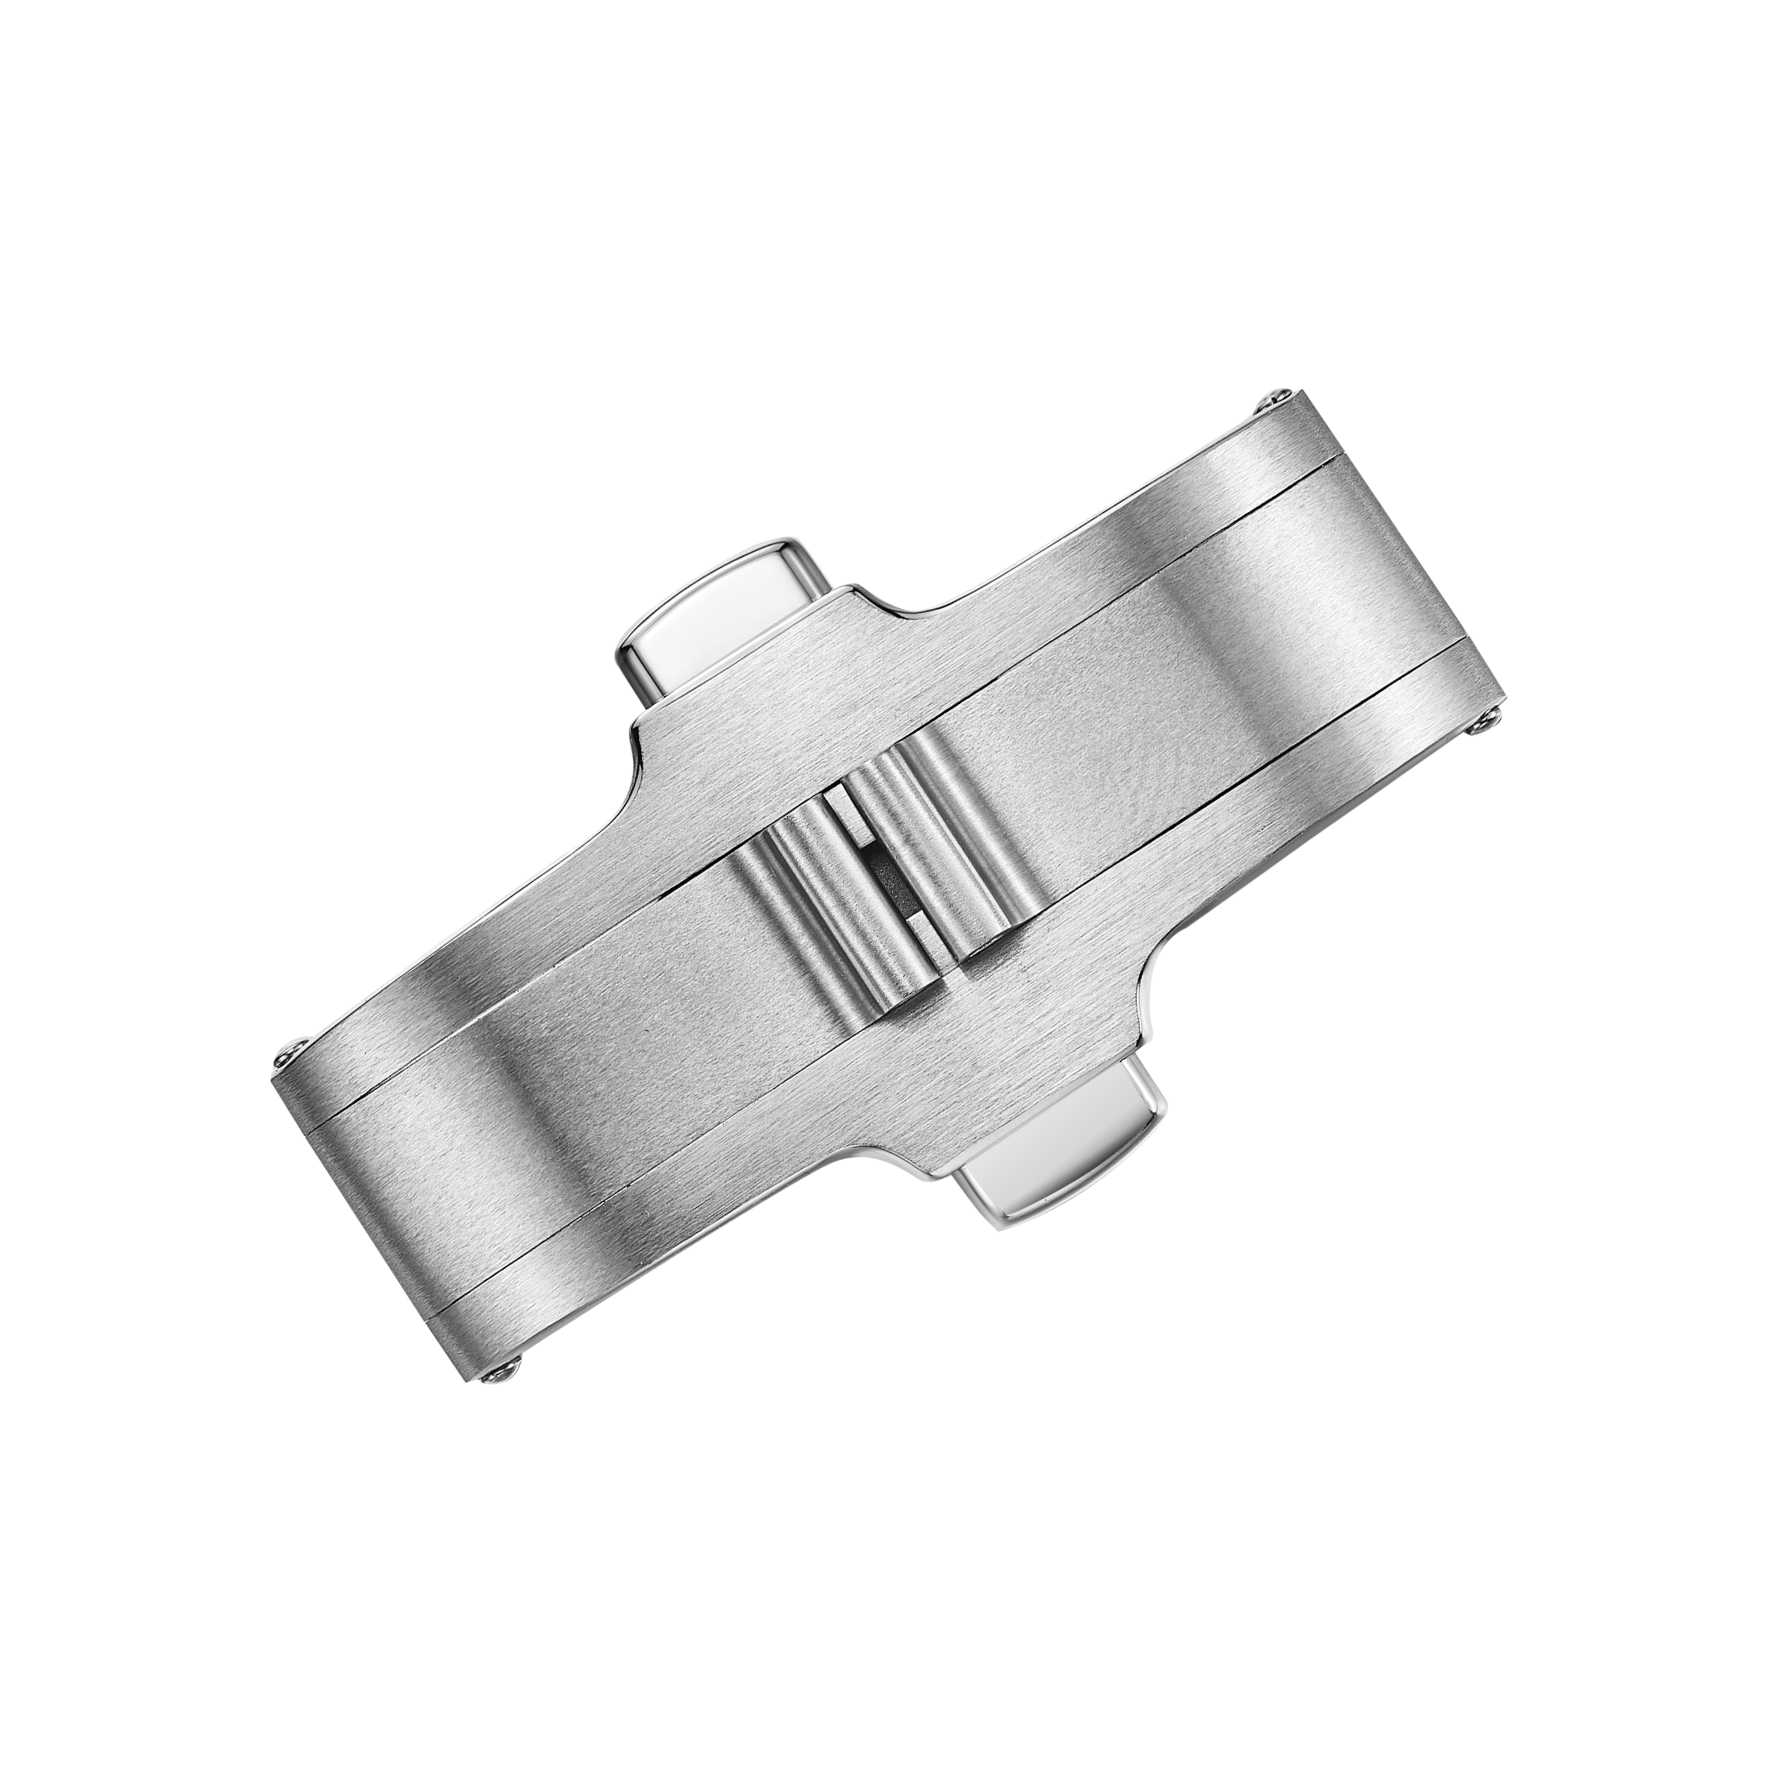
ব্যর্থতা সাধারণত ক্ল্যাস্পটি ভালো না লাগার আগেই শুরু হয়
যে ক্ল্যাস্পটি খারাপভাবে খোলে অথবা ল্যাচ করতে ব্যর্থ হয়, তা প্রায়শই কোনো সমস্যার শেষ লক্ষণ হয়ে থাকে। এই ব্যর্থতা সাধারণত কিছুদিন ধরে বিকশিত হয়ে আসছে। একটি ঘড়ির ক্ল্যাস্প প্রতিদিন বারবার লোড সাইকেলের মুখোমুখি হয়। হিঞ্জটি খোলে ও বন্ধ হয়, ল্যাচটি এনগেজ ও রিলিজ হয়, এবং ফোল্ড-ওভার মেকানিজমটি নমনীয় হয়। প্রতিটি সাইকেল ক্ষুদ্র পরিমাণে ক্ষয় যোগ করে। যখন অংশটি শেষ পর্যন্ত কবজিতে ভালো না লাগে, তখন মূল কারণ প্রায়শই উৎপাদনের শুরুতেই শুরু হওয়া কোনো মাত্রাগত বিচ্যুতি অথবা পৃষ্ঠের অবস্থা হয়ে থাকে। ক্ল্যাস্প উৎপাদনে ত্রুটি প্রতিরোধ আরও কার্যকর হয় যখন ফোকাস চূড়ান্ত পরীক্ষা থেকে ফিট নির্ধারণকারী অপারেশনগুলিতে স্থানান্তরিত হয়।
হিঞ্জ ক্ষয় এবং পিন ক্লিয়ারেন্স হলো নীরব দোষী
হিঞ্জটি অধিকাংশ ক্ল্যাস্পের সবচেয়ে বেশি গতিশীল অংশ। পিন ক্লিয়ারেন্স নিয়ন্ত্রণ করে যে কীভাবে অংশগুলো একে অপরের বিরুদ্ধে চলে। খুব টাইট হলে হিঞ্জটি আটকে যায় বা গলিং হয়। আর খুব ঢিলে হলে ক্ল্যাস্পটি ঝনঝন করে বা অসমভাবে বসে। স্টেইনলেস স্টিল ও টাইটানিয়াম—উভয়েরই নিজস্ব গলিং প্রবণতা রয়েছে, এবং শুষ্ক যোগাযোগের অবস্থায় টাইটানিয়াম আরও সংবেদনশীল। হিঞ্জের পিন উপাদান, ছিদ্রের টলারেন্স এবং প্রান্ত ব্রেক—সবগুলো পরস্পরের সাথে মিথস্ক্রিয়া করে।
ক্ল্যাস্প উৎপাদন চক্রের একটি ডিসেনসিটাইজড উদাহরণ: স্টেইনলেস স্টিলের ফোল্ড-ওভার ক্ল্যাস্পের একটি ব্যাচে পুনরাবৃত্ত চক্রের পর রিলিজ ফোর্সে অসঙ্গতি দেখা গেছে। ল্যাচ জ্যামিতি ড্রয়িংয়ের মধ্যে ছিল। সমস্যাটি হিঞ্জ পিন ক্লিয়ারেন্সে ফিরে যায়, যা টলারেন্স ব্যান্ডের উচ্চ প্রান্তে বিচ্যুত হয়েছিল। এই বিচ্যুতি একটি রিমিং পদ্ধতি থেকে এসেছিল, যেখানে টুল ওয়্যার যথেষ্ট পরিমাণে কম্পেনসেট করা হয়নি। ছিদ্রের আকারে একটি ক্ষুদ্র পরিবর্তন হিঞ্জের সিটিং পদ্ধতিকে পরিবর্তন করেছিল, যা ল্যাচ এনগেজমেন্ট কোণকে পরিবর্তন করেছিল। সমাধান ছিল টুল ওয়্যার পরীক্ষা এবং পিন গেজ পরীক্ষার বেশি ঘন ঘন পরীক্ষা—নতুন ডিজাইন নয়।
ল্যাচ এবং স্প্রিং-এর ব্যর্থতা একটি নির্দিষ্ট প্যাটার্ন অনুসরণ করে
ল্যাচ ব্যর্থতা সাধারণত এমন একটি ক্ল্যাস্প হিসেবে প্রকাশ পায় যা বন্ধ থাকতে পারে না অথবা খুব সহজেই খুলে যায়। স্প্রিং-এর ক্লান্তি একটি কারণ হতে পারে, কিন্তু এটি প্রায়শই গৌণ। প্রাথমিক কারণ সাধারণত জ্যামিতিক: ল্যাচ-এর এনগেজমেন্ট গভীরতা, মিটিং ফেসগুলোর কোণ, অথবা যোগাযোগ বিন্দুগুলোর পৃষ্ঠের ফিনিশ। একটি খাঁজযুক্ত যোগাযোগ পৃষ্ঠ কোটিং-কে ক্ষয় করে দিতে পারে এবং সময়ের সাথে সাথে রিলিজ ফোর্স-এ পরিবর্তন আনতে পারে।
স্প্রিং-এর নির্বাচনও গুরুত্বপূর্ণ। অত্যধিক কঠিন স্প্রিং ক্ল্যাস্পটি খোলা কঠিন করে তোলে। অত্যধিক নরম স্প্রিং লোডের অধীনে ল্যাচটিকে ডিসএনগেজ হতে দিতে পারে। স্প্রিং রেট এবং প্রিলোড ল্যাচ জ্যামিতির সাথে মিলে যাওয়া আবশ্যিক। উৎপাদনে, ক্ল্যাস্প-এর আগমন সময় এবং সংযোজন শেষে স্প্রিং ফোর্স পরীক্ষা করা উচিত। ছোট ব্যাচ এবং বড় ব্যাচ উভয় ক্ষেত্রেই একই গ্রহণযোগ্য পরিসর ব্যবহার করা হবে। গুণগত মানদণ্ড উভয় ক্ষেত্রেই একইভাবে প্রযোজ্য, যদিও ছোট উৎপাদন চক্রে ইউনিট মূল্য বেশি হয় কারণ সেটআপ খরচ কম সংখ্যক পিসের মধ্যে ভাগ করা হয়।
উপকরণ এবং সমাপ্তির পছন্দগুলি ব্যর্থতার সময়সীমা পরিবর্তন করে
উপকরণের পছন্দ মূল ভিত্তি নির্ধারণ করে। ক্ল্যাস্পের জন্য ৩১৬এল স্টেইনলেস স্টিল সাধারণত ব্যবহৃত হয়, কারণ এটি ভালো ক্ষয় প্রতিরোধ ক্ষমতা এবং পূর্বানুমেয় যন্ত্রকরণ প্রদান করে। টাইটানিয়াম ওজন কমায় এবং সাধারণ গ্রেডগুলিতে নিকেল সম্পূর্ণরূপে অপসারণ করে, কিন্তু এটি সহজেই ঘষাঘষির শিকার হয় এবং এর সমাপ্তি নিয়ন্ত্রণ সাবধানতার সাপেক্ষে। গ্রেড ৫ টাইটানিয়াম গ্রেড ২-এর চেয়ে শক্তিশালী, যা পাতলা অংশ এবং পিন অঞ্চলগুলিতে গুরুত্বপূর্ণ। উপকরণের সরবরাহ প্রায়শই স্টেইনলেস স্টিলের জন্য ASTM A240 এবং টাইটানিয়াম বার ও ফোরজিং স্টকের জন্য ASTM B348-এর মতো মানদণ্ডের বিরুদ্ধে উল্লেখ করা হয়।
সমাপ্তি ক্ল্যাস্পের ক্ষয়ের পদ্ধতিকে পরিবর্তন করে। ব্রাশ করা সমাপ্তিগুলি ছোট আঁচড় লুকায়। পলিশ করা সমাপ্তিগুলি দাগ এবং সূক্ষ্ম ক্ষয় আগে প্রকাশ করে। প্লেটিং এবং PVD কোটিংগুলি ক্ষয় প্রতিরোধ যোগ করে, কিন্তু পৃষ্ঠ প্রস্তুতি অসম্পূর্ণ হলে কোটিং ফুলে যেতে পারে। প্লেটিংয়ের নীচে ফুলে যাওয়া হলো আস্তিক আসঞ্জন হারানোর স্থানীয় ঘটনা, এবং একবার এটি দেখা দিলে অংশটিকে পুনরায় কাজ করে ভালো ক্ল্যাস্পে রূপান্তর করা সম্ভব হয় না। নিয়ন্ত্রণ বিন্দুটি হলো পূর্ববর্তী পর্যায়ে: পরিষ্কার করা, বাথ রসায়ন এবং হ্যান্ডলিং।
| ব্যর্থতা মোড | সাধারণ কারণ | পরিদর্শন বিন্দু | প্রতিরোধমূলক পদ্ধতি |
|---|---|---|---|
| হিঞ্জ বাঁধন | পিনের খালি জায়গা অত্যধিক টানটান, ঘষণ | সংযোজনের পর | পিন গেজ পরীক্ষা, শেষ নিয়ন্ত্রণ |
| ল্যাচ বিচ্যুতি | জড়িত গভীরতা, যোগাযোগ ক্ষয় | সংযোজনের পর | জড়িত গভীরতা পরীক্ষা, পৃষ্ঠ স্পেসিফিকেশন |
| স্প্রিং ক্লান্তি | ভুল হার, প্রিলোড মিলছে না | আগত এবং সংযোজনের পর | উভয় পর্যায়ে স্প্রিং বল পরীক্ষা |
| প্লেটিং ব্লিস্টার | পৃষ্ঠ প্রস্তুতি, গোসল রসায়ন | প্লেটিং-এর পরে | প্রি-ট্রিটমেন্ট পরীক্ষা, গোসল মনিটরিং |
ক্ল্যাস্প ত্রুটি আগে ধরা পড়ার জন্য পরিদর্শন বিন্দুসমূহ
একটি ক্ল্যাস্পের কয়েকটি প্রাকৃতিক পরিদর্শন বিন্দু রয়েছে। আগত পরিদর্শনে উপাদান গ্রেড, পিনের মাত্রা এবং স্প্রিং বল পরীক্ষা করা হয়। প্রক্রিয়াকরণ পরিদর্শনে সংযোজনের পর হিঞ্জ ক্লিয়ারেন্স এবং ল্যাচ এনগেজমেন্ট ধরা পড়ে। বহির্গামী পরিদর্শনে রিলিজ বল, প্রান্ত অবস্থা এবং দৃশ্যমান ফিনিশ নিশ্চিত করা হয়। এগুলোকে একটি চূড়ান্ত পরীক্ষায় সংকুচিত করলে ত্রুটি আটকানোর হার বৃদ্ধি পায়। প্লেটিংয়ের পর যে হিঞ্জ আটকে যায়, সেটি প্লেটিংয়ের আগে শুষ্ক ফিট পরীক্ষায় পাস করেছিল। যে ল্যাচ খুব সহজে মুক্ত হয়, সেটি দৃশ্যমান পরীক্ষায় পাস করেছিল কিন্তু বল পরীক্ষায় ব্যর্থ হয়েছিল।
ওয়াচ ক্ল্যাস্প উৎপাদনের জন্য সবচেয়ে কার্যকরী সংযোজন হলো নমুনা ভিত্তিক চক্রীয় পরীক্ষা। কয়েকটি ক্ল্যাস্পকে খোলা ও বন্ধ করার গতির মধ্য দিয়ে চক্রীয়ভাবে পরীক্ষা করা যেতে পারে, যাতে মুক্তি বলের পরিবর্তন দেখা যায়। ঠিক কতবার চক্রীয় পরীক্ষা করা হবে, তা ডিজাইন এবং ব্র্যান্ডের প্রয়োজনীয়তার উপর নির্ভর করে। এখানে কোনো নির্দিষ্ট সংখ্যা গুরুত্বপূর্ণ নয়; গুরুত্বপূর্ণ হলো ব্যাচ শিপ করার আগেই কোনো বিচ্যুতি ধরা পড়া। হিঞ্জ ক্ষয় এবং ল্যাচ এনগেজমেন্ট—এই দুটি ক্ষেত্রে চক্রীয় পরীক্ষা সবচেয়ে বেশি ফলপ্রসূ হয়, কারণ এই দুটি ক্ষেত্রে জ্যামিতি, উপাদান এবং পৃষ্ঠের অবস্থা—সবগুলো একটি একক গতিতে একত্রিত হয়।
বুরিভা ডায়াল, কেস, ব্রেসলেট এবং বাকলের মতো উপাদান স্তরে কাজ করে। ঘড়ির ক্ল্যাস্পের উৎপাদন প্রক্রিয়ায় সিএনসি মিলিং, স্ট্যাম্পিং, স্বয়ংক্রিয় পলিশিং, মাত্রিক পরীক্ষা এবং আগত, প্রক্রিয়াজাত ও প্রস্থানকৃত পর্যায়ে বহুবার পরীক্ষা অন্তর্ভুক্ত রয়েছে। পৃথক পৃথক কাজের প্রবাহ এবং সিএডি ফাইল অ্যাক্সেস নিয়ন্ত্রণ ডিজাইন ফাইলগুলিকে চাকরির ভূমিকা অনুযায়ী আলাদা রাখে। একক উৎসের উপাদান পথ হাতান্তর কমাতে পারে এবং একটি ব্যাচের মধ্যে হিঞ্জ ক্লিয়ারেন্স এবং ল্যাচ এনগেজমেন্ট সামঞ্জস্যপূর্ণ রাখতে পারে। ক্ল্যাস্প প্রকল্প পরিকল্পনা করছে এমন ব্র্যান্ডগুলি ক্ল্যাস্পের বিবরণ, সহনশীলতা প্রয়োজনীয়তা এবং পরীক্ষার বিন্দুগুলি নিয়ে আলোচনা করতে দলের সাথে যোগাযোগ করতে পারে।