
 EN
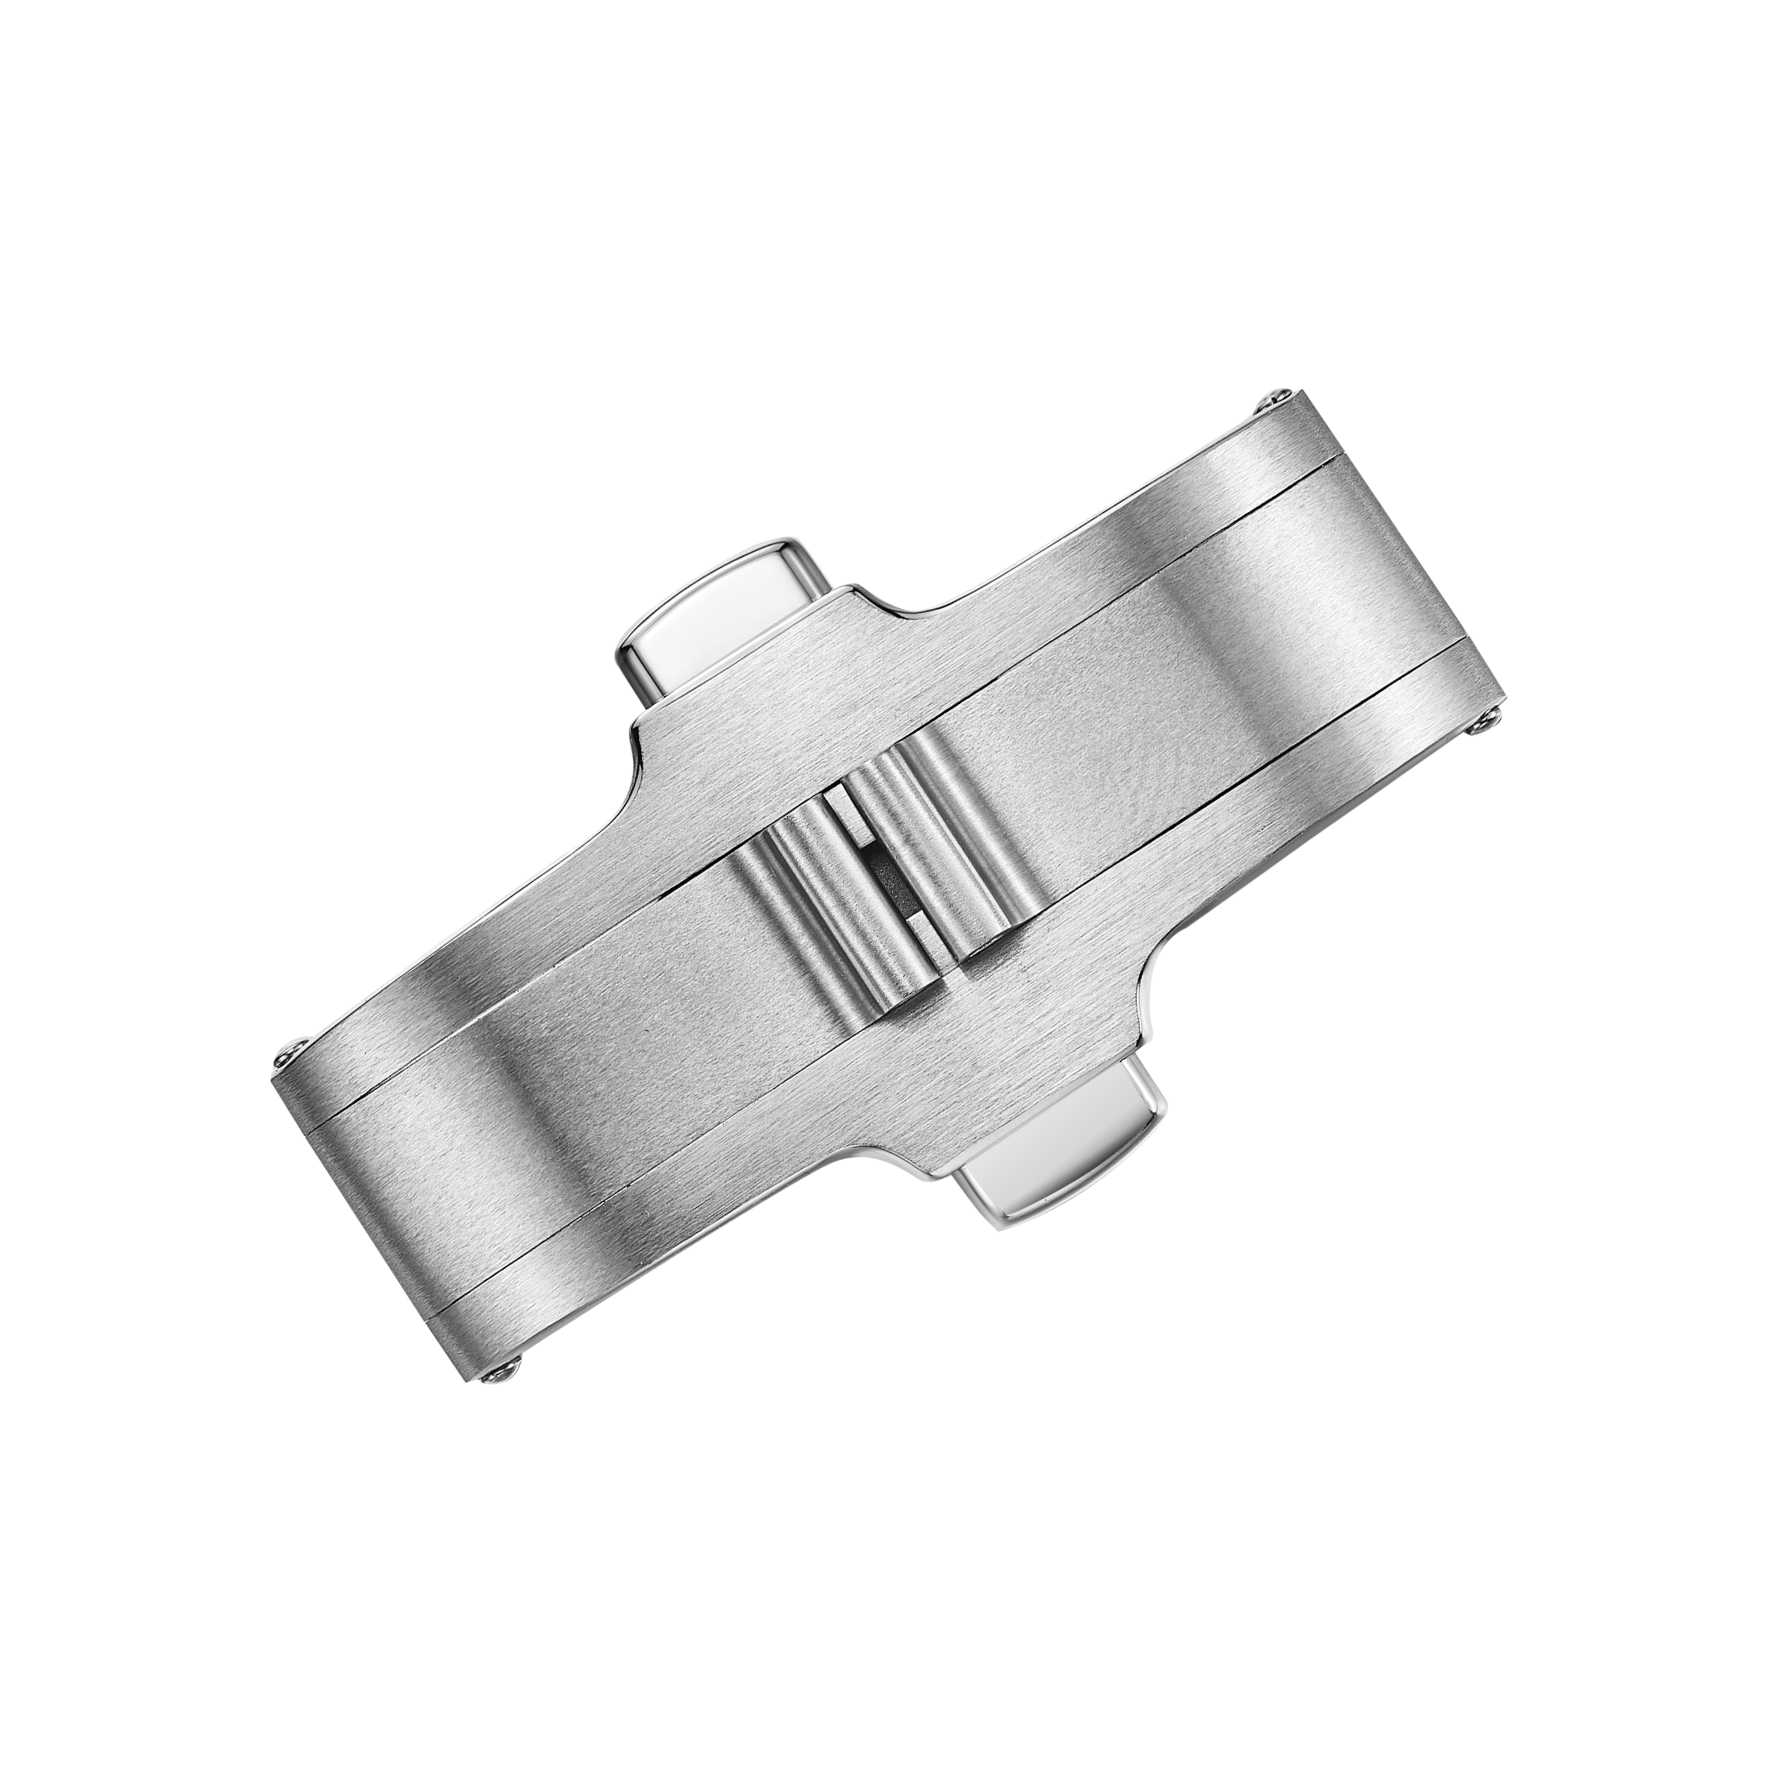
विफलता आमतौर पर तब शुरू होती है जब क्लैस्प को गलत महसूस करने से पहले
एक क्लैस्प जो रूखे ढंग से खुलता है या लॉक नहीं होता, अक्सर किसी समस्या का अंतिम संकेत होता है। विफलता आमतौर पर काफी समय से विकसित हो रही होती है। एक घड़ी का क्लैस्प प्रतिदिन बार-बार भार चक्रों के संपर्क में आता है। कब्जा खुलता और बंद होता है, लैच जुड़ता और अलग होता है, और फोल्ड-ओवर तंत्र लचीला होता है। प्रत्येक चक्र थोड़े से क्षरण को जोड़ता है। जब भाग को कलाई पर अंततः गलत महसूस किया जाता है, तो मूल कारण अक्सर आयामी विस्थापन या सतह की स्थिति होती है, जो उत्पादन के शुरुआती चरण में शुरू हुई थी। क्लैस्प निर्माण में दोष रोकथाम तभी अधिक प्रभावी होती है जब ध्यान अंतिम निरीक्षण से हटाकर उन संचालनों पर केंद्रित किया जाए जो फिट को निर्धारित करते हैं।
कब्जा क्षरण और पिन क्लीयरेंस चुपके दोषी हैं
कब्ज़ा अधिकांश क्लैप्स पर सबसे अधिक गति वाला क्षेत्र होता है। पिन क्लीयरेंस नियंत्रित करता है कि भाग एक-दूसरे के विरुद्ध कैसे गति करते हैं। बहुत कसा हुआ होने पर कब्ज़ा फँस जाता है या घिसावट हो जाती है। बहुत ढीला होने पर क्लैप्स खनखनाता है या असमान रूप से बैठता है। स्टेनलेस स्टील और टाइटेनियम दोनों की अपनी-अपनी घिसावट की प्रवृत्ति होती है, और शुष्क संपर्क के तहत टाइटेनियम अधिक संवेदनशील होता है। पिन का पदार्थ, छेद की सहनशीलता और कब्ज़े पर किनारे का चौड़ा होना—ये सभी एक-दूसरे के साथ परस्पर क्रिया करते हैं।
क्लैप्स के उत्पादन चक्र से एक कम संवेदनशील उदाहरण: स्टेनलेस स्टील के एक बैच फोल्ड-ओवर क्लैप्स में बार-बार चक्रण के बाद रिलीज़ बल में असंगति देखी गई। लैच की ज्यामिति ड्रॉइंग के भीतर थी। समस्या का पता कब्ज़े के पिन क्लीयरेंस में लगा, जो सहनशीलता सीमा के ऊपरी छोर पर विचलित हो गया था। यह विचलन एक रीमिंग चरण से आया, जहाँ औजार के क्षरण की भरपाई पर्याप्त बार नहीं की गई थी। छेद के आकार में एक छोटा सा परिवर्तन कब्ज़े के ठीक से बैठने के तरीके को बदल गया, जिससे लैच के एंगेजमेंट कोण में परिवर्तन आ गया। समाधान एक औजार क्षरण जाँच और अधिक बाराबार पिन गेज जाँच करना था, न कि कोई नया डिज़ाइन।
लैच और स्प्रिंग की विफलताएँ भविष्यवाणी योग्य पैटर्न का अनुसरण करती हैं
लैच की विफलताएँ आमतौर पर एक ऐसे क्लैप्स के रूप में प्रकट होती हैं जो बंद नहीं रह सकता या जो बहुत आसानी से खुल जाता है। स्प्रिंग की थकान एक कारण हो सकती है, लेकिन यह अक्सर द्वितीयक होती है। प्राथमिक कारण आमतौर पर ज्यामिति होती है: लैच की एंगेजमेंट गहराई, मिलने वाले सतहों का कोण, या संपर्क बिंदुओं पर सतह का फिनिश। एक खुरदुरी संपर्क सतह कोटिंग को पहन सकती है और समय के साथ रिलीज़ बल में परिवर्तन कर सकती है।
स्प्रिंग का चयन भी महत्वपूर्ण है। एक बहुत कठोर स्प्रिंग क्लैप्स को खोलने में कठिनाई पैदा कर सकती है। एक बहुत नरम स्प्रिंग लैच को भार के तहत असंयुक्त होने दे सकती है। स्प्रिंग दर और प्रीलोड को लैच ज्यामिति के साथ मेल खाना चाहिए। उत्पादन में, स्प्रिंग बल की जाँच क्लैप्स की प्राप्ति के समय और असेंबली के बाद की जानी चाहिए। एक छोटे बैच और एक बड़े बैच दोनों के लिए समान स्वीकृति सीमा का उपयोग किया जाना चाहिए। गुणवत्ता मानक दोनों पर समान रूप से लागू होते हैं, भले ही छोटे रन की इकाई कीमत अधिक हो क्योंकि सेटअप लागत कम टुकड़ों पर फैली होती है।
सामग्री और फ़िनिश के विकल्प विफलता के समय-रेखा को बदलते हैं
सामग्री का चुनाव आधारभूत स्तर निर्धारित करता है। क्लैप्स के लिए 316L स्टेनलेस स्टील सामान्यतः उपयोग में लाया जाता है, क्योंकि यह अच्छी संक्षारण प्रतिरोधकता और भरोसेमंद यांत्रिक संसाधन प्रदान करता है। टाइटेनियम वज़न कम करता है और सामान्य ग्रेड में निकल को पूरी तरह समाप्त कर देता है, लेकिन यह अधिक आसानी से गॉल करता है और इसके फ़िनिश को सावधानीपूर्ण रूप से नियंत्रित करने की आवश्यकता होती है। ग्रेड 5 टाइटेनियम, ग्रेड 2 से मज़बूत है, जो पतले अनुभागों और पिन के क्षेत्रों में महत्वपूर्ण होता है। सामग्री की आपूर्ति को अक्सर स्टेनलेस स्टील के लिए ASTM A240 और टाइटेनियम बार तथा फ़ोर्जिंग स्टॉक के लिए ASTM B348 जैसे मानकों के संदर्भ में संदर्भित किया जाता है।
फ़िनिश क्लैप्स के पहनने के तरीके को बदलता है। ब्रश किए गए फ़िनिश छोटे खरोंचों को छुपाते हैं। पॉलिश किए गए फ़िनिश धब्बों और सूक्ष्म पहनन को जल्दी दिखाते हैं। प्लेटिंग और PVD कोटिंग्स पहनने के प्रतिरोध को बढ़ाती हैं, लेकिन यदि सतह की तैयारी अधूरी है तो कोटिंग फूल सकती है। प्लेटिंग के नीचे फूलना चिपकने की स्थानीय कमी है, और एक बार जब यह दिखाई दे जाता है, तो भाग को पुनः कार्य करके अच्छे क्लैप्स में नहीं बदला जा सकता। नियंत्रण बिंदु ऊपर की ओर है: सफ़ाई, बाथ केमिस्ट्री और हैंडलिंग।
| विफलता मोड | सामान्य कारण | निरीक्षण बिंदु | रोकथाम का दृष्टिकोण |
|---|---|---|---|
| कब्ज़ बंधन | पिन की साफ़ जगह बहुत कम, घिसावट | असेंबली के बाद | पिन गेज जाँच, समाप्ति नियंत्रण |
| लैच ड्रिफ्ट | संलग्नता की गहराई, संपर्क क्षरण | असेंबली के बाद | संलग्नता की गहराई जाँच, सतह विशिष्टता |
| स्प्रिंग थकान | गलत दर, प्रीलोड मिलान नहीं | आवक और असेंबली के बाद | दोनों चरणों पर स्प्रिंग बल की जाँच |
| चढ़ाव का फफोला | सतह की तैयारी, स्नान रसायन | लेपन के बाद | पूर्व-उपचार जाँच, स्नान निगरानी |
क्लैस्प दोषों का शुरुआत में पता लगाने वाले निरीक्षण बिंदु
एक क्लैस्प में कई प्राकृतिक निरीक्षण बिंदु होते हैं। आगमन निरीक्षण सामग्री के ग्रेड, पिन के आयामों और स्प्रिंग बल की जाँच करता है। प्रक्रिया-मध्य निरीक्षण असेंबली के बाद हिंज स्पेसिंग और लैच एंगेजमेंट को पकड़ता है। निर्गम निरीक्षण रिलीज़ बल, किनारे की स्थिति और दृश्य समाप्ति की पुष्टि करता है। इन्हें एक अंतिम जाँच में संकुचित करने से दोषों के बच निकलने की दर बढ़ जाती है। प्लेटिंग के बाद फँसने वाली हिंज शायद प्लेटिंग से पहले शुष्क फिट के दौरान पास हो गई हो। जो लैच बहुत आसानी से रिलीज़ हो जाता है, वह दृश्य जाँच में पास हो सकता है, लेकिन बल जाँच में विफल हो सकता है।
घड़ी के क्लैस्प के निर्माण के लिए, सबसे उपयोगी जोड़ नमूना आधारित चक्रीय जाँच है। कुछ क्लैस्प को खोलने और बंद करने की गतियों के माध्यम से चक्रित किया जा सकता है, ताकि देखा जा सके कि रिलीज़ बल कैसे बदलता है। सटीक चक्र संख्या डिज़ाइन और ब्रांड की आवश्यकता पर निर्भर करती है। मुद्दा कोई विशिष्ट संख्या नहीं है। मुद्दा यह है कि बैच के शिप करने से पहले किसी विचलन को पकड़ा जा सके। कब्ज़ का पहनना और लैच का संलग्न होना वे दो क्षेत्र हैं जहाँ चक्रीय जाँच सबसे अधिक फायदेमंद होती है, क्योंकि ये एक ही गति में ज्यामिति, सामग्री और सतह की स्थिति को जोड़ते हैं।
बुर्रिवा डायल, केस, ब्रैसलेट और बकल जैसे घटक स्तर पर काम करता है। घड़ी के क्लैप्स के उत्पादन में सीएनसी मिलिंग, स्टैम्पिंग, स्वचालित पॉलिशिंग, आयामी निरीक्षण तथा आगमन, प्रक्रिया-मध्य और निर्गमन चरणों में कई बार निरीक्षण शामिल हैं। अलग-अलग कार्यप्रवाह और सीएडी फ़ाइल एक्सेस नियंत्रण के माध्यम से डिज़ाइन फ़ाइलों को नौकरी की भूमिका के आधार पर अलग किया जाता है। एकल-स्रोत घटक पथ से हस्तांतरण कम हो सकते हैं तथा एक बैच में कब्ज़ की स्पष्टता और लैच एंगेजमेंट को सुसंगत रखा जा सकता है। क्लैप्स की योजना बनाने वाले ब्रांड अपनी आवश्यकताओं, सहनशीलता आवश्यकताओं और निरीक्षण बिंदुओं पर चर्चा करने के लिए टीम से संपर्क कर सकते हैं।
विषय-सूची
- विफलता आमतौर पर तब शुरू होती है जब क्लैस्प को गलत महसूस करने से पहले
- कब्जा क्षरण और पिन क्लीयरेंस चुपके दोषी हैं
- लैच और स्प्रिंग की विफलताएँ भविष्यवाणी योग्य पैटर्न का अनुसरण करती हैं
- सामग्री और फ़िनिश के विकल्प विफलता के समय-रेखा को बदलते हैं
- क्लैस्प दोषों का शुरुआत में पता लगाने वाले निरीक्षण बिंदु