
 EN
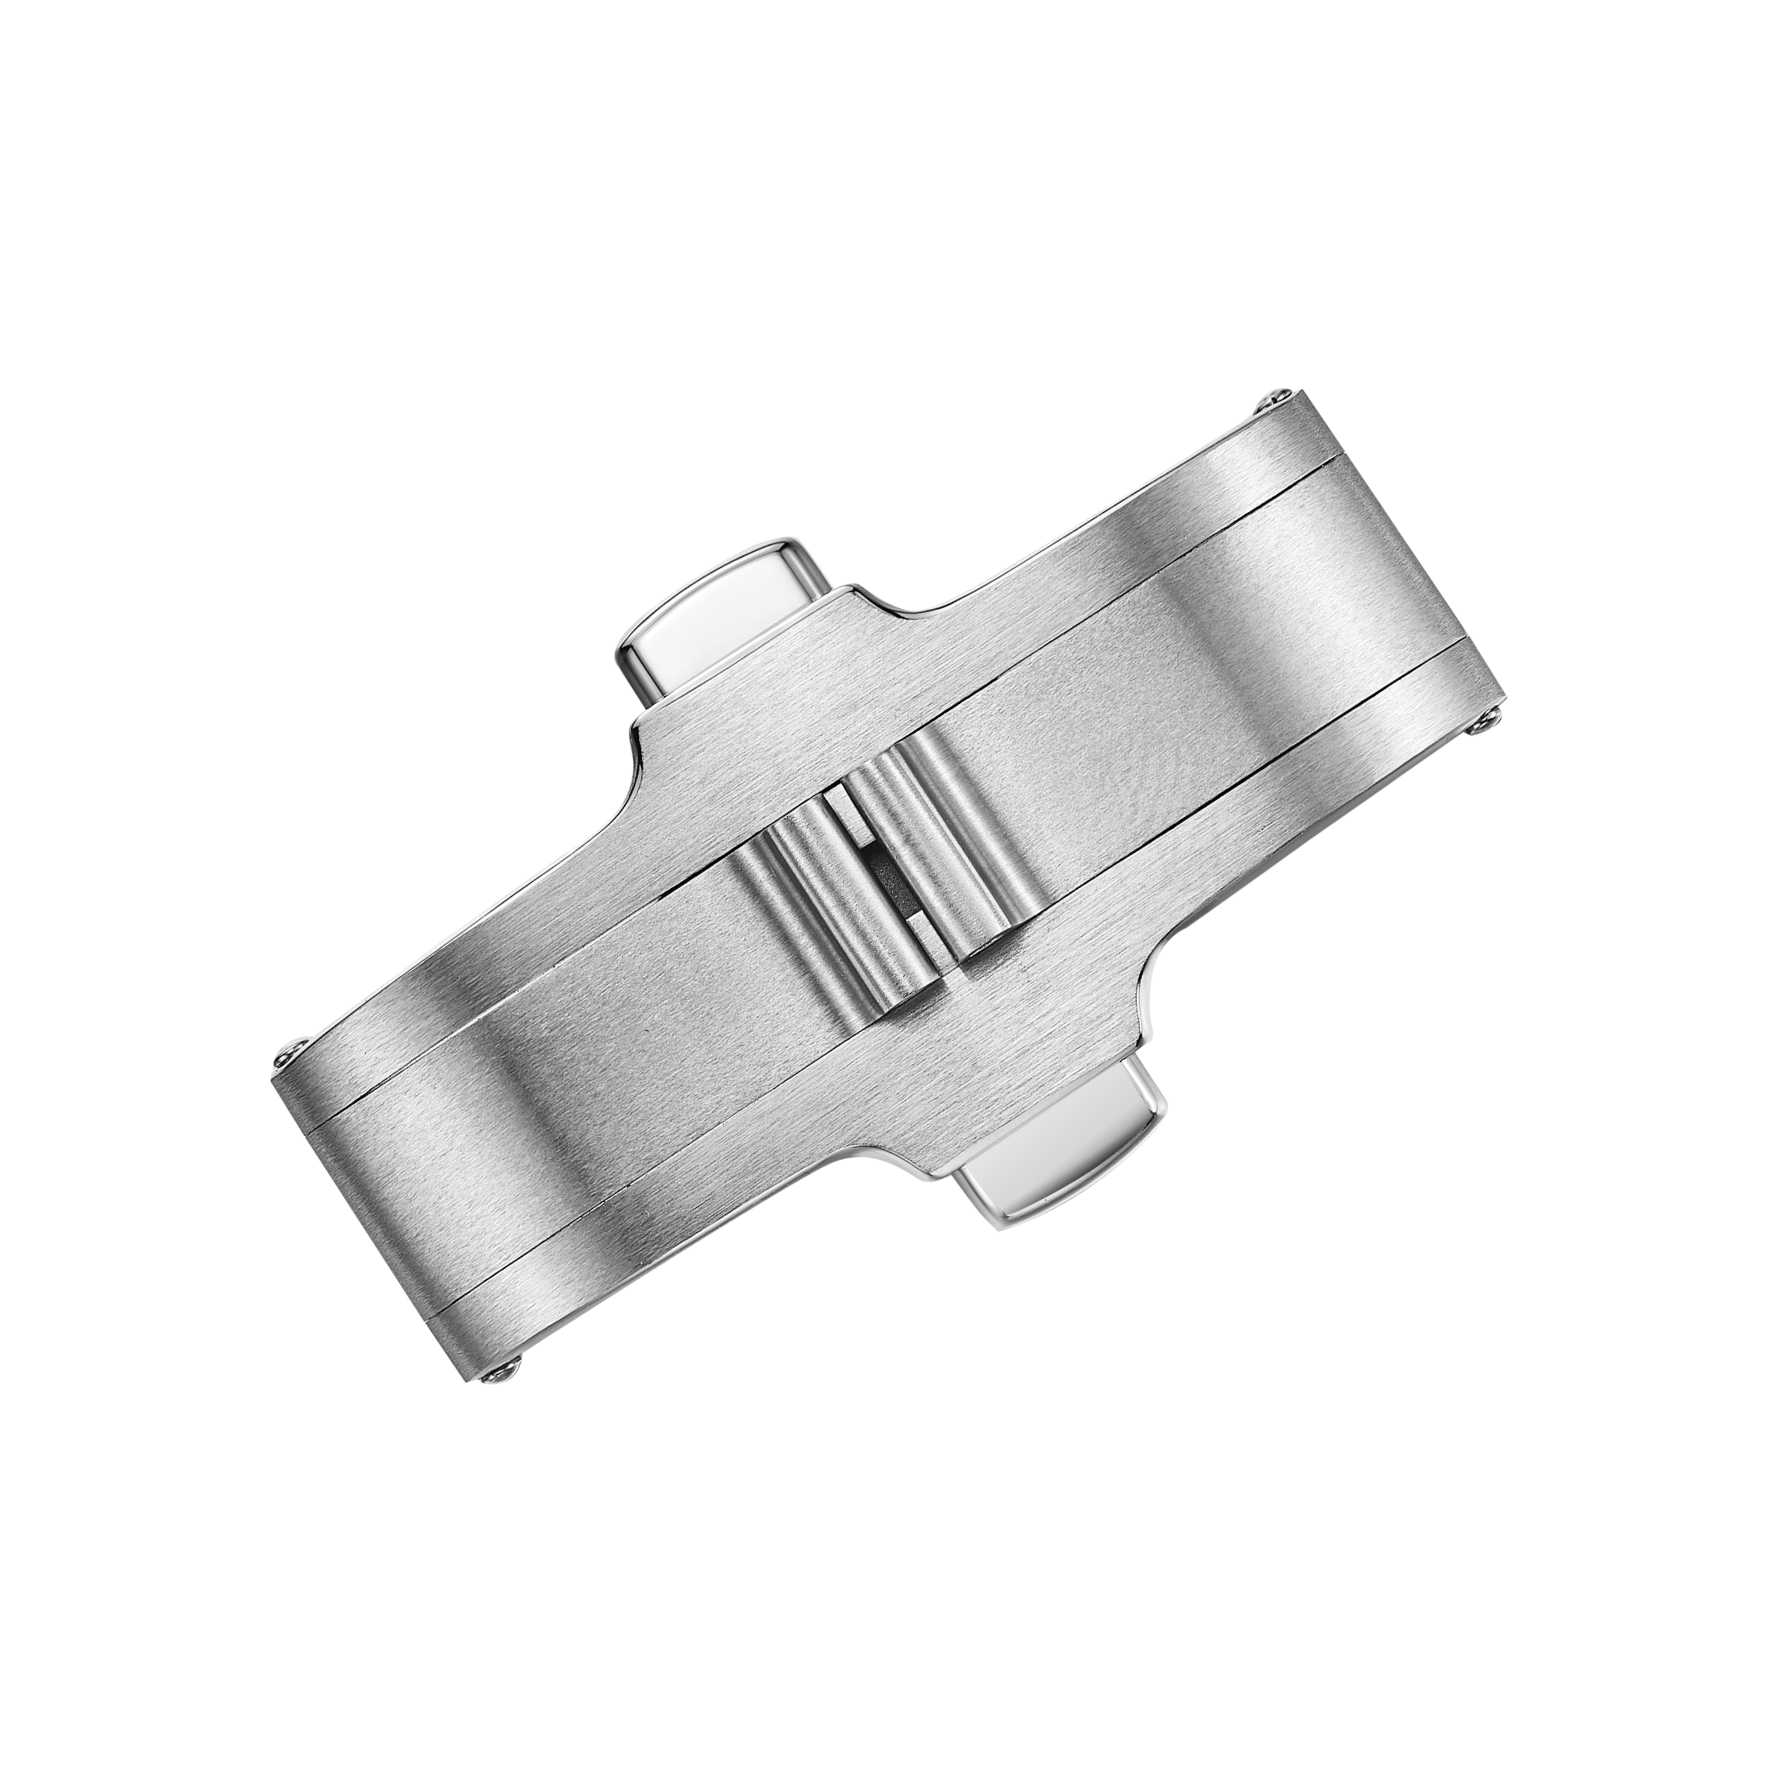
Kegagalan Biasanya Dimulai Sebelum Gesper Terasa Rusak
Gesper yang terbuka dengan kasar atau gagal mengunci sering kali merupakan tanda terakhir suatu masalah. Kegagalan tersebut umumnya telah berkembang selama beberapa waktu. Gesper jam tangan mengalami siklus beban berulang setiap hari. Engsel membuka dan menutup, pengunci mengait dan melepaskan, serta mekanisme lipat bergerak fleksibel. Setiap siklus menambahkan sedikit keausan. Ketika bagian tersebut akhirnya terasa tidak normal di pergelangan tangan, penyebab utamanya sering kali adalah pergeseran dimensi atau kondisi permukaan yang sudah muncul sejak tahap awal produksi. Pencegahan cacat dalam manufaktur gesper menjadi lebih efektif bila fokus bergeser dari inspeksi akhir ke operasi-operasi yang menentukan ketepatan pasangan.
Keausan Engsel dan Kelonggaran Pin Adalah Pelaku Diam
Engsel merupakan area dengan gerak paling tinggi pada sebagian besar pengait. Jarak bebas pin mengatur cara komponen bergerak satu sama lain. Terlalu ketat menyebabkan engsel macet atau terjadi galling. Terlalu longgar menyebabkan pengait berderak atau duduk tidak rata. Baja tahan karat dan titanium masing-masing memiliki kecenderungan galling tersendiri, dan titanium lebih sensitif dalam kondisi kontak kering. Material pin, toleransi lubang, serta chamfer di tepi engsel semuanya saling memengaruhi.
Contoh yang telah didesensitisasi dari produksi pengait: suatu lot pengait lipat baja tahan karat menunjukkan gaya pelepasan yang tidak konsisten setelah siklus berulang. Geometri pengait masih berada dalam batas gambar teknis. Masalah ini terlacak ke jarak bebas pin engsel yang bergeser ke ujung atas rentang toleransi. Pergeseran tersebut berasal dari proses reaming, di mana keausan alat tidak dikompensasi cukup sering. Perubahan kecil pada ukuran lubang mengubah cara engsel duduk, yang pada gilirannya mengubah sudut keterkaitan pengait. Solusinya adalah pemeriksaan keausan alat dan pemeriksaan gauge pin yang lebih sering—bukan desain baru.
Kegagalan Pengait dan Pegas Mengikuti Pola yang Dapat Diprediksi
Kegagalan pengait biasanya terlihat sebagai kait yang tidak dapat tetap tertutup atau yang terbuka terlalu mudah. Kelelahan pegas merupakan salah satu penyebabnya, namun sering kali bersifat sekunder. Penyebab utamanya umumnya terkait geometri: kedalaman kaitan pengait, sudut permukaan yang saling bertemu, atau hasil akhir permukaan pada titik kontak. Permukaan kontak yang kasar dapat mengikis lapisan pelindung dan mengubah gaya pelepasan seiring waktu.
Pemilihan pegas juga penting. Pegas yang terlalu kaku dapat menyulitkan pembukaan kait, sedangkan pegas yang terlalu lunak memungkinkan pengait terlepas di bawah beban. Laju pegas dan pra-beban harus sesuai dengan geometri pengait. Dalam proses produksi, gaya pegas harus diperiksa saat penerimaan komponen dan setelah perakitan kait. Kelompok kecil maupun kelompok besar harus menggunakan rentang penerimaan yang sama. Standar kualitas diterapkan secara konsisten terhadap keduanya, bahkan ketika produksi dalam jumlah kecil memiliki harga per unit lebih tinggi karena biaya persiapan dibagi atas jumlah unit yang lebih sedikit.
Pilihan Bahan dan Finishing Mengubah Garis Waktu Kegagalan
Pemilihan bahan menetapkan dasar. Baja tahan karat 316L umum digunakan untuk gesper karena tahan korosi dengan baik dan dapat dikerjakan secara konsisten. Titanium mengurangi berat serta menghilangkan nikel pada kelas-kelas umumnya, tetapi lebih rentan terhadap galling dan memerlukan pengendalian finishing yang cermat. Titanium kelas 5 lebih kuat daripada kelas 2, yang penting pada bagian tipis dan area pin. Pasokan bahan sering dirujuk terhadap standar seperti ASTM A240 untuk baja tahan karat dan ASTM B348 untuk batang dan bahan tempa titanium.
Finishing memengaruhi cara gesper aus. Finishing brushed menyamarkan goresan kecil. Finishing polished menunjukkan noda sidik jari dan keausan halus lebih cepat. Lapisan pelapisan (plating) dan lapisan PVD meningkatkan ketahanan aus, tetapi lapisan dapat menggelembung jika persiapan permukaan tidak lengkap. Gelembung di bawah lapisan merupakan kehilangan adhesi lokal, dan begitu muncul, komponen tidak dapat diperbaiki menjadi gesper yang layak pakai. Titik kendali berada di hulu: pembersihan, komposisi larutan pelapisan, dan penanganan.
| Mode Gagal | Penyebab Umum | Titik Pemeriksaan | Pendekatan pencegahan |
|---|---|---|---|
| Pengikatan engsel | Celah pin terlalu ketat, terjadi galling | Setelah perakitan | Pemeriksaan dengan alat ukur pin, pengendalian akhir |
| Perpindahan kait | Kedalaman keterkaitan, keausan kontak | Setelah perakitan | Pemeriksaan kedalaman keterkaitan, spesifikasi permukaan |
| Kelelahan Pegas | Laju salah, ketidaksesuaian pra-beban | Saat masuk dan setelah perakitan | Pemeriksaan gaya pegas pada kedua tahap |
| Gelembung pelapisan | Persiapan permukaan, komposisi larutan pencelupan | Setelah pelapisan | Pemeriksaan pra-perlakuan, pemantauan larutan |
Titik Inspeksi yang Mendeteksi Cepat Kekurangan Gesper
Sebuah gesper memiliki beberapa titik inspeksi alami. Inspeksi bahan masuk memeriksa kelas bahan, dimensi pin, dan gaya pegas. Inspeksi proses mendeteksi celah engsel dan keterkaitan pengait setelah perakitan. Inspeksi keluaran memastikan gaya pelepasan, kondisi tepi, serta hasil akhir visual. Menggabungkan semua pemeriksaan tersebut menjadi satu pemeriksaan akhir saja akan meningkatkan tingkat kebocoran. Sebuah engsel yang macet setelah pelapisan mungkin telah lulus uji pasangan kering sebelum pelapisan. Sebuah pengait yang terlalu mudah terlepas mungkin telah lulus pemeriksaan visual namun gagal dalam pemeriksaan gaya.
Untuk manufaktur klasp jam tangan, penambahan paling berguna adalah pemeriksaan siklus secara acak terhadap sampel. Sejumlah kecil klasp dapat diuji dengan membuka dan menutup berulang kali guna mengamati perubahan gaya pelepasan. Jumlah siklus pasti tergantung pada desain dan persyaratan merek. Yang penting bukan angka spesifiknya, melainkan kemampuan mendeteksi penyimpangan sebelum lot dikirim. Area engsel dan kaitan penguncian merupakan dua bagian di mana pemeriksaan siklus memberikan hasil terbaik, karena keduanya menggabungkan geometri, bahan, serta kondisi permukaan dalam satu gerakan.
Burriva bekerja pada tingkat komponen untuk tombol, casing, gelang, dan gesper. Untuk gesper jam tangan, proses produksi meliputi penggilingan CNC, stamping, pemolesan otomatis, inspeksi dimensi, serta beberapa putaran inspeksi pada tahap bahan masuk, dalam proses, dan keluar. Alur kerja yang terpisah dan kontrol akses terhadap berkas CAD memastikan berkas desain dibagi berdasarkan peran pekerjaan. Jalur komponen satu-sumber dapat mengurangi pergantian tangan dan menjaga konsistensi jarak celah engsel serta keterkaitan kait di seluruh batch. Merek yang merencanakan proyek gesper dapat menghubungi tim untuk membahas spesifikasi gesper, persyaratan toleransi, serta titik inspeksi.