
 EN
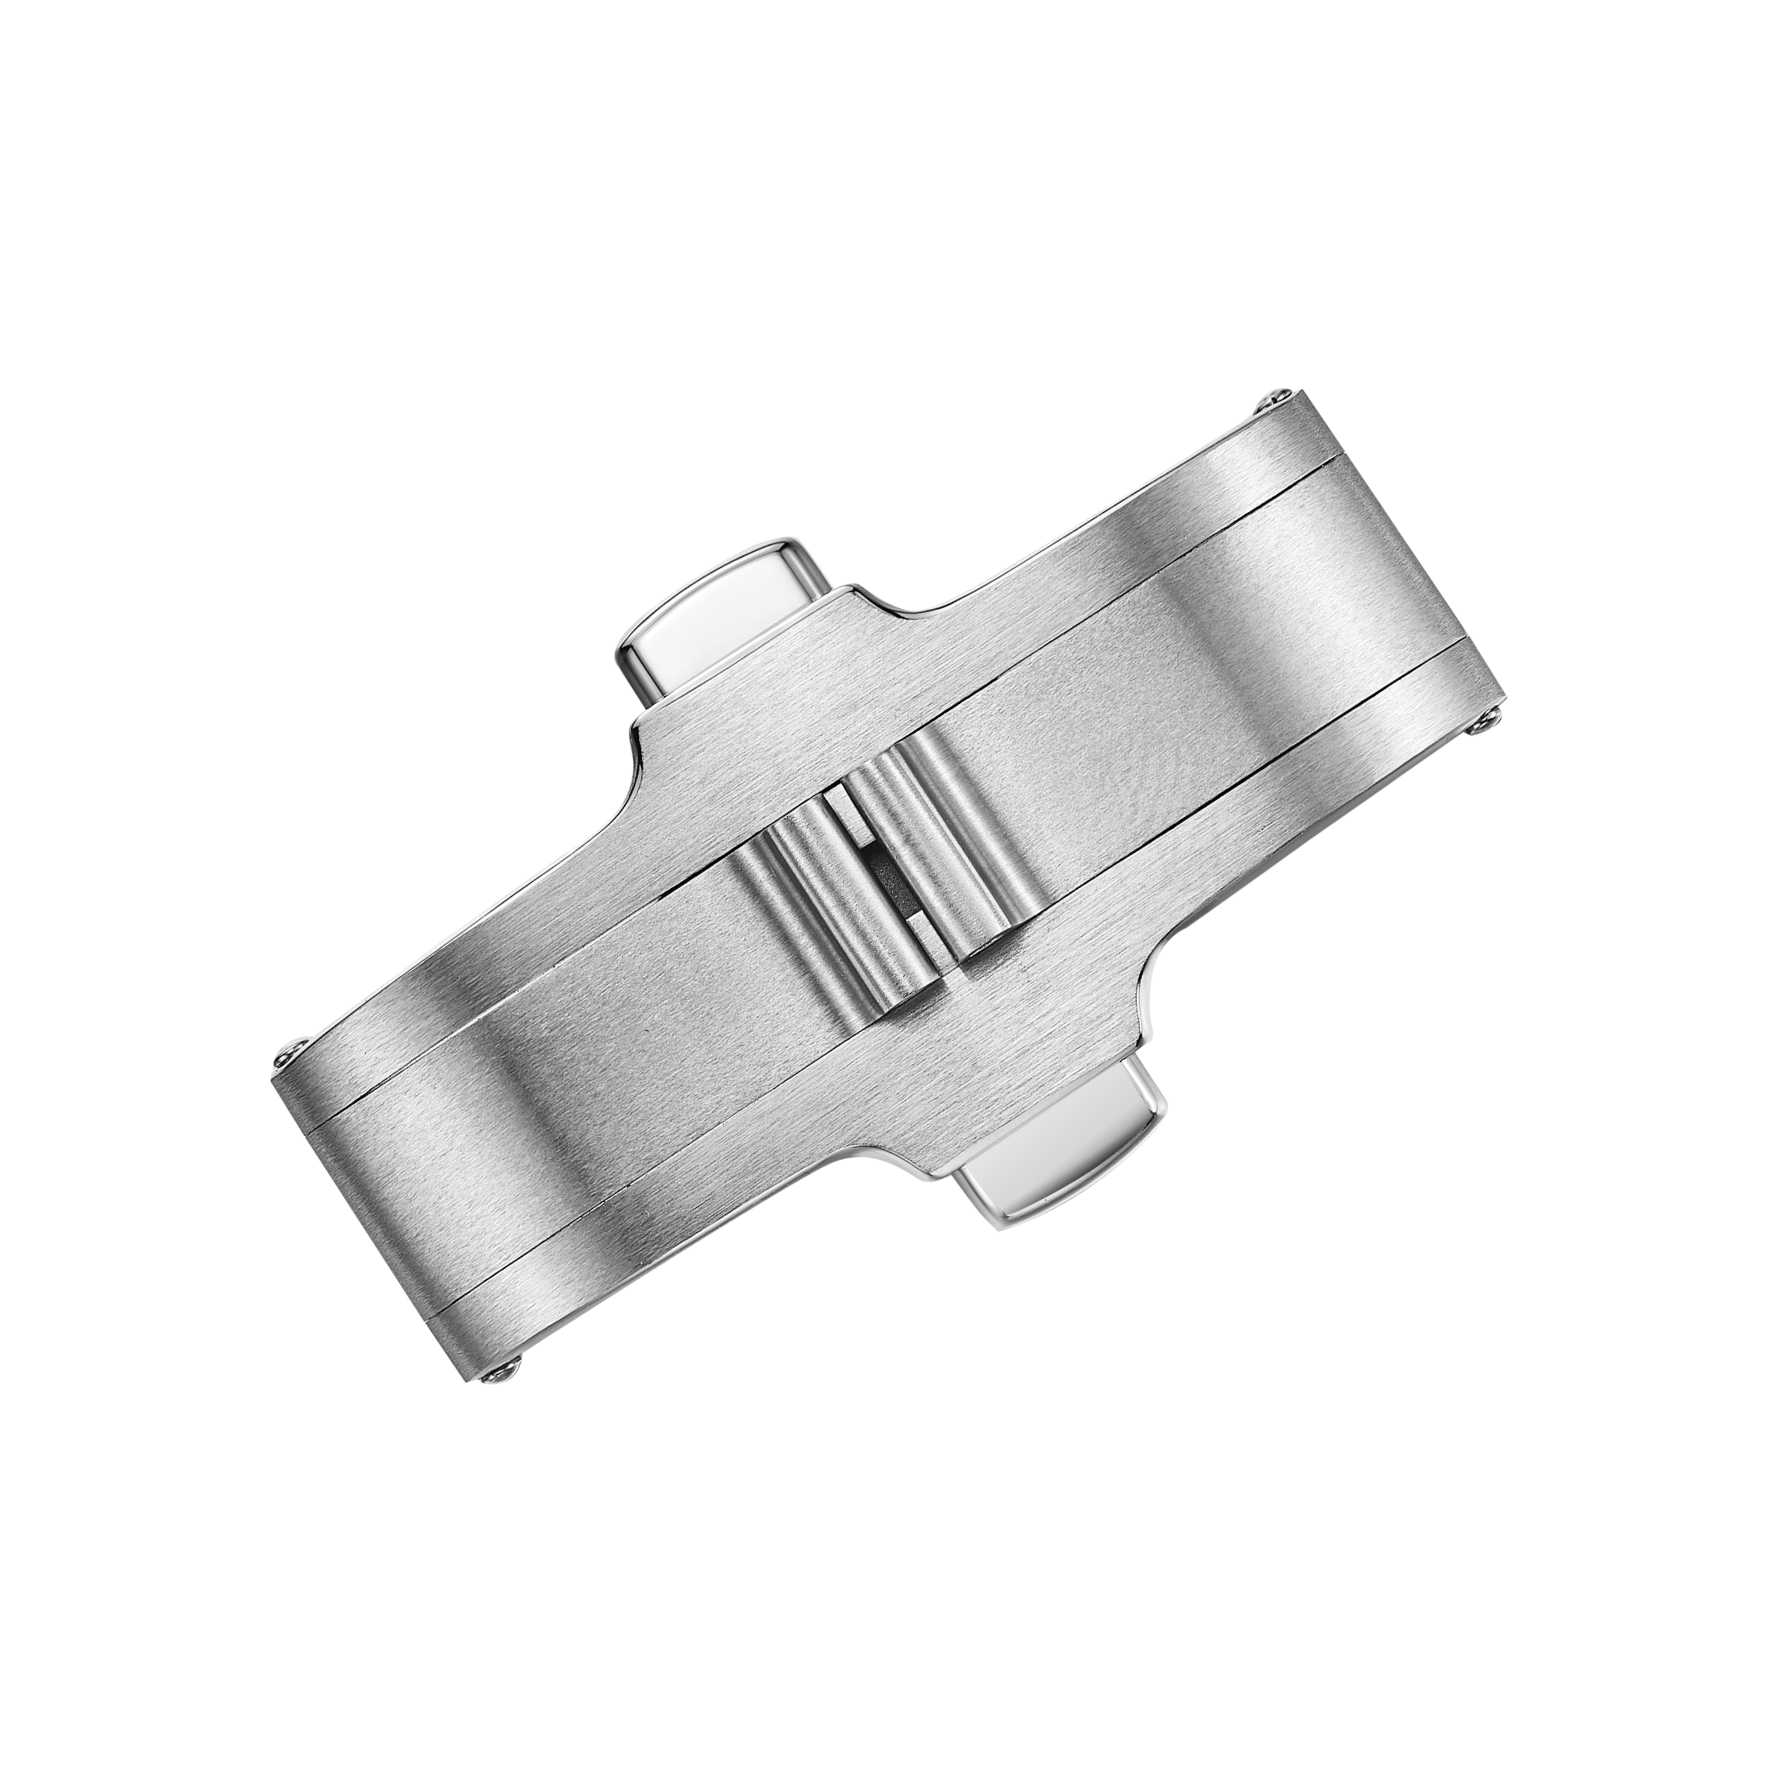
Porucha se obvykle začíná dříve, než se zámek začne cítit chybně
Zámek, který se obtížně otevírá nebo se nespojuje správně, je často posledním znakem problému. Porucha se obvykle vyvíjí již delší dobu. Zámek hodinek je každý den vystaven opakovaným cyklům zatížení. Kloubový mechanismus se otevírá a zavírá, západka se zapíná a vypíná a překlopný mechanismus se ohýbá. Každý cyklus přidává malé množství opotřebení. Když se součást konečně na zápěstí cítí chybně, kořenovou příčinou je často změna rozměrů nebo povrchový stav, které vznikly již dříve v průběhu výroby. Prevence vad při výrobě zámků je účinnější, pokud se zaměření přesune z koneční kontroly na operace, které určují přesné pasování.
Opotřebení kloubu a vůle kolíku jsou tišší viníci
Pantograf je oblastí s nejvyšší pohyblivostí u většiny sponk. Vůle čepu určuje, jak se jednotlivé díly pohybují vůči sobě. Příliš malá vůle způsobuje zaseknutí nebo škrábání (galling) pantografu. Příliš velká vůle způsobuje povolení sponky a její nepravidelné uložení. Nerezová ocel i titan mají každý svou vlastní tendenci k škrábání; titan je při suchém kontaktu citlivější. Materiál čepu, tolerance otvoru a zaoblení hran u pantografu spolu vzájemně interagují.
Příklad desenzibilizovaného problému z výrobní dávky sponk: dávka sponk z nerezové oceli typu fold-over vykazovala po opakovaném cyklování nekonzistentní sílu uvolnění. Geometrie západky byla v souladu s výkresovou dokumentací. Problém byl způsoben vůlí čepu pantografu, která se posunula na horní hranici tolerančního pásma. Tento posun vznikl ve vrtacím kroku, kde nebylo opotřebení nástroje dostatečně často kompenzováno. I malá změna průměru otvoru ovlivnila způsob uložení pantografu, což změnilo úhel zapadnutí západky. Řešením byla kontrola opotřebení nástroje a častější kontrola měřidel pro čepy – nebylo nutné navrhovat nový design.
Poruchy západek a pružin se řídí předvídatelnými vzory
Poruchy západek se obvykle projevují jako spona, která se nepodaří uzavřít, nebo jako spona, která se příliš snadno uvolní. Únavové poškození pružiny je jednou z příčin, avšak často jde o příčinu sekundární. Hlavní příčinou je obvykle geometrie: hloubka zapadnutí západky, úhel stykových ploch nebo povrchová úprava stykových bodů. Drsná styková plocha může poškrábat povlak a postupně změnit sílu uvolnění.
Výběr pružiny také hraje roli. Příliš tuhá pružina může způsobit, že bude spona obtížně otevíratelná. Příliš měkká pružina může umožnit uvolnění západky pod zátěží. Tuhost pružiny a předpínací síla musí odpovídat geometrii západky. V rámci výroby by měla být síla pružiny kontrolována při příjmu komponentů i po montáži spony. Malá i velká výrobní dávka by měly používat stejný rozsah přijatelných hodnot. Kvalitní normy se vztahují stejným způsobem na obě, i když malé výrobní série mají vyšší cenu za kus, protože náklady na nastavení se rozdělují mezi menší počet kusů.
Volba materiálu a povrchové úpravy mění časový rámec poruchy
Volba materiálu stanovuje základní úroveň. Nerezová ocel 316L je běžně používána pro sponky, protože nabízí dobrý odolnost proti korozi a předvídatelné obrábění. Titan snižuje hmotnost a v běžných třídách eliminuje nikl, ale snadněji se poškozuje (galling) a vyžaduje pečlivou kontrolu povrchové úpravy. Titanová třída 5 je pevnější než třída 2, což má význam u tenkých průřezů a oblastí kolíků. Dodávky materiálů jsou často referencovány podle norem, jako je ASTM A240 pro nerezovou ocel a ASTM B348 pro titanové tyče a kované polotovary.
Povrchová úprava ovlivňuje, jak se sponka opotřebuje. Matné (brushed) povrchy skrývají malé škrábance. Leštěné povrchy dříve ukazují otisky prstů a jemné opotřebení. Nanesené povlaky (plating) a PVD povlaky zvyšují odolnost proti opotřebení, avšak povlak může bublinovat, pokud není povrch před nanesením dostatečně upraven. Bublina pod povlakem je lokální ztrátou přilnavosti a jakmile se objeví, nelze součást znovu zpracovat na funkční sponku. Klíčovým bodem kontroly je předcházející krok: čištění, složení lázně a manipulace.
| Režim poruchy | Běžná příčina | Kontrolní bod | Přístup zaměřený na prevenci |
|---|---|---|---|
| Kloubové spojení | Příliš malá vůle čepu, zatížení povrchu | Po sestavení | Kontrola čepu kalibrem, kontrola dokončení |
| Posun závěsu | Hloubka zapadnutí, opotřebení kontaktu | Po sestavení | Kontrola hloubky zapadnutí, specifikace povrchu |
| Únavové poškození pružin | Nesprávná tuhost, nesoulad předpětí | Při dodání a po sestavení | Kontrola pružné síly v obou fázích |
| Puchýř pod povlakem | Příprava povrchu, chemie lázně | Po pokovování | Kontrola předzpracování, sledování lázně |
Kontrolní body pro včasný záchyt vad sponky
Sponka má několik přirozených kontrolních bodů. Kontrola při příjmu zkontroluje třídu materiálu, rozměry kolíku a pružnou sílu. Mezilehlá kontrola zaznamená vůli kloubového spoje a zapadnutí závěru po sestavení. Kontrola při odesílání potvrdí uvolňovací sílu, stav okrajů a vizuální dokončení. Sloučení všech těchto kontrol do jediné konečné kontroly zvyšuje riziko propuštění vadného výrobku. Kloub, který se po pokovování zasekne, mohl projít suchou zkouškou před pokovováním. Závěr, který se příliš snadno uvolní, mohl projít vizuální kontrolou, ale neprošel kontrolou síly.
Pro výrobu spony hodinek je nejužitečnějším doplňkem cyklická kontrola na vzorkovém základě. Malý počet spon lze opakovaně otevírat a zavírat, abychom zjistili, jak se mění síla uvolnění. Přesný počet cyklů závisí na konstrukci a požadavcích značky. Nejde však o konkrétní číslo. Jde o to zachytit odchylku ještě před expedicí šarže. Největší přínos cyklické kontroly je u opotřebení kloubového mechanismu a u zapadání západky, protože tyto dva aspekty kombinují geometrii, materiál a stav povrchu v jediném pohybu.
Burriva pracuje na úrovni komponentů s ciferníky, plášti, náramky a sponami. Výrobní postup pro hodinové spony zahrnuje frézování na CNC strojích, stříhání, automatické broušení, kontrolu rozměrů a více kol kontrol v rámci příjmu materiálu, v průběhu výroby a před expedicí. Oddělené pracovní postupy a omezený přístup k souborům CAD zajistí, že návrhové soubory jsou rozděleny podle pracovních rolí. Jednotná cesta pro komponenty umožňuje snížit počet předávání mezi jednotlivými etapami výroby a zaručuje konzistentní vůli kloubového spoje a zapadnutí západky v rámci celé dávky. Značky, které plánují projekt spojky, mohou kontaktovat tým, aby diskutovaly specifikace spojek, požadavky na tolerance a body kontroly.