
 EN
Feil oppstår vanligvis før spennen føles feil
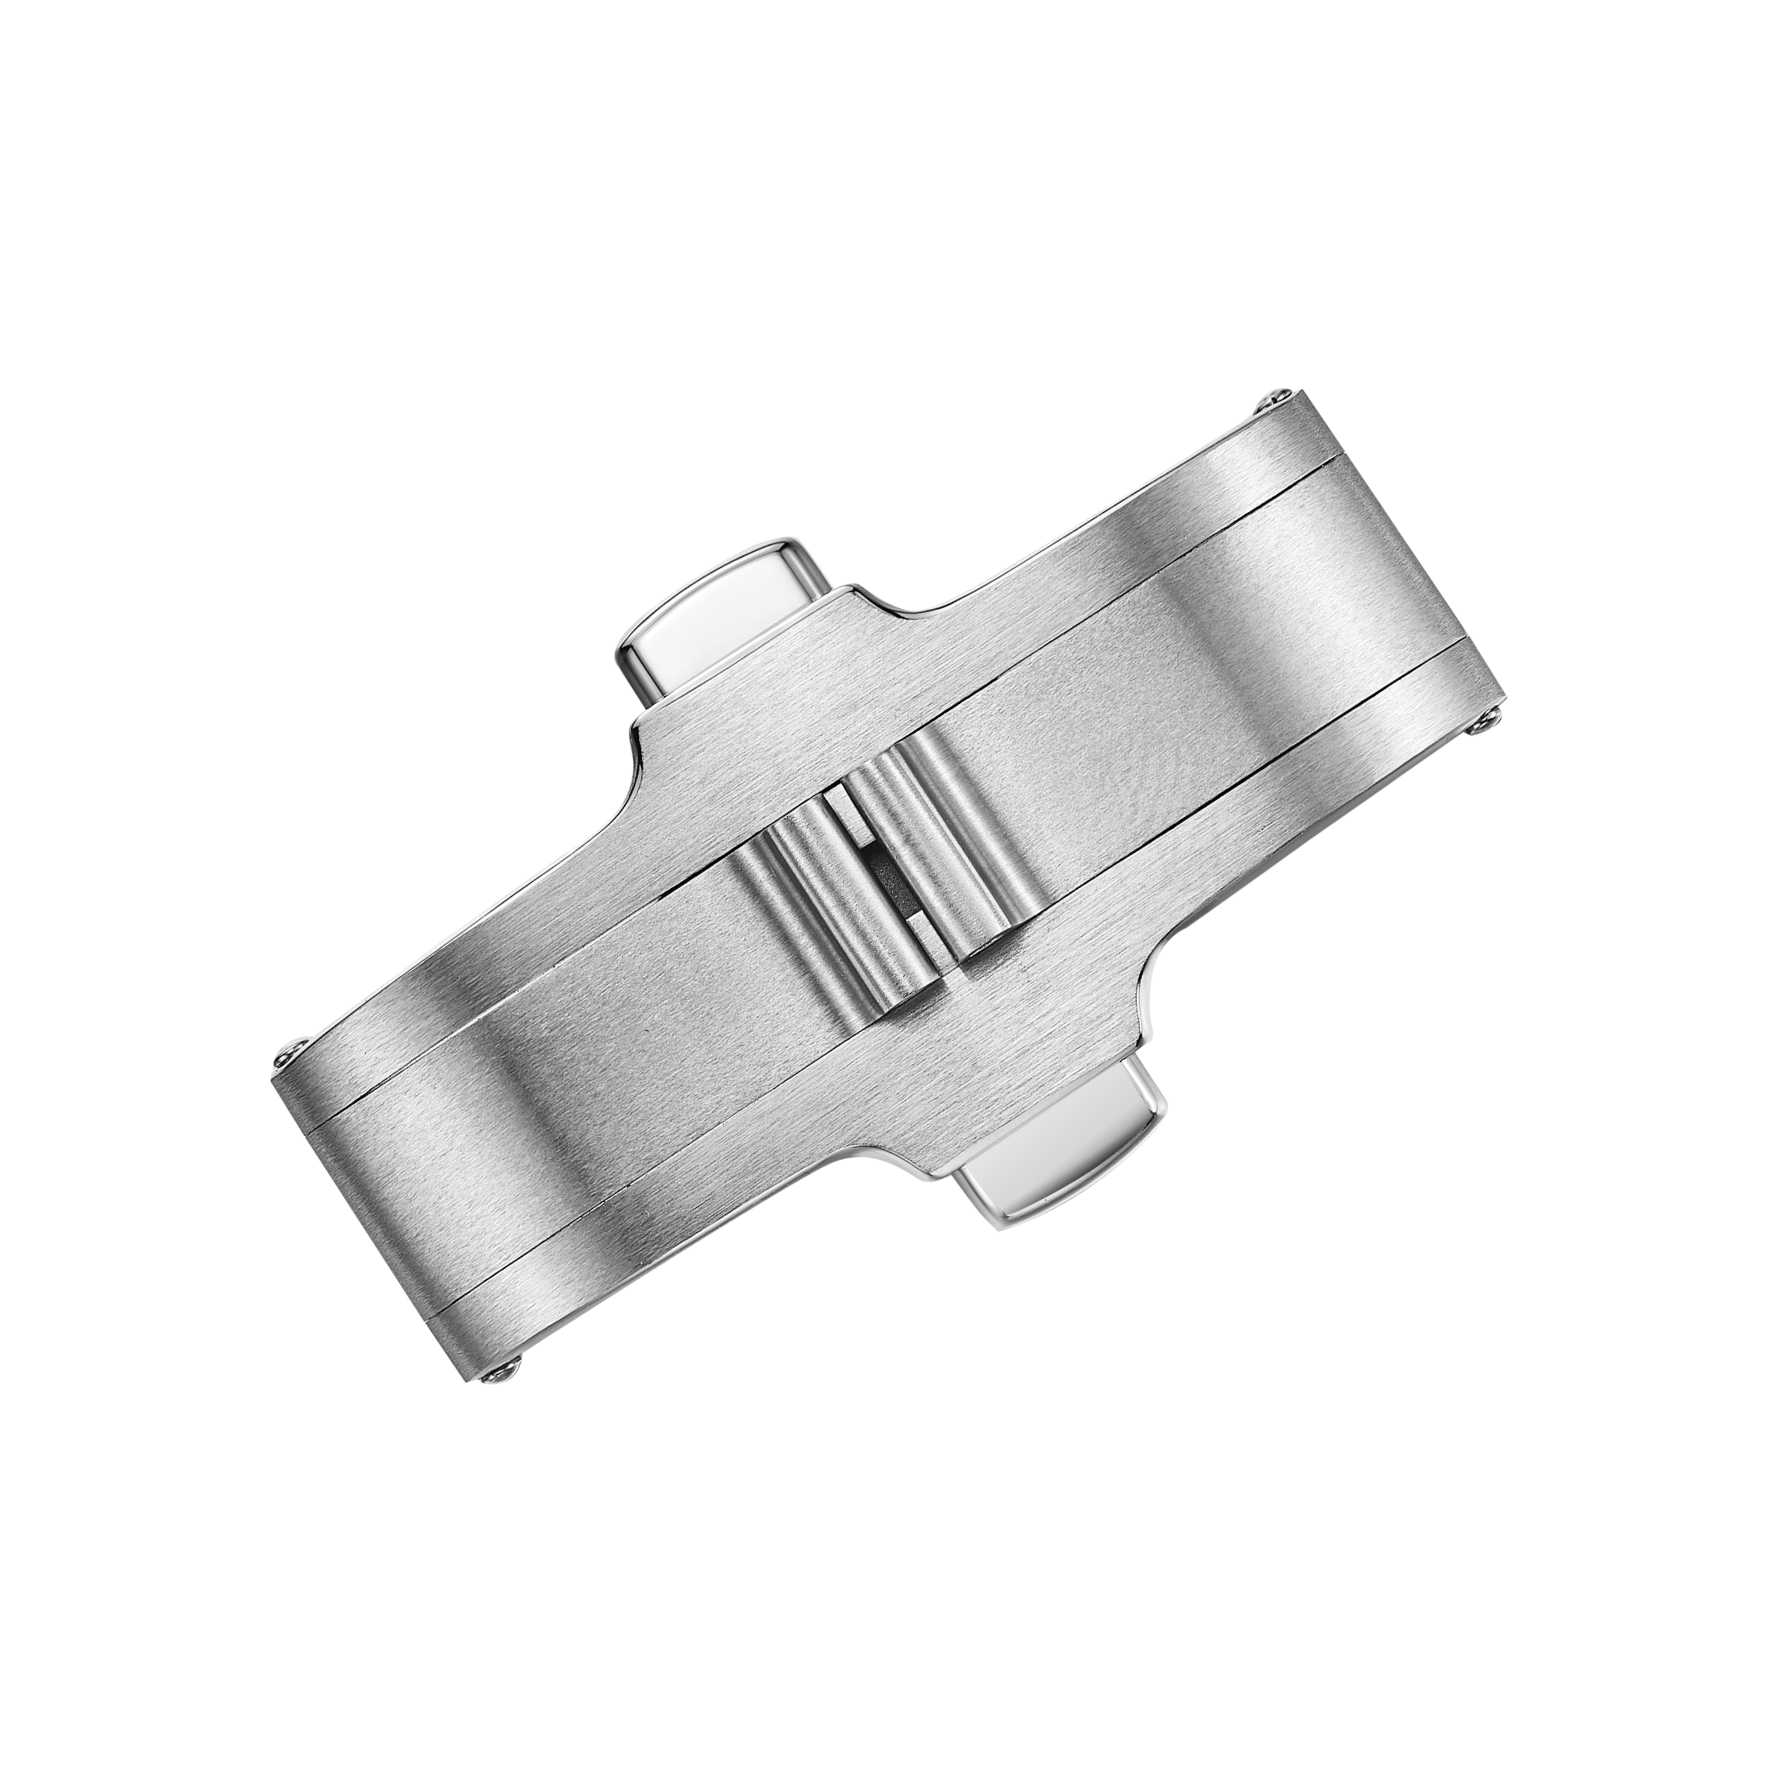
En spenne som åpner grovt eller ikke låser seg ordentlig, er ofte det siste som avslører et problem. Feilen har vanligvis vært i utvikling i en stund. En klokkespenn utsettes hver dag for gjentatte belastningssykluser. Sveiven åpnes og lukkes, låsen engasjerer og frigjøres, og sammenbrettmekanismen bøyes. Hver syklus legger til en liten mengde slitasje. Når delen endelig føles feil på håndleddet, skyldes det ofte en dimensjonell skift eller en overflateforhold som startet tidligere i produksjonsprosessen. Forebygging av feil i spenneproduksjon fungerer bedre når fokuset flyttes fra sluttkontroll til de operasjonene som bestemmer pasformen.
Slitasje på sveiv og spilleavstand på stifter er de stille skyldige
Sveiven er området med mest bevegelse på de fleste spenner. Avstanden mellom stift og hull bestemmer hvordan delene beveger seg i forhold til hverandre. For liten avstand fører til at sveiven klemmer eller skraper. For stor avstand fører til at spennen klirker eller sitter ujevnt. Både rustfritt stål og titan har egne tendenser til å skrape, og titan er mer følsom ved tørr kontakt. Stiftmaterialet, hulltoleransen og kantavruningen ved sveiven samvirker alle sammen.
Et avsensibilisert eksempel fra en serie spenner som ble produsert: En parti rustfrie stålfoldespenner viste inkonsekvent utløsningskraft etter gjentatte sykluser. Låsemekanismens geometri var innenfor tegningen. Problemet ble sporet tilbake til sveivstiftavstanden, som hadde skiftet mot øvre ende av toleransebandet. Skiftet skyldtes en reibearbeidingsprosess der verktøyslitasjen ikke ble kompensert ofte nok. En liten endring i hullstørrelsen endret hvordan sveiven satt, noe som igjen endret låsemekanismens innengasjonsvinkel. Løsningen var en sjekk av verktøyets slitasje og en hyppigere måling av stiftens diameter – ikke en ny konstruksjon.
Låse- og fjærfeil følger forutsigbare mønstre
Låsefeil viser vanligvis seg som en spenne som ikke holder seg lukket eller en som løsner for lett. Fjærmattighet er én årsak, men ofte sekundær. Den primære årsaken er vanligvis geometrien: inngrepsdybden til låsen, vinkelen på de motstående flatene eller overflatebehandlingen på kontaktpunktene. En ru kontaktoverflate kan slite gjennom en belægning og endre frigjøringskraften med tiden.
Valg av fjær er også viktig. En for stiv fjær kan gjøre det vanskelig å åpne spennen. En for myk fjær kan la låsen løsne under belastning. Fjærraten og forspenningen må tilpasses låsegeometrien. I produksjonen bør fjærkraften sjekkes ved innkjøp og etter montering av spennen. En liten serie og en stor serie skal bruke samme godkjenningsområde. Kvalitetsstandardene gjelder på samme måte for begge, selv om små serier har en høyere stykkpris fordi oppsettkostnadene fordeler seg over færre enheter.
Valg av materiale og overflatebehandling endrer feiltidslinjen
Materialevalget fastsetter grunnlinjen. 316L rustfritt stål er vanlig for spenner fordi det gir god korrosjonsmotstand og forutsigbar bearbeiding. Titanium reduserer vekten og eliminerer nikkel i de vanligste kvalitetene, men det har større tendens til å klebe seg sammen (galling) og krever nøye kontroll av overflatebehandling. Titaniumkvalitet 5 er sterkere enn kvalitet 2, noe som er viktig ved tynne deler og spennepinner. Materialeforsyningen refereres ofte til standarder som ASTM A240 for rustfritt stål og ASTM B348 for titaniumstang og smiede råmaterialer.
Overflatebehandling påvirker hvordan en spenne slites. Matte (brushed) overflater skjuler små skraper. Polerte overflater viser fingeravtrykk og fin slitasje tidligere. Platting og PVD-belegg øker slitasjemotstanden, men et belegg kan boble hvis overflaten ikke er forberedt grundig nok. En boble under platting er en lokal adhesjonsfeil, og når den først oppstår, kan delen ikke omarbeides til en god spenne. Kontrollpunktet ligger tidlig i prosessen: rengjøring, badekjemien og håndtering.
| Feilmodus | Vanlig årsak | Inspeksjonspunkt | Forebyggende tilnærming |
|---|---|---|---|
| Snekkfeste | Stiftspill for stramt, skraping | Etter montering | Stiftmåling, ferdigkontroll |
| Låseforflytning | Inngrepsdybde, kontaktslitasje | Etter montering | Inngrepsdybdekontroll, overflatekrav |
| Fjærutmattelse | Feil fjærstivhet, feil forspenning | Ved innkomst og etter montering | Sjekk av fjærkraft i begge faser |
| Plattleggingsblære | Overflateforberedelse, badkjemi | Etter metallbelægning | Forbehandlingskontroll, badovervåking |
Inspeksjonspunkter som oppdager spennefeil tidlig
En spenne har flere naturlige inspeksjonspunkter. Innkommande inspeksjon kontrollerer materialekvalitet, stiftmål og fjærkraft. Underprosessinspeksjon oppdager leddklaring og låseengasjement etter montering. Utsendt inspeksjon bekrefter frigjøringskraft, kanttilstand og visuell overflate. Å slå sammen disse til én endelig sjekk øker andelen feil som unngår oppdagelse. Et ledd som setter seg fast etter platting kan ha bestått en tørrpassform før platting. En lås som frigjøres for lett kan ha bestått en visuell sjekk, men mislyktes i en kraftsjekk.
For fremstilling av klokkebåndspenner er den mest nyttige tilleggsprøven en syklusprøve på utvalgsbasis. Et lite antall spenner kan testes ved å åpne og lukke dem gjentatte ganger for å se hvordan frigjøringskraften endrer seg. Det nøyaktige antallet sykluser avhenger av designet og merkevarens krav. Det viktige er ikke et spesifikt tall, men å oppdage eventuelle avvik før partiet sendes ut. Svingleddslitasje og låseinnengrasjonsfunksjon er de to områdene der syklusprøver gir størst gevinst, fordi de kombinerer geometri, materiale og overflateforhold i én bevegelse.
Burriva arbeider på komponentnivå med visere, kasser, armbånd og spenner. For urspenner omfatter produksjonsrutinen CNC-fræsing, stansing, automatisk polering, måling av dimensjoner og flere inspeksjonsrunder i innkommande, underveis- og utgående faser. Separerte arbeidsflyter og kontroller over tilgang til CAD-filer holder designfiler oppdelt etter jobbrolle. En enkelt kilde for komponenter kan redusere overføringer og sikre konsekvent tverrmål på hengsler og innklikking av låser innenfor en serie. Merker som planlegger et spenneprosjekt kan kontakte teamet for å diskutere spennespisifikasjoner, toleransekrav og inspeksjonspunkter.