
 EN
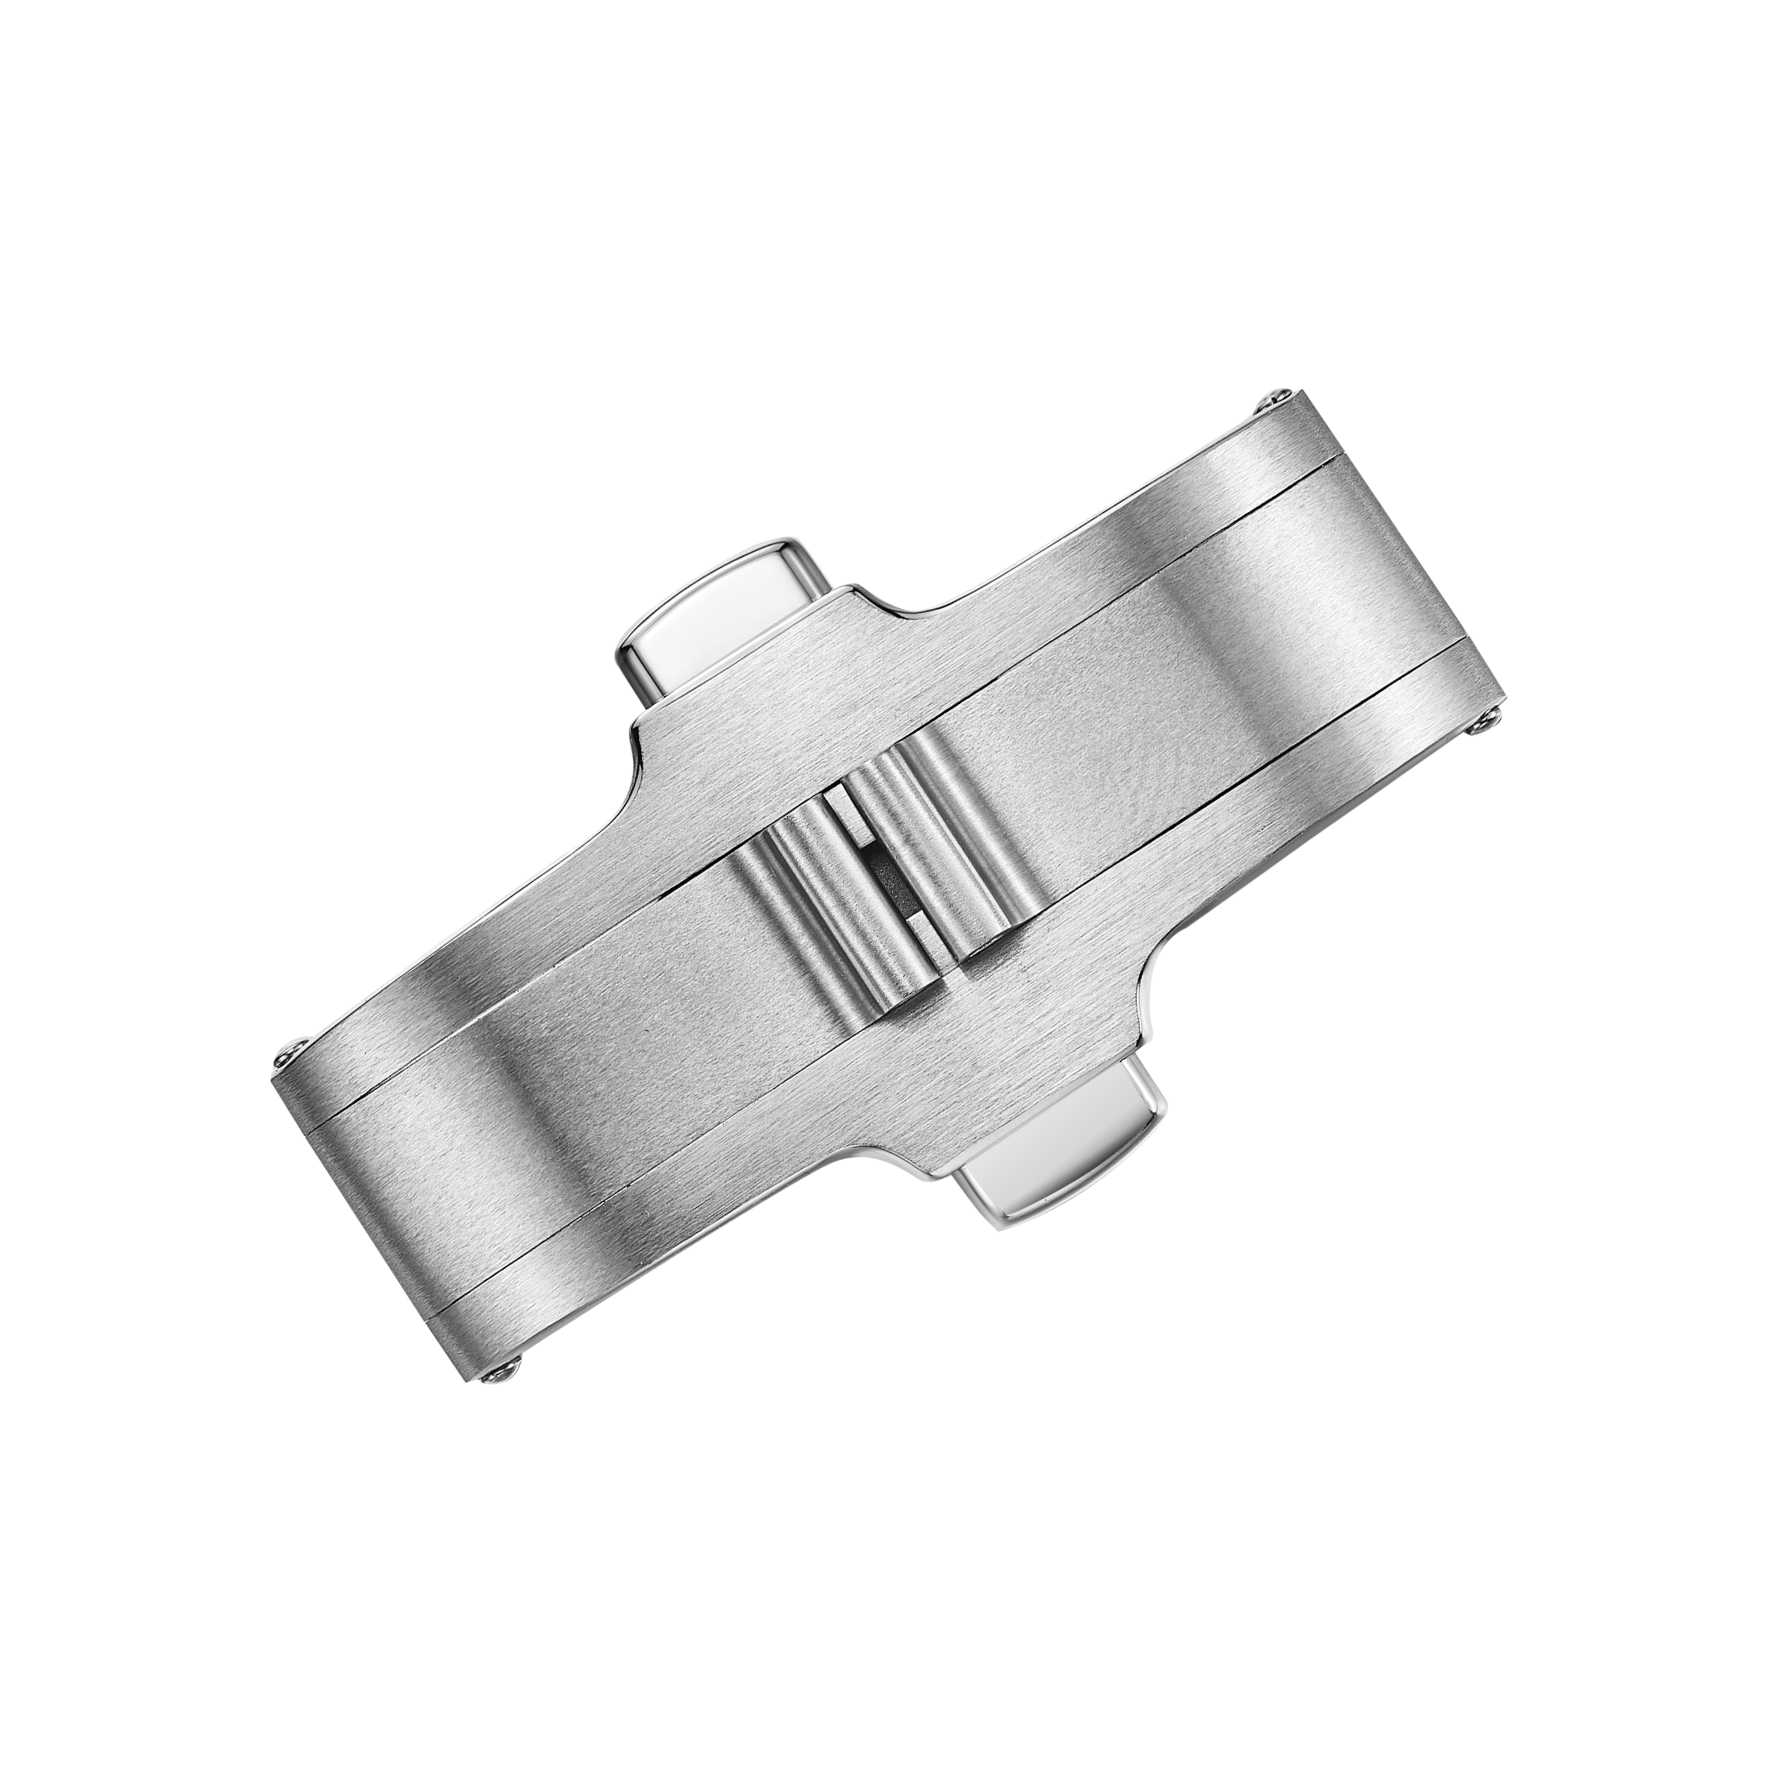
Неудача обычно начинается задолго до того, как застёжка начнёт ощущаться неправильно
Застёжка, которая открывается с усилием или не фиксируется надёжно, зачастую лишь последний признак возникшей проблемы. Сама неисправность, как правило, развивается уже давно. Застёжка часов ежедневно проходит множество циклов нагрузки: шарнир открывается и закрывается, защёлка входит в зацепление и выходит из него, а механизм складывания подвергается изгибу. Каждый такой цикл добавляет небольшое количество износа. Когда деталь наконец начинает ощущаться неправильно на запястье, первопричиной зачастую является изменение размеров или состояние поверхности, возникшее ещё на этапе производства. Профилактика дефектов при изготовлении застёжек становится эффективнее, если акцент смещается с финального контроля на операции, определяющие точность посадки.
Износ шарнира и зазоры вокруг оси — тихие виновники
Шарнир — это зона с наибольшей подвижностью на большинстве застёжек. Зазор между осью и отверстием определяет, как детали взаимодействуют друг с другом при движении. Если зазор слишком мал, шарнир заклинивает или происходит задир поверхностей. Если зазор слишком велик, застёжка дребезжит или располагается неровно. И нержавеющая сталь, и титан склонны к задиру, но титан особенно чувствителен при сухом контакте. Материал оси, допуск отверстия и фаска на краю шарнира взаимосвязаны.
Пример снижения чувствительности, выявленный в ходе производства застёжек: партия застёжек-«капканов» из нержавеющей стали показала нестабильное усилие расцепления после многократных циклов срабатывания. Геометрия защёлки соответствовала чертежу. Проблема оказалась связана с зазором оси шарнира, который сместился в верхнюю часть допустимого диапазона. Смещение возникло на операции развертки, где износ инструмента не компенсировался достаточно часто. Незначительное изменение диаметра отверстия повлияло на посадку шарнира и, как следствие, на угол зацепления защёлки. Решением стало введение контроля износа инструмента и более частая проверка оси калибром — без изменения конструкции.
Сбои защёлок и пружин следуют предсказуемым закономерностям
Сбои защёлок обычно проявляются как застёжка, которая не удерживается в закрытом положении или слишком легко расцепляется. Усталость пружины — одна из причин, но зачастую она вторична. Основной причиной обычно является геометрия: глубина зацепления защёлки, угол сопрягаемых поверхностей или шероховатость контактных участков. Шероховатая контактная поверхность может стереть покрытие и со временем изменить усилие расцепления.
Выбор пружины также имеет значение. Слишком жёсткая пружина затрудняет открытие застёжки. Слишком слабая пружина допускает расцепление защёлки под нагрузкой. Жёсткость пружины и предварительное натяжение должны соответствовать геометрии защёлки. В производстве усилие пружины следует проверять при входном контроле и после сборки застёжки. Малая партия и крупная партия должны использовать один и тот же диапазон приёмки. Стандарты качества применяются одинаково к обеим, даже если стоимость единицы в мелких сериях выше из-за того, что затраты на наладку распределяются на меньшее количество изделий.
Выбор материалов и отделки изменяет сроки возникновения отказов
Выбор материала задаёт базовый уровень характеристик. Нержавеющая сталь марки 316L широко применяется для застёжек благодаря хорошей коррозионной стойкости и предсказуемой обрабатываемости резанием. Титан снижает массу и исключает никель в распространённых марках, однако склонен к заеданию и требует тщательного контроля отделки поверхности. Титан марки 5 прочнее титана марки 2 — это особенно важно при малых толщинах и в зонах штифтов. Поставки материалов часто ссылаются на стандарты, например ASTM A240 для нержавеющей стали и ASTM B348 для титановых прутков и поковок.
Отделка влияет на износ застёжки. Матовые (щётчатые) поверхности маскируют мелкие царапины. Полированные поверхности быстрее выявляют следы пальцев и тонкий износ. Гальванические покрытия и покрытия методом ионно-плазменного напыления (PVD) повышают износостойкость, однако покрытие может вздуваться при неполной подготовке поверхности. Вздутие под гальваническим покрытием — это локальная потеря адгезии; как только оно появляется, деталь не подлежит повторной обработке в качестве исправной застёжки. Контрольная точка находится на предшествующей стадии: очистка, состав ванны и обращение с деталями.
| Механизм разрушения | Распространенная причина | Точка осмотра | Подход, основанный на профилактике |
|---|---|---|---|
| Шарнирное соединение | Слишком малый зазор штифта, задиры | После сборки | Проверка штифта калибром, контроль отделки |
| Смещение защёлки | Глубина зацепления, износ контактирующих поверхностей | После сборки | Проверка глубины зацепления, спецификация поверхности |
| Весенняя усталость | Неправильный коэффициент жёсткости, несоответствие предварительной нагрузки | На входе и после сборки | Проверка силы пружины на обоих этапах |
| Вздутие гальванического покрытия | Подготовка поверхности, состав ванны | После нанесения покрытия | Проверка предварительной обработки, контроль параметров ванны |
Контрольные точки для раннего выявления дефектов застёжки
У застёжки есть несколько естественных контрольных точек. При входном контроле проверяются марка материала, габариты штифта и сила пружины. Промежуточный контроль выявляет зазор в шарнире и зацепление защёлки после сборки. При выходном контроле подтверждается сила срабатывания, состояние кромок и внешний вид отделки. Объединение всех этих проверок в одну финальную операцию повышает вероятность пропуска дефекта. Шарнир, который начинает заклинивать после нанесения покрытия, мог пройти сухую проверку до нанесения покрытия. Защёлка, которая срабатывает слишком легко, могла пройти визуальный контроль, но не выдержать проверку силы срабатывания.
Для производства застёжек для часов наиболее полезным дополнением является циклическая проверка на выборочной основе. Небольшое количество застёжек можно подвергнуть циклическим операциям открытия и закрытия, чтобы оценить, как изменяется сила срабатывания. Точное количество циклов зависит от конструкции и требований бренда. Главное — не конкретное число циклов, а выявление отклонений до отгрузки партии. Наибольшую отдачу циклические проверки дают в двух областях: износ шарниров и зацепление защёлки, поскольку в этих случаях геометрия, материал и состояние поверхности взаимодействуют в рамках одного движения.
Burriva rabotayet na urovne komponentov s tsiferblatami, korpysami, brasetami i zastyozhkami. Proizvodstvennyy protsess dlya zastyozhek chasov vklyuchayet frezernuyu obrabotku na stankakh s ChPU, shtampovku, avtomatizirovannuyu polirovku, izmeritelnyy kontrol i neskolko etapov kontrolya na stadiyakh postupleniya syrya, tekushchego proizvodstva i otkhoda gotovoy produktsii. Razdelennyye proizvodstvennyye protsessy i kontrol dostupa k failam CAD obespechivayut razdeleniye konstruktornoy dokumentatsii po dolzhnostnym obyazannostyam. Ispolzovaniye edinogo istochnika komponentov pozvolyayet sokratit chislo peredach mezhdu etapami i obespechit postoyanstvo zazora v sharnirakh i vzaimodeystviya zashchelok v ramkakh odnoy partii. Brendy, planiruyushchiye proyekt zastyozhek, mogut svyazatssya s komandoy dlya obsuzhdeniya spetsifikatsiy zastyozhek, trebovaniy k dopuskam i tochek kontrolya.
Содержание
- Неудача обычно начинается задолго до того, как застёжка начнёт ощущаться неправильно
- Износ шарнира и зазоры вокруг оси — тихие виновники
- Сбои защёлок и пружин следуют предсказуемым закономерностям
- Выбор материалов и отделки изменяет сроки возникновения отказов
- Контрольные точки для раннего выявления дефектов застёжки