
 EN
Neuspjeh obično počinje prije nego što se čulo da je krivo
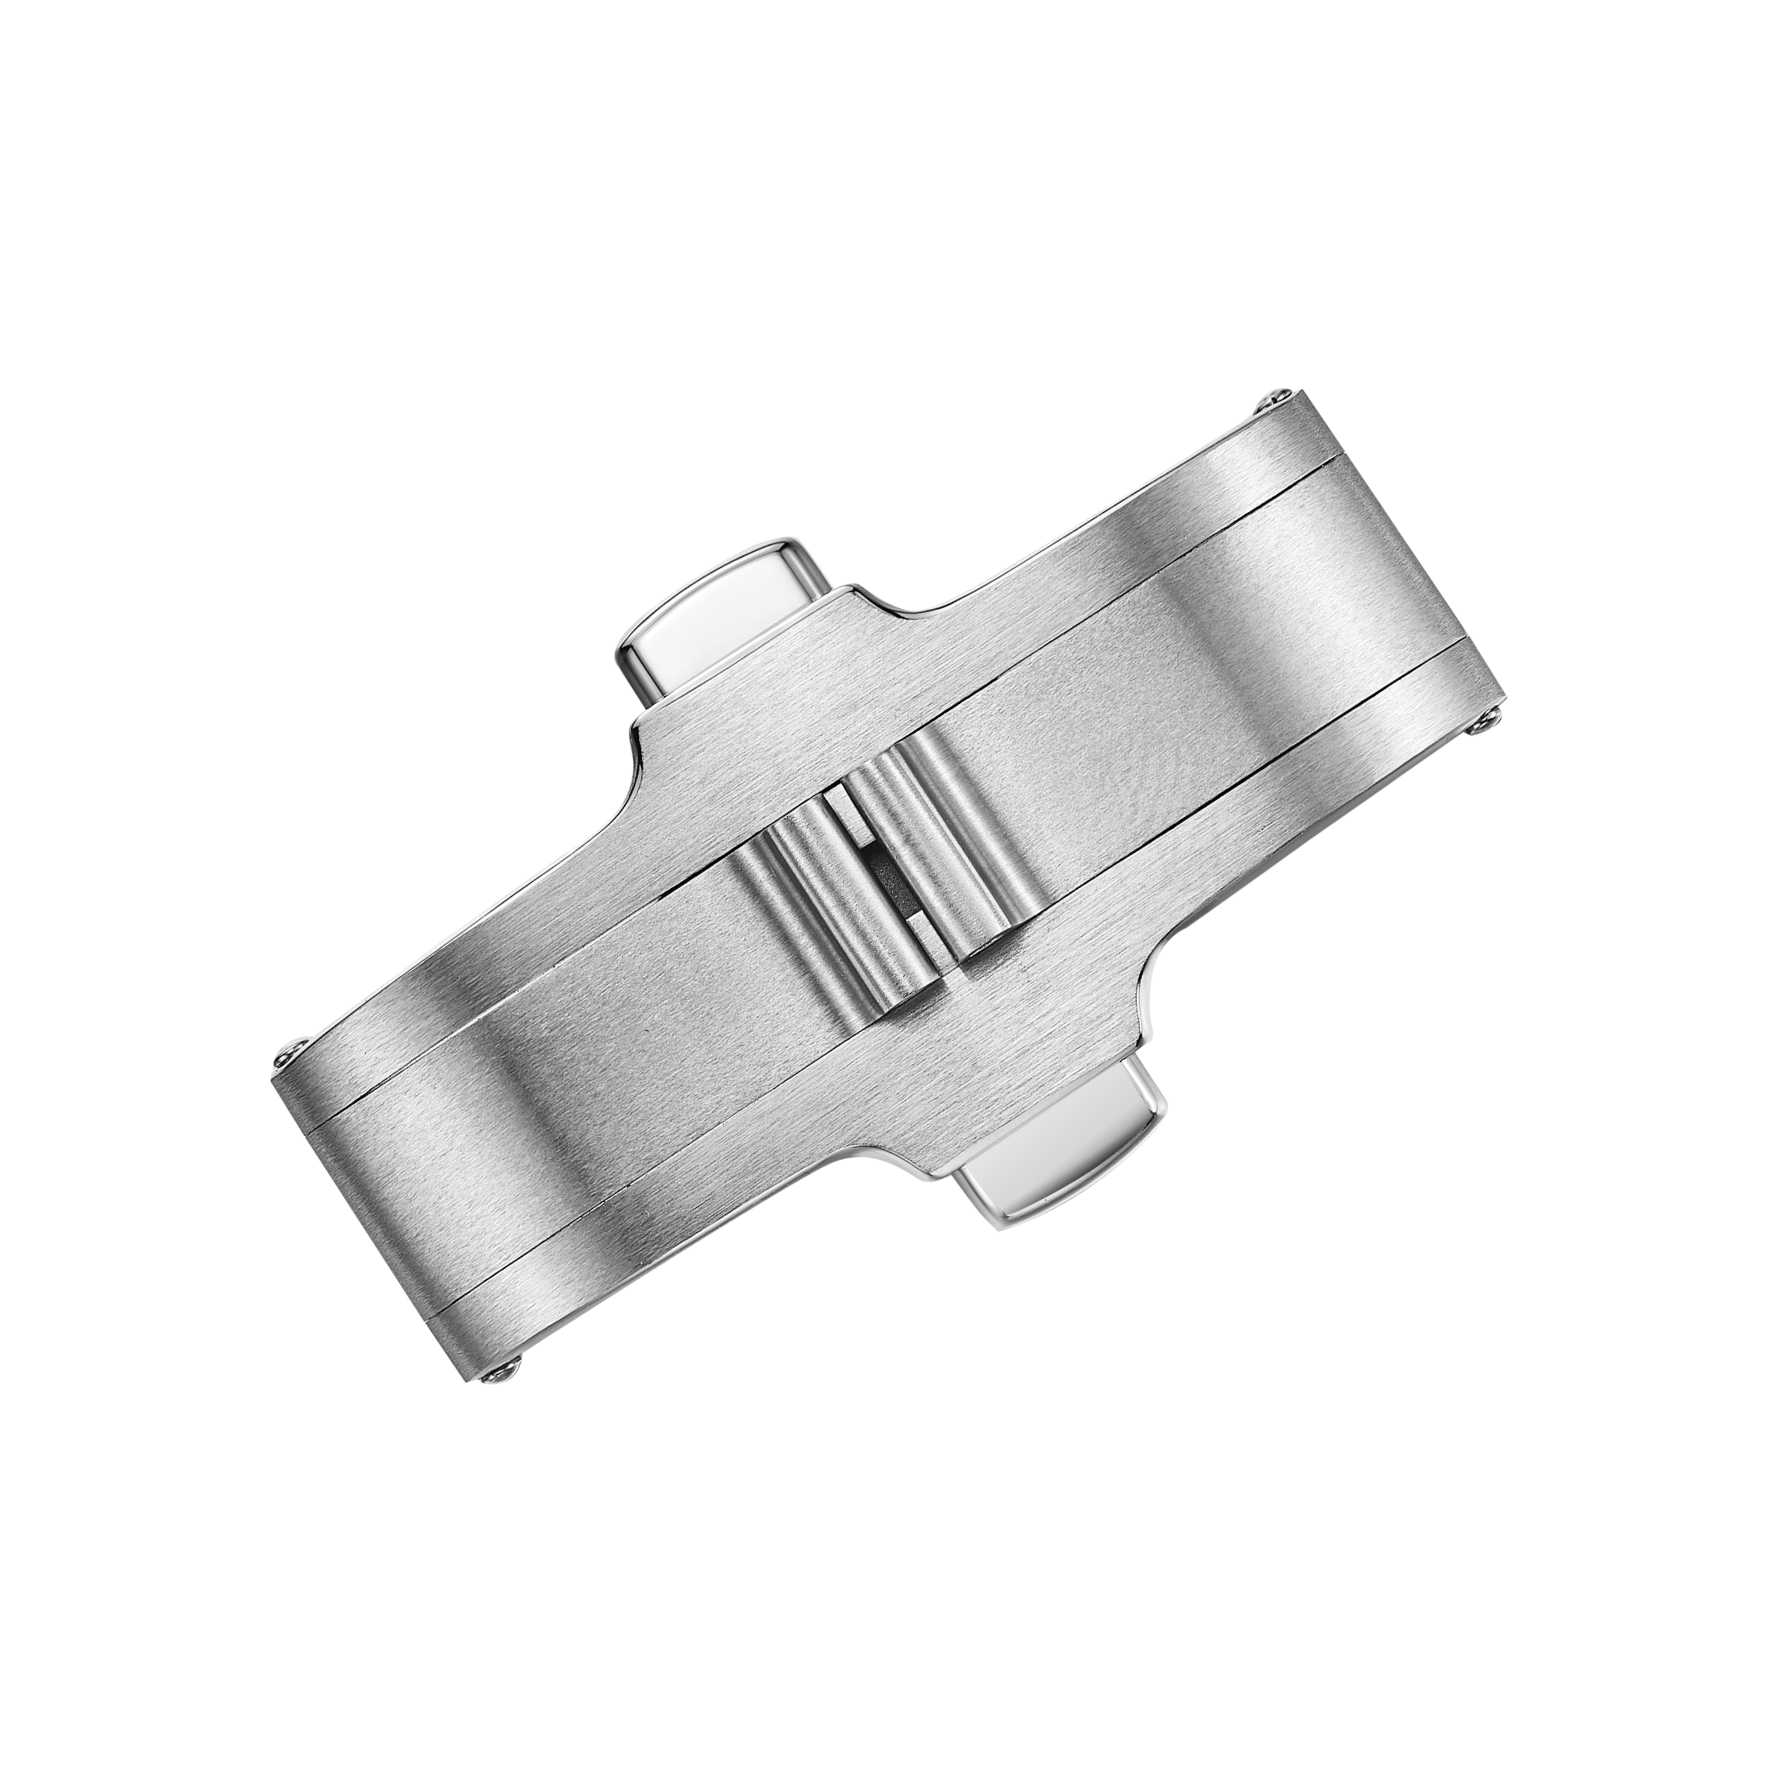
Zaključak koji se otvara grubim putem ili se ne zaključava često je posljednja stvar koja pokazuje problem. Neuspjeh se obično razvija već neko vrijeme. Zapona satova svaki dan ima ponavljajuće cikluse opterećenja. Šarnica se otvara i zatvara, zaključak se uključuje i oslobađa, a mehanizam za preklapanje se savije. Svaki ciklus dodaje malu količinu habanja. Kada se dio konačno osjeća pogrešno na zglobu, glavni uzrok je često pomak dimenzije ili stanje površine koje je započelo ranije u proizvodnji. Prevencija nedostataka u proizvodnji zamašaka bolje djeluje kada se fokus pomjera s konačne inspekcije na postupke koji uspoređuju.
Tihi krivac su opadanje i otpuštanje šipki
Šarnica je područje s najviše pokreta na većini spona. Odsjeka od šipke kontrolira kako se dijelovi kreću jedni protiv drugih. Previše je čvrsto i šarnica se veže ili žulji. Ako je previše labava, zamašnica će se treperiti ili sjediti neravnomjerno. Nehrđajući čelik i titan imaju svoje sklonosti do žuljanja, a titan je osjetljiviji na suhi kontakt. Materijal za šipke, tolerancija na rupe i prekidanje rubova na šarcu, svi međusobno djeluju.
Primjer desenzibilizirane proizvodnje zamaške: serija sklopnih zamašaka od nehrđajućeg čelika pokazala je neprostojnu snagu oslobađanja nakon ponovljenog ciklusa. Geometrija bravuše je bila unutar crteža. Problem se povezao s razmakom šarnice koji je odmaknuo na gornjem kraju tolerancijskog pojasa. Odmak je došao od koraka u kojem se alatno nošenje nije dovoljno često kompenziralo. Mala promjena u veličini rupe promijenila je kako se šarnica sjedi, što je promijenilo kut za uključivanje zaključavanja. Popravak je bio provjera nošenja alata i češće provjeravanje broja šipki, a ne novi dizajn.
Neuspjeh zamašaka i opruge slijedi predvidljive obrasce
Ako se zaključak ne pokrene, obično se pojavi kao zatvaranje koje neće ostati zatvoreno ili se previše lako otpušta. Proljetni umor jedan je od uzroka, ali često je i sekundarni. Glavni uzrok je obično geometrija: dubina uključivanja zaključaja, kut parenja ili površinska obrada na kontaktnim točkama. Gruba kontaktna strana može se uništiti kroz premaz i s vremenom promijeniti snagu oslobađanja.
I proljetni izbor je bitan. Ako je opruga previše čvrsta, može se teško otvoriti. Proljeće koje je previše mekano može dopustiti da se zaključak otkloni pod opterećenjem. U slučaju da se ne primjenjuje prestupnik, to znači da se ne primjenjuje prestupnik. U slučaju da se ne primjenjuje presjek za otvaranje, mora se provjeriti da je to u skladu s člankom 6. stavkom 2. U slučaju da je proizvodna količina u skladu s člankom 6. stavkom 1. točkom (a) ili (b) ovog članka, u skladu s člankom 6. stavkom 2. Standardi kvalitete primjenjuju se na oboje na isti način, čak i kada su male serije imaju višu cijenu jedinice jer su troškovi postavljanja raspoređeni na manje komada.
Materijal i završni izbori mijenjaju vremenski red neuspjeha
Izbor materijala postavlja osnovnu liniju. 316L nehrđajući čelik je uobičajen za spone jer nudi dobru otpornost na koroziju i predvidljivu obradu. Titanij smanjuje težinu i uklanja nikl u uobičajenim vrstama, ali lakše se razdražava i zahtijeva pažljivu kontrolu završetka. Titanijum klase 5 je jači od klase 2, što je važno na tankim sekcijama i područjima za šipke. U skladu s člankom 3. stavkom 1. točkom (a) ovog članka, za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume i gume za proizvodnju gume
Završiti mijenja kako se čep nosi. Čisti oblici skrivaju male ogrebotine. Polirana obrada pokazuje mrlje i fine habanje prije. Plotaj i PVD premazi dodaju otpornost na habanje, ali premaz može nastati ako se površina ne pripremi potpuno. Blizni pod oblogom je lokaliziran gubitak adhezije, a jednom kada se pojavi dio se ne može preobraditi u dobar zamašak. Kontrola je gore uzvodno: čišćenje, kemija za kupku i rukovanje.
| Način otkazivanja | Uobičajeni uzrok | Točka inspekcije | Prihvat prevencije |
|---|---|---|---|
| Spojno vezivanje | -Prekriven je. | Nakon montaže | Provjera mernika, završi kontrolu |
| Sljedeći članak | dubina uključivanja, nosenje kontakta | Nakon montaže | Provjera dubine uključivanja, površinske specifikacije |
| Proljetna umornost | Pogrešan tarif, neusklađenost napona | Ulaz i nakon montaže | Provjera snage opruge na obje faze |
| Blister za oblaganje | Površinska priprema, kemija za kupku | S druge strane, | Preporučljivo je upotrebljavati: |
Inspekcijske točke koje rano otkrivaju nedostatke u zatvaraču
Zaključak ima nekoliko prirodnih kontrolnih točaka. Ulazna inspekcija provjerava razinu materijala, dimenzije igle i snagu opruge. U toku procesa inspekcije nalaze se razmak šarnice i uključivanje zaključavanja nakon montaže. Inspekcija potvrđuje snagu otpuštanja, stanje i vizualni finiš. Sastavljanje ovih u jednu posljednju provjeru povećava stopu bekstva. Šarnica koja se veže nakon prekrivanja može proći suho prilagođavanje prije prekrivanja. Zaključak koji se previše lako otpada možda je prošao vizualnu provjeru, ali nije prošao provjeru snage.
Za proizvodnju satnih zapleta najkorisnija je dodatka provjera ciklusa na uzorku. Mali broj spona može se okretati kroz otvorene i zatvori pokrete kako bi se vidjelo kako se sila oslobađanja mijenja. Točan broj ciklusa ovisi o dizajnu i zahtjevima za robnu marku. Nije riječ o određenom broju. Cilj je uhvatiti pomak prije nego što se brodovi isporuče. Nošenje ogrtača i uključivanje zaključaja su dvije oblasti u kojima se biciklističke provjere najviše isplaćuju, jer kombinuju geometriju, materijal i stanje površine u jednom pokretu.
Burriva radi na razini komponenti na brojčnicima, kućištima, narukvicama i sponama. Za zagrade satova, proizvodna ruta obuhvaća CNC frezu, pečatiranje, automatizirano poliranje, dimenzionalnu inspekciju i više rundi inspekcije u ulaznim, u procesu i izlaznim fazama. Odvojeni tokovi rada i kontrole pristupa CAD datotekama održavaju dizajnerske datoteke podijeljene po ulogama poslova. U slučaju da se proizvod ne može upotrijebiti, to znači da se ne može upotrijebiti za proizvodnju proizvoda koji se upotrebljavaju za proizvodnju proizvoda. Brendovi koji planiraju projekt zatvarača mogu kontaktirati tim kako bi razgovarali o specifikacijama zatvarača, zahtjevima za tolerancijom i točkama inspekcije.