
 EN
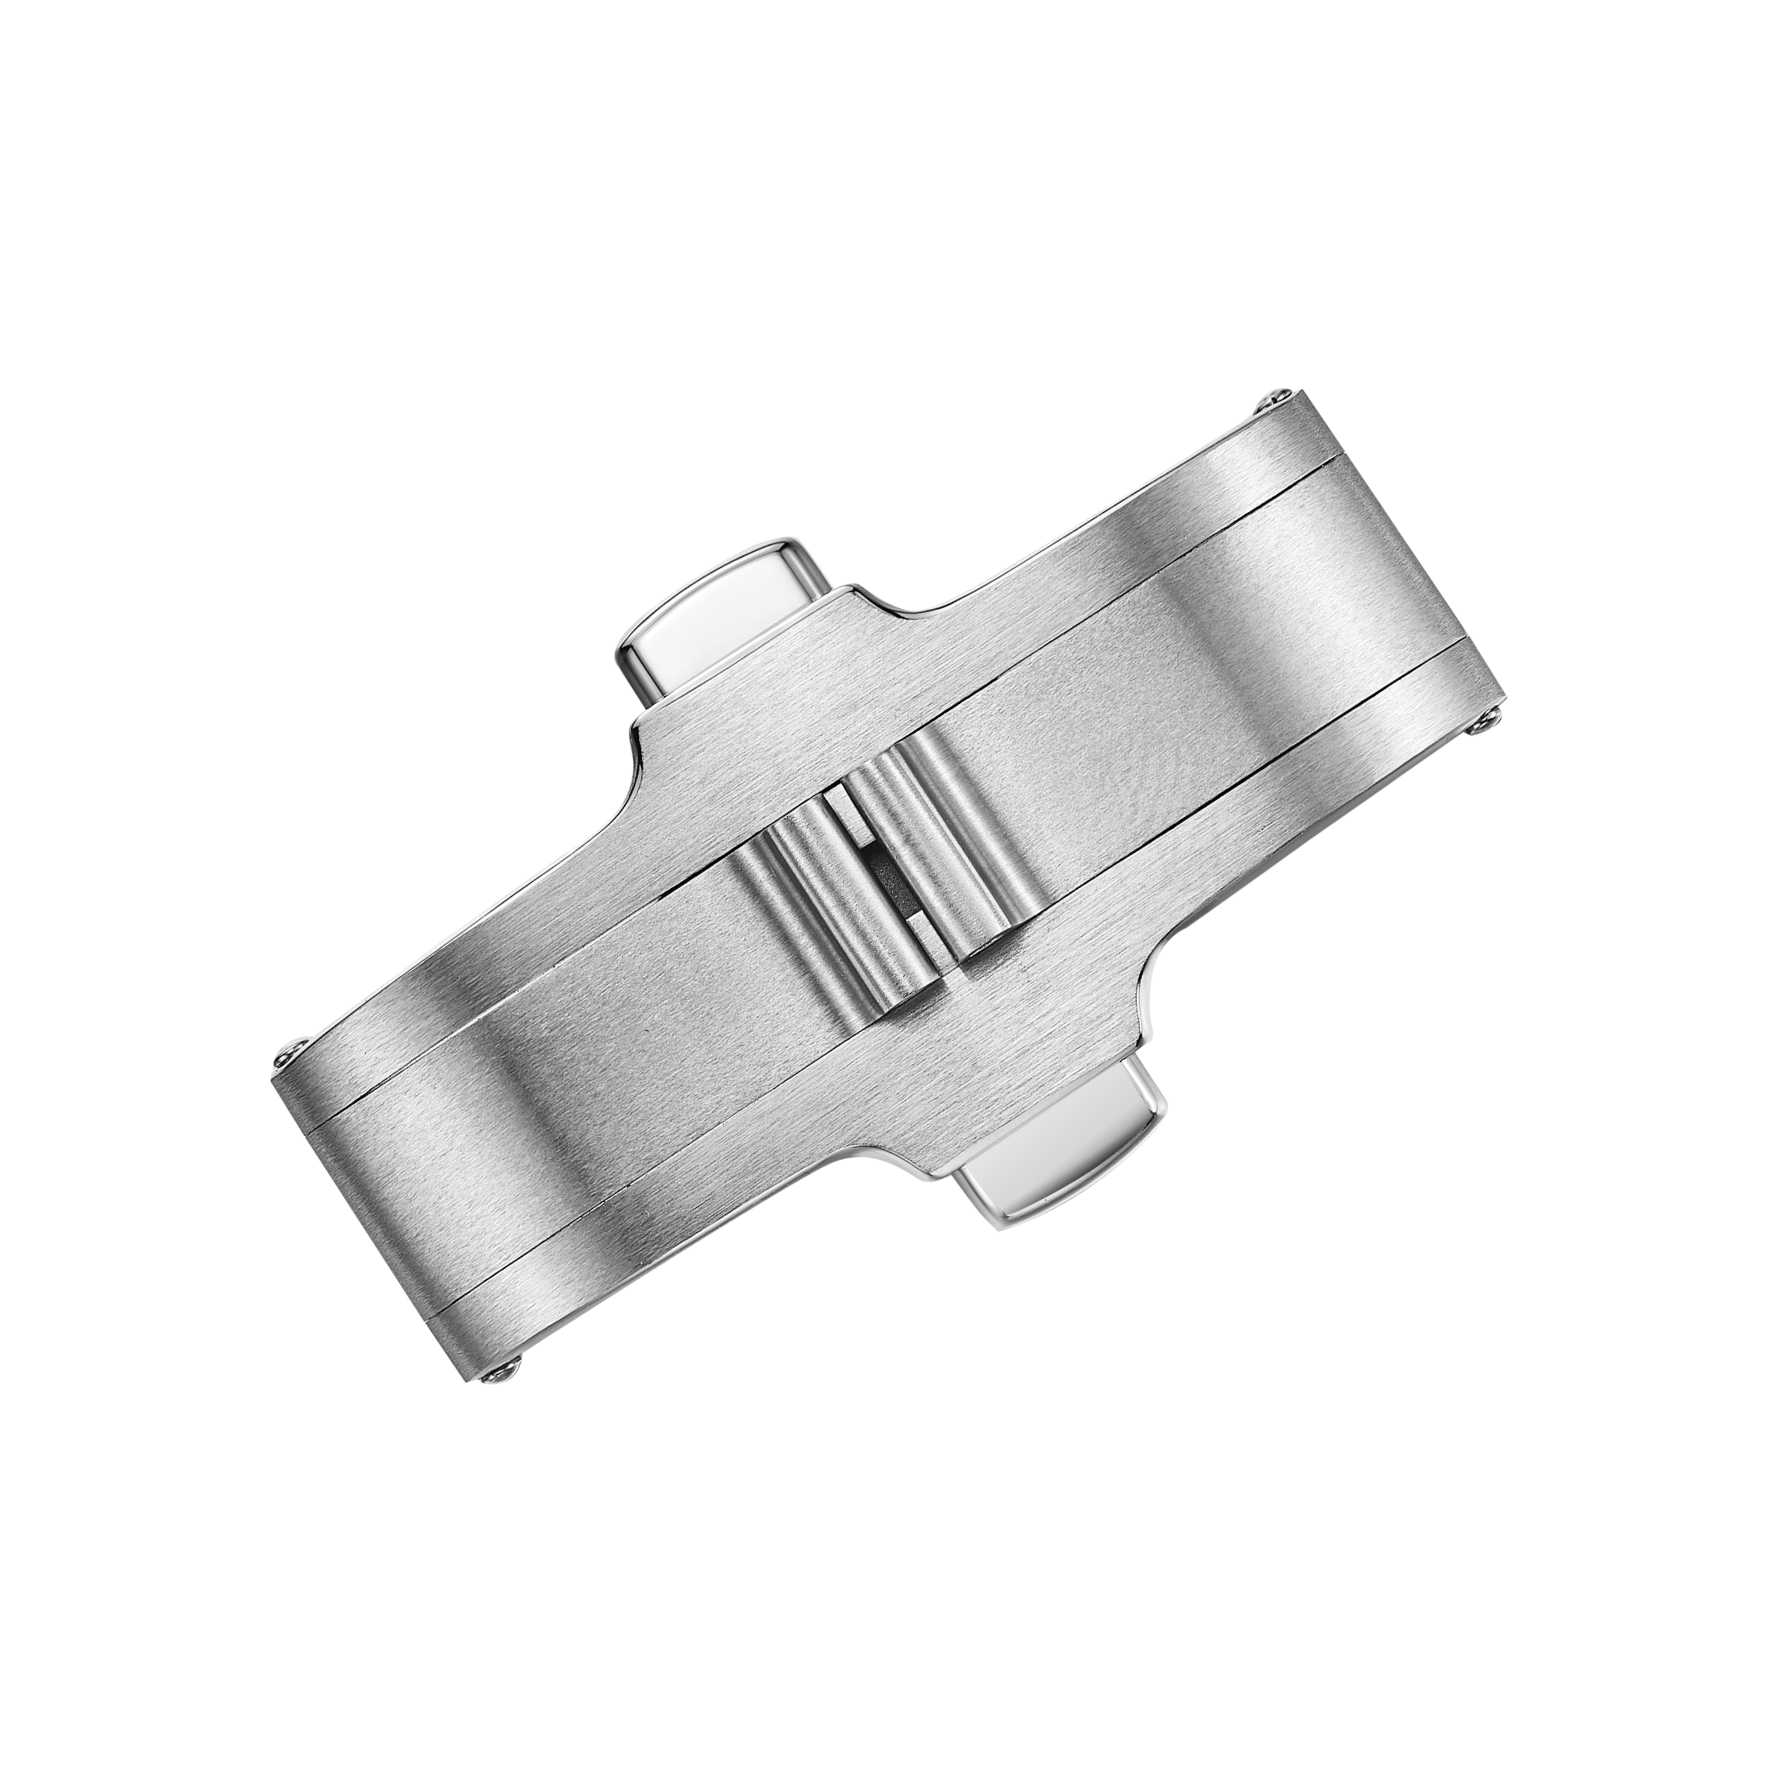
Უარყოფითი შედეგი ჩვეულებრივ იწყება მანამ, სანამ კლასპი ცუდად არ გრძნობილი ხდება
Კლასპი, რომელიც ხშირად ღებილებს ან არ იკერებს სწორად, ხშირად არის პრობლემის ბოლო ნიშანი. უარყოფითი შედეგი ჩვეულებრივ მეტი ხანია ვითარდება. საათის კლასპი ყოველდღიურად მრავალჯერ იტანს ტვირთს. სახსარი ღებილებს და იკერებს, კლასპი იკერებს და განიხსნება, ხოლო გადახვევადი მექანიზმი მოქნილობას იჩენს. თითოეული ციკლი მცირე ხანგრძლივობის აბრაზიულ მოცვლას ამატებს. როდესაც ნაკლი საბოლოოდ გრძნობილი ხდება ხელზე, ძირეული მიზეზი ხშირად არის გაზომვის გადახრა ან ზედაპირის მდგომარეობის ცვლილება, რომელიც წარმოების ადრეულ ეტაპზე დაიწყო. კლასპის წარმოებაში დეფექტების თავიდან აცილება უფრო ეფექტურია, როდესაც ყურადღება გადაინაცვლებს საბოლოო შემოწმებიდან მოწყობილობის მორგების პროცესებზე.
Სახსრის აბრაზიული მოცვლა და ღერის სივითარე არის უხმოური მიზეზები
Სახსარი უმეტესობის შემთხვევაში ყველაზე მეტად მოძრავი არეა კლასპებზე. სახსრის ღეროს სითავსე აკონტროლებს იმ გარემოებას, თუ როგორ მოძრავენ ნაკეთობის ნაკეთობები ერთმანეთის მიმართ. თუ სითავსე ძალიან მცირეა, სახსარი ჩაიკეტება ან გამოიწვევს გალვას; თუ ძალიან დიდია — კლასპი ხმაურობს ან არ ჯდება თავის ადგილზე სწორად. როგორც ნეიროსტანდარტული ფოლადი, ასევე ტიტანი თავისთვის დამახსოვრებული გალვის ტენდენციებით გამოირჩევა, ხოლო ტიტანი შუშის კონტაქტში უფრო მგრძნობარეა. სახსრის ღეროს მასალა, ხვრელის დაშვებული მინიმალური და მაქსიმალური ზომები და სახსრის კიდეზე გაკეთებული კუთხის შემცირება — ყველა ეს ფაქტორი ერთმანეთთან ურთიერთქმედებს.
Კლასპების წარმოების ერთ-ერთი დესენსიტიზებული მაგალითი: ნეიროსტანდარტული ფოლადის გადახურვადი კლასპების ერთი სერია მრავალჯერ გამოყენების შემდეგ არ აჩვენებდა სტაბილურ გამოტაციის ძალას. ჩაკეტვის გეომეტრია ნახაზის შესაბამისი იყო. პრობლემა სახსრის ღეროს სითავსეში მოიძებნა, რომელიც დაშვებული სიზომის ზედა ზღვართან მიაღწია. ეს გადახვევა მოხდა ხვრელის გაფართოების ეტაპზე, სადაც ხელსაწყოს გამოყენების შედეგად მომხდარი აბრაზიული მოხვევა საკმარისად ხშირად არ ადგილობრივდებოდა. ხვრელის ზომაში მცირე ცვლილება სახსრის მოსათავსებლად მისი მოსათავსებლობის ხარისხს შეცვალა, რაც ჩაკეტვის შეხების კუთხის ცვლილებას გამოიწვია. ამოხსნა ახალი დიზაინის გარეშე მოხდა — ხელსაწყოს მოხვევის შემოწმების და ღეროს ზომის ხშირად შემოწმების სიხშირის გაზრდით.
Ჩაკეცვის და სპირალური საყრდენის უფლებოს შეცდომები მიჰყვება წინასწარ განსაზღვრულ ნიმუშებს
Ჩაკეცვის უფლებოს შეცდომები ჩვეულებრივ ვლინდება იმ შემთხვევაში, როცა ჩაკეცვის ნაკერი არ რჩება დახურული ან ძალიან ადვილად გამოიყოფა. სპირალური საყრდენის მოტაცება არის ერთ-ერთი მიზეზი, მაგრამ ხშირად ეს მეორადი მიზეზია. ძირეული მიზეზი ჩვეულებრივ გეომეტრიაა: ჩაკეცვის ჩაჭერის სიღრმე, შემოხედული ზედაპირების კუთხე ან კონტაქტის წერტილებზე ზედაპირის დამუშავების ხარისხი. ხელოვნურად შემოკერებული კონტაქტის ზედაპირი შეიძლება გამოიწვიოს საფარის გამოხვევა და დროთა განმავლობაში გამოყოფის ძალის ცვლილება.
Სპირალური საყრდენის არჩევანიც მნიშვნელოვანია. ძალიან მკვრივი სპირალური საყრდენი შეიძლება გააძნელოს ჩაკეცვის გახსნა. ძალიან მოხლართი სპირალური საყრდენი კი შეიძლება ჩაკეცვის გამოყოფას დააშვების ტვირთის ქვეშ. სპირალური საყრდენის კოეფიციენტი და წინატვირთვა უნდა შეესატყვისოს ჩაკეცვის გეომეტრიას. წარმოებაში სპირალური საყრდენის ძალა უნდა შემოწმდეს შემოსვლის დროს და ჩაკეცვის შეკრების შემდეგ. პატარა და დიდი სერიები უნდა გამოიყენონ ერთი და იგივე მიღების დიაპაზონი. ხარისხის სტანდარტები ერთნაირად მოქმედებს ორივე შემთხვევაში, მიუხედავად იმისა, რომ პატარა სერიები უფრო მაღალი ერთეულობრივი ფასით მოიცავს დამატებით ხარჯებს, რადგან მომზადების ხარჯები განაწილებულია ნაკლები რაოდენობის ნაკერებზე.
Მასალისა და სრულების არჩევანი ცვლის გაფუჭების დროგრაფიკას
Მასალის არჩევანი აყენებს საწყის საზღვარს. 316L ნეიროგამძლე ფოლადი ხშირად გამოიყენება კაპსულებში, რადგან ის საკმარისად მოქმედებს კოროზიის წინააღმდეგ და მისი მექანიკური დამუშავება წინასწარ განსაზღვრულია. ტიტანი ამცირებს წონას და ამოიღებს ნიკელს ხშირად გამოყენებად გრეიდებში, მაგრამ ის უფრო ადვილად იყენება და საჭიროებს სრულების ზუსტ კონტროლს. 5-ე გრეიდის ტიტანი ძლიერია 2-ე გრეიდის ტიტანზე, რაც მნიშვნელოვანია თავისუფალი სექციებსა და საკეპის ადგილებში. მასალის მიწოდება ხშირად მიმართავს სტანდარტებს, როგორიცაა ASTM A240 ნეიროგამძლე ფოლადის და ASTM B348 ტიტანის სტერჟის და ფორჯინგის საწყობის შესახებ.
Სრულება ცვლის კაპსულის გამოყენების ხანგრძლივობას. შემოხაზული სრულება მალავს პატარა ხაზებს. პოლირებული სრულება უფრო ადრე აჩვენებს ხელის ნაკვეთებს და მცირე გამოყენების ნიშნებს. ლურჯები და PVD საფარები ამატებენ გამოყენების მიმართ მდგრადობას, მაგრამ საფარი შეიძლება აფეთქდეს, თუ ზედაპირის მომზადება არ არის სრული. ლურჯის ქვეშ აფეთქება არის ადგილობრივი მიბმის დაკარგვა, და როგორც კი ის გამოჩნდება, ნაკეთობა აღარ შეიძლება გადაკეთდეს კარგი კაპსულად. კონტროლის წერტილი არის წინასწარ: სუფთავება, აბანოს ქიმია და მოხამორეობა.
| Გამოსვლის მოდელი | Ხშირად მოხდენილი მიზეზი | Შემოწმების წერტილი | Პრევენციული მიდგომა |
|---|---|---|---|
| Საღებავი შეერთება | Საკერძო ხვრელის ძალიან მჭიდრო დაშორება, გალვინგი | Შეერთების შემდეგ | Საკერძო გაზომვის შემოწმება, სრულყოფის კონტროლი |
| Ჩაკეტვის გადახრა | Ჩაკეტვის სიღრმე, კონტაქტური აბრაზია | Შეერთების შემდეგ | Ჩაკეტვის სიღრმის შემოწმება, ზედაპირის სპეციფიკაცია |
| Სპირალის დაღლა | Არასწორი კოეფიციენტი, წინატვირთვის არ შემთხვევა | Შემოსული და შეერთების შემდეგ | Გამოცდილი ძალის შემოწმება ორივე ეტაპზე |
| Გაფართოების ბუშტულა | Ზედაპირის მომზადება, აბანოს ქიმია | Შემდეგ მეტალიზაციის ჩატარების შემდეგ | Წინასწარი დამუშავების შემოწმება, აბანოს მონიტორინგი |
Კლასპის დეფექტების ადრეულად აღმოჩენის შემოწმების წერტილები
Კლასპს რამდენიმე ბუნებრივი შემოწმების წერტილი აქვს. შემოსული შემოწმება ამოწმებს მასალის ხარისხს, პინის განზომილებებს და სპრინგის ძალას. პროცესში შემოწმება აღმოაჩენს სახსრის სივითარეს და ჩაკეცვის შეერთებას შეკრების შემდეგ. გამოსული შემოწმება დაადასტურებს განთავისუფლების ძალას, კიდეების მდგომარეობას და ვიზუალურ სრულყოფას. ამ შემოწმებების ერთ საბოლოო შემოწმებაში შეკუმშვა გამოტოვების რისკს ამაღლებს. პლატინირების შემდეგ შეკეცილი სახსარი შეიძლება წარატაცოს პლატინირებამდე შესრულებულ შუშის შემოწმებას. ძალიან ადვილად განთავისუფლებული ჩაკეცვი შეიძლება ვიზუალური შემოწმების გავლა განაკეთოს, მაგრამ ძალის შემოწმებაში ჩავარდებოდეს.
Საყურების კლაფის წარმოებისთვის ყველაზე გამოსადეგი დამატება არის ნიმუშების საფუძველზე ციკლური შემოწმება. მცირე რაოდენობის კლაფები შეიძლება გადაიტანოს ღეჭვისა და დახურვის მოძრაობებში, რათა შეიძლება შეაფასდეს გამოტაცის ძალის ცვლილება. ზუსტი ციკლების რაოდენობა დამოკიდებულია დიზაინზე და ბრენდის მოთხოვნებზე. არ არის მნიშვნელოვანი კონკრეტული რიცხვი. მნიშვნელოვანია ის, რომ პარტიის გაგზავნამდე შეიძლება დაიდგინოს გადახრა. საყურების მოძრავი ნაკერი და ჩაკეცვის მექანიზმი არის ორი სფერო, სადაც ციკლური შემოწმება ყველაზე მეტად მოგებით იქნება, რადგან ეს მოძრაობა ერთდროულად მოიცავს გეომეტრიას, მასალას და ზედაპირის მდგომარეობას.
Ბურივა მუშაობს კომპონენტების დონეზე: ციფერბლატებზე, კორპუსებზე, ხელბარძიმებზე და ყოჩებზე. საათების ყოჩების წარმოების პროცესი მოიცავს CNC ფრეზერებით დამუშავებას, შტამპებით დაჭერას, ავტომატიზებულ პოლირებას, განზომილების შემოწმებას და შემოწმების რამდენიმე ეტაპს — შემოსული მასალების, წარმოების პროცესში და გამოსული პროდუქციის შემოწმებას. გამოყოფილი სამუშაო ნაკადაგები და CAD ფაილებზე წვდომის კონტროლი უზრუნველყოფს დიზაინის ფაილების დაყოფას სამუშაო როლების მიხედვით. ერთი წყაროს კომპონენტების მიწოდების გზა შეიძლება შეამციროს ხელის გადაცემების რაოდენობა და დაიცვას ბრტყელი სახსრის სივითარე და ჩაკეცვის მოქმედების სტაბილურობა ერთი სერიის განმავლობაში. ბრენდები, რომლებიც ყოჩის პროექტს აპლანირებენ, შეიძლება დააკონტაქტონ გუნდი ყოჩის სპეციფიკაციების, დაშვებული განსაკუთრებულობების და შემოწმების წერტილების შესახებ საუბრის ჩასატარებლად.
Სარჩევი
- Უარყოფითი შედეგი ჩვეულებრივ იწყება მანამ, სანამ კლასპი ცუდად არ გრძნობილი ხდება
- Სახსრის აბრაზიული მოცვლა და ღერის სივითარე არის უხმოური მიზეზები
- Ჩაკეცვის და სპირალური საყრდენის უფლებოს შეცდომები მიჰყვება წინასწარ განსაზღვრულ ნიმუშებს
- Მასალისა და სრულების არჩევანი ცვლის გაფუჭების დროგრაფიკას
- Კლასპის დეფექტების ადრეულად აღმოჩენის შემოწმების წერტილები