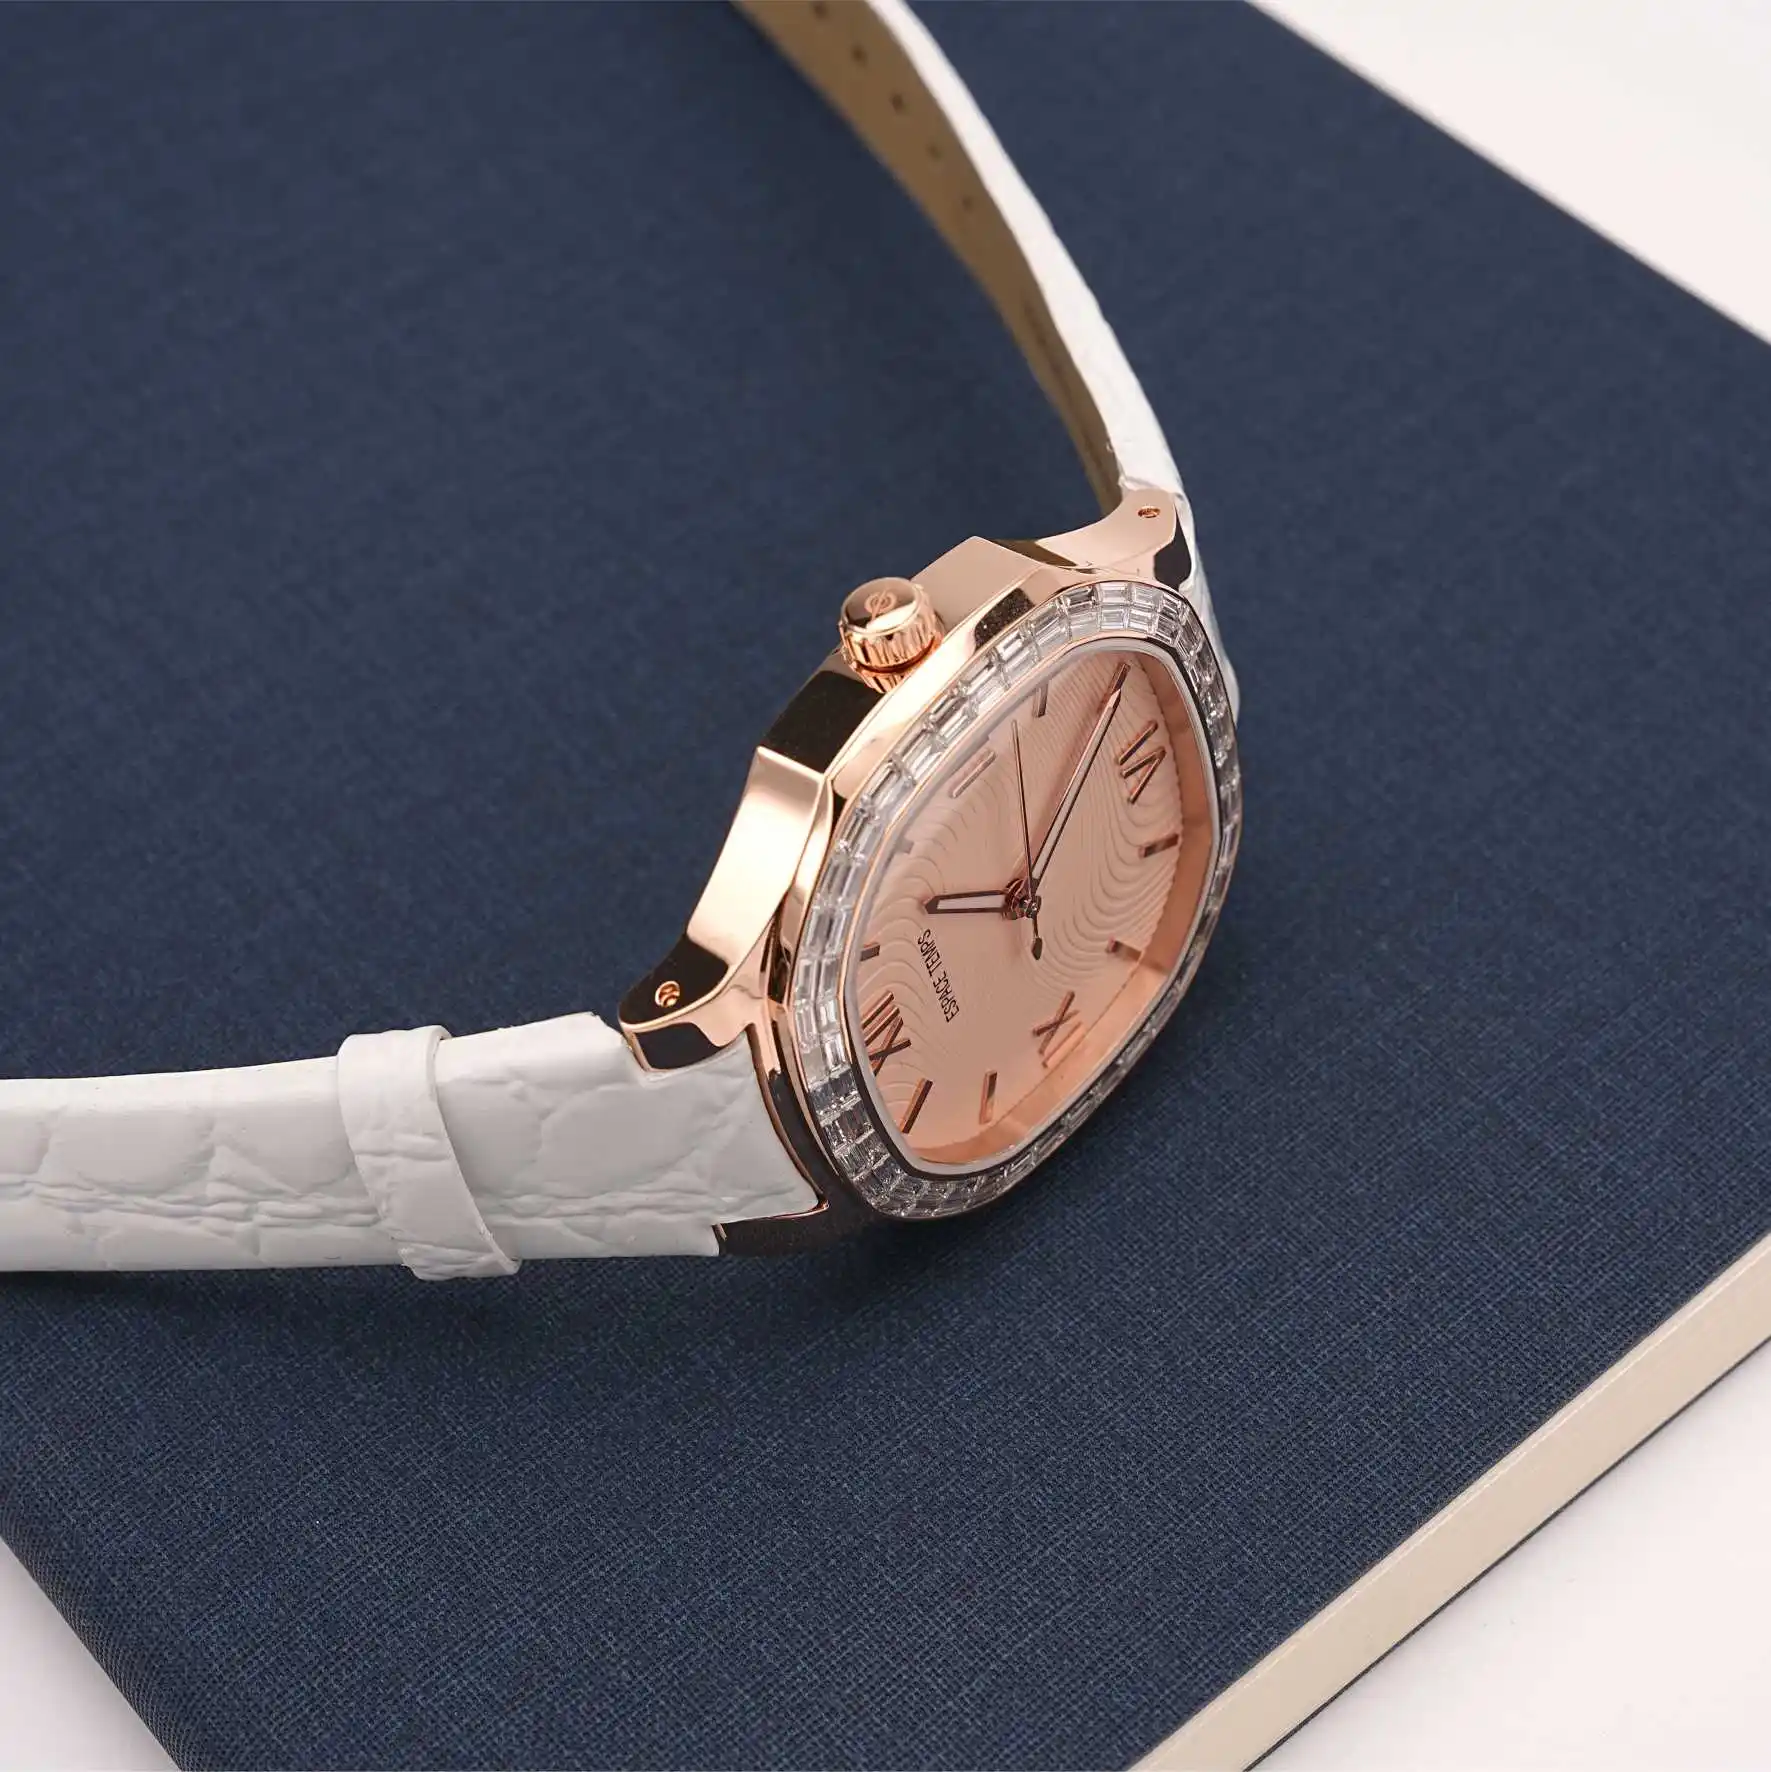
Miért bukik el egy felületkezelési specifikáció még az első alkatrész elkészülte előtt? Egy luxusmárka hónapokat tölthet a korpusz geometriáján, majd mégis elveszítheti a projektet a felületkezelési szakaszban, mert a specifikációt megjelenés szerint, nem folyamat szerint írták. „Fényezett teteje, csiszolt oldala” leírja…
További megtekintés
Az érzékelt minőséget a tapintás és a megvilágítás szöge határozza meg, nem a műszaki adatlapok. Egy óra tokja akár minden méretbeli tűrést is teljesíthet, mégis olcsónak tűnhet a kezünkben. Ez a mért és az érzékelt minőség közötti rést általában a felületkezelés okozza. Az e…
További megtekintés
Egy számlap prototípusa megérkezik az asztalra, és az első ösztönös reakció az, hogy lámpa alá tartjuk, és a felületet ítélnénk meg. Ez a sorrend visszafelé van. A felület módosítása a legdrágább, és legkevésbé valószínű, hogy valóban problémát jelent. Egy tompán kinéző számlap…
További megtekintés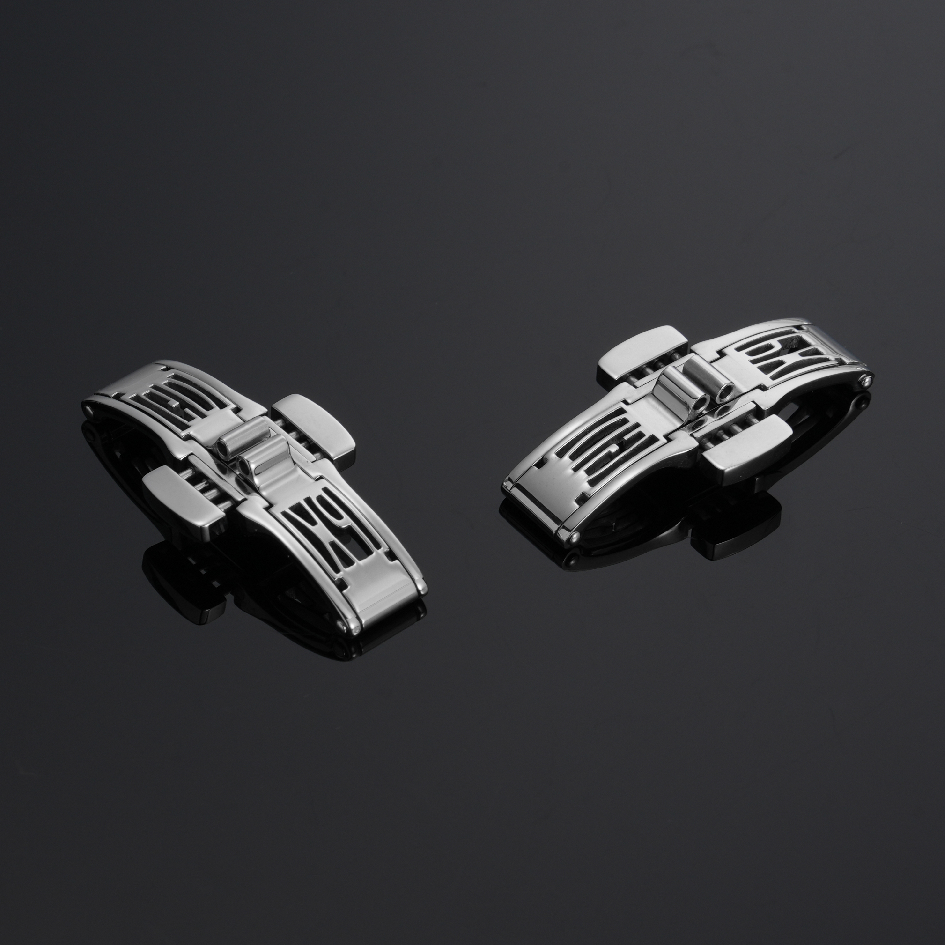
A testreszabás a funkciótól indul, nem a megjelenéstől. Az óra-bütyök az egyik olyan alkatrész, amelyet a viselő naponta többször érint. Kinyílik, becsukódik, a csukló ellen nyugszik, és ismétlődő terhelést visel el anélkül, hogy a legtöbb időben látható lenne. Ezért az egyedi óra-bütykök…
További megtekintés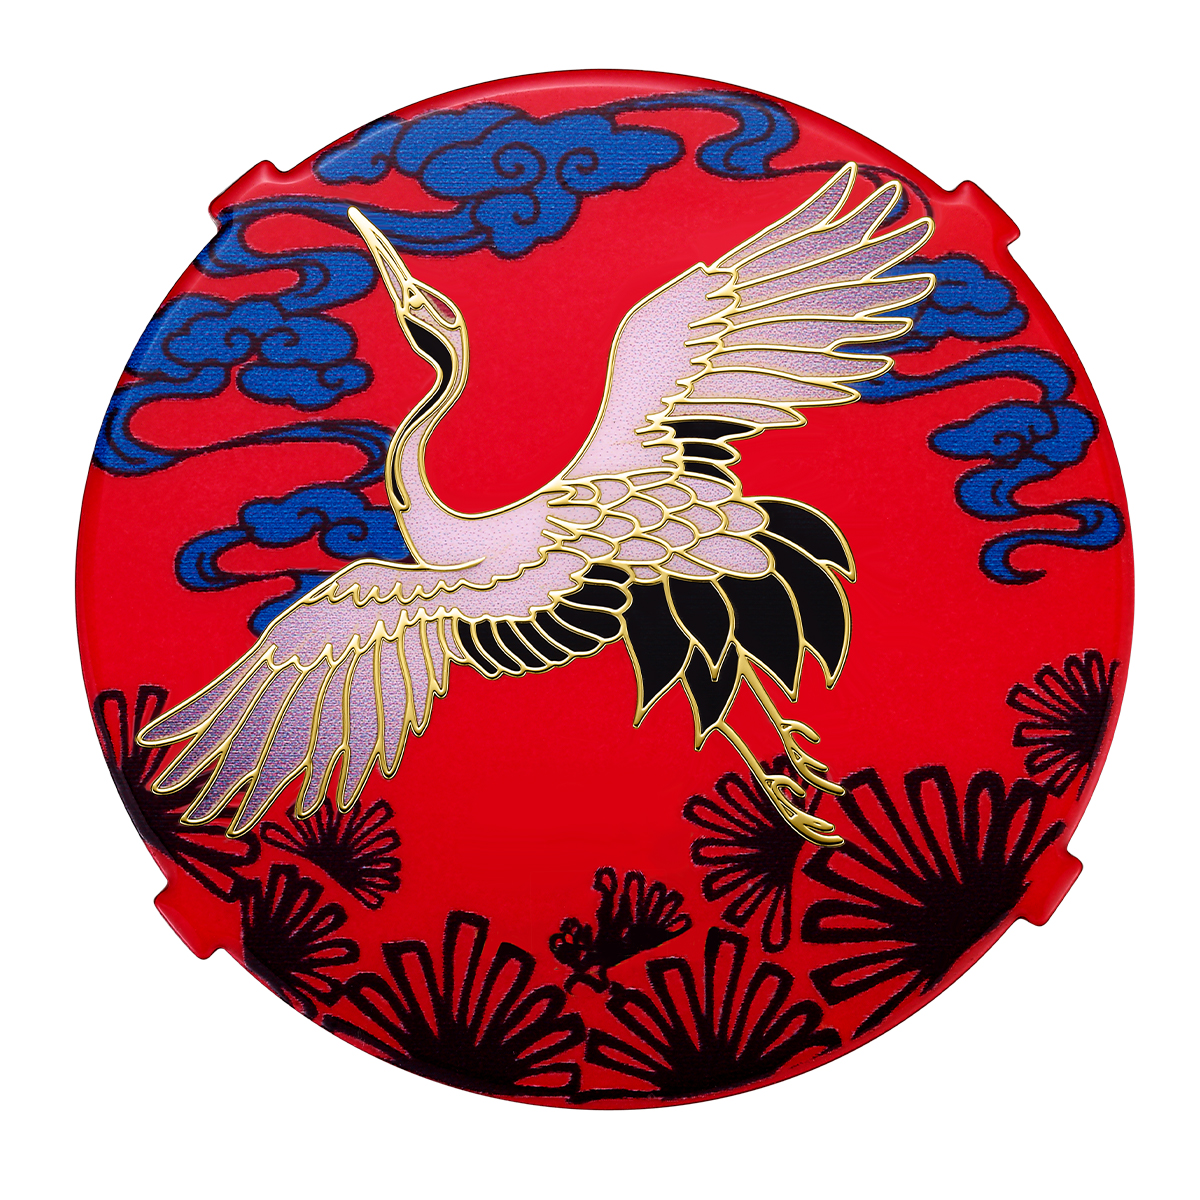
A por egy olyan hiba, amely még nem következett be. Egy számlapon lévő porszem könnyen elhanyagolható kozmetikai problémaként. Gyakorlatban azonban egy hiba, amelyet a legrosszabb lehetséges pillanatban fognak felfedezni. Egy lakk alatt megfogott részecske látható kiemelkedést okoz. Egy...
További megtekintés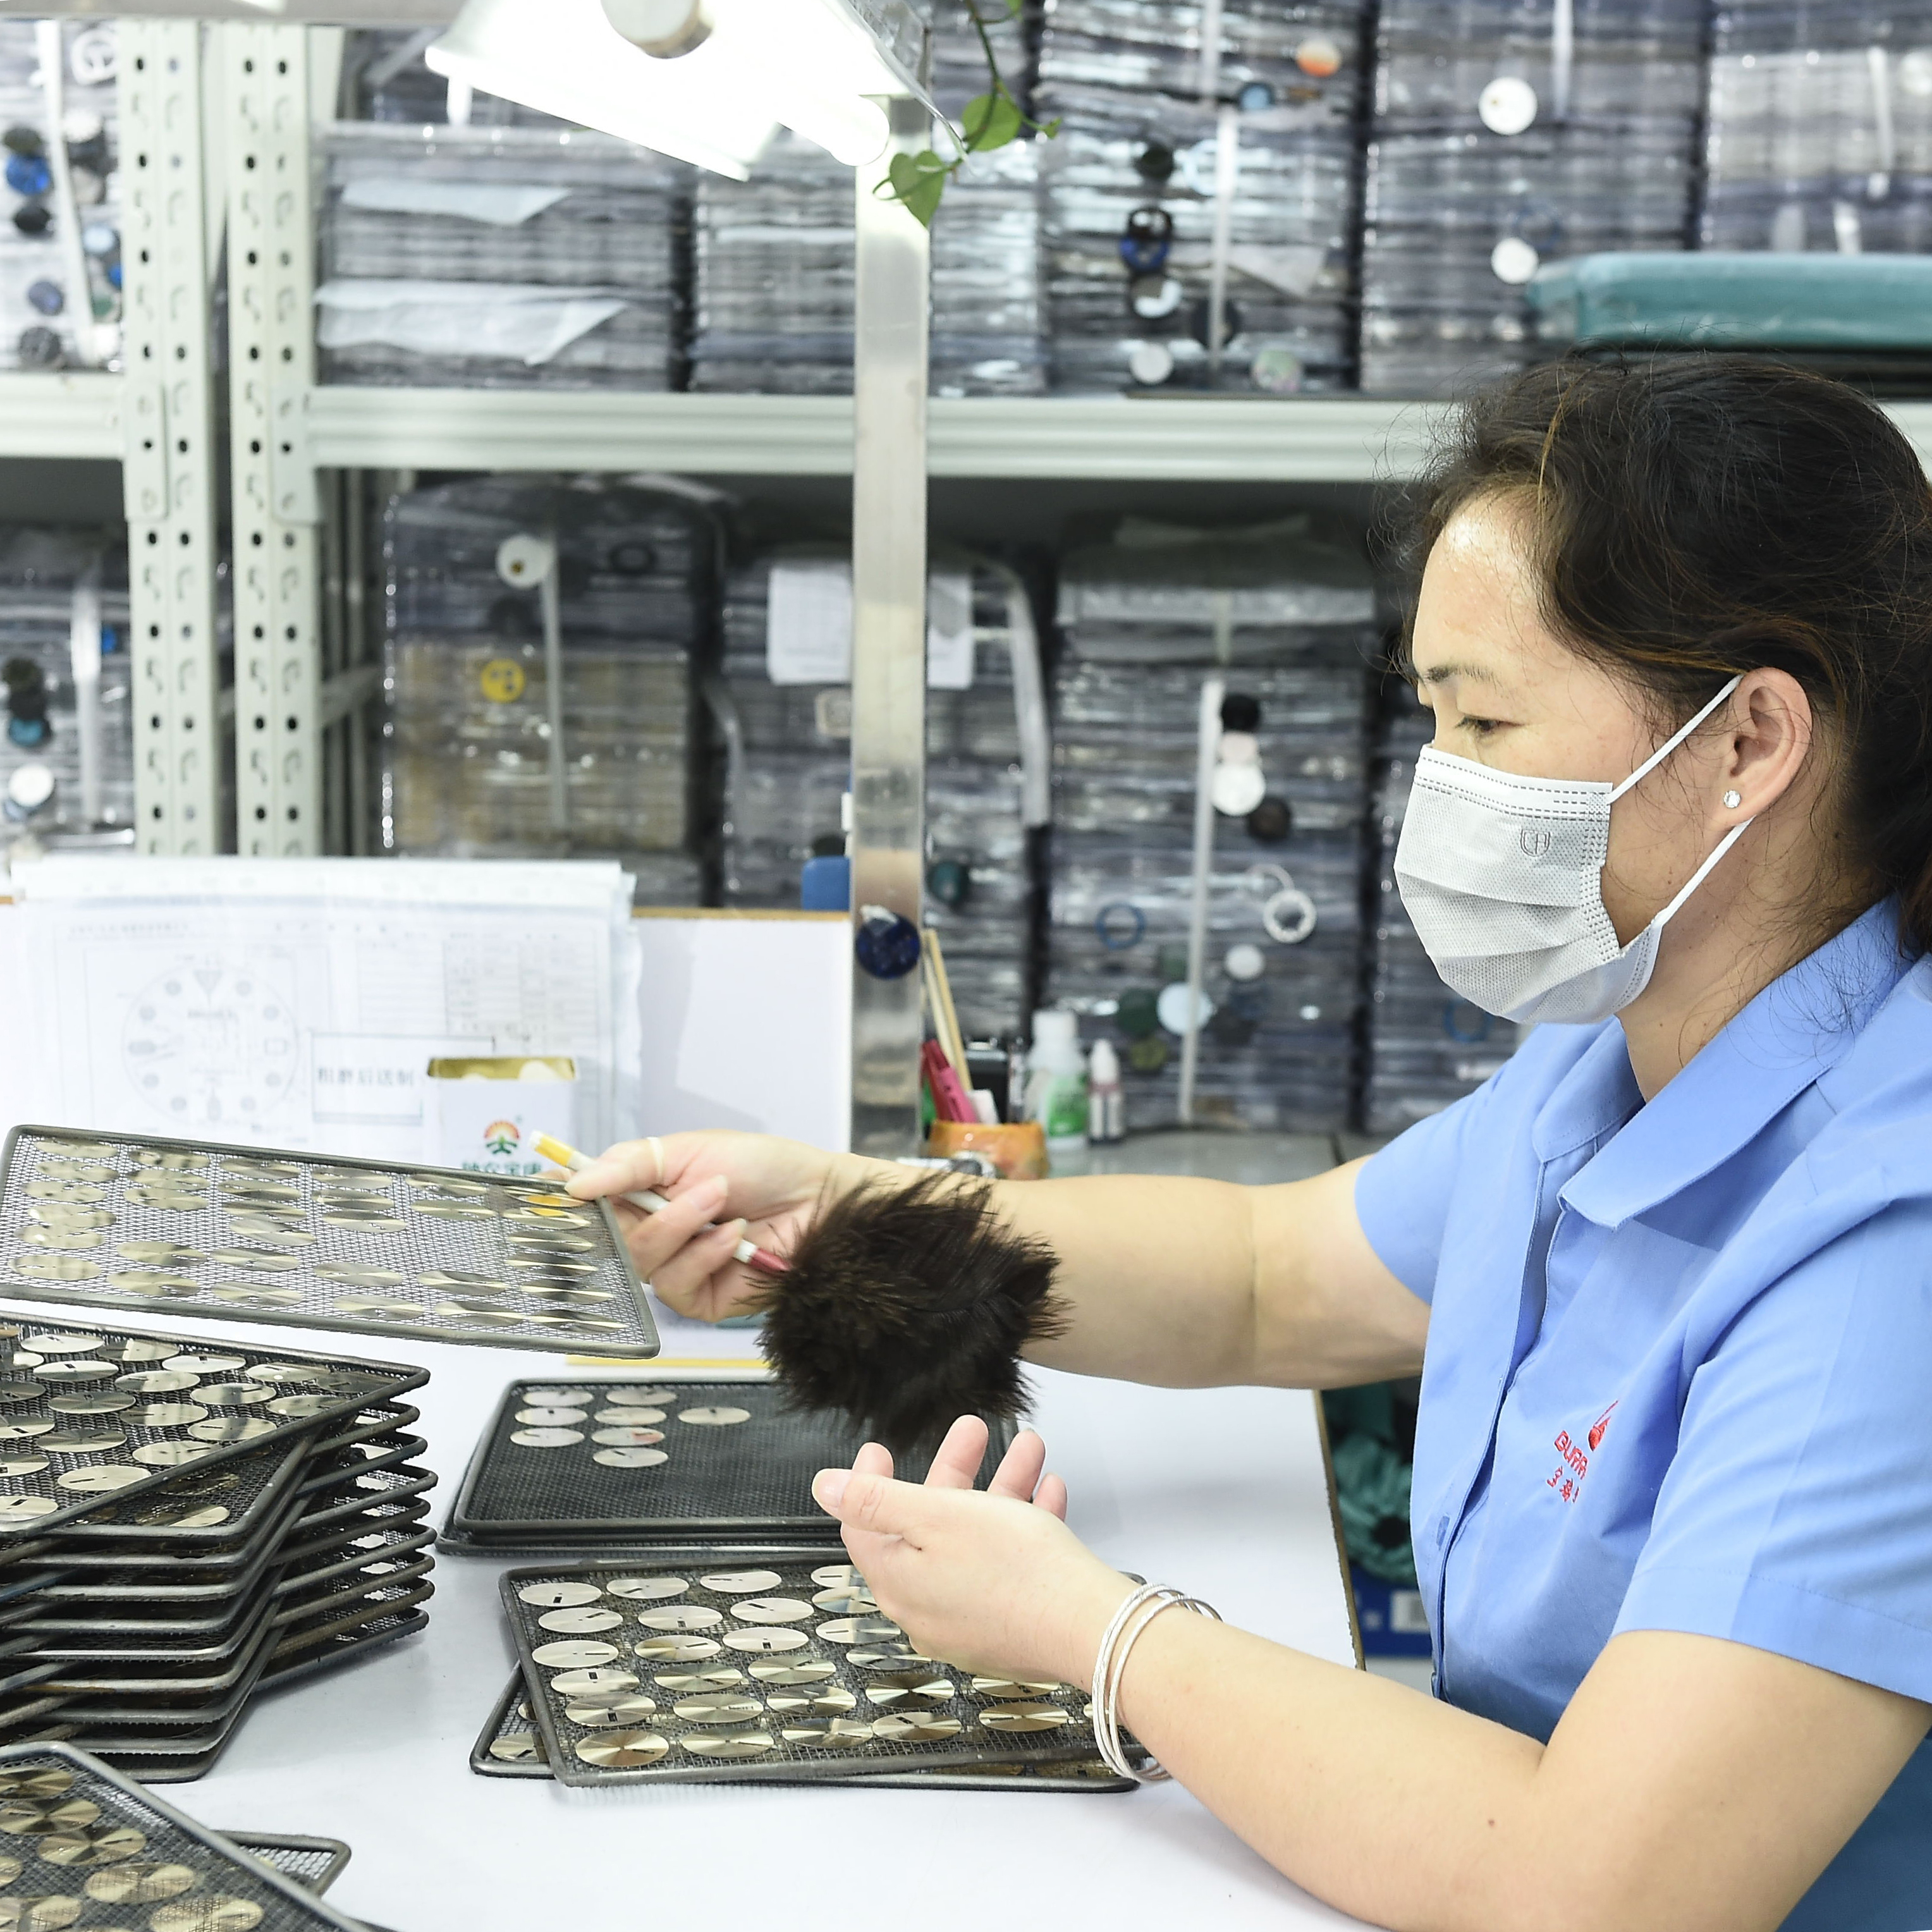
Egy fogalom gyártási útvonalat igényel, nem csupán egy vázlatot. Egy egyedi órák számlap általában vázlatként, renderként vagy referenciaképként indul. Ezek hasznos bemeneti adatok, de nem mondják meg a számlapkészítőnek, hogyan kell elkészítenie a darabot. Az első valódi lépés az egyedi...
További megtekintés
A prototípus-készítés egy tűréshatár-megbeszélés, nem pedig szépségverseny. Egy óráskarca prototípusa gyakran render formájában érkezik, tiszta vonalakkal és vonzó profilnal. Ez egy kiindulási pont, nem gyártási terv. A hasznos prototípus-megbeszélés a tűréshatárokról szól...
További megtekintés
A hibás működés általában már akkor kezdődik, mielőtt a csatára kellemetlen érzés támadna. Ha egy csata durván nyílik ki vagy nem záródik megfelelően, az gyakran csak a probléma utolsó tünete. A hiba általában már hosszabb ideje fejlődik. Egy óracsatának naponta többször is ki kell állnia a terhelés ciklusait. A hi…
További megtekintés
A hibák ritkán erednek egyetlen gyártási lépésből. Egy óráskaróca több gyártási fázison megy keresztül, mint amennyit a szakmán kívüliek általában gondolnának. Alapanyag-kivágás, CNC-marás vagy kisütés, élletörés, polírozás, fúrás és menetkészítés, felületkezelés, valamint végleges méretpontossági ellenőrzés…
További megtekintés
Az egyedi megrendelés egy specifikációból indul, nem egy színkártyából. Egy márkagyártó gyakran úgy érkezik az óralap-egyedi kialakításához, hogy egy referenciaképet és egy színkártyát mutat be. Ez egy hasznos kiindulási alap, de nem minősül gyártási specifikációnak. Az óralap-gyártóknak át kell alakítaniuk…
További megtekintés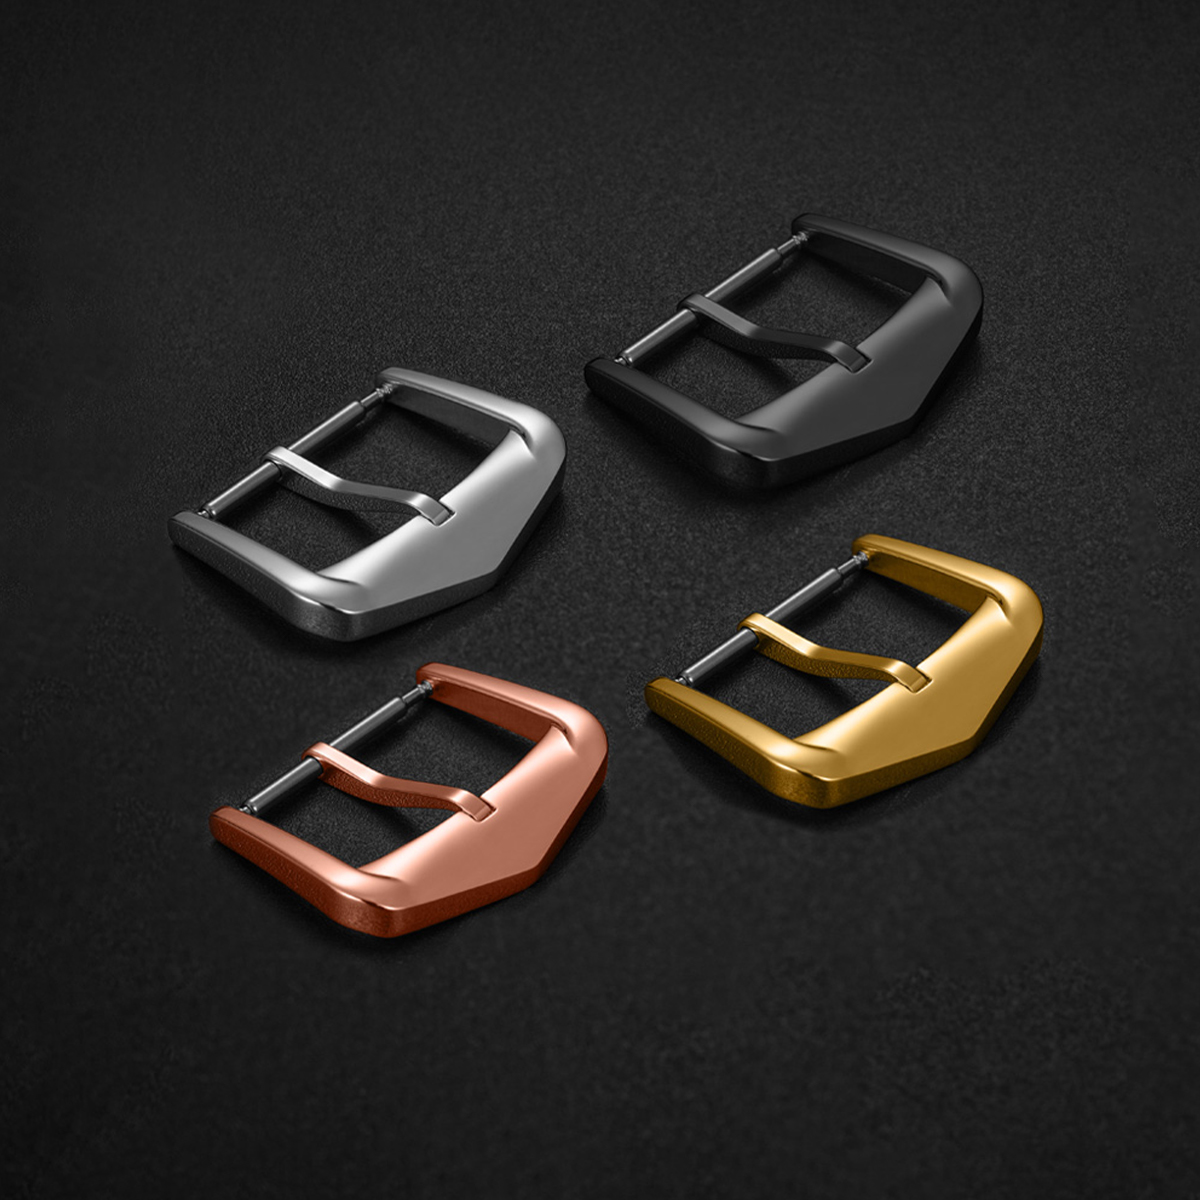
Egy óra-buckle egy kis alkatrész, amely napi szinten működik. Kinyílik, becsukódik, a csuklóhoz simul, és ismétlődő terhelést bír el anélkül, hogy figyelmet vonna magára. A titán óra-buckle-okat három gyakorlati okból választják: kisebb tömegük, jobb korrózióállóságuk...
További megtekintés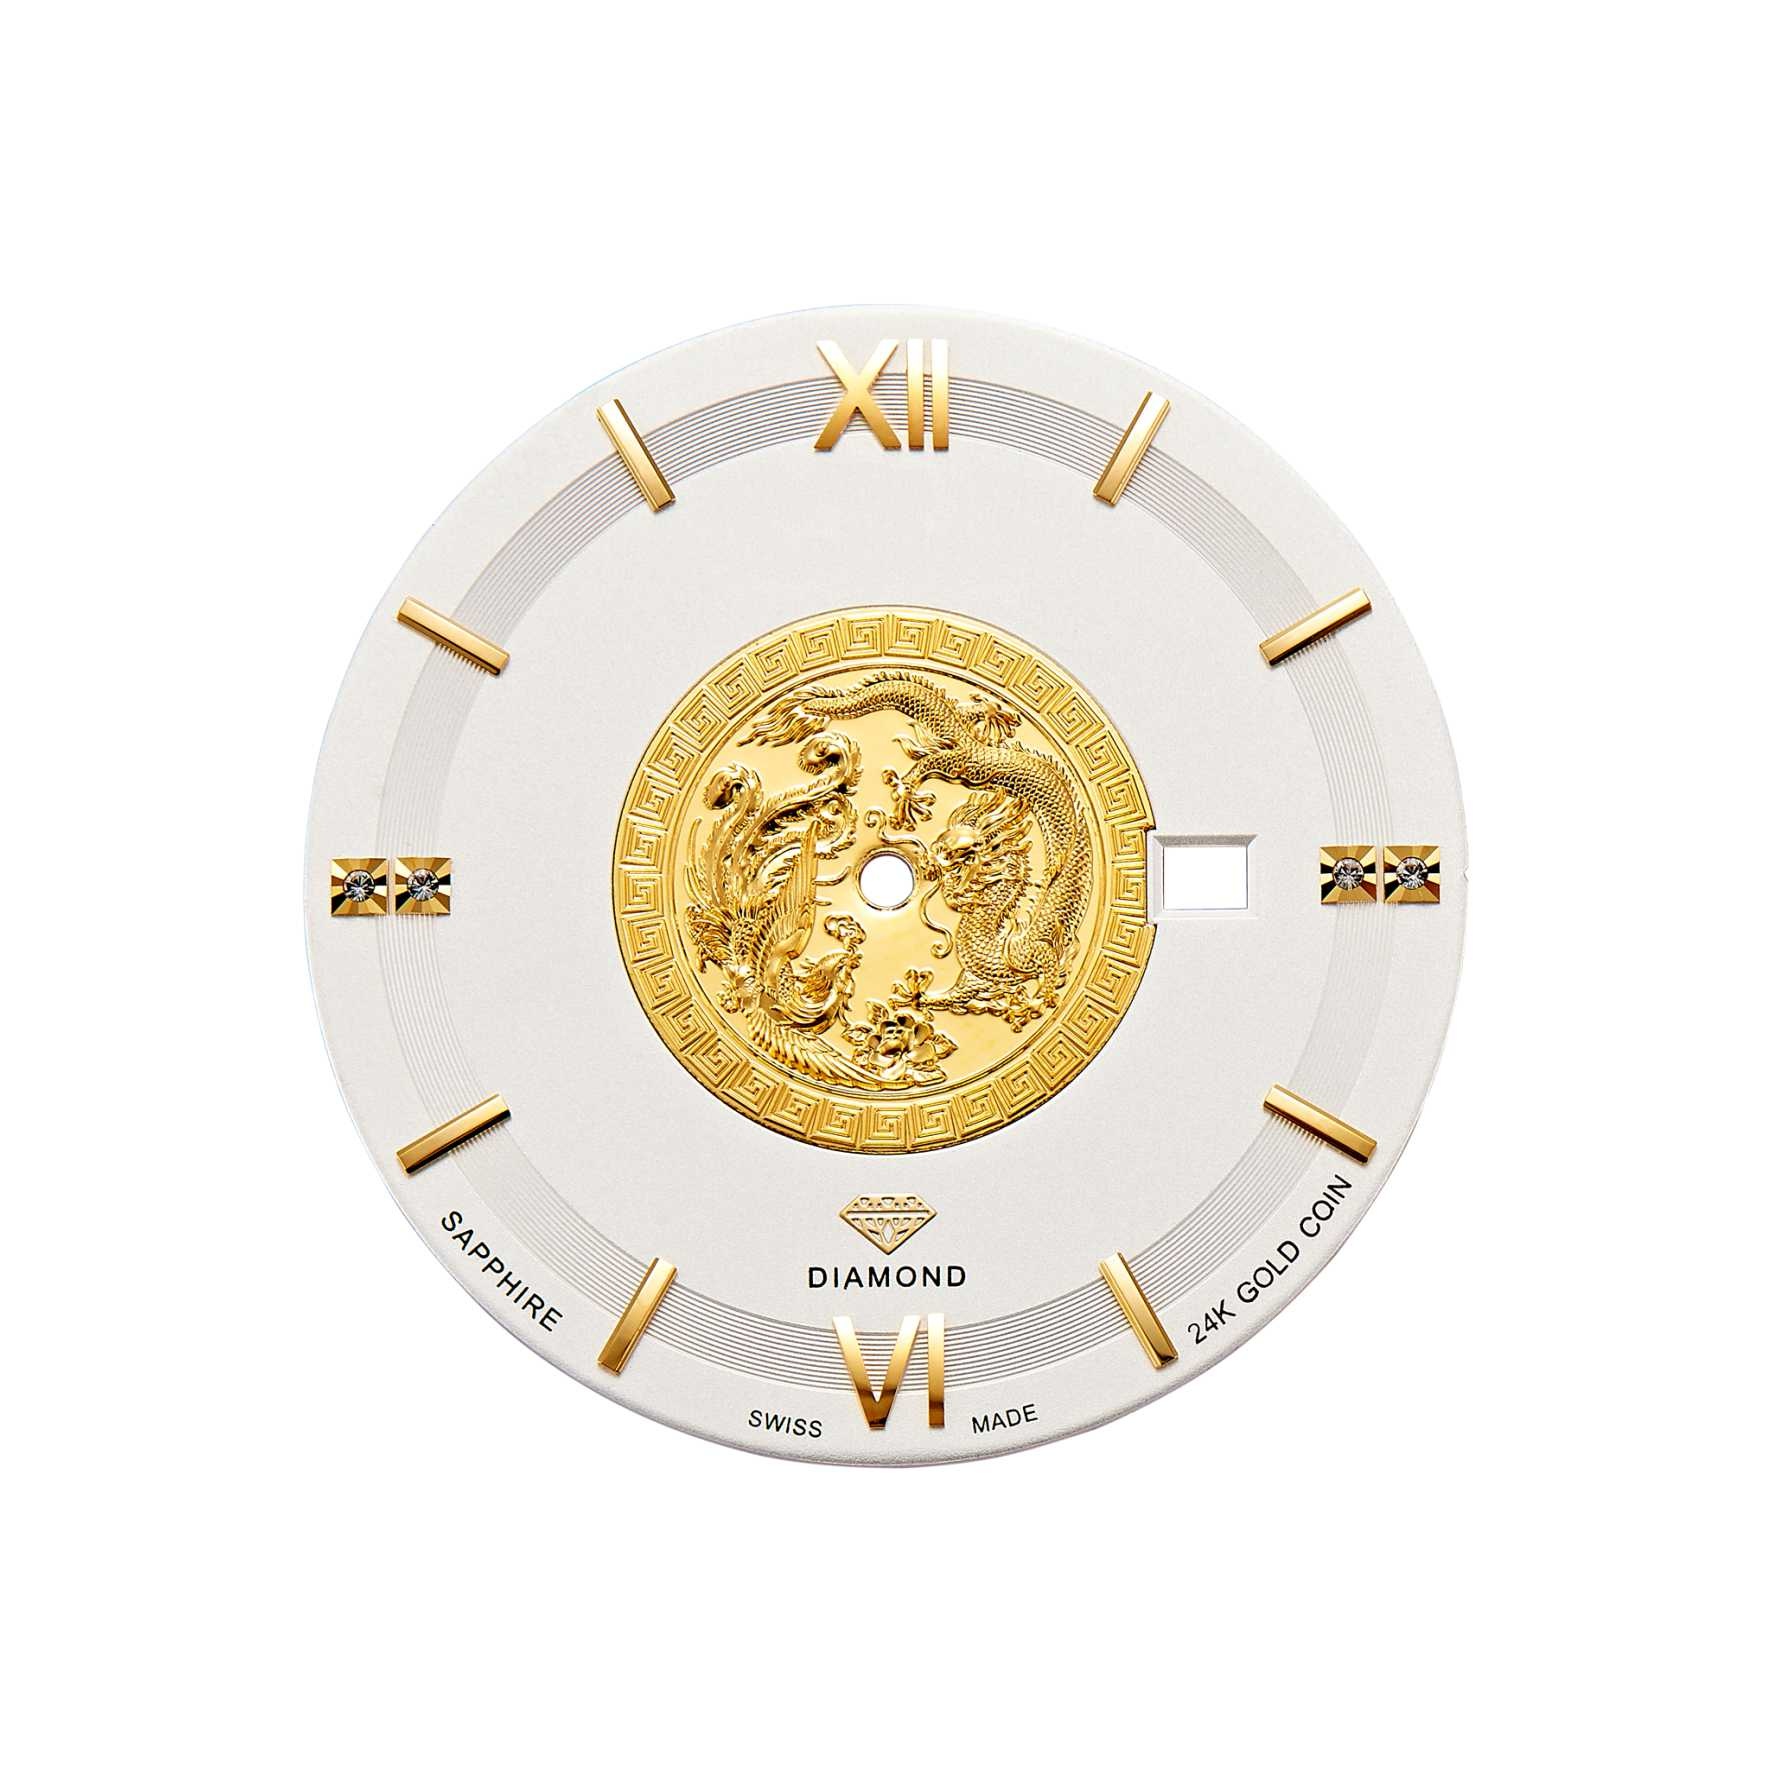
A minta soha nem csupán egy minta. Az óralap felületi szerkezete gyakran a mutatók vagy az órakalapács előtt vonzza a figyelmet. Nagyító alatt egy guilloché felület ismétlődő barázdákra bomlik. Egy napfény-szerű (sunburst) óralap a fényt a középpontból a széle felé tükrözi. Az óralap-gyártásban...
További megtekintés
A Baoruihua (Dongguan) Precision Technology Co., Ltd. egy pontossági óragyártó vállalat, amely specializálódott az OEM és ODM óraalkatrészek gyártására, ideértve a karabokat, lapocskákat, csuklókat és bucklikat is. Stabil termelést, szigorú minőségellenőrzést és megbízható ellátást nyújtunk globális óramárkáknak. Lépjen kapcsolatba velünk projektje megbeszélése érdekében.
Building5, No.459 Xiecao Road, Xiegang town, Dongguan, Guangdong
Copyright © 2025 by Baoruihua (Dongguan) Precision Technology Co., Ltd. ADATVÉDELMI IRÁNYELVEK
 EN