
 EN
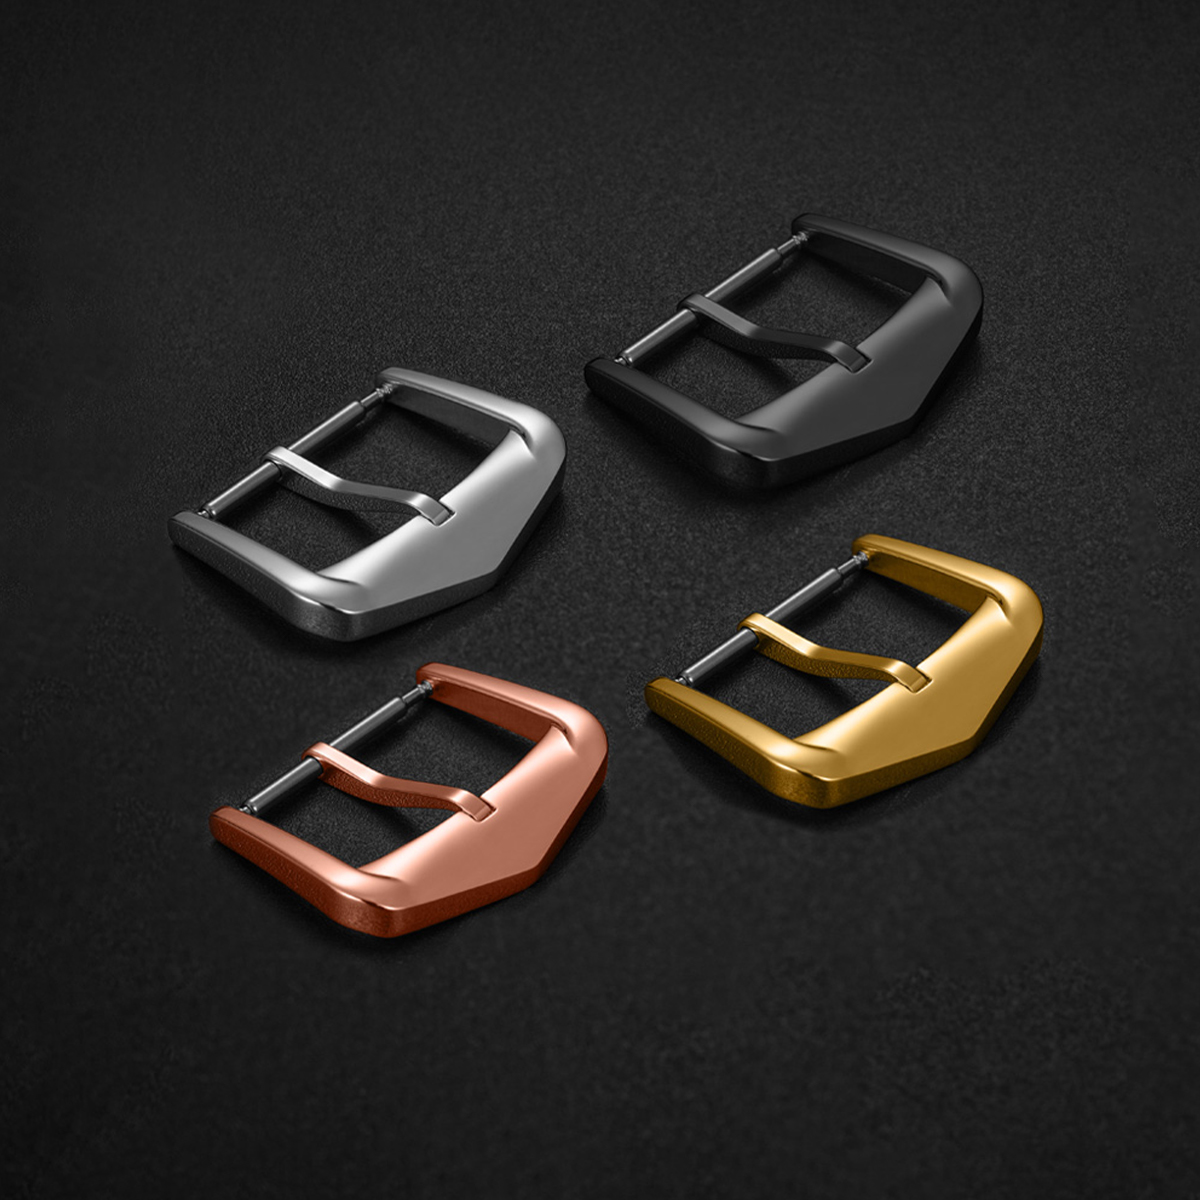
Egy óra csatája egy kis alkatrész, amely napi szinten elvégzi a feladatát. Kinyílik, becsukódik, a csuklóhoz simul, és ismételt terhelést bír el anélkül, hogy figyelmet vonna magára. Az órák titán csatáit három gyakorlati okból választják: kisebb tömegük, jobb ellenállásuk az izzadtsággal és a páratartalommal szemben, valamint a szokásosan óraalkatrészekhez használt titánfajtákban nem található nikkel. Ezek az előnyök valósak, de nem egyszerű anyagcseréből erednek. A fajta kiválasztása, az alakítás módja, a megmunkálás viselkedése, a felületkezelés és a tűrések összeadódása dönti el, hogy a csata kellemesen érződik-e a csuklón. Egy titán övcsat, amely grammokat takarít meg, de durva éllel nyílik ki vagy a rendszeres használat után ragadásos jelenséget mutat, nem jelent fejlődést. Az anyag csak akkor segít, ha a körülötte zajló folyamatot szigorúan ellenőrzik.
A 2-es és az 5-ös fajta nem cserélhetők fel egymással
A titán óra-buckle-ok általában kereskedelmi tisztaságú 2-es fokozatú vagy 5-ös fokozatú ötvözetet – azaz Ti-6Al-4V-t – igényelnek. A 2-es fokozat lágyabb és jobban alakítható. Jól alkalmazható nyomott vagy alakított alkatrészekhez, és jó korrózióállóságot biztosít. Az 5-ös fokozat erősebb, és nehezebb megmunkálni. Megfelel vékony szekciókhoz, nagyobb terhelés alatti pontokhoz, valamint olyan alkatrészekhez, amelyeknek ismételt kezelés során is meg kell őrizniük alakjukat. Mindkettő könnyebb, mint a rozsdamentes acél, de munkaasztalon eltérően viselkednek.
| Ingatlan | 2-es fokozatú titán | Grade 5 Titanium | 316L rozsdamentes acél |
|---|---|---|---|
| Sűrűség | Körülbelül 4,5 g/cm³ | Körülbelül 4,4 g/cm³ | Körülbelül 7,9 g/cm³ |
| Húzószilárdság | Alacsonyabb, kb. 345 MPa minimum | Magasabb, kb. 895 MPa minimum | Közepes |
| Megmunkálási viselkedés | Ragadós, hajlamos a ragadásra | Keményebb, lassabb vágás | Engedékenyebb |
| Korrózió izzadságban | Jó | Jó | Jó, de egyes körülmények között lyukasodhat |
| Tipikus buckle-szerep | Alakított vagy nyomott alkatrészek | Gépelt terhelés alatt álló alkatrészek | Közös alapvonal |
A táblázat nem rangsorolás. Megmutatja, miért kell egy titán csataműszaki leírásában megadni az anyagminőséget. Egy 2-es és egy 5-ös minőségű titán alkatrész megoszthatja ugyan a rajzot, mégis különböző szerszámokat, ciklusidőt és utómunkálást igényel.
A tömeg csupán a hasznosság felét jelenti
A titán sűrűsége körülbelül 4,4–4,5 g/cm³, ami kb. fele a rozsdamentes acél sűrűségének. Egy csatánál ez a különbség a csukló egyensúlyát jobban befolyásolja, mint amit a nyers számok sugallnának. Egy könnyebb csata csökkentheti a karóra fejének oldalra húzódásának érzetét, különösen egy hajtogatható csatával ellátott karperecnél. A korrózióállóság ugyanolyan fontos. A izzadás, a só és a klórozott víz támadja a csata kis réseit és éleit, míg a titán passzív oxidrétege segít ellenállni. A bőrkomfort is további tényező. A 2-es és az 5-ös minőségű titán nem tartalmaz nikkel-t, ami előnyös azok számára, akik reagálnak a nikkelt felszabadító ötvözetekre.
Érdemes megemlíteni a korlátozásokat. A titán nem karcolásgátló. Ujjlenyomatokat hagyhat, és egyes felületkezelések vizuálisan elhasználódnak, mielőtt a alkatrész funkcióját elveszítené. Száraz érintkezés esetén a titán anyag saját magával is ragadhat, ezért a csuklópontok, tengelyek és csúszófelületek tervezése és felületkezelése különös gondosságot igényel. A tömegcsökkentés üdvözölt, de nem mentesít a mechanikai részletek gondos kidolgozása alól.
A titán megmunkálása és alakítása más szakterületet igényel
A titán rossz hővezető, így a vágáskor keletkező hő a szerszám élénél marad. A forgácsok hozzeforrhatnak a vágószerszámoz, és a ragadás jelensége megjelenhet a csúszófelületeken. A 5-ös osztályú titán CNC marásának sebessége lassabb, mint a rozsdamentes acél marásáé, és a szerszámkopás valós költségsorozatot jelent. A 2-es osztályú titán hajlítása lehetséges, de a rugalmas visszatérés és az állítható szerszám kopása külön figyelmet igényel. Egy hajlítással készült titán övcsat és egy CNC marással készült titán övcsat nem rendelkezik azonos élszerkezettel vagy felületjellel.
Egy érzékenységcsökkentett példa egy kapcsolóprojektből: egy törpe-titanium hajtott kapcsok tételénél a felületkezelés után inkonzisztens élszakadások jelentek meg. A marási méretek a tűréshatáron belül voltak, és a csiszolási lépés önmagában elfogadhatónak tűnt. A változékonyság egy rögzítőberendezésre vezethető vissza, amely hosszú ciklus során kis runout-ot fejlesztett ki, és ez megváltoztatta, hogyan találkozott az él a felületkezelő szerszámmal. A megoldás nem új anyag vagy új felületkezelés volt. Hanem egy rögzítőberendezés-ellenőrzés, egy újracentrálási lépés a felületkezelés előtt, valamint egy méretellenőrzési pont a megmunkálás után. A kapcsok tűrései könnyen elvesznek a vágás és a felületkezelés közötti átadásnál.
A felületkezelés és a tűrés dönti el a napi érzetet
Egy csatát a tapintás alapján ítélnek meg. A kibocsátásnak tiszta érzést kell keltenie, az összehajtásnak síkban kell feküdnie, és az élek nem szabad, hogy megakadjanak a bőrön vagy a ruhán. Ezeket a tulajdonságokat a tűréshatárok ellenőrzése biztosítja, nem a titán címke. A csukló illeszkedése, a tűrés, a zár működése és az élsimítás mind összeadódnak. Ha a illeszkedő felületek túl szorosak, a csata megakad; ha túl lazaak, csörömpöl. A titán hajlamossága a ragadáshoz érzékenyebbé teszi ezt az egyensúlyt, mint a rozsdamentes acél esetében.
A felületkezelés is megváltoztatja a rész megjelenését. A mattított titán jól elrejti a kis kezelési nyomokat. A polírozott titán éles hatást kelthet, de korábban megjelennek rajta az ujjlenyomatok és a finom karcolások. Az anodizált szín további változót jelent, mivel az oxidréteg a felület előkészítésétől és a folyamat ellenőrzésétől függ. Egy titán óra csatához a gyakorlati specifikációnak tartalmaznia kell a felületi érdességet, az élsimítást és azokat a ellenőrzési pontokat, amelyek a csata nyitását és zárását tükrözik. Csak a vizuális elfogadás nem elegendő egy tétel megtartásához.
Titán csaták beszerzése túlzott igénybevállalás nélkül
A titán drágább, mint a rozsdamentes acél anyagszinten, és lassabban megmunkálható. A kis tételként gyártott alkatrészek egységára magasabb, mert a beállítási és szerszámozási költségek kevesebb darabra oszlanak el. Ez egy árgradiens, nem minőségi szabványbeli különbség. Ugyanazt az ellenőrzési szigorúságot kell alkalmazni egy kis sorozatnál és egy nagyobb sorozatnál is, még akkor is, ha az egységköltségek eltérnek.
A beszerzés két működőképes útvonalon is lehetséges. Az egyik a többellátós modell, amelyben az alapanyag-formázás, a megmunkálás, a felületkezelés és az ellenőrzés külön szakosodott cégekre van szétosztva. Ez rugalmasságot és hozzáférést biztosít specifikus folyamatokhoz, de a márkának kell kezelnie a folyamatáttételeket és az interfész-kockázatot. A másik útvonal egyetlen alkatrészszállító partner, aki az egész folyamatot – megmunkálást, felületkezelést és ellenőrzést – magára vállalja. Ez csökkenti a folyamatáttételeket, és egyszerűbbé teszi egy adott felületminőség és tűréshatár egységes alkalmazását egy teljes tételre, bár ezzel egyidejűleg koncentrálja a felelősséget, és emelheti a minimális rendelési mennyiséget. Egyik útvonal sem helyes automatikusan. A döntés attól függ, hogy mennyire szeretné a márkának saját maga koordinálni a folyamatokat, illetve milyen szigorúan kell betartani a titán övcsat specifikációját.
A titán óra-bütykösök esetében érdemes megadni az ötvözet minőségi osztályát, az alakítás módját, a szélek állapotát, a felületi minőséget és a bütykök tűréshatárait, amelyek befolyásolják a tapintatot. A titán rúd- és kovácsolt alapanyagok általános szállítása gyakran az ASTM B348 szabványra hivatkozik, amely egy közös nyelvet biztosít mindkét fél számára a minőségi osztály és az anyagállapot meghatározásához. A Burriva komponensszinten dolgozik a számlapokkal, házakkal, karperecekkel és csatokkal: CNC marás, domborítás, automatizált polírozás, méretellenőrzés, valamint több ellenőrzési kör az érkező, folyamatban lévő és kiszállított termékek esetében. A szétválasztott munkafolyamatok és a CAD-fájlokhoz való hozzáférés-vezérlés biztosítja, hogy a tervezési fájlok feladatkörönként legyenek elkülönítve. A titán csatot vagy bütyköt fejlesztő márkák kapcsolatba léphetnek a csapat tagjaival a bütykök tűréshatárainak, a felületi követelményeknek és az ellenőrzési pontoknak a megbeszélése céljából.