
 EN
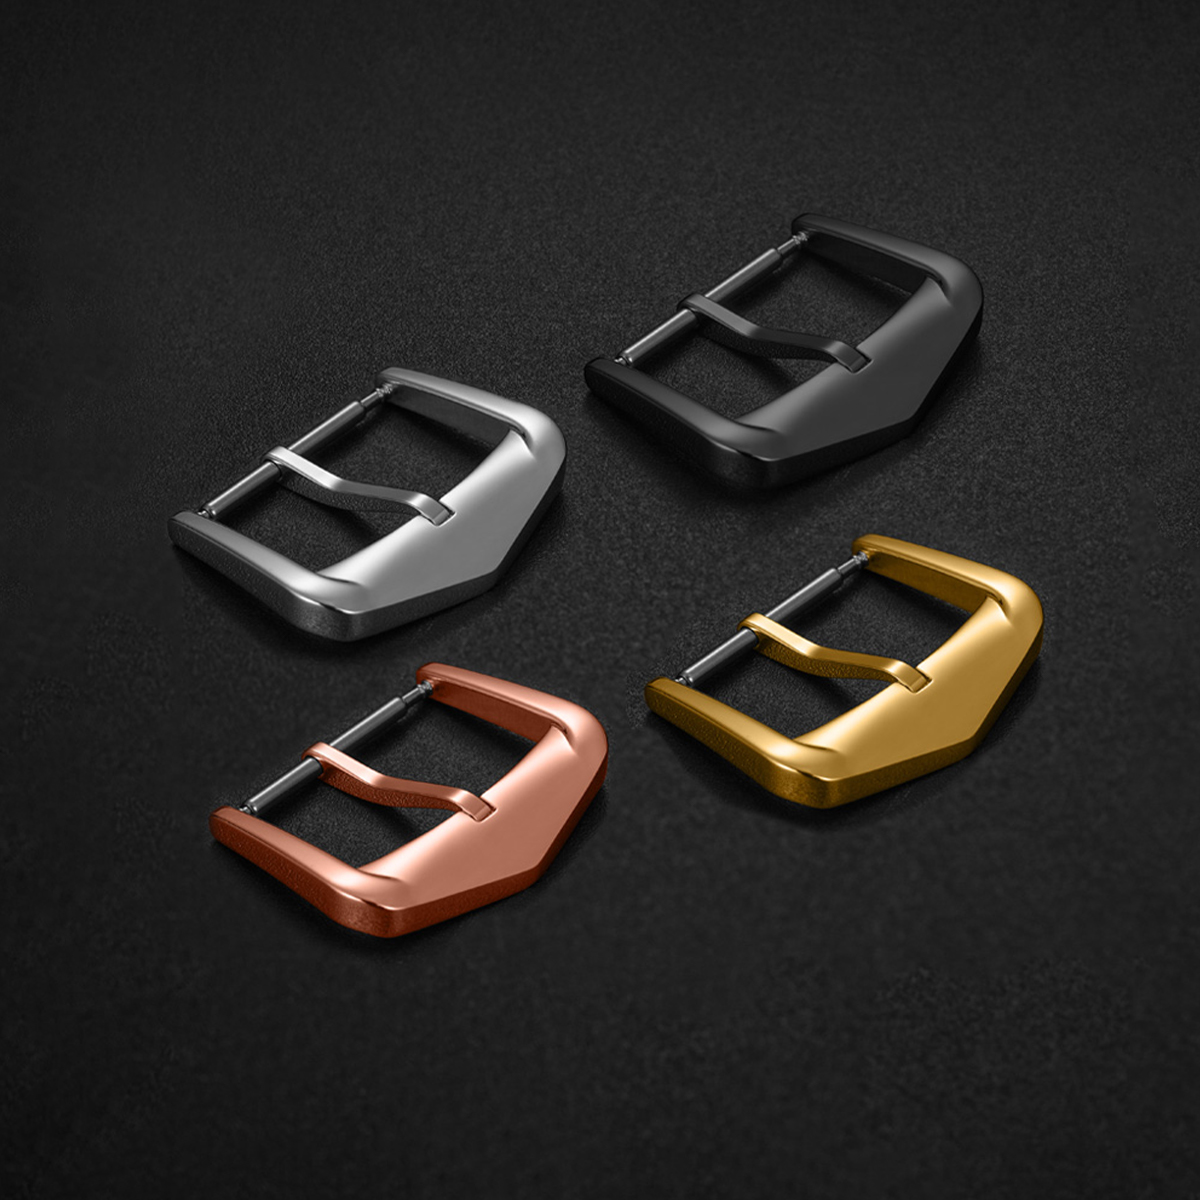
Un fermoir de montre est une petite pièce qui remplit une fonction quotidienne : il s’ouvre, se ferme, épouse le poignet et supporte des charges répétées sans attirer l’attention. Les fermoirs de montre en titane sont choisis pour trois raisons pratiques : un poids réduit, une meilleure résistance à la corrosion dans la transpiration et l’humidité, et l’absence de nickel dans les nuances couramment utilisées pour les composants de montres. Ces avantages sont réels, mais ils ne résultent pas d’un simple remplacement du matériau. Le choix de la nuance, le procédé de mise en forme, le comportement à l’usinage, la finition et l’accumulation des tolérances déterminent tous si le fermoir offre une sensation agréable au poignet. Un boucle en titane qui permet d’économiser quelques grammes, mais qui s’ouvre avec un bord rugueux ou présente des phénomènes de grippage après une utilisation régulière, ne constitue pas une amélioration. Le matériau n’apporte un réel bénéfice que si le processus qui l’entoure est maîtrisé.
Les nuances 2 et 5 ne sont pas interchangeables
Les fermoirs en titane sont généralement fabriqués en titane commercialement pur de grade 2 ou en alliage de grade 5, également appelé Ti-6Al-4V. Le grade 2 est plus mou et plus facile à mettre en forme. Il convient aux pièces embouties ou façonnées et offre une bonne résistance à la corrosion. Le grade 5 est plus résistant et plus difficile à usiner. Il convient aux sections minces, aux points de charge élevée et aux pièces devant conserver leur forme malgré une manipulation répétée. Les deux sont plus légers que l’acier inoxydable, mais se comportent différemment sur le poste de travail.
| Propriété | Titane de grade 2 | Titane Grade 5 | acier inoxydable 316L |
|---|---|---|---|
| Densité | Environ 4,5 g/cm³ | Environ 4,4 g/cm³ | Environ 7,9 g/cm³ |
| Résistance à la traction | Plus faible, environ 345 MPa minimum | Plus élevé, environ 895 MPa minimum | Modéré |
| Comportement à l'usinage | Gommeux, sujet au grippage | Plus dur, découpe plus lente | Plus tolérant |
| Corrosion due à la transpiration | Bon | Bon | Bonne résistance, mais peut présenter des piqûres dans certaines conditions |
| Rôle typique d’un fermoir | Pièces façonnées ou embouties | Pièces usinées soumises à des charges | Base commune |
Ce tableau n’est pas un classement. Il explique pourquoi une spécification de boucle en titane doit préciser la nuance. Une pièce en nuance 2 et une pièce en nuance 5 peuvent partager le même plan, mais nécessitent tout de même des outillages, des temps de cycle et des finitions différents.
La masse n’est qu’un aspect de l’avantage
La masse volumique du titane se situe aux alentours de 4,4 à 4,5 g/cm³, soit environ la moitié de celle de l’acier inoxydable. Sur une boucle, cette différence modifie l’équilibre au poignet plus que ne le suggèrent les chiffres bruts. Une boucle plus légère peut réduire la sensation d’un déséquilibre vers un côté causé par la tête de la montre, notamment sur un bracelet équipé d’une boucle à rabat. La résistance à la corrosion est tout aussi importante. La transpiration, l’eau salée et l’eau chlorée attaquent les petits interstices et les bords d’une boucle, et la couche d’oxyde passive du titane lui permet de mieux résister. Le confort cutané constitue un autre facteur. Les nuances 2 et 5 de titane ne contiennent pas de nickel, ce qui est utile pour les porteurs sensibles aux alliages libérant du nickel.
Les limites méritent d’être explicitées. Le titane n’est pas résistant aux rayures. Il peut présenter des traces de doigts, et certains finis s’altèrent visuellement avant que la pièce ne perde sa fonction. Il peut également présenter un phénomène de scellement à sec contre lui-même, ce qui explique pourquoi les zones de charnière, les axes et les surfaces glissantes nécessitent une conception et un fini soignés. La réduction de poids est bienvenue, mais elle ne dispense pas d’une attention rigoureuse aux détails mécaniques.
Usiner et former le titane exige une discipline différente
Le titane conduit mal la chaleur, si bien que la chaleur générée lors de l’usinage reste concentrée près du tranchant de l’outil. Les copeaux peuvent se souder à l’outil, et des phénomènes de scellement peuvent apparaître sur les surfaces glissantes. Le fraisage CNC du titane de grade 5 est plus lent que celui de l’acier inoxydable, et l’usure des outils constitue un poste de coût réel. Le poinçonnage du titane de grade 2 est possible, mais il faut surveiller attentivement le retour élastique et l’usure des matrices. Une boucle en titane fabriquée par poinçonnage et une autre fabriquée par fraisage CNC n’auront ni la même qualité de chant ni le même caractère de surface.
Un exemple désensibilisé issu d’un projet de fermoir : un lot de fermoirs en titane à rabat présentait des cassures irrégulières au niveau des bords après l’opération de finition. Les dimensions usinées étaient dans les tolérances, et l’étape de polissage semblait acceptable en elle-même. La variation provenait d’un montage qui avait développé un léger balancement après un grand nombre de cycles, modifiant ainsi la façon dont le bord rencontrait l’outil de finition. La solution n’a pas consisté à changer le matériau ni la finition, mais à vérifier le montage, à réaligner la pièce avant la finition et à effectuer un contrôle dimensionnel après usinage. Les tolérances des fermoirs sont facilement perdues lors de la transition entre l’usinage et la finition.
Finition et tolérance déterminent la sensation quotidienne
Un fermoir est évalué au toucher. La libération doit être nette, le pliage doit s’appliquer à plat, et les bords ne doivent pas accrocher la peau ou le tissu. Ces qualités découlent du contrôle des tolérances, non de l’étiquette « titane ». L’ajustement de la charnière, le jeu du pivot, l’engagement du loquet et l’arrondi des bords s’additionnent tous. Si les faces d’assemblage sont trop serrées, le fermoir coince ; si elles sont trop lâches, il vibre. La tendance du titane à gripper rend cet équilibre plus sensible que dans le cas de l’acier inoxydable.
La finition modifie également la perception de la pièce. Le titane brossé masque bien les petites marques de manipulation. Le titane poli peut paraître tranchant, mais il révèle plus rapidement les traces de doigts et les micro-rayures. La coloration anodisée introduit une variable supplémentaire, car l’épaisseur de la couche d’oxyde dépend de la préparation de la surface et du contrôle du procédé. Pour un fermoir de montre en titane, la spécification pratique devrait inclure la rugosité de surface, l’arrondi des bords et les points d’inspection correspondant au fonctionnement d’ouverture et de fermeture du fermoir. Une simple approbation visuelle ne permettra pas de valider un lot.
Approvisionner des fermoirs en titane sans exagérer leurs performances
Le titane coûte plus cher que l’acier inoxydable au niveau des matériaux, et son usinage est plus lent. Les petites séries entraînent un prix unitaire plus élevé, car les coûts de mise en place et d’outillage sont répartis sur moins de pièces. Il s’agit d’un gradient de prix, non d’une différence de niveau de qualité. La même rigueur en matière d’inspection doit s’appliquer à une petite série comme à une série plus importante, même si la rentabilité unitaire diffère.
L’approvisionnement peut suivre deux voies opérationnelles. La première est un modèle à plusieurs fournisseurs, où la mise en forme à partir de tôles, l’usinage, la finition et l’inspection sont répartis entre des ateliers spécialisés. Ce modèle offre de la flexibilité et un accès à des procédés spécifiques, mais la marque assume les transferts d’opérations et les risques liés aux interfaces. L’autre voie consiste à faire appel à un partenaire unique pour les composants, qui prend en charge l’ensemble du processus, de l’usinage à la finition et à l’inspection. Cela réduit les transferts d’opérations et facilite la stabilisation d’une norme de finition et de tolérance sur un lot entier, bien que cela concentre les responsabilités et puisse relever le seuil minimal de commande. Aucune de ces deux voies n’est automatiquement la bonne. Le choix dépend du degré de coordination des procédés que la marque souhaite assumer elle-même, ainsi que de la rigueur requise pour respecter la spécification du fermoir en titane.
Pour les boucles de montre en titane, il est utile de préciser la nuance, le procédé de mise en forme, l’état des bords, l’état de surface et les tolérances de la boucle qui influencent le ressenti. L’approvisionnement général en barres et en pièces forgées en titane fait souvent référence à la norme ASTM B348, ce qui permet aux deux parties d’utiliser un langage commun concernant la nuance et l’état du matériau. Burriva intervient au niveau des composants — cadrans, boîtiers, bracelets et boucles — grâce à l’usinage CNC, l’estampage, le polissage automatisé, le contrôle dimensionnel et plusieurs rondes d’inspection aux stades des réceptions, en cours de fabrication et des expéditions. Des flux de travail séparés et des contrôles d’accès aux fichiers CAO garantissent que les fichiers de conception sont partagés uniquement selon les rôles professionnels. Les marques développant une boucle ou une boucle en titane peuvent contacter l’équipe pour discuter des tolérances de boucle, des exigences en matière de finition et des points de contrôle.