
 EN
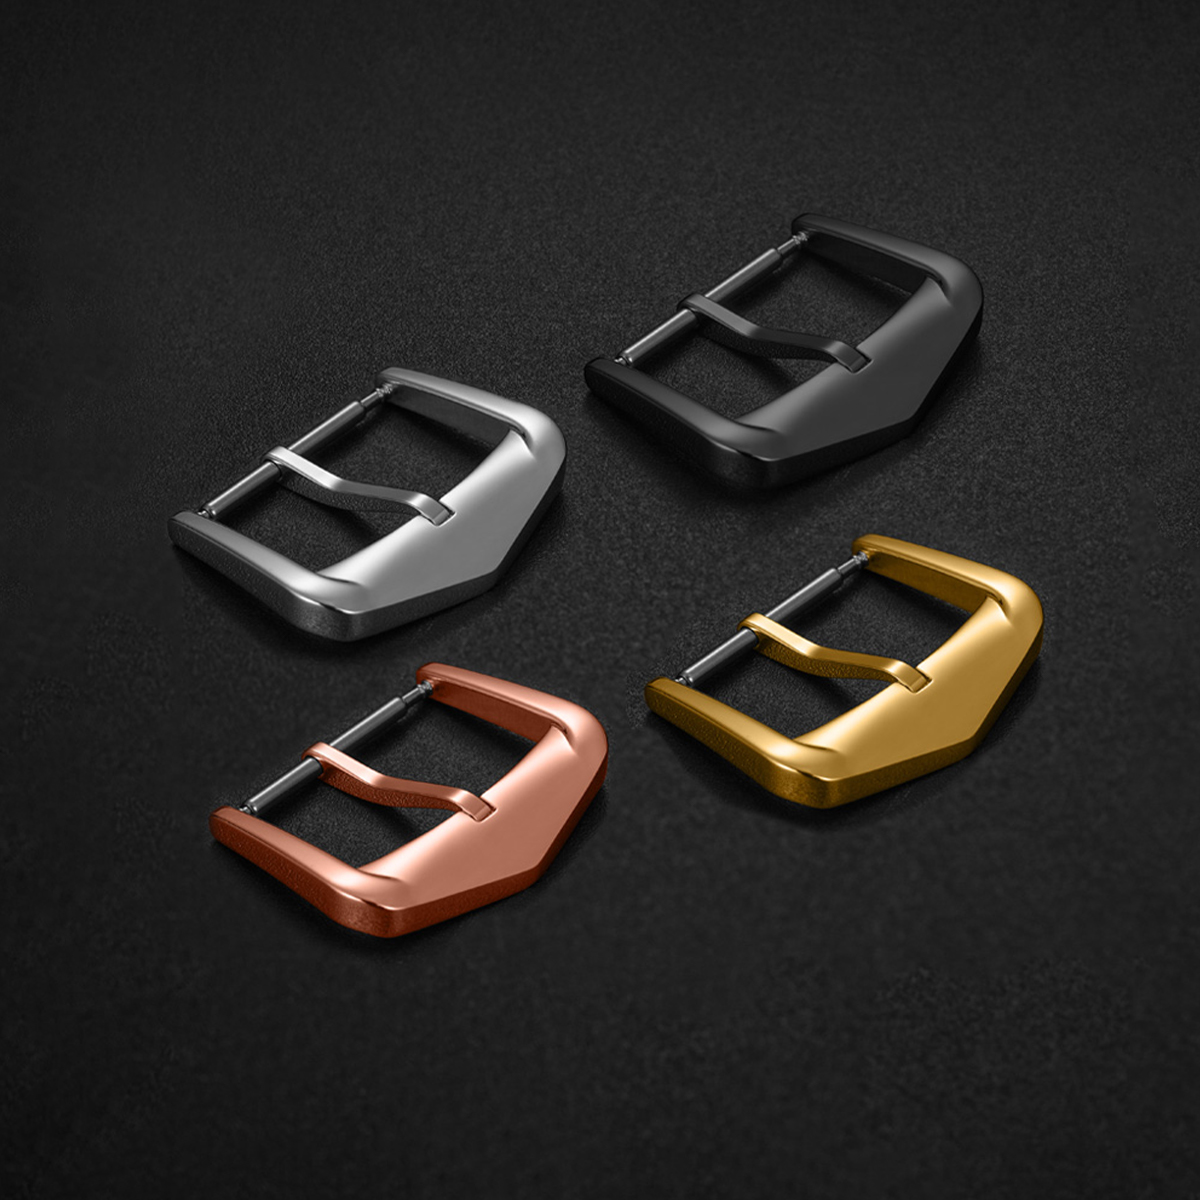
एक घड़ी का क्लैस्प एक छोटा सा हिस्सा है जिसका दैनिक काम होता है। यह खुलता है, बंद होता है, कलाई के खिलाफ बैठता है, और बार-बार भार झेलता है बिना किसी ध्यान आकर्षित किए। टाइटेनियम घड़ी क्लैस्प्स को तीन व्यावहारिक कारणों से निर्दिष्ट किया जाता है: कम वजन, पसीने और आर्द्रता में बेहतर संक्षारण प्रतिरोध, और घड़ी के हिस्सों के लिए उपयोग किए जाने वाले सामान्य ग्रेड्स में निकल का अभाव। ये लाभ वास्तविक हैं, लेकिन ये कोई सरल सामग्री परिवर्तन से नहीं आते हैं। ग्रेड का चुनाव, निर्माण का मार्ग, मशीनिंग का व्यवहार, फिनिश और टॉलरेंस स्टैक — सभी तय करते हैं कि क्लैस्प कलाई पर सही महसूस होता है या नहीं। एक टाइटेनियम बकल जो कुछ ग्राम बचाती है लेकिन खुलते समय खुरदुरे किनारे के साथ या नियमित उपयोग के बाद गैलिंग दिखाती है, वह कोई सुधार नहीं है। सामग्री केवल तभी सहायक होती है जब उसके चारों ओर की प्रक्रिया नियंत्रित हो।
ग्रेड २ और ग्रेड ५ आपस में अदला-बदली योग्य नहीं हैं
टाइटेनियम घड़ी के क्लैप्स आमतौर पर व्यावसायिक रूप से शुद्ध ग्रेड 2 या मिश्र धातु ग्रेड 5 के साथ काम करते हैं, जिन्हें टाइ-6Al-4V भी कहा जाता है। ग्रेड 2 नरम और अधिक आकार देने योग्य है। यह स्टैम्प किए गए या आकार दिए गए भागों के लिए उपयुक्त है और अच्छी संक्षारण प्रतिरोधकता प्रदान करता है। ग्रेड 5 मजबूत है और इसे काटना कठिन है। यह पतले अनुभागों, उच्च भार बिंदुओं और उन भागों के लिए उपयुक्त है जो बार-बार संभालने के दौरान आकार बनाए रखने की आवश्यकता होती है। दोनों स्टेनलेस स्टील की तुलना में हल्के हैं, लेकिन वे बेंच पर अलग-अलग व्यवहार करते हैं।
| संपत्ति | ग्रेड 2 टाइटेनियम | ग्रेड 5 टाइटेनियम | 316L स्टेनलेस स्टील |
|---|---|---|---|
| घनत्व | लगभग ४.५ ग्राम/घन सेमी | लगभग ४.४ ग्राम/घन सेमी | लगभग ७.९ ग्राम/घन सेमी |
| तनन सामर्थ्य | कम, लगभग ३४५ एमपीए न्यूनतम | अधिक, लगभग ८९५ एमपीए न्यूनतम | मध्यम |
| मशीनीकरण व्यवहार | चिपचिपा, गैलिंग के प्रवण | कठिन, धीमी कटिंग | अधिक सहनशील |
| पसीने में संक्षारण | अच्छा | अच्छा | अच्छा, लेकिन कुछ स्थितियों में गड्ढे बन सकते हैं |
| सामान्य क्लैप्स की भूमिका | आकार दिए गए या स्टैम्प किए गए भाग | मशीन कट लोड भाग | सामान्य आधाररेखा |
यह सारणी कोई रैंकिंग नहीं है। यह दिखाती है कि टाइटेनियम बकल विनिर्देश में ग्रेड का नाम क्यों देना आवश्यक है। एक ग्रेड २ भाग और एक ग्रेड ५ भाग एक ही ड्रॉइंग साझा कर सकते हैं, फिर भी उन्हें अलग-अलग औज़ार, चक्र समय और परिष्करण की ध्यान देने की आवश्यकता होती है।
वज़न केवल लाभ का आधा हिस्सा है
टाइटेनियम का घनत्व लगभग ४.४ से ४.५ ग्राम/घन सेमी होता है, जो स्टेनलेस स्टील के लगभग आधे के बराबर है। एक क्लैस्प पर, यह अंतर कलाई के संतुलन को शुद्ध संख्याओं की तुलना में अधिक प्रभावित करता है। एक हल्का क्लैस्प घड़ी के सिर के एक ओर खींचे जाने की भावना को कम कर सकता है, विशेष रूप से फोल्ड-ओवर बकल वाले ब्रेसलेट पर। संक्षारण प्रतिरोध भी उतना ही महत्वपूर्ण है। पसीना, नमक और क्लोरीनयुक्त पानी क्लैस्प के छोटे अंतरालों और किनारों पर आक्रमण करते हैं, और टाइटेनियम की निष्क्रिय ऑक्साइड परत इसे स्थिर रखने में सहायता करती है। त्वचा की सुविधा एक अन्य कारक है। ग्रेड २ और ग्रेड ५ टाइटेनियम निकल पर निर्भर नहीं करते हैं, जो उन धारकों के लिए उपयोगी है जो निकल-मुक्त मिश्र धातुओं के प्रति प्रतिक्रियाशील होते हैं।
सीमाएँ बताने योग्य हैं। टाइटेनियम खरोंच-प्रतिरोधी नहीं है। इस पर उंगलियों के निशान दिख सकते हैं, और कुछ फ़िनिश भाग के कार्य करना बंद करने से पहले ही दृश्य रूप से पहने जाते हैं। यह शुष्क संपर्क के तहत स्वयं के विरुद्ध गॉलिंग भी कर सकता है, जिसके कारण कब्ज़ के क्षेत्रों, पिनों और सरकने वाली सतहों को सावधानीपूर्ण डिज़ाइन और फ़िनिश की आवश्यकता होती है। वजन में कमी स्वागत योग्य है, लेकिन यह यांत्रिक विवरणों पर छूट नहीं है।
टाइटेनियम का मशीनिंग और फॉर्मिंग अलग अनुशासन की माँग करता है
टाइटेनियम ऊष्मा का कम चालन करता है, इसलिए कटिंग ऊष्मा औजार के किनारे के पास ही बनी रहती है। चिप्स कटर से जुड़ सकते हैं, और सरकने वाली सतहों पर गॉलिंग दिखाई दे सकती है। ग्रेड 5 टाइटेनियम का सीएनसी मिलिंग स्टेनलेस स्टील के मिलिंग से धीमा होता है, और औजार का क्षरण एक वास्तविक लागत का कारक है। ग्रेड 2 का स्टैम्पिंग संभव है, लेकिन स्प्रिंगबैक और डाई के क्षरण पर ध्यान देने की आवश्यकता होती है। स्टैम्पिंग द्वारा बनाई गई एक टाइटेनियम बकल और सीएनसी मिलिंग द्वारा बनाई गई एक टाइटेनियम बकल के किनारे की स्थिति या सतह का चरित्र समान नहीं होगा।
एक क्लैस्प प्रोजेक्ट का एक कम संवेदनशील उदाहरण: टाइटेनियम के एक बैच फोल्ड-ओवर क्लैस्प्स में फ़िनिशिंग के बाद किनारों पर असंगत टूटने का प्रकरण देखा गया। मिलिंग के आयाम टॉलरेंस के भीतर थे, और पॉलिशिंग का चरण अकेले लेकर देखने पर स्वीकार्य लग रहा था। यह भिन्नता एक फिक्सचर तक पहुँची, जिसमें लंबे चक्र के दौरान छोटा रनआउट विकसित हो गया था, जिससे किनारे का फ़िनिशिंग टूल के साथ मिलने का तरीका बदल गया। समाधान कोई नया सामग्री या नया फ़िनिश नहीं था। यह एक फिक्सचर जाँच, फ़िनिशिंग से पहले एक पुनः केंद्रीकरण चरण, और मशीनिंग के बाद एक आयामी जाँच बिंदु था। कटिंग और फ़िनिशिंग के बीच हस्तांतरण के दौरान क्लैस्प की टॉलरेंस आसानी से खो जाती हैं।
फ़िनिश और टॉलरेंस दैनिक अनुभव को निर्धारित करते हैं
एक क्लैस्प का मूल्यांकन उसकी स्पर्श संवेदना के आधार पर किया जाता है। रिलीज़ साफ़ होना चाहिए, फोल्ड सपाट बैठना चाहिए, और किनारे त्वचा या कपड़े पर नहीं फँसने चाहिए। ये गुण सहनशीलता नियंत्रण से आते हैं, टाइटेनियम लेबल से नहीं। हिंज फिट, पिन क्लीयरेंस, लैच एंगेजमेंट और एज ब्रेक सभी एकत्रित होते हैं। यदि मिलने वाले फलक बहुत कसे हुए हैं, तो क्लैस्प अटक जाता है। यदि वे बहुत ढीले हैं, तो वह खनखनाता है। टाइटेनियम की गैलिंग प्रवृत्ति इस संतुलन को स्टेनलेस स्टील की तुलना में अधिक संवेदनशील बनाती है।
फिनिशिंग भी भाग के ध्यान में आने वाले प्रभाव को बदल देती है। ब्रश किया गया टाइटेनियम छोटे हैंडलिंग निशानों को अच्छी तरह छुपा लेता है। पॉलिश किया गया टाइटेनियम तेज़ दिख सकता है, लेकिन यह धब्बों और हल्की खरोंचों को जल्दी दिखाता है। एनोडाइज़्ड रंग एक और चर है, क्योंकि ऑक्साइड परत सतह की तैयारी और प्रक्रिया नियंत्रण पर निर्भर करती है। एक टाइटेनियम घड़ी क्लैस्प के लिए, व्यावहारिक विनिर्देश में सतह की रफनेस, एज ब्रेक और वे निरीक्षण बिंदु शामिल होने चाहिए जो क्लैस्प के खुलने और बंद होने के तरीके से मेल खाते हों। केवल दृश्य स्वीकृति किसी बैच को धारण नहीं कर सकती।
टाइटेनियम क्लैस्प की आपूर्ति अतिरंजित दावों के बिना
टाइटेनियम की सामग्री स्तर पर कीमत स्टेनलेस स्टील से अधिक होती है, और इसे मशीन करना धीमा होता है। छोटे बैचों की प्रति इकाई कीमत अधिक होती है, क्योंकि सेटअप और टूलिंग की लागत कम भागों पर वितरित की जाती है। यह एक कीमत-प्रवणता है, गुणवत्ता मानक में अंतर नहीं। छोटे उत्पादन चक्र और बड़े उत्पादन चक्र दोनों पर समान निरीक्षण अनुशासन लागू होना चाहिए, भले ही प्रति इकाई आर्थिकता अलग हो।
सोर्सिंग दो कार्यक्षम मार्गों का अनुसरण कर सकती है। एक, बहु-आपूर्तिकर्ता मॉडल है, जिसमें खाली आकार देना, मशीनिंग, समाप्ति और निरीक्षण को विशिष्ट दुकानों के बीच विभाजित किया जाता है। यह लचीलापन और विशिष्ट प्रक्रियाओं तक पहुँच प्रदान कर सकता है, लेकिन ब्रांड को हैंडऑफ़ और इंटरफ़ेस जोखिम का स्वामित्व होता है। दूसरा, एकल-स्रोत घटक साझेदार है जो मशीनिंग, समाप्ति और निरीक्षण के माध्यम से क्लैस्प को धारण करता है। यह हैंडऑफ़ को कम करता है और एक बैच में फ़िनिश और सहिष्णुता मानक को निश्चित करना आसान बनाता है, हालाँकि यह ज़िम्मेदारी को केंद्रित करता है और न्यूनतम ऑर्डर के दहलीज़ को बढ़ा सकता है। कोई भी मार्ग स्वतः सही नहीं है। चयन इस बात पर निर्भर करता है कि ब्रांड कितनी प्रक्रिया समन्वय को स्वयं संभालना चाहता है और टाइटेनियम बकल के विनिर्देश को कितनी कठोरता से बनाए रखने की आवश्यकता है।
टाइटेनियम घड़ी के क्लैप्स के लिए, ग्रेड, फॉर्मिंग रूट, किनारे की स्थिति, सतह का फिनिश, और वह क्लैप्स टॉलरेंस निर्दिष्ट करना उपयोगी होता है जो स्पर्श को नियंत्रित करते हैं। सामान्य टाइटेनियम बार और फोर्जिंग आपूर्ति को अक्सर ASTM B348 के आधार पर संदर्भित किया जाता है, जो ग्रेड और स्थिति के लिए दोनों पक्षों को एक सामान्य भाषा प्रदान करता है। बुर्रिवा डायल, केस, ब्रेसलेट और बकल जैसे घटक स्तर पर सीएनसी मिलिंग, स्टैम्पिंग, स्वचालित पॉलिशिंग, आयामी निरीक्षण, और आगमन, प्रक्रिया के दौरान और निर्यात के चरणों में कई निरीक्षण दौरों के साथ काम करता है। अलग-अलग कार्यप्रवाह और सीएडी फ़ाइल एक्सेस नियंत्रण डिज़ाइन फ़ाइलों को नौकरी की भूमिका के आधार पर अलग कर रखते हैं। टाइटेनियम बकल या क्लैप्स विकसित करने वाले ब्रांड टीम से संपर्क कर सकते हैं ताकि क्लैप्स टॉलरेंस, फिनिश आवश्यकताओं और निरीक्षण बिंदुओं पर चर्चा की जा सके।