
 EN
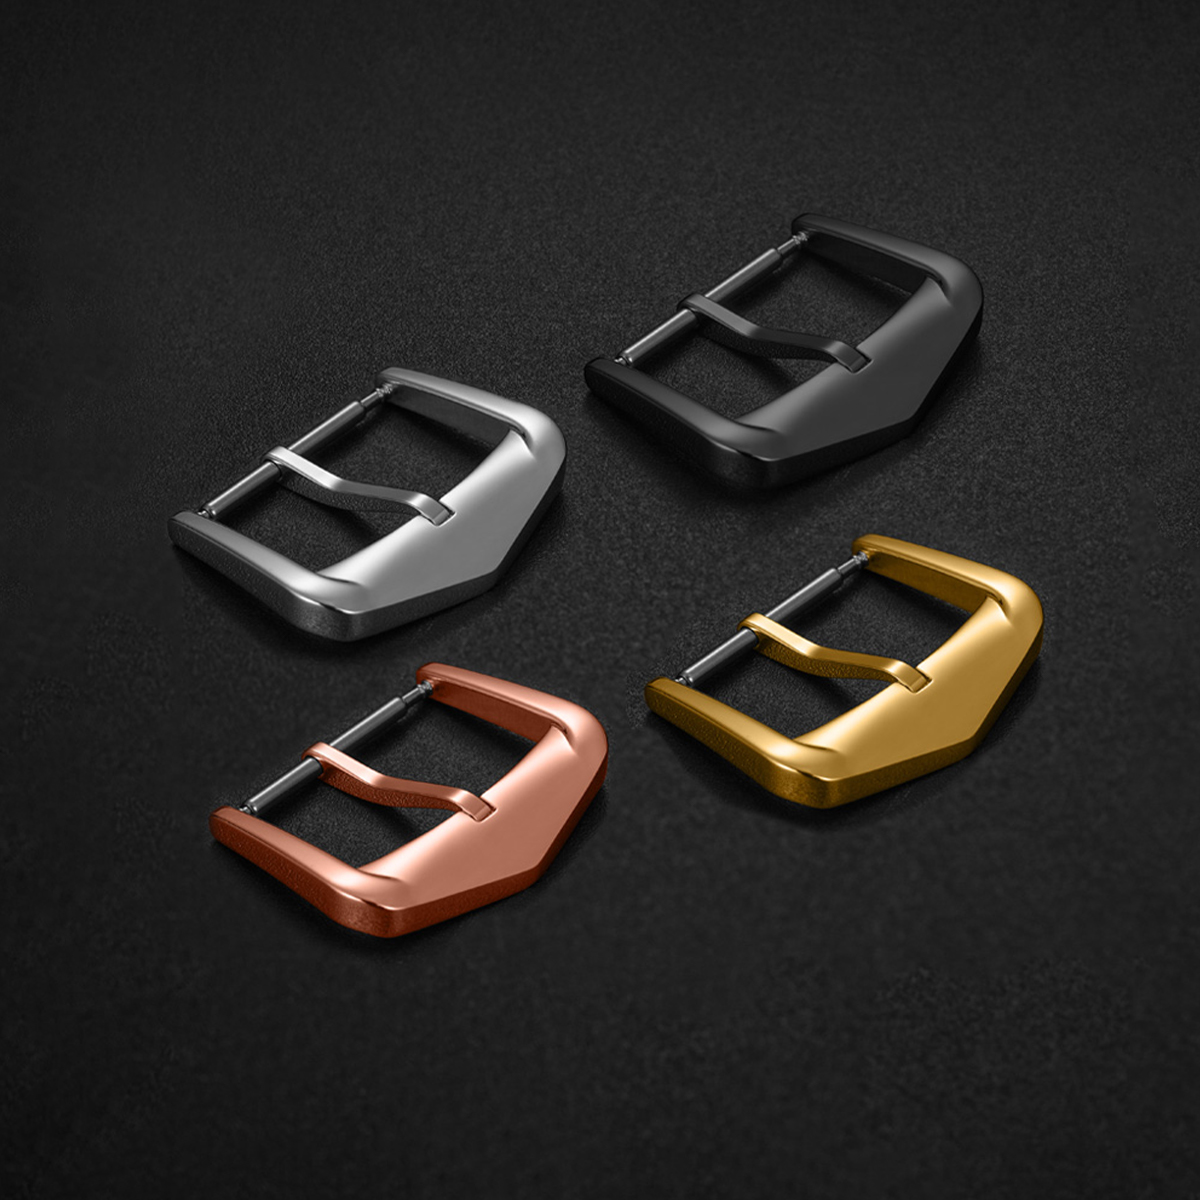
時計のバックルは、日々の使用に耐える小さな部品です。開閉を繰り返し、手首にフィットし、目立たずに繰り返しの荷重に耐えなければなりません。チタン製の時計バックルが採用されるのは、主に3つの実用的な理由からです。すなわち、軽量性、汗や湿気に対する優れた耐食性、および時計部品に一般的に用いられるチタン材質にはニッケルが含まれていないことです。これらの利点は確かに実在しますが、単純な素材変更だけで得られるものではありません。グレードの選定、成形方法、切削加工時の挙動、表面処理、公差の積み上げ——これらすべてが、バックルが手首に装着された際の「フィット感」を左右します。わずか数グラムの軽量化を実現したチタン製バックルでも、開閉時に違和感のあるガサツな感触や、日常使用後にガリング(焼き付き)が発生するようでは、むしろ性能の向上とはいえません。素材のメリットは、それを取り巻く製造プロセスが厳密に管理されている場合にのみ発揮されます。
グレード2とグレード5は互換性がありません
チタニウム製ウォッチクラスプには、通常、純チタン(グレード2)またはTi-6Al-4V合金(グレード5)が用いられます。グレード2は柔らかく成形性に優れ、プレス成形や曲げ加工された部品に適しており、耐食性も良好です。一方、グレード5は強度が高く、切削加工が難しいという特徴があります。薄肉部品や高負荷がかかる部位、あるいは繰り返しの取り扱いにおいて形状を保持する必要がある部品に適しています。どちらもステンレス鋼より軽量ですが、工作機械上での加工特性は異なります。
| 財産 | グレード2チタン | Grade 5 チタン | 316Lステンレス鋼 |
|---|---|---|---|
| 画素密度 | 約4.5 g/cm³ | 約4.4 g/cm³ | 約7.9 g/cm³ |
| 引張強さ | 低い(最低約345 MPa) | 高い(最低約895 MPa) | 中程度 |
| 切削加工特性 | 粘り気があり、焼き付きを起こしやすい | 硬く、切削速度が遅い | 取り扱いが容易 |
| 汗による腐食 | 良い | 良い | 良好だが、特定条件下では点食を起こす可能性あり |
| クラスプの典型的な役割 | 成形またはプレス加工された部品 | 機械加工による荷重部品 | 共通のベースライン |
この表はランキングではありません。チタン製バックルの仕様書にグレードを明記する必要がある理由を示しています。グレード2の部品とグレード5の部品は、同一の図面を共有できても、異なる金型、サイクルタイム、仕上げ工程を要します。
軽量化はメリットの半分にすぎません
チタンの密度は約4.4~4.5 g/cm³で、ステンレス鋼の約半分です。クラスプにおいては、この差が単なる数値以上に、腕へのバランス感に影響を与えます。軽量なクラスプは、特にフォールドオーバーバックルを備えたブレスレットにおいて、時計のヘッド部分が片側に引っ張られるような違和感を軽減できます。耐食性も同様に重要です。汗、塩分、塩素処理された水はクラスプの小さな隙間やエッジを攻撃しやすく、チタンが自然に形成する不動態酸化被膜により、こうした劣化から守られます。また、肌への快適性も重要な要素です。グレード2およびグレード5のチタンはニッケルを含まないため、ニッケル放出系合金に対してアレルギー反応を示す着用者にとっても安心です。
制限事項を明記しておく価値があります。チタンは傷がつかないわけではありません。指紋が残りやすく、また一部の表面処理は機能を失う前に目視で摩耗が確認されることがあります。さらに、乾燥状態での接触では自己溶着(ガリング)を起こす可能性があるため、ヒンジ部、ピン、スライド面などには設計と表面処理の両面で十分な配慮が必要です。軽量化は歓迎されますが、それだけを理由に機械的設計の詳細を疎かにしてよいわけではありません。
チタンの切削および成形には、異なる専門性が求められます
チタンは熱伝導率が低いため、切削時に発生した熱が工具刃先付近に留まりやすくなります。その結果、切粉が工具に溶着したり、スライド面にガリングが発生したりするおそれがあります。グレード5チタンのCNCフライス加工はステンレス鋼の加工よりも速度が遅く、工具摩耗も実質的なコスト要因となります。グレード2チタンのプレス成形は可能ですが、スプリングバックや金型の摩耗には注意が必要です。プレス成形で作製されたチタン製バックルとCNCフライス加工で作製されたものでは、エッジ形状や表面質が異なります。
留め具プロジェクトからの感度を下げた事例:チタン製のフォールドオーバー留め具のロットで、仕上げ後のエッジ部の破断が不均一であった。フライス加工の寸法は公差内であったし、ポリッシング工程単体でも問題なく見えた。しかし、変動の原因は、長時間の連続稼働によりわずかなランアウトが生じていた治具にあり、これによってエッジ部が仕上げ工具と接触する角度が変化していた。対策は、新材料や新仕上げ方法を導入することではなかった。代わりに、治具の点検、仕上げ前の再センター出し、および機械加工後の寸法確認という3つのシンプルなステップを追加した。留め具の寸法公差は、切削と仕上げの工程間の引継ぎ時に失われやすいため、注意が必要である。
仕上げと公差が、日々の手触りを決める
留め具は、手触りで評価されます。解放動作はスムーズであるべきであり、折りたたみ部分は平らに収まり、端部が肌や生地に引っかかることがあってはなりません。こうした品質は、「チタン製」というラベルではなく、公差管理によって実現されます。ヒンジの嵌合、ピンと穴の隙間、ラッチの噛み合い、エッジの面取り——これらすべてが積み重なって最終的な品質を左右します。対向面がきつすぎると留め具が固着し、緩すぎるとガタつきが生じます。チタンは seizing(かじり)を起こしやすいため、このバランスはステンレス鋼よりもさらに繊細です。
仕上げ加工も、部品の見た目や印象を大きく変えます。ブラッシュ加工されたチタンは、小さな取扱い傷をよく隠します。一方、鏡面仕上げのチタンはシャープな印象を与えますが、指紋や微細な傷が比較的早く目立つようになります。また、アノダイズ処理による着色はさらに変数を増やします。なぜなら、生成される酸化皮膜は、表面処理状態と工程管理の精度に強く依存するからです。チタン製ウォッチ留め具においては、実用的な仕様として、表面粗さ、エッジの面取り形状、および開閉動作に応じた検査ポイントを明記すべきです。外観のみでの承認では、ロット全体の品質を保証できません。
過剰な宣伝を避けたチタン製留め具の調達
チタンはステンレス鋼に比べて素材コストが高く、加工も遅くなります。少量生産では、セットアップや工具の費用が少ない部品数で割り勘されるため、単価が高くなります。これは価格の勾配であり、品質基準の違いではありません。単価の経済性が異なっていても、小ロット生産と大ロット生産の両方に対して、同じ水準の検査体制を適用する必要があります。
調達には、実行可能な2つのアプローチがあります。1つは複数サプライヤー方式で、プレス成形、機械加工、仕上げ、検査をそれぞれ専門とする工場に分担させる方法です。この方式では柔軟性が得られ、特定の工程へのアクセスも容易ですが、ブランド側が各工程間の引継ぎを管理し、インターフェースに起因するリスクを負うことになります。もう1つは、機械加工、仕上げ、検査を一括して請け負う単一の部品パートナーを選ぶ方式です。これにより工程間の引継ぎが減り、ロット全体で仕上げ品質や公差基準を統一・固定しやすくなりますが、責任が集中するため、最低発注数量が高くなる可能性があります。どちらの方式も絶対的に正しいわけではなく、ブランドがどの程度工程の調整を自社で管理したいか、およびチタン製バックルの仕様をどれほど厳密に管理する必要があるかによって選択が決まります。
チタニウム製ウォッチクラスプの場合、材質のグレード、成形方法、エッジの状態、表面仕上げ、および着け心地を左右するクラスプの公差を明確に指定することが重要です。一般的なチタニウム棒材および鍛造材の調達では、ASTM B348規格がよく参照されます。この規格により、サプライヤーとブランド間でグレードや材質状態について共通の言語が確保されます。バリーバ社は、文字盤、ケース、ブレスレット、バックルといった部品レベルでの加工を手がけており、CNCフライス加工、プレス成形、自動研磨、寸法検査に加え、入荷時・工程中・出荷前の各段階で複数回にわたる検査を実施しています。また、作業工程は役割ごとに分離されており、CADファイルへのアクセスも職務権限に基づいて厳格に管理されるため、設計データは担当者ごとに適切に分割・管理されています。チタニウム製バックルまたはクラスプの開発を検討中のブランド様は、当社チームまでお気軽にお問い合わせください。クラスプの公差設定、仕上げ要件、検査ポイントなど、詳細なご相談を承ります。