
 EN
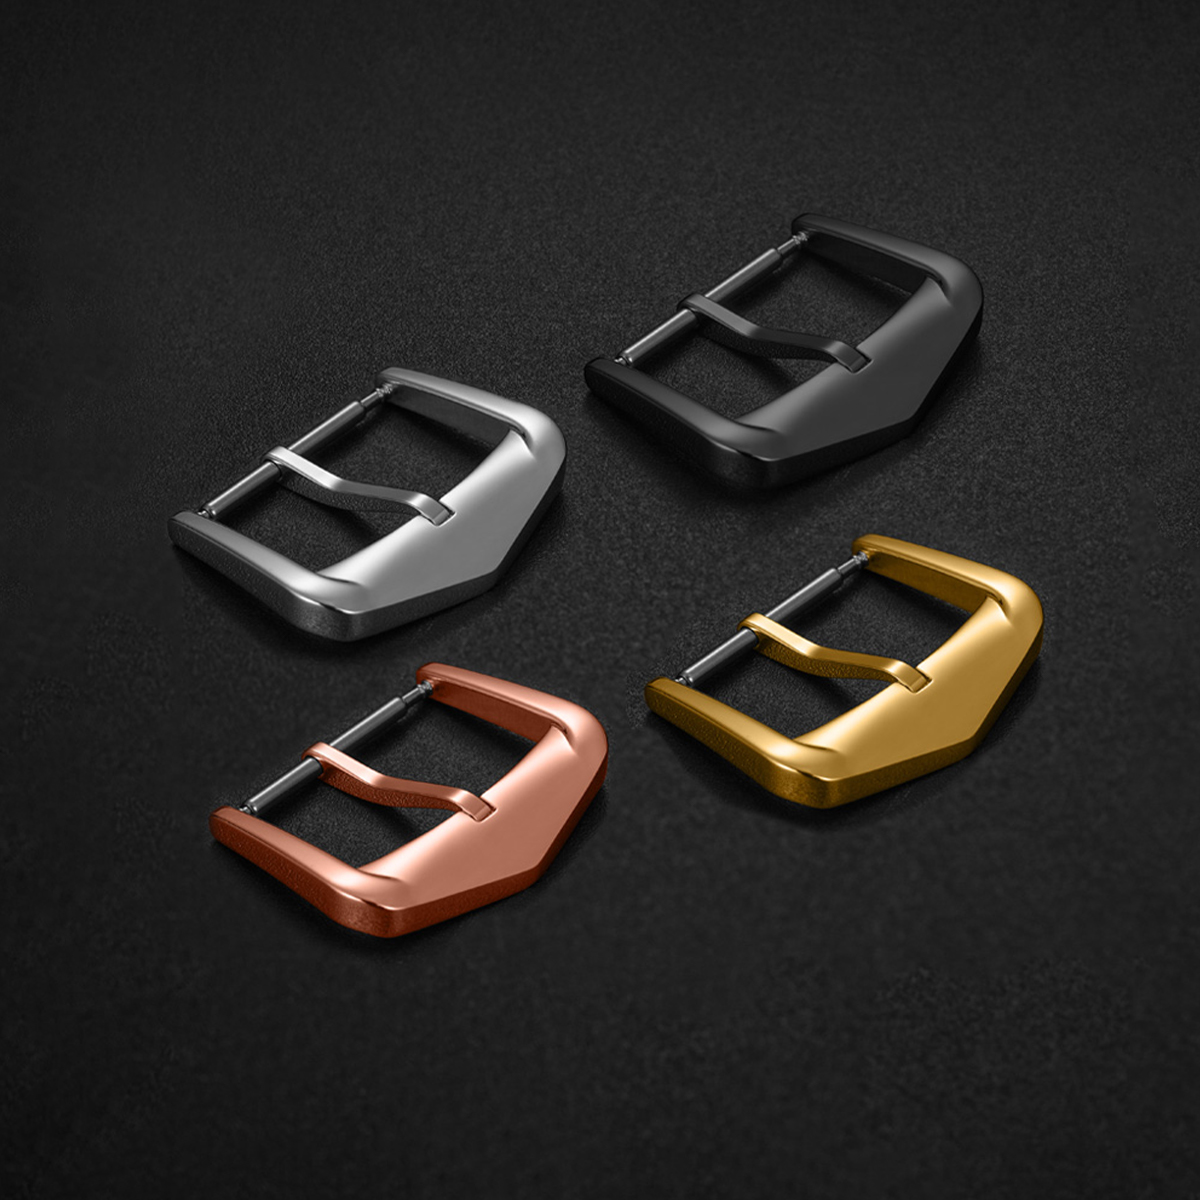
Საათის კლაპანი არის მცირე ნაკეთობა, რომელიც ყოველდღიურად ასრულებს ფუნქციას. ის გაიხსნება, დაიხურება, მოეწყობა ხელის კიდურზე და მეტჯერ ატარებს ტვირთს ყურადღების გამოყოფის გარეშე. ტიტანის საათის კლაპანები მიითითება სამი პრაქტიკული მიზეზით: ნაკლები წონა, უკეთესი კოროზიის წინააღმდეგობა ცხვარში და ტენიანობაში, ასევე ნიკელის არ არსებობა საათის ნაკეთობებში გამოყენებულ ტიტანის ხშირად გამოყენებად ხარისხებში. ეს უპირატესობები ნამდვილად არსებობს, მაგრამ ისინი არ მოდიან მარტივი მასალის ჩანაცვლებიდან. ხარისხის არჩევანი, ფორმირების მეთოდი, მექანიკური დამუშავების მოქცევა, სრულყოფა და დაშვებული გადახრების ჯამი — ყველა ეს ფაქტორი განსაზღვრავს, აისე თუ არა გრძნობის კლაპანი ხელის კიდურზე. ტიტანის ბაკლი, რომელიც გრამებს იზრდება, მაგრამ ხშირად გამოყენების შემდეგ ხვრელი კინახვით გაიხსნება ან გამოხატავს გალინგს, არ არის გაუმჯობესება. მასალა მხოლოდ მაშინ ეხმარება, როდესაც მის გარშემო მიმდინარე პროცესი კონტროლდება.
Ხარისხი 2 და ხარისხი 5 არ არის ერთმანეთის ნაცვლად გამოყენებადი
Ტიტანის საათების კლაფები ჩვეულებრივ მუშაობს კომერციულად სუფთა გრეიდ 2-ის ან შენაირების გრეიდ 5-ის მიხედვით, რომელსაც ასევე აღნიშნავენ Ti-6Al-4V-ით. გრეიდ 2 უფრო ხელმისაწვდომია და უფრო მოსახელებელი; იგი შეიძლება გამოყენებულ იქნას შტამპებულ ან ფორმირებულ ნაკეთობებზე და საკმარისი კოროზიის წინააღმდეგობას აჩვენებს. გრეიდ 5 უფრო ძლიერია და მოსაკერებლად რთული; იგი შეიძლება გამოყენებულ იქნას თავისუფალ ნაკეთობებზე, მაღალი ტვირთის წერტილებზე და ნაკეთობებზე, რომლებსაც ხშირად ხელით გამოყენების შემდეგ ფორმის შენარჩუნება სჭირდება. ორივე მსუბუქია ვიდრე უჟანგავი ფოლადი, მაგრამ მათ სამუშაო მაგიდაზე სხვადასხვა მოქმედება აქვთ.
| Თვისება | Ტიტანის 2-ე ხარისხი | 5-ე ხარისხის ტიტანი | 316L მაგნიტური არ მოქმედების ფოლადი |
|---|---|---|---|
| Სიმკვრივე | Დაახლოებით 4,5 გ/სმ³ | Დაახლოებით 4,4 გ/სმ³ | Დაახლოებით 7,9 გ/სმ³ |
| Რეზისტენცია გაჭიმვის დროს | Დაბალი, დაახლოებით 345 მპა მინიმუმ | Მაღალი, დაახლოებით 895 მპა მინიმუმ | Ზომიერი |
| Მოკერების მოქმედება | Გუმისებრი, გალინგის მიდრეკილებით | Უფრო რთული, ნელი კვეთა | Უფრო მოსახელებელი |
| Კოროზია ცხარეში | Კარგი | Კარგი | Კარგი, მაგრამ ზოგიერთ პირობებში შეიძლება მოხდეს პიტინგი |
| Ტიპური კლასპის როლი | Ჩამოყალიბებული ან დაბეჭდილი ნაკეთობები | Მოშლილი ტვირთის ნაკეთობები | Საერთო საწყისი წერტილი |
Ცხრილი არ წარმოადგენს რეიტინგს. ის აჩვენებს, რატომ უნდა მიუთითოს ტიტანის კლასპის სპეციფიკაცია გრეიდი. გრეიდი 2-ის და გრეიდი 5-ის ნაკეთობებს შეიძლება ჰქონდეს ერთი და იგივე ნახაზი, მაგრამ მაინც სჭირდებათ სხვადასხვა ინსტრუმენტები, ციკლის ხანგრძლივობა და დასამუშავებლად დამატებითი ყურადღება.
Წონა მხოლოდ სარეალო სარგებლის ნახევარია
Ტიტანის სიმკვრივე მიახლოებით 4,4–4,5 გ/სმ³-ია, რაც მიახლოებით ნახევარია ურთიერთობაში ნეიროსტიკანის სიმკვრივესთან. კლასპზე ეს სხვაობა ხელის ბალანსს უფრო მეტად ცვლის, ვიდრე წმინდა რიცხვები მიუთითებენ. მსუბუქი კლასპი შეიძლება შეამსუბუქოს საათის თავის ერთ მხარეს გადახრის შეგრძნება, განსაკუთრებით მაშინ, როდესაც ბრაცელეტი ფოლდ-ოვერის კლასპით არის დამზადებული. კოროზიის წინააღმდეგ მედეგობა ასევე მნიშვნელოვანია. სისხლი, მარილი და ქლორით დამუშავებული წყალი ამოიჭრება კლასპის მცირე შევერძებსა და კიდეებს, ხოლო ტიტანის პასიური ოქსიდული ფენა მის მოსახერხებლად შენარჩუნებას ხელს უწყობს. კანის კომფორტი კიდევა ერთი ფაქტორია. გრეიდი 2 და გრეიდი 5 ტიტანი არ იყენებს ნიკელს, რაც სასარგებლოა იმ მომხმარებლებისთვის, რომლებსაც ნიკელს გამომყოფი შენაირებებზე რეაქცია აქვთ.
Საზღვრები მისათხრობად უნდა იყოს. ტიტანი არ არის ხაზების წინააღმდეგ დაცული. ის შეიძლება გამოჩნდეს თავისი გამოსახულებით, ხოლო ზოგიერთი ფინიში ვიზუალურად იცვლება ნაკლებად ფუნქციონირების წინადადების გარეშე. ასევე, შეიძლება მოხდეს თავისთვის გალვა სუხის კონტაქტში, რის გამო სახსრების არეები, სახსრები და სრიალის ზედაპირები სჭირდება სწორი დიზაინი და ფინიში. წონის შემცირება სასურველია, მაგრამ ეს არ არის მექანიკური დეტალების გარეშე მუშაობის უფლება.
Ტიტანის მოჭრა და ფორმირება სხვადასხვა დისციპლინას მოითხოვს
Ტიტანი ცუდად ატარებს სითბოს, ამიტომ ჭრის სითბო ინახება ხელსაწყოს წვერთან. ნაკერები შეიძლება დაეკავშირდნენ ჭრის ხელსაწყოს, ხოლო გალვა შეიძლება გამოჩნდეს სრიალის ზედაპირებზე. 5-ე ხარისხის ტიტანის CNC ფრეზერება ნელა მიდის ვიდრე უჟანგავი ფოლადის ფრეზერება, ხოლო ხელსაწყოების აბრაზიული დაშლა ნამდვილად არის ხარჯების ხაზი. 2-ე ხარისხის ტიტანის შტამპობა შესაძლებელია, მაგრამ სპრინგბექი და დიეს აბრაზიული დაშლა ყურადღების მომხმარებელია. შტამპობით დამზადებული ტიტანის ბაკლი და CNC ფრეზერებით დამზადებული ტიტანის ბაკლი არ გაზიარებენ ერთნაირ კიდეს ან ზედაპირის ხასიათს.
Კლასპის პროექტიდან დესენსიტიზებული მაგალითი: ტიტანის გადახვევადი კლასპების ერთი სერია დასასრულებლად შემდეგ არ ჰქონდა ერთნაირი კიდეები. ფრეზერების გაზომვები ტოლერანტობაში იყო, ხოლო პოლირების ეტაპი ცალკე მისაღებად ჩანდა. ცვალებადობა მიიყვანა მიმდევრობის გასწავლის გამო მცირე რაუნდაუტით დატვირთულ ფიქსატურაზე, რამაც შეცვალა კიდეს დასასრულებლად მიმართული ხელსაწყოს შეხების ხასიათი. ამოხსნა არ იყო ახალი მასალა ან ახალი სრულად დასრულება. ეს იყო ფიქსატურის შემოწმება, დასასრულებლად მიმართული ხელსაწყოს გამოყენებამდე ხელსაწყოს ხელახლა ცენტრირება და მექანიკური დამუშავების შემდეგ გაზომვის კონტროლი. კლასპების ტოლერანტობები მარტივად იკარგება კვეთისა და დასასრულებლად მიმართული ხელსაწყოს გადაცემის ეტაპზე.
Სრულად დასრულება და ტოლერანტობა განსაზღვრავს ყოველდღიურ შეგრძნებას
Საკიდე შეფასდება შეხების შეგრძნებით. გამოტაცება უნდა იყოს სუფთა, გადახვევა უნდა იყოს ბრტყელი, ხოლო წიბოები არ უნდა შეიჭრებოდეს კანში ან ქსელში. ეს თვისებები მოდიან დაშვების კონტროლიდან, არ არის ტიტანის ნიშნულის შედეგი. საბრტყელოს მორგება, საკიდის ღეროს სივიწროვე, ჩაკეტვის შეხება და წიბოს გადახვევა ყველა ერთად ადგენს საკიდის ხარისხს. თუ შემოხვევადი ზედაპირები ძალიან მჭიდროა, საკიდე იკეტება. თუ ძალიან თავისუფალია, ის ხმაურობს. ტიტანის გამოყენების ტენდენცია ამ ბალანსს უფრო მგრძნობარეს ხდის, ვიდრე უჟანგავი ფოლადის შემთხვევაში.
Საბოლოო დამუშავება ასევე ცვლის ნაკეთობის აღქმას. შეხების შედეგად მიღებული ტიტანი კარგად მალავს პატარა ხელოვნურ ნიშნებს. პოლირებული ტიტანი შეიძლება მოესახედოს მწვავე, მაგრამ ის უფრო სწრაფად აჩვენებს ხელის კვალებს და მცირე ხაზებს. ანოდიზებული ფერი კიდევა ერთ ცვლადს ამატებს, რადგან ოქსიდის ფენა დამოკიდებულია ზედაპირის მომზადებასა და პროცესის კონტროლზე. ტიტანის საკიდის შემთხვევაში, პრაქტიკული სპეციფიკაცია უნდა მოიცავდეს ზედაპირის ხეხილობას, წიბოს გადახვევას და იმ შემოწმების წერტილებს, რომლებიც შეესატყოვნება საკიდის გახსნასა და დახურვას. მხოლოდ ვიზუალური დამტკიცება არ შეძლებს ერთი სერიის შენარჩუნებას.
Ტიტანის საკიდების მოძიება გადაჭარბებული მოთხოვნების გარეშე
Ტიტანი მასალის დონეზე უფრო ძვირადღირებულია, ვიდრე არ მიდგომილი ფოლადი, ასევე მისი დამუშავება ნელია. პატარა სერიებში ერთეულის ფასი მაღალია, რადგან მოწყობილობის დაყენებისა და ინსტრუმენტების ხარჯები განაწილებულია ცოტა ნაკლებ ნაკეთობაზე. ეს არის ფასების გრადიენტი, ხარისხის სტანდარტში განსხვავება არ არსებობს. პატარა და დიდი სერიების შემთხვევაში ერთი და იგივე შემოწმების დისციპლინა უნდა მოქმედებდეს, მიუხედავად იმისა, რომ ერთეულის ეკონომიკა განსხვავდება.
Მომარაგება შეიძლება მოხდეს ორი შესაძლებლობის მიხედვით. პირველი — რამდენიმე მომარაგებლის მოდელი, სადაც ცარიელი ფორმირება, მექანიკური დამუშავება, სრულყოფა და შემოწმება განაწილებულია სპეციალიზებულ საწარმოებში. ეს შეიძლება მისცეს მოქნილობა და წვდომა კონკრეტულ პროცესებზე, მაგრამ ბრენდს ეკისრება გადაცემის და ინტერფეისის რისკი. მეორე — ერთი მომარაგებლის კომპონენტების პარტნიორი, რომელიც მთელი პროცესის მიმდინარეობას აკონტროლებს: მექანიკური დამუშავება, სრულყოფა და შემოწმება. ეს ამცირებს გადაცემებს და ამარტივებს საერთო საბათო სრულყოფისა და დაშვების სტანდარტების დამკვიდრებას, მაგრამ ერთდროულად კონცენტრირებს პასუხისმგებლობას და შეიძლება გაზარდოს მინიმალური შეკვეთის ზღვარი. არც ერთი მიდგომა არ არის ავტომატურად სწორი. არჩევანი დამოკიდებულია იმ ფაქტზე, რამდენად მეტი პროცესების კოორდინაციას სურს ბრენდს თავად მართოს და რამდენად მკაცრად უნდა შეინარჩუნდეს ტიტანის ბაკლის სპეციფიკაცია.
Ტიტანის საათების კლაფების შემთხვევაში მნიშვნელოვანია გრადუსის, ფორმირების მეთოდის, კიდეების მდგომარეობის, ზედაპირის დასრულების და კლაფის დაშვებული გადახრების მითითება, რათა განისაზღვროს შეგრძნება. ტიტანის ზოგადი საყიდლად მომავალი სტანდარტული საფუძველი არის ASTM B348, რომელიც გრადუსსა და მდგომარეობას ერთი და იგივე ენაზე აღწერს ორივე მხარეს. Burriva მუშაობს კომპონენტების დონეზე — ციფერბლატებზე, კორპუსებზე, ბრასლეტებზე და ბაკლებზე — და იყენებს CNC ფრეზერებს, შტამპებს, ავტომატიზებულ პოლირებას, განზომილების შემოწმებას და შემოწმების რამდენიმე ეტაპს შემოსული, მიმდინარე და გამოსული პროდუქციის შემთხვევაში. გამოყოფილი სამუშაო ნაკადაგები და CAD ფაილებზე წვდომის კონტროლი უზრუნველყოფს დიზაინის ფაილების დაყოფას სამუშაო როლების მიხედვით. ტიტანის ბაკლის ან კლაფის შემუშავებას მომზადების ბრენდებს შეუძლიათ გუნდთან დაკავშირება კლაფის დაშვებული გადახრების, დასრულების მოთხოვნების და შემოწმების წერტილების შესახებ საუბრის ჩატარებლად.