
 EN
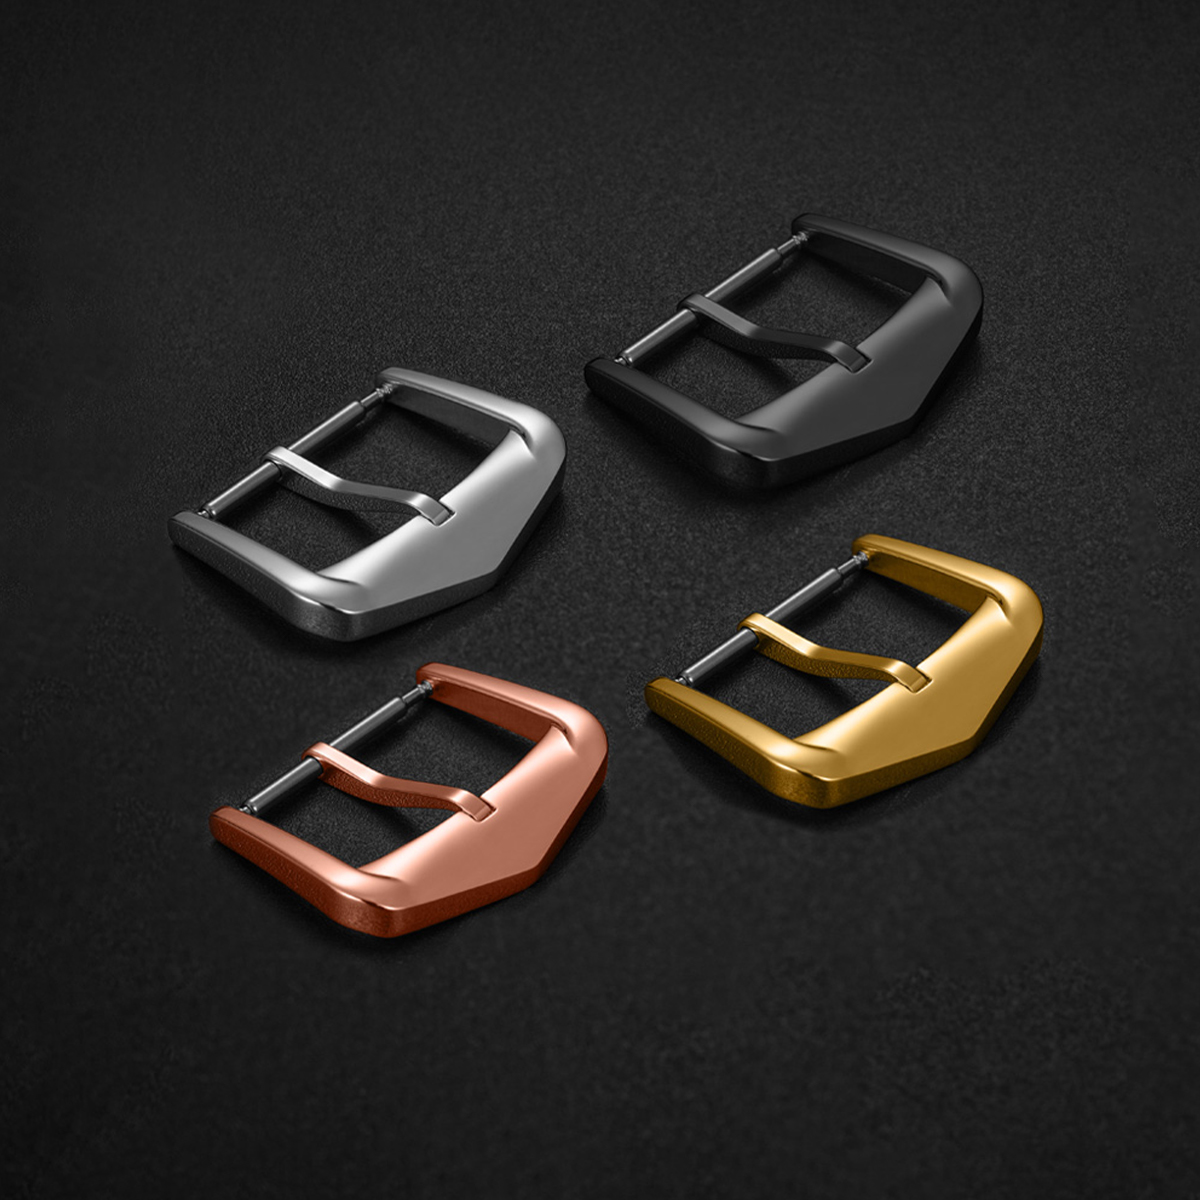
En klockspänne är en liten del som har en daglig uppgift. Den öppnas, stängs, ligger mot handleden och utsätts för upprepad belastning utan att dra till sig uppmärksamhet. Titan-klockspännar specificeras av tre praktiska skäl: lägre vikt, bättre korrosionsbeständighet mot svett och fuktighet samt ingen nickel i de vanliga legeringar som används för klockdelar. Dessa fördelar är verkliga, men de uppstår inte genom en enkel materialsubstitution. Valet av legering, formningsmetod, bearbetningsbeteende, ytyta och toleransstack bestämmer alla om spännan känns rätt på handleden. En titanbygel som sparar gram men öppnas med en klumpig kant eller visar glidning efter regelbunden användning är ingen förbättring. Materialet hjälper endast när processen runt det är kontrollerad.
Legering 2 och legering 5 är inte utbytbara
Titaniumarmbandslås fungerar vanligtvis med kommersiellt rent grad 2 eller legering grad 5, även kallad Ti-6Al-4V. Grad 2 är mjukare och lättare att forma. Den passar för stansade eller formade delar och erbjuder god korrosionsbeständighet. Grad 5 är starkare och svårare att bearbeta. Den passar tunna sektioner, högre belastningspunkter och delar som måste behålla sin form vid upprepad hantering. Båda är lättare än rostfritt stål, men beter sig olika vid arbetsbänken.
| Egenskap | Grad 2-titan | Titan grad 5 | 316L rostfritt stål |
|---|---|---|---|
| Täthet | Cirka 4,5 g/cm³ | Cirka 4,4 g/cm³ | Cirka 7,9 g/cm³ |
| Dragfastighet | Lägre, cirka 345 MPa minimum | Högre, cirka 895 MPa minimum | Måttlig |
| Bearbetningsbeteende | Klibbig, benägen att galla | Hårdare, långsammare skärning | Mer tolererande |
| Korrosion i svett | Bra | Bra | Bra, men kan få gropar i vissa förhållanden |
| Typisk funktion för ett armbandslås | Formade eller stansade delar | Fräsade belastningsdelar | Gemensam baslinje |
Tabellen är inte en rankning. Den visar varför en titanbygel-specifikation måste ange legeringsgraden. En del av grad 2 och en del av grad 5 kan dela samma ritning men ändå kräva olika verktyg, cykeltid och efterbearbetning.
Vikt är bara hälften av fördelen
Titanets densitet ligger kring 4,4–4,5 g/cm³, ungefär hälften av rostfritt stål. På en bygel påverkar den här skillnaden handledens balans mer än de råa siffrorna antyder. En lättare bygel kan minska känslan av att urtavlan drar åt ena sidan, särskilt på ett armband med vikbar bygel. Korrosionsbeständighet är lika viktig. Svett, salt och klorerat vatten angriper de små springorna och kanterna på en bygel, och titanets passiva oxidlager hjälper det att motstå detta. Hudkomfort är en annan faktor. Titan av grad 2 och grad 5 innehåller inget nickel, vilket är användbart för bärare som reagerar på legeringar som frigör nickel.
Gränserna är värda att påpeka. Titan är inte repbeständigt. Det kan visa avtryck från fingrar, och vissa ytor slits visuellt innan komponenten förlorar sin funktion. Det kan även galla mot sig självt vid torr kontakt, vilket är anledningen till att gångjärnsområden, stift och glidytor kräver noggrann konstruktion och ytbehandling. Viktbesparingar är välkomna, men de ger inte något fritt pass för mekanisk detaljering.
Bearbetning och formning av titan kräver en annan disciplin
Titan leder värme dåligt, så skärhettan förblir nära verktygskanten. Spån kan svetsas fast vid fräsverktyget, och gallning kan uppstå på glidytor. CNC-fräsning av titan grad 5 är långsammare än fräsning av rostfritt stål, och verktygsslitage utgör en verklig kostnadspost. Stansning av titan grad 2 är möjlig, men fjädring och stansverktygsslitage kräver uppmärksamhet. En titanbygel tillverkad genom stansning och en annan tillverkad genom CNC-fräsning kommer inte att ha samma kantförhållande eller ytkarakter.
Ett avkänslat exempel från ett spännprojekt: en batch titanviklingsbeslag visade inkonsekventa kantbrytningar efter slutförandet. Fräsningens mått var inom tolerans, och poleringssteget såg acceptabelt ut på egen hand. Variationen spårades till en fästpunkt som utvecklat liten runout under en lång cykel, vilket förändrade hur kanten mötte slutföringsverktyget. Lösningen var inte ett nytt material eller en ny yta. Det var en kontroll av fästpunkten, ett återcentreringssteg före slutförandet och en dimensionskontroll efter bearbetning. Toleranserna för beslag är lätt att förlora vid överlämningen mellan skärning och slutförande.
Yta och tolerans avgör den dagliga känslan
En spärr beskrivs utifrån känslan. Frigöringen ska vara ren, vikningen ska ligga platt och kanterna får inte fastna i hud eller tyg. Dessa egenskaper beror på toleranskontroll, inte på etiketten av titan. Ledernas passform, stiftens spel, låsets ingrepp och kanternas avrundning samverkar alla. Om de motverkande ytor är för tight, störs spärrens rörelse. Om de är för lösa, klirrar den. Titan har en tendens att galla, vilket gör denna balans känslomässigt mer kritisk än vid rostfritt stål.
Ytbehandlingen påverkar också hur delen uppfattas. Mattat titan döljer små hanteringsmärken väl. Polerat titan kan se skarpt ut, men det visar avtryck och fina repor tidigare. Anodiserad färg lägger till en ytterligare variabel, eftersom oxidlagret beror på ytförberedelse och processkontroll. För ett titanurrtillbehör bör den praktiska specifikationen inkludera ytråhet, kanternas avrundning samt kontrollpunkter som motsvarar hur spärren öppnas och stängs. Endast visuell godkännande räcker inte för att godkänna en hel batch.
Inköp av titan-spärrar utan överdrivna påståenden
Titan kostar mer än rostfritt stål på materialnivå och är långsammare att bearbeta. Små serier har en högre styckkostnad eftersom installations- och verktygskostnader sprids över färre delar. Det är en prisgradient, inte en skillnad i kvalitetsstandard. Samma inspektionsdisciplin bör tillämpas på både små och större serier, även om styckekonomin skiljer sig åt.
Inköp kan följa två fungerande vägar. Den ena är en modell med flera leverantörer, där blankformning, bearbetning, ytbehandling och inspektion utförs av specialiserade verkstäder. Detta kan erbjuda flexibilitet och tillgång till specifika processer, men varumärket tar ansvar för överlämnandet mellan leverantörer och för kopplingsrisken. Den andra vägen är en enskild komponentpartner som ansvarar för spännan genom hela processen – från bearbetning och ytbehandling till inspektion. Detta minskar antalet överlämnanden och gör det lättare att säkerställa en enhetlig ytkvalitet och toleransstandard för en hel serie, även om det koncentrerar ansvaret och kan höja minimibeställningsmängden. Ingen av vägarna är automatiskt rätt. Valet beror på hur mycket processkoordinering varumärket vill ta ansvar för och hur strikta kraven på titanbygeln är.
För titanurklockspännen är det användbart att ange kvalitetsklass, formningsmetod, kantförhållanden, ytyta och spännmått som påverkar känslan. Allmän leverans av titanstavar och smidesmaterial refererar ofta till ASTM B348, vilket ger båda parterna ett gemensamt språk för kvalitetsklass och tillstånd. Burriva arbetar på komponentnivå med urtavlor, fack, armband och spännen, med CNC-fräsning, stansning, automatiserad polering, dimensionskontroll samt flera kontrollomgångar vid inkommande, under produktion och vid utgående. Separerade arbetsflöden och åtkomstkontroller för CAD-filer håller designfiler uppdelade efter arbetsroll. Varumärken som utvecklar ett titan-spänne eller -spännen kan kontakta teamet för att diskutera spännmått, krav på ytyta och kontrollpunkter.