
 EN
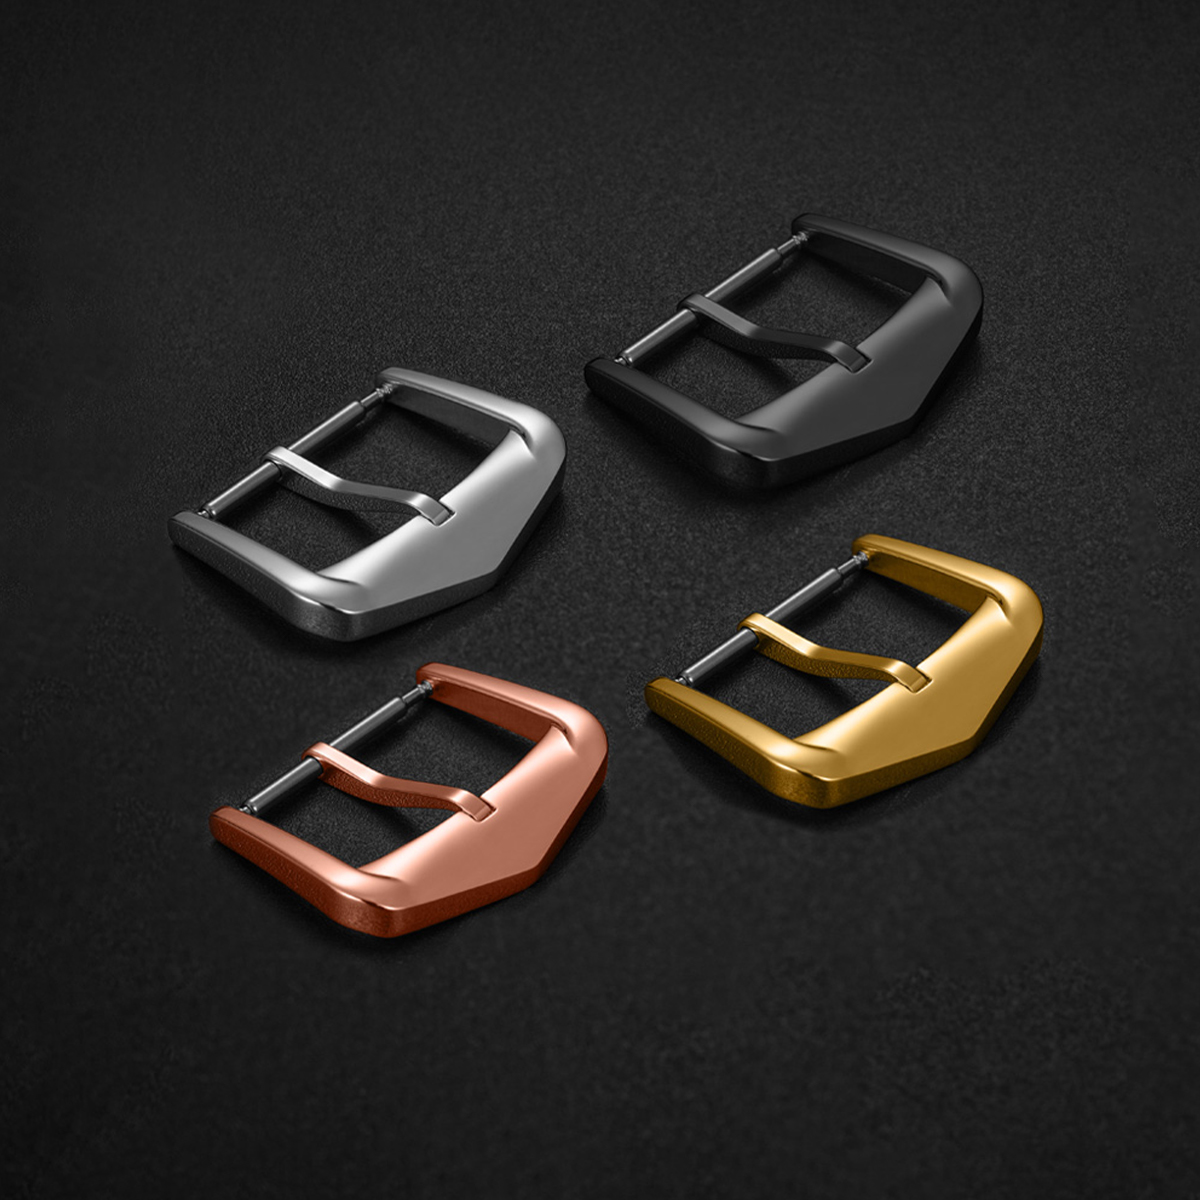
একটি ঘড়ির ক্ল্যাস্প হলো একটি ছোট্ট অংশ যার দৈনিক কাজ রয়েছে। এটি খোলে, বন্ধ করে, কবজিতে স্থির থাকে এবং কোনো মনোযোগ আকর্ষণ না করেই পুনরাবৃত্তিমূলক ভার বহন করে। টাইটানিয়াম ঘড়ির ক্ল্যাস্পগুলি তিনটি ব্যবহারিক কারণে নির্দিষ্ট করা হয়: কম ওজন, ঘাম ও আর্দ্রতায় উন্নত ক্ষয় প্রতিরোধ ক্ষমতা এবং ঘড়ির অংশগুলিতে ব্যবহৃত সাধারণ গ্রেডগুলিতে নিকেল না থাকা। এই সুবিধাগুলি বাস্তবসম্মত, কিন্তু এগুলি কোনো সহজ উপাদান পরিবর্তন থেকে আসে না। গ্রেড নির্বাচন, গঠন পদ্ধতি, যন্ত্রকৃত আচরণ, ফিনিশ এবং টলারেন্স স্ট্যাক—সবগুলিই নির্ধারণ করে যে ক্ল্যাস্পটি কবজিতে সঠিকভাবে অনুভূত হচ্ছে কিনা। যদি একটি টাইটানিয়াম বাকল গ্রাম কমায়, কিন্তু অস্বচ্ছ প্রান্ত দিয়ে খোলে বা নিয়মিত ব্যবহারের পর গ্যালিং দেখায়, তবে তা কোনো উন্নতি নয়। উপাদানটি শুধুমাত্র তখনই সহায়ক হয় যখন এর চারপাশের প্রক্রিয়াগুলি নিয়ন্ত্রিত থাকে।
গ্রেড ২ এবং গ্রেড ৫ পরস্পর বিনিমেয় নয়
টাইটানিয়াম ঘড়ির ক্ল্যাস্পগুলি সাধারণত বাণিজ্যিকভাবে বিশুদ্ধ গ্রেড ২ অথবা সংকর গ্রেড ৫-এর সাথে কাজ করে, যাকে টি-৬এল-৪ভি নামেও ডাকা হয়। গ্রেড ২ নরম এবং আকৃতি দেওয়া সহজ; এটি স্ট্যাম্পড বা ফর্মড অংশগুলির জন্য উপযুক্ত এবং ভালো ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। গ্রেড ৫ শক্তিশালী এবং মেশিনিং করা কঠিন; এটি পাতলা সেকশন, উচ্চ লোড পয়েন্ট এবং পুনরাবৃত্তিমূলক হ্যান্ডলিংয়ের অধীনে আকৃতি ধরে রাখতে সক্ষম অংশগুলির জন্য উপযুক্ত। উভয়ই স্টেইনলেস স্টিলের চেয়ে হালকা, কিন্তু ওয়ার্কবেঞ্চে এদের আচরণ ভিন্ন হয়।
| সম্পত্তি | গ্রেড ২ টাইটানিয়াম | গ্রেড 5 টাইটানিয়াম | ৩১৬এল স্টেইনলেস স্টিল |
|---|---|---|---|
| ঘনত্ব | প্রায় ৪.৫ গ্রাম/ঘন সেন্টিমিটার | প্রায় ৪.৪ গ্রাম/ঘন সেন্টিমিটার | প্রায় ৭.৯ গ্রাম/ঘন সেন্টিমিটার |
| টান সহনশীলতা | নিম্নতর, প্রায় ৩৪৫ এমপিএ ন্যূনতম | উচ্চতর, প্রায় ৮৯৫ এমপিএ ন্যূনতম | মাঝারি |
| মেশিনিং আচরণ | আঠালো, গ্যালিং-এর প্রবণ | কঠিন, ধীর কাটিং | বেশি সহনশীল |
| ঘামে ক্ষয় | ভাল | ভাল | ভালো, কিন্তু কিছু পরিস্থিতিতে গর্ত হতে পারে |
| সাধারণ ক্ল্যাস্পের ভূমিকা | ফর্মড বা স্ট্যাম্পড অংশ | মেশিন করা লোড অংশ | সাধারণ বেসলাইন |
এই টেবিলটি কোনো র্যাঙ্কিং নয়। এটি দেখায় কেন একটি টাইটানিয়াম বাকল স্পেসিফিকেশনে গ্রেডের নাম উল্লেখ করা আবশ্যক। একটি গ্রেড ২ অংশ এবং একটি গ্রেড ৫ অংশ একই ড্রয়িং শেয়ার করতে পারে, তবুও এদের আলাদা টুলিং, সাইকেল টাইম এবং ফিনিশিংয়ের মনোযোগ প্রয়োজন।
ওজন কেবল সুবিধার অর্ধেক
টাইটানিয়ামের ঘনত্ব প্রায় ৪.৪ থেকে ৪.৫ গ্রাম/ঘন সেন্টিমিটার³, যা স্টেইনলেস স্টিলের প্রায় অর্ধেক। একটি ক্ল্যাস্পের ক্ষেত্রে, এই পার্থক্যটি হাতের কবজিতে ভারসাম্যের উপর আরও বেশি প্রভাব ফেলে চেহারা দেখে যা বোঝা যায় না। হালকা ওজনের ক্ল্যাস্প ঘড়ির মাথাটিকে একদিকে টানার অনুভূতিকে কমিয়ে দিতে পারে, বিশেষ করে ফোল্ড-ওভার বাকল সহ ব্রেসলেটের ক্ষেত্রে। ক্ষয় প্রতিরোধ ক্ষমতাও একই রকম গুরুত্বপূর্ণ। ঘাম, লবণ এবং ক্লোরিনযুক্ত জল ক্ল্যাস্পের ছোট ফাঁক ও প্রান্তগুলিকে আক্রমণ করে, এবং টাইটানিয়ামের নিষ্ক্রিয় অক্সাইড স্তর এটিকে এই আক্রমণ থেকে রক্ষা করে। ত্বকের সুবিধাও একটি অন্য বিষয়। গ্রেড ২ এবং গ্রেড ৫ টাইটানিয়াম নিকেলের উপর নির্ভর করে না, যা নিকেল-মুক্তিকারী মিশ্র ধাতুতে প্রতিক্রিয়া দেখানো ব্যবহারকারীদের জন্য উপযোগী।
সীমাবদ্ধতাগুলো উল্লেখযোগ্য। টাইটানিয়াম আঁচড়-প্রতিরোধী নয়। এটি আঙুলের ছাপ দেখাতে পারে, এবং কিছু ফিনিশ কাজ করার ক্ষমতা হারানোর আগেই দৃশ্যমানভাবে ক্ষয় হয়ে যায়। শুষ্ক যোগাযোগের অবস্থায় এটি নিজের সঙ্গে ঘর্ষণের সম্ভাবনা রাখে, তাই হিঞ্জ অঞ্চল, পিন এবং পিচ্ছিল পৃষ্ঠগুলোর ডিজাইন ও ফিনিশ সাবধানতার সাথে করা আবশ্যিক। ওজন কমানো স্বাগত জনক, কিন্তু এটি যান্ত্রিক বিবরণের উপর অবাধ অনুমতি দেয় না।
টাইটানিয়াম মেশিনিং ও ফর্মিং করতে ভিন্ন ধরনের দক্ষতা প্রয়োজন
টাইটানিয়াম তাপ কম পরিবাহী, তাই কাটার সময় উৎপন্ন তাপ টুলের প্রান্তের কাছাকাছি থেকে যায়। চিপগুলো কাটারের সঙ্গে জোড়া লাগতে পারে, এবং পিচ্ছিল পৃষ্ঠগুলোতে ঘর্ষণ দেখা দিতে পারে। গ্রেড ৫ টাইটানিয়ামের সিএনসি মিলিং স্টেইনলেস স্টিলের মিলিংয়ের চেয়ে ধীরগতির হয়, এবং টুল ক্ষয় একটি বাস্তব খরচের লাইন। গ্রেড ২ টাইটানিয়াম স্ট্যাম্পিং করা সম্ভব, কিন্তু স্প্রিংব্যাক ও ডাই ক্ষয় নজর দেওয়া প্রয়োজন। স্ট্যাম্পিং দ্বারা তৈরি একটি টাইটানিয়াম বাকল এবং সিএনসি মিলিং দ্বারা তৈরি অন্য একটি বাকল একই ধরনের প্রান্ত অবস্থা বা পৃষ্ঠের বৈশিষ্ট্য ভাগ করবে না।
একটি ক্ল্যাস্প প্রকল্প থেকে একটি সংবেদনশীলতা হ্রাসকৃত উদাহরণ: টাইটানিয়াম ফোল্ড-ওভার ক্ল্যাস্পের একটি ব্যাচে শেষ পর্যায়ের পর প্রান্ত ভাঙনে অসঙ্গতি দেখা গিয়েছিল। মিলিংয়ের মাত্রা সহনযোগ্যতার মধ্যে ছিল, এবং পলিশিং ধাপটি আলাদাভাবে দেখলে গ্রহণযোগ্য বলে মনে হয়েছিল। পরিবর্তনটি একটি ফিক্সচারের কারণে হয়েছিল, যা দীর্ঘ চক্রের মধ্যে ছোট রানআউট বিকশিত করেছিল, ফলে প্রান্তটি শেষ পর্যায়ের টুলের সাথে কীভাবে মিলিত হয়েছিল তা পরিবর্তিত হয়েছিল। সমাধানটি নতুন উপাদান বা নতুন শেষ পর্যায় ছিল না। এটি ছিল ফিক্সচার পরীক্ষা, শেষ পর্যায়ের আগে পুনরায় কেন্দ্রীভূত করার ধাপ এবং মেশিনিংয়ের পর মাত্রা পরীক্ষার ধাপ। কাটিং এবং শেষ পর্যায়ের মধ্যে হস্তান্তরের সময় ক্ল্যাস্পের সহনযোগ্যতা হারানো সহজ।
শেষ পর্যায় এবং সহনযোগ্যতা দৈনিক অনুভূতি নির্ধারণ করে
একটি ক্ল্যাস্পের মান তার স্পর্শ দিয়ে বিচার করা হয়। মুক্তি প্রক্রিয়াটি স্পষ্ট হওয়া উচিত, ভাঁজটি সমতলে স্থির হওয়া উচিত, এবং প্রান্তগুলো ত্বক বা কাপড়ে আটকে যাওয়া উচিত নয়। এই গুণাবলীগুলো টাইটানিয়াম লেবেল থেকে নয়, বরং সহনশীলতা নিয়ন্ত্রণ থেকে আসে। হিঞ্জ ফিট, পিন ক্লিয়ারেন্স, ল্যাচ এনগেজমেন্ট এবং এজ ব্রেক—সবগুলো একত্রিত হয়ে চূড়ান্ত মান নির্ধারণ করে। যদি মিলিত পৃষ্ঠগুলো অত্যধিক টানটান হয়, তবে ক্ল্যাস্পটি আটকে যায়; আর যদি সেগুলো অত্যধিক ঢিলে হয়, তবে এটি কাঁপতে থাকে। টাইটানিয়ামের গ্যালিং প্রবণতা এই ভারসাম্যকে স্টেইনলেস স্টিলের তুলনায় আরও সংবেদনশীল করে তোলে।
ফিনিশিং প্রক্রিয়াটিও অংশটির ধারণা পরিবর্তন করে। ব্রাশ করা টাইটানিয়াম ছোটখাটো হ্যান্ডলিং দাগগুলো ভালোভাবে লুকিয়ে রাখে। পলিশ করা টাইটানিয়াম তীব্র দেখতে হতে পারে, কিন্তু এটি দ্রুত আঙুলের দাগ এবং সূক্ষ্ম আঁচড় দেখায়। অ্যানোডাইজড রং আরও একটি পরিবর্তনশীল উপাদান যোগ করে, কারণ অক্সাইড স্তরটি পৃষ্ঠ প্রস্তুতি এবং প্রক্রিয়া নিয়ন্ত্রণের উপর নির্ভরশীল। টাইটানিয়াম ঘড়ির ক্ল্যাস্পের ক্ষেত্রে, ব্যবহারিক স্পেসিফিকেশনে পৃষ্ঠ খারাপতা, এজ ব্রেক এবং ক্ল্যাস্পটি কীভাবে খোলা ও বন্ধ হয় তার সাথে সামঞ্জস্যপূর্ণ পরীক্ষার বিন্দুগুলো অন্তর্ভুক্ত করা উচিত। শুধুমাত্র দৃশ্যমান অনুমোদন একটি ব্যাচ ধরে রাখতে পারবে না।
অতিরিক্ত দাবি না করে টাইটানিয়াম ক্ল্যাস্প সংগ্রহ করা
টাইটানিয়ামের মূল্য উপাদান স্তরে স্টেইনলেস স্টিলের চেয়ে বেশি, এবং এটি কাটাছাঁটা করতেও ধীরগতির। ছোট পরিমাণে উৎপাদনের ক্ষেত্রে প্রতি একক দাম বেশি হয়, কারণ সেটআপ ও টুলিং-এর খরচগুলি কম সংখ্যক অংশের উপর ভাগ করা হয়। এটি একটি মূল্য ঢাল, গুণগত মানের পার্থক্য নয়। ছোট ব্যাচ বা বড় ব্যাচ—উভয় ক্ষেত্রেই পরিদর্শনের নীতিমালা একই রাখা উচিত, যদিও প্রতি একক খরচের অর্থনৈতিক পরিস্থিতি আলাদা হতে পারে।
সোর্সিং দুটি কার্যকর পথ অনুসরণ করতে পারে। একটি হলো বহু-সরবরাহকারী মডেল, যেখানে খালি ফর্মিং, মেশিনিং, ফিনিশিং এবং পরীক্ষা-নিরীক্ষা বিশেষায়িত দোকানগুলিতে বিভক্ত করা হয়। এটি নমনীয়তা এবং নির্দিষ্ট প্রক্রিয়াগুলিতে প্রবেশের সুযোগ দিতে পারে, কিন্তু ব্র্যান্ডটি হ্যান্ডঅফ এবং ইন্টারফেস ঝুঁকির দায়িত্ব নেয়। অন্যটি হলো একক-সোর্স উপাদান অংশীদার, যিনি মেশিনিং, ফিনিশিং এবং পরীক্ষা-নিরীক্ষা পর্যন্ত ক্ল্যাস্প ধরে রাখেন। এটি হ্যান্ডঅফ কমায় এবং একটি ব্যাচের মধ্যে ফিনিশ এবং টলারেন্স মান স্থির করা সহজ করে, যদিও এটি দায়িত্বকে কেন্দ্রীভূত করে এবং ন্যূনতম অর্ডার সীমা বাড়াতে পারে। কোনো পথই স্বয়ংক্রিয়ভাবে সঠিক নয়। পছন্দটি নির্ভর করে ব্র্যান্ডটি কতটা প্রক্রিয়া সমন্বয় নিজে নিয়ন্ত্রণ করতে চায় এবং টাইটানিয়াম বাকলের বিশেষীকরণটি কতটা কঠোরভাবে ধরে রাখা প্রয়োজন।
টাইটানিয়াম ঘড়ির ক্ল্যাস্পের জন্য, গ্রেড, ফর্মিং পথ, প্রান্ত অবস্থা, পৃষ্ঠ সমাপ্তি এবং স্পর্শের অনুভূতি নিয়ন্ত্রণকারী ক্ল্যাস্প সহনশীলতা উল্লেখ করা সহায়ক। সাধারণ টাইটানিয়াম বার ও ফোরজিং সরবরাহ প্রায়শই ASTM B348-এর বিরুদ্ধে উল্লেখ করা হয়, যা গ্রেড ও অবস্থার জন্য উভয় পক্ষকে একটি সাধারণ ভাষা প্রদান করে। বুরিভা ডায়াল, কেস, ব্রেসলেট এবং বাকলের মতো উপাদান স্তরে কাজ করে, যার মধ্যে সিএনসি মিলিং, স্ট্যাম্পিং, স্বয়ংক্রিয় পলিশিং, মাত্রিক পরীক্ষা এবং আগত, প্রক্রিয়াকরণকালীন ও প্রস্তুত পণ্যের পর্যায়ে বহু পরীক্ষা রাউন্ড অন্তর্ভুক্ত। পৃথক কাজের প্রবাহ এবং সিএডি ফাইল অ্যাক্সেস নিয়ন্ত্রণ ডিজাইন ফাইলগুলিকে চাকরির ভূমিকা অনুযায়ী আলাদা রাখে। যে ব্র্যান্ডগুলি টাইটানিয়াম বাকল বা ক্ল্যাস্প উন্নয়ন করছে, তারা ক্ল্যাস্প সহনশীলতা, সমাপ্তির প্রয়োজনীয়তা এবং পরীক্ষার বিন্দুগুলি নিয়ে আলোচনা করতে দলের সাথে যোগাযোগ করতে পারে।