
 EN
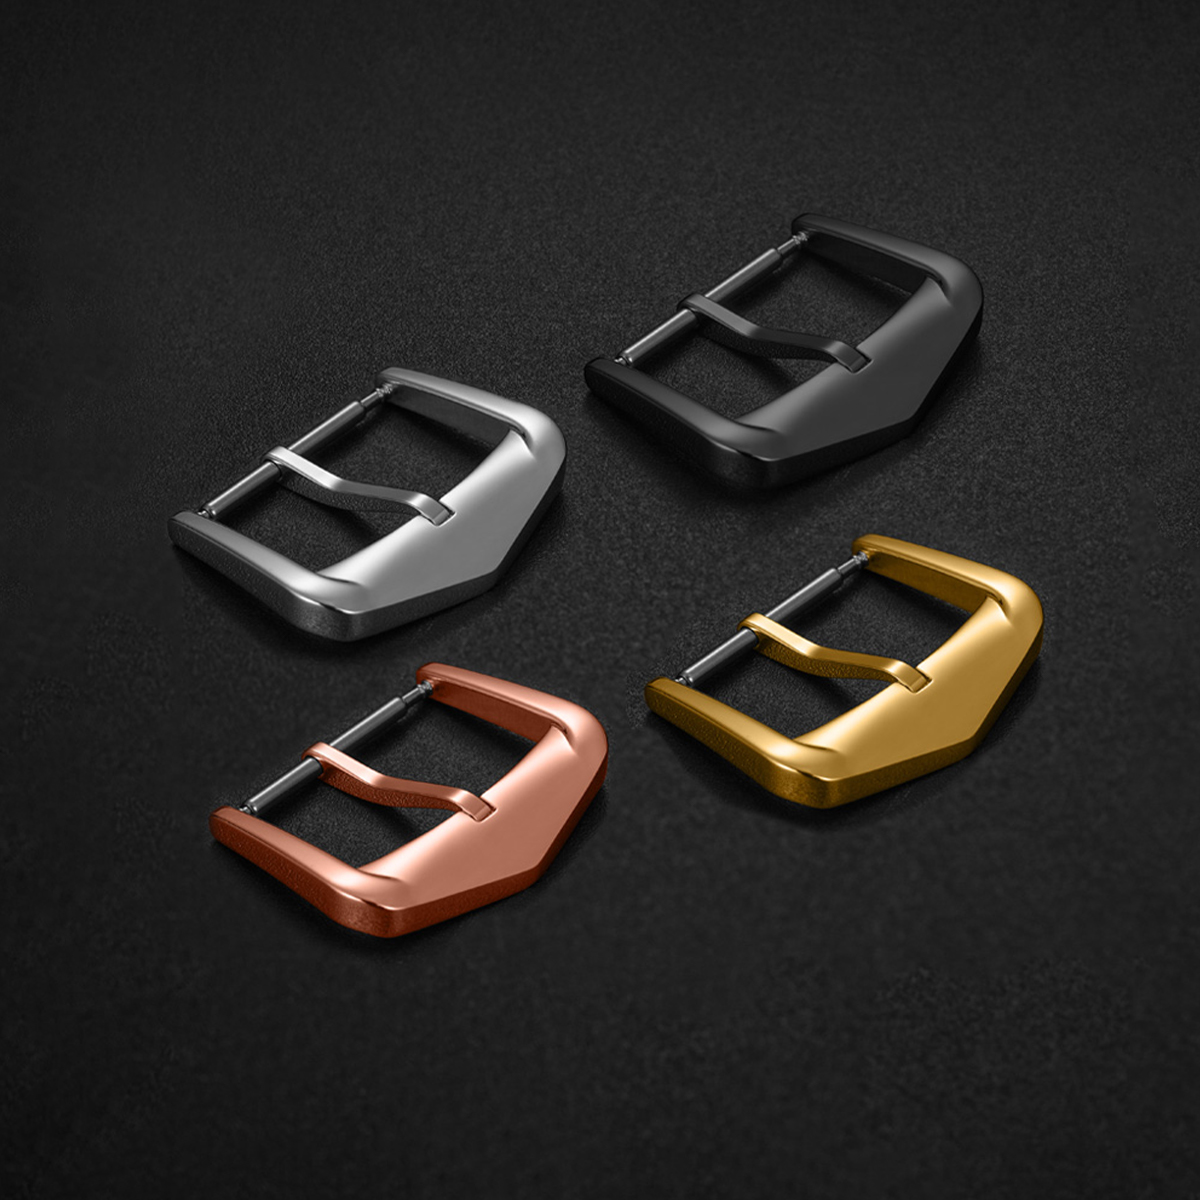
Каишковата спирачка е малка част с ежедневна функция. Тя се отваря, затваря, лежи върху китката и понася многократни натоварвания, без да привлича внимание. Титановите каишкови спирачки се избират по три практически причини: по-ниско тегло, по-добра корозионна устойчивост при пот и влажност, както и липса на никел в обичайните класове, използвани за часовникови части. Тези предимства са реални, но не се постигат чрез проста замяна на материала. Изборът на клас, начинът на формиране, поведението при машинна обработка, повърхностната обработка и натрупването на допуски решават дали спирачката ще се усеща добре на китката. Титанова каишкова спирачка, която спестява грамове, но се отваря с груб ръб или показва галваноза след редовна употреба, не е подобрение. Материалът помага само когато процесът около него е строго контролиран.
Клас 2 и Клас 5 не са взаимозаменяеми
Титановите часовникови каишета обикновено се изработват от търговски чист титан от клас 2 или сплав от клас 5, известна още като Ti-6Al-4V. Клас 2 е по-мек и по-лесно формируем. Подходящ е за штампувани или формовани части и осигурява добра корозионна устойчивост. Клас 5 е по-силен и по-труден за машинна обработка. Подходящ е за тънки секции, точки с по-високо натоварване и части, които трябва да запазват формата си при многократно използване. И двата вида са по-леки от неръждаемата стомана, но се държат различно при работата на верстак.
| Имот | Титанов сплав от клас 2 | Титанов клас 5 | неръждаема стомана марка 316L |
|---|---|---|---|
| Плътност | Около 4,5 g/cm³ | Около 4,4 g/cm³ | Около 7,9 g/cm³ |
| Опънна якост | По-ниско, около 345 MPa минимум | По-високо, около 895 MPa минимум | Умерен |
| Поведение при механична обработка | Лепкав, склонен към задиране | По-твърд, по-бавно рязане | По-търпима |
| Корозия от пот | Добро | Добро | Добра, но може да се образуват ямички при някои условия |
| Типична роля на каишето | Формовани или штампувани части | Машинно обработвани натоварени части | Обща базова линия |
Тази таблица не е класиране. Тя показва защо при спецификацията на титанов каишков затвор трябва да се посочва класът. Части от клас 2 и клас 5 могат да споделят една и съща чертежна документация, но все пак изискват различни инструменти, време за цикъл и внимание при финиширането.
Теглото е само половината от предимството
Плътността на титана е около 4,4–4,5 g/cm³, което е приблизително половината от плътността на неръждаемата стомана. При един каишков затвор тази разлика влияе върху баланса на китката по-значително, отколкото сочат суровите числа. По-лекият затвор може да намали усещането за привличане на часовниковата глава към едната страна, особено при гривна със затвор с припокриване. Устойчивостта към корозия има същото значение. Потта, солта и хлорираната вода атакуват малките зазори и ръбовете на затвора, а пасивният оксиден слой на титана му помага да издържи. Друг важен фактор е комфорта за кожата. Титанът от клас 2 и клас 5 не съдържа никел, което е полезно за хора, които реагират на сплави, освобождаващи никел.
Граничните случаи заслужават да бъдат посочени. Титанът не е устойчив на драскотини. Върху него могат да се появяват отпечатъци от пръсти, а някои повърхностни обработки визуално се износват, преди детайлът да загуби функционалността си. При сух контакт титанът може да се износва и сам по себе си, затова области като шарнири, оси и плъзгащи се повърхности изискват внимателно проектиране и подходяща повърхностна обработка. Економията на тегло е добре дошла, но не освобождава от необходимостта от прецизност в механичната конструкция.
Машинната обработка и формоването на титан изискват различна дисциплина
Титанът провежда топлината слабо, поради което топлината от рязането се задържа близо до ръбовете на инструмента. Стружките могат да се заварят към резача, а галването може да се прояви върху плъзгащите се повърхности. ЧПУ фрезоването на титан от клас 5 е по-бавно от фрезоването на неръждаема стомана, а износването на инструментите представлява реална разходна статия. Штампането на титан от клас 2 е възможно, но изисква внимание към еластичното връщане и износването на матриците. Титанова закопчалка, произведена чрез штампане, и такава, произведена чрез ЧПУ фрезоване, няма да имат еднакво качество на ръба и еднакъв повърхностен характер.
Дезенсибилизиран пример от проект за спойки: партида титанови спойки със затваряне показаха непоследователни ръбови прекъсвания след довършителната обработка. Измеренията след фрезоването бяха в допустимите граници, а стъпката на полиране изглеждаше приемлива сама по себе си. Отклоненията се дължаха на приспособление, което беше развивало малко радиално биене през продължителен цикъл, което променяше начина, по който ръбът се срещаше с довършителния инструмент. Решението не беше нов материал или нова повърхностна обработка. То включваше проверка на приспособлението, стъпка за повторно центриране преди довършителната обработка и контрол на размерите след машинната обработка. Допуските за спойките лесно се губят при предаването между стъпката на рязане и тази на довършителната обработка.
Повърхностната обработка и допуските определят ежедневното усещане
Закопчалката се оценява по усещането при докосване. Освобождаването трябва да е чисто, сгъването — плоско, а ръбовете не бива да се заплитат в кожата или платовете. Тези качества произлизат от контрола на допуските, а не от етикета „титан“. Пасването на шарнира, зазорът на пиновете, включването на закопчалката и заоблянето на ръбовете се натрупват. Ако съприкосновените повърхности са прекалено стегнати, закопчалката се заклещва; ако са прекалено слабо прилепнали, тя издава дрънчене. Склонността на титана към галване прави това равновесие по-чувствително, отколкото при неръждаемата стомана.
Довършителната обработка също променя визуалното впечатление от детайла. Матовият титан добре скрива малките следи от докосване. Полираният титан може да изглежда остър, но по-бързо показва петна и фини драскотини. Анодизираната окраска добавя още един променлив фактор, тъй като оксидният слой зависи от подготовката на повърхността и контрола на процеса. За титанова закопчалка за часовник практическият технически спецификационен документ трябва да включва шерохватостта на повърхността, заоблянето на ръбовете и точките за инспекция, които съответстват на начина, по който закопчалката се отваря и затваря. Само визуалното одобрение няма да гарантира съответствието на цяла партида.
Доставка на титанови закопчалки без преувеличени твърдения
Титанът струва повече от неръждаемата стомана на материално равнище и е по-бавен за обработка. Малките серии имат по-висока цена на единица, тъй като разходите за подготвка и инструменти се разпределят върху по-малко части. Това е ценови градиент, а не разлика в стандартите за качество. Същата дисциплина при инспекцията трябва да се прилага както за малки, така и за по-големи серии, дори когато икономиката на единица се различава.
Доставката може да следва два изпълними подхода. Първият е модел с множество доставчици, при който формоването на заготовки, машинната обработка, довършването и инспекцията се разпределят между специализирани цехове. Това може да осигури гъвкавост и достъп до конкретни процеси, но марката поема отговорност за прехвърлянето на работата между тях и за рисковете, свързани с интерфейсите. Вторият подход е един-единствен доставчик на компоненти, който осъществява целия процес – от машинната обработка и довършването до инспекцията. Това намалява броя на прехвърлянията и улеснява стандартизирането на крайната повърхност и допуските в рамките на дадена партида, макар че концентрира отговорността и може да повиши минималния обем на поръчка. Нито един от двата подхода не е автоматично правилен. Изборът зависи от това колко процесна координация марката желае да поеме сама и колко строго трябва да се спазва спецификацията за титановата закопчалка.
За титановите часовникови прекъсвачи е полезно да се посочи класата, начинът на формоване, състоянието на ръбовете, повърхностната обработка и допуските за прекъсвача, които контролират усещането при докосване. Общото доставяне на титанови пръти и ковани изделия често се отнася до ASTM B348, което дава на двете страни общ език за класа и състоянието. Burriva работи на компонентно ниво върху циферблати, корпуси, гривни и карабини, като използва CNC фрезоване, штамповане, автоматизирано полиране, размерен инспекционен контрол и множество инспекционни проверки на етапите на входящия, текущия и изходящия контрол. Отделени работни процеси и контрол върху достъпа до CAD файлове гарантират, че проектните файлове са разделени според служебната роля. Брандовете, които разработват титанова карабина или прекъсвач, могат да се свържат с екипа, за да обсъдят допуските за прекъсвача, изискванията към повърхностната обработка и точките за инспекция.