
 EN
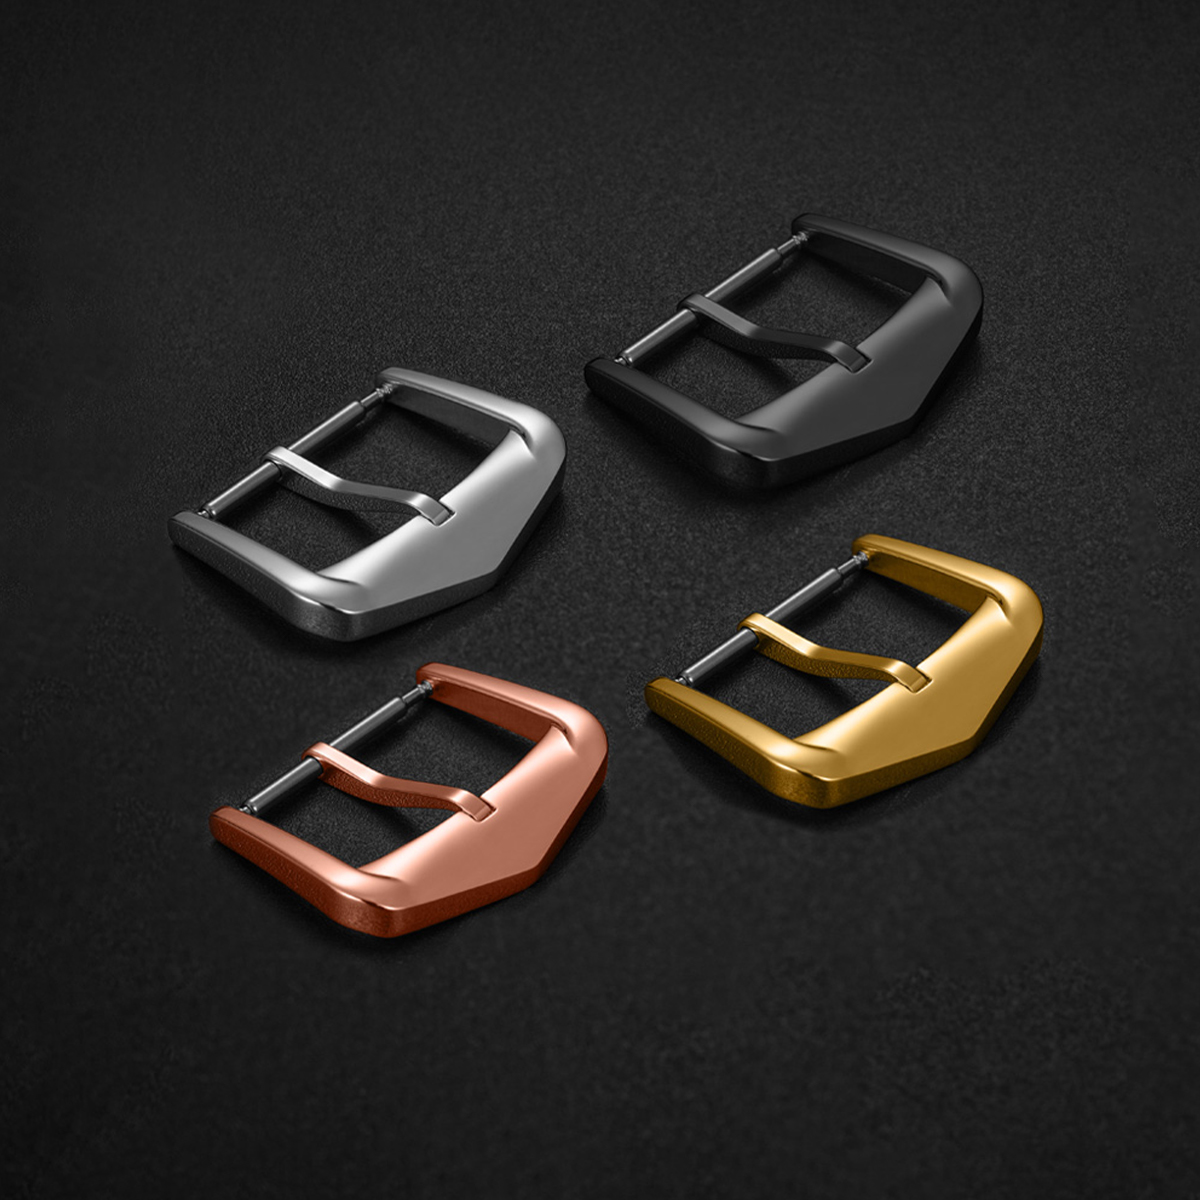
Eine Uhrenschließe ist ein kleines Bauteil mit einer alltäglichen Aufgabe: Sie öffnet und schließt sich, liegt am Handgelenk an und muss wiederholt mechanische Belastung aushalten – ohne Aufmerksamkeit zu erregen. Titan-Uhrenschließen werden aus drei praktischen Gründen spezifiziert: geringeres Gewicht, bessere Korrosionsbeständigkeit gegenüber Schweiß und Luftfeuchtigkeit sowie das Fehlen von Nickel in den üblichen Güteklassen für Uhrteile. Diese Vorteile sind real, entstehen aber nicht allein durch den Austausch des Werkstoffs. Vielmehr entscheiden die Wahl der Güteklasse, der Umformweg, das Zerspanungsverhalten, das Oberflächenfinish und die Toleranzkette darüber, ob die Schließe sich am Handgelenk angenehm anfühlt. Eine Titan-Schnalle, die zwar Gramm einspart, aber mit einer rauen Kante öffnet oder nach regelmäßigem Gebrauch Verschleißerscheinungen wie Kaltverschweißung zeigt, stellt keine Verbesserung dar. Der Werkstoff wirkt nur dann vorteilhaft, wenn auch alle damit verbundenen Fertigungsprozesse präzise gesteuert werden.
Güteklasse 2 und Güteklasse 5 sind nicht austauschbar
Titanium-Schließen arbeiten üblicherweise mit handelsüblichem, reinem Titan der Güteklasse 2 oder der Legierung der Güteklasse 5, auch Ti-6Al-4V genannt. Güteklasse 2 ist weicher und besser formbar. Sie eignet sich für gestanzte oder umgeformte Teile und bietet eine gute Korrosionsbeständigkeit. Güteklasse 5 ist fester und schwieriger zu bearbeiten. Sie eignet sich für dünne Querschnitte, höhere Lastpunkte sowie Teile, die ihre Form bei wiederholtem Handling bewahren müssen. Beide sind leichter als Edelstahl, verhalten sich jedoch am Arbeitsplatz unterschiedlich.
| Eigentum | Titanlegierung der Güteklasse 2 | Titan Grade 5 | edelstahl 316L |
|---|---|---|---|
| Dichte | Etwa 4,5 g/cm³ | Etwa 4,4 g/cm³ | Etwa 7,9 g/cm³ |
| Zugfestigkeit | Niedriger, etwa 345 MPa mindestens | Höher, etwa 895 MPa mindestens | Mittel |
| Bearbeitungsverhalten | Zäh, neigt zur Kaltverschweißung | Fester, langsamerer Schnitt | Großzügiger im Umgang |
| Korrosion durch Schweiß | Gut | Gut | Gut, kann aber unter bestimmten Bedingungen Lochkorrosion aufweisen |
| Typische Funktion einer Schließe | Umgeformte oder gestanzte Teile | Bearbeitete Lastteile | Gemeinsamer Basiswert |
Die Tabelle ist keine Rangliste. Sie verdeutlicht, warum eine Titanschnalle-Spezifikation die Legierungsstufe angeben muss. Ein Teil der Stufe 2 und ein Teil der Stufe 5 können dieselbe Zeichnung gemeinsam nutzen und dennoch unterschiedliche Werkzeuge, Zykluszeiten und Nachbearbeitungsaufwände erfordern.
Gewicht ist nur die halbe Vorteilsquelle
Die Dichte von Titan liegt bei etwa 4,4 bis 4,5 g/cm³ – also etwa halb so hoch wie die von Edelstahl. Bei einer Schnalle wirkt sich dieser Unterschied auf das Handgelenkgefühl stärker aus, als reine Zahlen vermuten lassen. Eine leichtere Schnalle kann das Gefühl reduzieren, dass der Uhrkopf zu einer Seite hin zieht, insbesondere bei einem Armband mit Faltschließe. Genauso wichtig ist die Korrosionsbeständigkeit. Schweiß, Salz und chloriertes Wasser greifen die engen Spalte und Kanten einer Schnalle an, und die passive Oxidschicht des Titans trägt dazu bei, dass es widerstandsfähig bleibt. Auch der Tragekomfort für die Haut spielt eine Rolle. Titan der Stufe 2 und der Stufe 5 enthält kein Nickel – ein Vorteil für Träger, die auf nickelhaltige Legierungen allergisch reagieren.
Die Grenzen sind erwähnenswert: Titan ist nicht kratzfest. Es kann Fingerabdrücke zeigen, und manche Oberflächenbeschichtungen verlieren optisch an Qualität, bevor die Funktion des Bauteils beeinträchtigt wird. Unter trockenem Kontakt kann Titan zudem an sich selbst festkleben (Galling), weshalb Scharnierbereiche, Stifte und Gleitflächen sorgfältig konstruiert und oberflächenbehandelt werden müssen. Gewichtseinsparungen sind willkommen, stellen aber keine Freikarte für mechanische Details dar.
Titan bearbeiten und umformen erfordert eine andere Disziplin
Titan leitet Wärme schlecht, weshalb beim Schneiden entstehende Wärme nahe der Werkzeugkante verbleibt. Späne können am Schneidwerkzeug anhaften, und Galling kann sich auf Gleitflächen zeigen. Das CNC-Fräsen von Titanlegierung Grade 5 erfolgt langsamer als das Fräsen von Edelstahl, und Werkzeugverschleiß stellt eine echte Kostenposition dar. Das Stanzen von Titan Grade 2 ist möglich, doch Rückfederung und Werkzeugverschleiß erfordern besondere Aufmerksamkeit. Eine aus Titan gefertigte Schnalle, die gestanzt wurde, weist weder denselben Kantenzustand noch dieselbe Oberflächenstruktur wie eine durch CNC-Fräsen hergestellte Schnalle auf.
Ein entsensibilisiertes Beispiel aus einem Schnappverschluss-Projekt: Eine Charge aus Titan-Schnappverschlüssen wies nach der Oberflächenbearbeitung inkonsistente Kantenbrüche auf. Die Fräsmaße lagen innerhalb der Toleranz, und der Polierschritt sah für sich genommen akzeptabel aus. Die Ursache für die Variation war eine Halterung, die im Laufe eines langen Produktionszyklus eine geringfügige Unrundheit entwickelt hatte – dies veränderte, wie die Kante mit dem Werkzeug für die Endbearbeitung in Kontakt kam. Die Lösung bestand nicht in einem neuen Material oder einer neuen Oberfläche, sondern in einer Überprüfung der Halterung, einem erneuten Zentrieren vor der Endbearbeitung sowie einer dimensionsbezogenen Kontrolle nach der mechanischen Bearbeitung. Bei Schnappverschlüssen sind die Toleranzen leicht zu verlieren, wenn die Verantwortung von der Zerspanung an die Oberflächenbearbeitung übergeben wird.
Oberfläche und Toleranz bestimmen das tägliche Gefühl
Eine Schließe wird nach ihrem Haptik beurteilt. Die Öffnung muss sauber erfolgen, die Falte muss plan aufliegen, und die Kanten dürfen weder Haut noch Stoff verletzen oder hängen bleiben. Diese Eigenschaften resultieren aus der Toleranzkontrolle – nicht aus dem Titan-Label. Scharnierpassung, Stiftspiel, Verriegelungseingriff und Kantenausrundung summieren sich alle zu einem Gesamtergebnis. Sind die Fügeflächen zu eng, blockiert die Schließe; sind sie zu locker, klappert sie. Titans Neigung zum Kaltverschweißen macht dieses Gleichgewicht empfindlicher als bei Edelstahl.
Die Oberflächenbearbeitung verändert ebenfalls den optischen Eindruck des Teils. Gebürstetes Titan verbirgt kleine Handhabungsspuren gut. Poliertes Titan wirkt zwar scharf, zeigt aber bereits früh Fingerabdrücke und feine Kratzer. Eine Anodisierungsfarbe fügt eine weitere Variable hinzu, da die Oxidschicht von der Oberflächenvorbereitung und der Prozesskontrolle abhängt. Für eine Titan-Uhrschließe sollte die praktische Spezifikation daher die Oberflächenrauheit, die Kantenausrundung sowie die Prüfpunkte umfassen, die dem Öffnungs- und Schließvorgang der Schließe entsprechen. Eine rein visuelle Freigabe reicht nicht aus, um eine Charge freizugeben.
Titan-Schließen beschaffen, ohne überzogene Ansprüche zu erheben
Titanium ist auf Material-Ebene teurer als Edelstahl und langsamer zu bearbeiten. Bei kleinen Losgrößen steigt der Einzelpreis, weil sich Rüst- und Werkzeugkosten auf weniger Teile verteilen. Das ist ein Preisgradient, kein Unterschied im Qualitätsstandard. Derselbe Prüfstandard sollte sowohl für kleine als auch für größere Serien gelten, selbst wenn sich die Einzelkosten unterscheiden.
Die Beschaffung kann zwei gangbare Wege einschlagen. Der erste ist ein Multi-Lieferanten-Modell, bei dem das Rohformen, die Bearbeitung, die Oberflächenveredelung und die Prüfung auf spezialisierte Werkstätten verteilt werden. Dies bietet Flexibilität und Zugang zu spezifischen Fertigungsverfahren, doch die Marke trägt die Verantwortung für die Schnittstellen zwischen den Lieferanten und das damit verbundene Risiko. Der zweite Weg ist ein Einzelquellen-Partner für Komponenten, der die gesamte Kette – von der Bearbeitung über die Oberflächenveredelung bis zur Prüfung – abdeckt. Dadurch verringern sich Schnittstellen, und es fällt leichter, eine einheitliche Oberflächenqualität und Toleranzvorgabe innerhalb einer Charge sicherzustellen; allerdings konzentriert sich die Verantwortung bei diesem Ansatz, und die Mindestbestellmenge kann steigen. Keiner der beiden Wege ist per se richtig. Die Entscheidung hängt davon ab, wie viel Prozesskoordination die Marke selbst übernehmen möchte und wie eng die Spezifikation für die Titan-Schnalle eingehalten werden muss.
Bei Titan-Uhrenschließen ist es hilfreich, die Legierungsqualität, den Umformweg, den Kantenzustand, die Oberflächenbeschaffenheit sowie die Schließentoleranzen anzugeben, die das Haptik-Erlebnis bestimmen. Die allgemeine Versorgung mit Titan-Stangen und Titan-Schmiedeteilen orientiert sich häufig an ASTM B348, wodurch beide Seiten eine gemeinsame Sprache für Legierungsqualität und Zustand erhalten. Burriva arbeitet auf Komponentenebene an Zifferblättern, Gehäusen, Armbändern und Schnallen mittels CNC-Fräsen, Stanzen, automatisiertem Polieren, dimensionsgerechter Prüfung sowie mehrfachen Inspektionsrunden in den Phasen Eingangsprüfung, Zwischenprüfung und Endprüfung. Getrennte Arbeitsabläufe und Zugriffssteuerungen für CAD-Dateien halten Konstruktionsdateien nach Tätigkeitsbereich getrennt. Marken, die eine Titan-Schnalle oder -Schließe entwickeln, können das Team kontaktieren, um Schließentoleranzen, Oberflächenanforderungen und Prüfpunkte zu besprechen.