
 EN
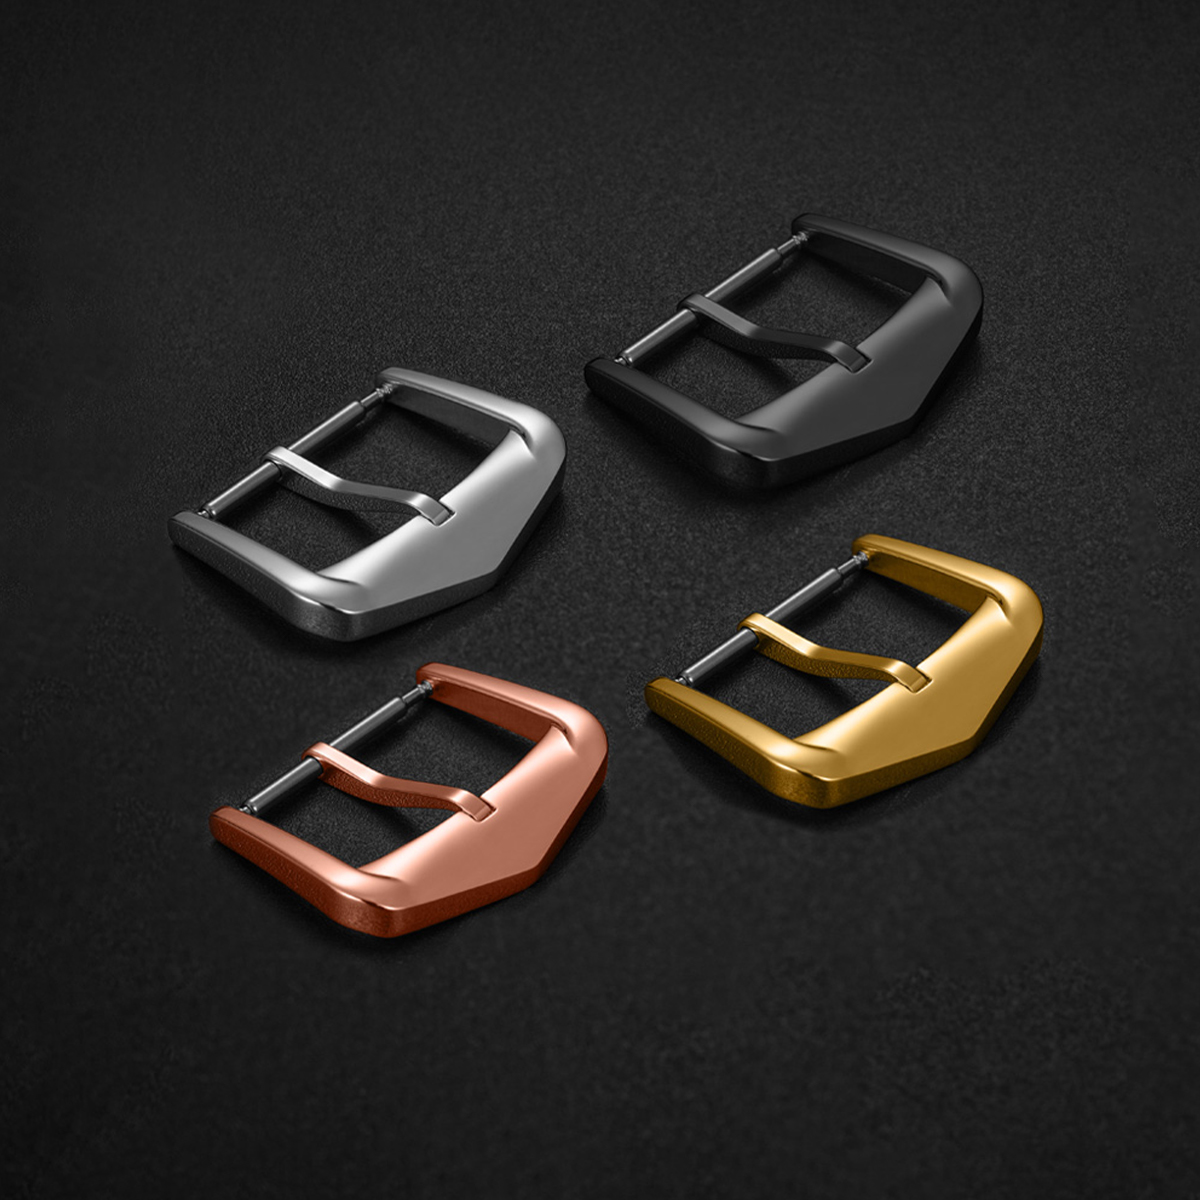
Bir saat tokası, günlük görevi olan küçük bir parçadır. Açılır, kapanır, bileğe oturur ve dikkat çekmeden tekrarlanan yükleri taşır. Titanyum saat tokaları, üç pratik nedenden dolayı tercih edilir: daha düşük ağırlık, ter ve nemde daha iyi korozyon direnci ve saat parçalarında yaygın olarak kullanılan titanyum kalitelerinde nikel bulunmaması. Bu avantajlar gerçektir; ancak bunlar basit bir malzeme değişimiyle sağlanmaz. Kalite seçimi, şekillendirme yöntemi, işlenebilirlik davranışı, yüzey işlemi ve tolerans birikimi, tukanın bileğe nasıl oturduğunu belirler. Gram kazandıran ancak kaba bir kenarı olan veya düzenli kullanımdan sonra yapışma (galling) gösteren bir titanyum tokası, bir iyileştirme değildir. Malzeme yalnızca etrafındaki süreç kontrol altında olduğunda fayda sağlar.
Kalite 2 ve Kalite 5 Birbirleriyle Değiştirilemez
Titanyum saat tokaları genellikle ticari saf Grade 2 veya alaşım Grade 5 (Ti-6Al-4V olarak da bilinir) ile çalışır. Grade 2 daha yumuşak ve şekillendirilebilirdir. Bu, preslenmiş veya şekillendirilmiş parçalara uygundur ve iyi korozyon direnci sağlar. Grade 5 daha güçlüdür ve işlenmesi daha zordur. İnce kesitlere, yüksek yük noktalarına ve tekrarlanan kullanım altında şekil korumaları gereken parçalara uygundur. Her ikisi de paslanmaz çelikten daha hafiftir; ancak çalışma masasında farklı davranış gösterirler.
| Mülk | Sınıf 2 Titanyum | Grade 5 Titanyum | 316L Paslanmaz Çelik |
|---|---|---|---|
| Yoğunluk | Yaklaşık 4,5 g/cm³ | Yaklaşık 4,4 g/cm³ | Yaklaşık 7,9 g/cm³ |
| Çekme Dayanımı | Daha düşük, yaklaşık 345 MPa minimum | Daha yüksek, yaklaşık 895 MPa minimum | Orta düzey |
| İşleme Davranışı | Yapısı yapışkan, tıkanma eğilimli | Daha sert, kesme işlemi daha yavaştır | Daha hoşgörülü |
| Ter içinde korozyon | İyi | İyi | İyi, ancak bazı koşullarda yüzeyinde çukurlaşma (pitting) oluşabilir |
| Tipik tokalama işlevi | Şekillendirilmiş veya preslenmiş parçalar | İşlenmiş yük parçaları | Ortak temel |
Tablo bir sıralama değildir. Bir titanyum tokası spesifikasyonunun sınıfını neden belirtmesi gerektiğini gösterir. Sınıf 2 ve Sınıf 5 parçalar aynı çizimi paylaşabilir, ancak yine de farklı kalıp, çevrim süresi ve bitirme dikkati gerektirir.
Ağırlık Yarısı Fayda Sağlar
Titanyum yoğunluğu yaklaşık 4,4–4,5 g/cm³ arasındadır; bu değer paslanmaz çeliğin yaklaşık yarısı kadardır. Bir tokada bu fark, ham sayılarla öngörüldüğünden daha fazla bilek dengesini etkiler. Daha hafif bir toka, özellikle katlanır tokalı bir bileklikte, saatin gövdesinin bir tarafa doğru çekilme hissini azaltabilir. Korozyon direnci de aynı ölçüde önemlidir. Ter, tuzlu su ve klorlu su, bir tokanın küçük aralıklarını ve kenarlarını aşındırır; titanyumun pasif oksit tabakası ise bu koşullara karşı dayanmasını sağlar. Cilt konforu da başka bir faktördür. Sınıf 2 ve Sınıf 5 titanyum, nikel içermez; bu durum, nikel salgılayan alaşımlara karşı hassasiyet gösteren kullanıcılar için avantaj sağlar.
Sınırlamaları belirtmek önemlidir. Titanyum çizilmelere karşı dayanıklı değildir. Parmak izleri bırakabilir ve bazı yüzey işlemlerinin görünüşü, parça fonksiyonunu kaybetmeden önce bozulabilir. Ayrıca kuru temas altında kendisiyle birlikte yapışma (galling) gösterebilir; bu nedenle menteşe bölgeleri, pimler ve kayan yüzeyler dikkatli tasarım ve yüzey işlemi gerektirir. Ağırlık tasarrufu memnuniyet verici olsa da bu, mekanik detaylara ilişkin yükümlülükleri ortadan kaldırmaz.
Titanyumun İşlenmesi ve Şekillendirilmesi Farklı Bir Disiplin Gerektirir
Titanyum ısının iletimini zayıf gerçekleştirir; bu nedenle kesme sırasında oluşan ısı kesici uçta kalır. Talaşlar kesiciye yapışabilir ve kayan yüzeylerde yapışma (galling) görülebilir. Sınıf 5 titanyumun CNC frezeleme işlemi paslanmaz çelik frezelemesinden daha yavaştır ve kesici aşınması gerçek bir maliyet kalemidir. Sınıf 2 titanyumun preslenmesi mümkündür ancak geri yayılma (springback) ve kalıp aşınması dikkat gerektirir. Presleme yöntemiyle üretilen bir titanyum tokası ile CNC frezeleme yöntemiyle üretilen bir titanyum tokası aynı kenar koşullarına ya da yüzey karakterine sahip olmaz.
Bir tokalama projesinden duyarsızlaştırılmış bir örnek: Bir parti titanyum katlanır tokalar, bitirme işleminden sonra tutarsız kenar kırılmaları gösterdi. Frezeleme boyutları tolerans sınırları içindeydi ve parlatma adımı tek başına kabul edilebilir görünüyordu. Değişkenlik, uzun bir çevrim boyunca küçük bir kaçıklık (runout) geliştiren bir sabitleme aparatına (fixture) dayanıyordu; bu da kenarın bitirme aracıyla nasıl temas ettiğini değiştirmişti. Çözüm yeni bir malzeme ya da yeni bir yüzey işlemi değildi. Bunun yerine sabitleme aparatının kontrolü, bitirme işleminden önce yeniden merkezleme adımı ve frezelemeden sonra boyutsal kontrol noktası uygulanmasıydı. Toka toleransları, kesme ve bitirme işlemleri arasındaki geçişte kolayca kaybolabilir.
Yüzey İşlemi ve Tolerans, Günlük Hissi Belirler
Bir tokanın kalitesi dokunarak değerlendirilir. Açılma işlemi keskin olmalı, katlanma düz oturmalı ve kenarlar ciltte ya da kumaşta takılmamalıdır. Bu özellikler, titanyum etiketinden değil, tolerans kontrolünden kaynaklanır. Mafsallı uyum, pim boşluğu, kilitlenme bağlantısı ve kenar yuvarlatması birbiriyle birleşir. Eğer birleşen yüzeyler çok sıkıysa tokanın hareketi kısıtlanır; çok gevşekse takırtı yapar. Titanyumun yapışma eğilimi bu dengeyi paslanmaz çelikten daha hassas hale getirir.
Yüzey işlemenin de parça algısını değiştirici bir etkisi vardır. Fırçalanmış titanyum küçük elle tutma izlerini iyi gizler. Parlak titanyum keskin bir görünüm sunar ama lekeleri ve ince çizikleri daha erken ortaya çıkarır. Anodize renk ise başka bir değişken ekler çünkü oksit tabakası yüzey hazırlığına ve süreç kontrolüne bağlıdır. Bir titanyum saat tokası için pratik teknik şartname, yüzey pürüzlülüğünü, kenar yuvarlatmasını ve tokanın açılma-kapanma biçimine göre belirlenen muayene noktalarını içermelidir. Sadece görsel onay bir parti için yeterli değildir.
Titanyum Tokaları Aşırı İddialarla Olmadan Tedarik Etmek
Titanyum, malzeme düzeyinde paslanmaz çelikten daha pahalıdır ve işlenmesi daha yavaştır. Küçük partiler, kurulum ve takımlandırma maliyetlerinin daha az parça üzerinden yayılması nedeniyle birim başına daha yüksek fiyata sahiptir. Bu, kalite standardı açısından bir fark değil, bir fiyat gradyanıdır. Birim ekonomileri farklı olsa bile, küçük bir üretim partisi ile büyük bir üretim partisi için aynı muayene disiplini uygulanmalıdır.
Tedarik iki uygulanabilir yol izleyebilir. Birincisi, boşluk şekillendirme, tornalama, yüzey işlemleri ve muayene işlemlerinin uzmanlaşmış iş yerlerine dağıtıldığı çoklu tedarikçi modelidir. Bu yaklaşım esneklik sağlayabilir ve belirli süreçlere erişim imkânı sunabilir; ancak marka, süreçler arası geçişleri ve arayüz riskini üstlenir. İkincisi ise, tornalama, yüzey işlemleri ve muayene süreçlerini tek bir bileşen ortağı tarafından yürütülen tek kaynaklı modeldir. Bu yaklaşım süreçler arası geçişleri azaltır ve bir parti içinde yüzey kalitesi ve tolerans standartlarının sabitlenmesini kolaylaştırır; ancak sorumluluğu tek noktada toplar ve minimum sipariş miktarını artırabilir. Her iki yol da otomatik olarak doğru değildir. Seçim, markanın süreç koordinasyonundan ne kadar fazla sorumlu olmak istediğini ve titanyum tokayı tanımlayan spesifikasyonun ne kadar sıkı tutulması gerektiğini bağlıdır.
Titanyum saat tokaları için, hissi kontrol eden sınıf, şekillendirme yöntemi, kenar durumu, yüzey işleyişi ve tokalama toleransları belirtilmesi faydalı olur. Genel titanyum çubuk ve dövme tedariki genellikle ASTM B348’e göre referans alınır; bu standart, sınıf ve durum açısından taraflara ortak bir dil sağlar. Burriva, kadranlar, kasalar, bileklikler ve tokalar gibi bileşen seviyesinde CNC frezeleme, presleme, otomatik parlatma, boyutsal muayene ve gelen, süreç içi ve outgoing aşamalarında çoklu muayene turlarıyla çalışır. Ayrık iş akışları ve CAD dosyası erişim kontrolleri, tasarım dosyalarının görev rolüne göre ayrıştırılmasını sağlar. Titanyum tokası veya tokası geliştiren markalar, tokalama toleransları, yüzey işleyişi gereksinimleri ve muayene noktaları hakkında görüşmek üzere ekibimizle iletişime geçebilir.