
 EN
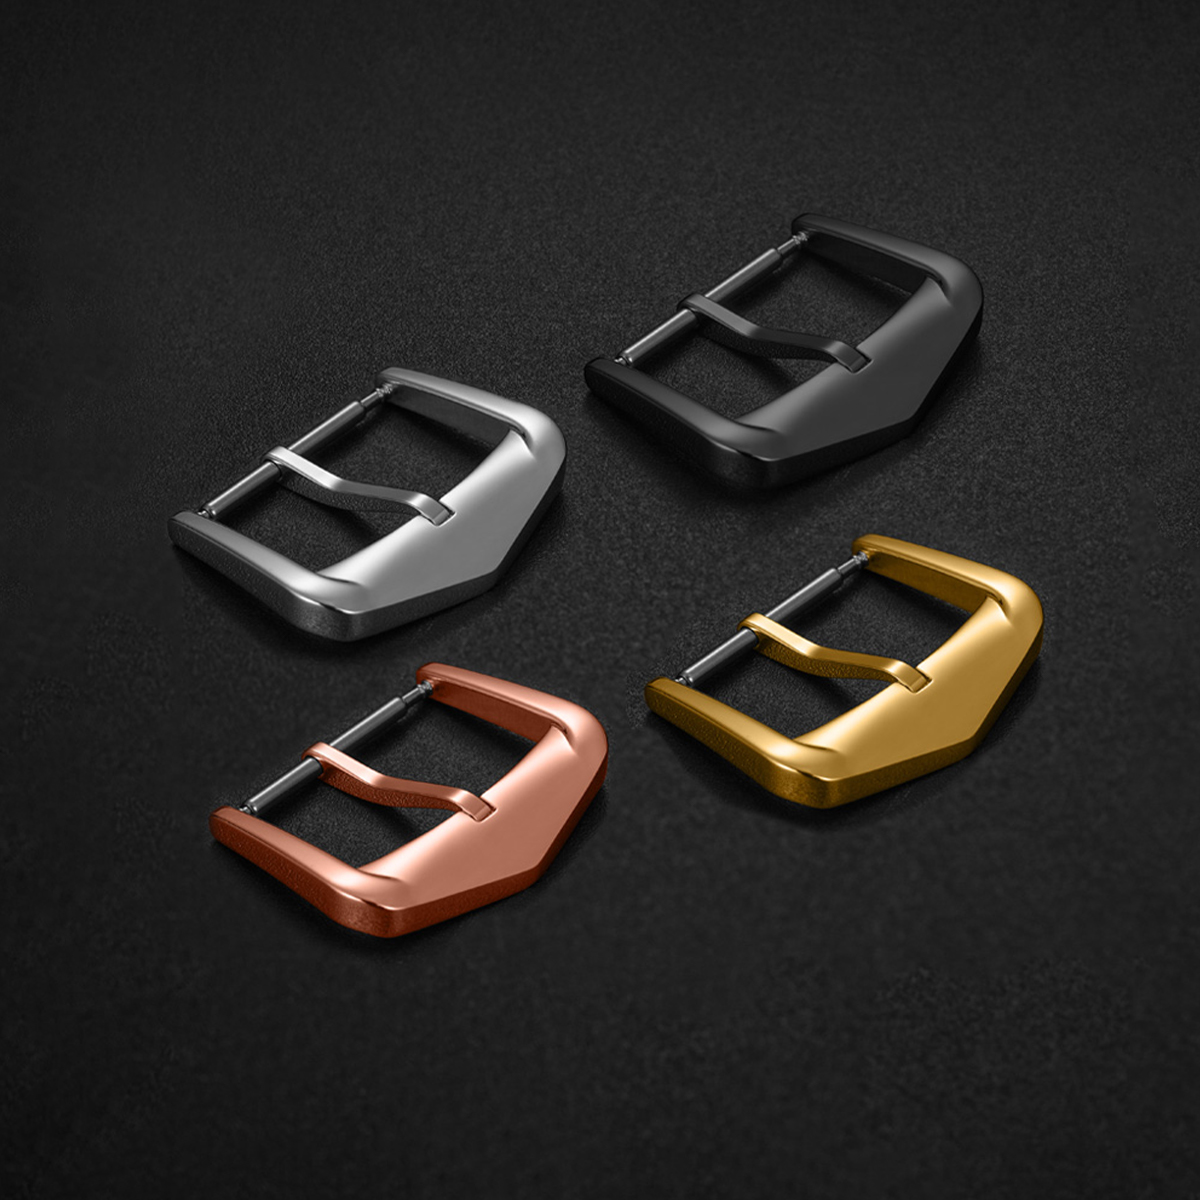
Застёжка для часов — это небольшая деталь, выполняющая повседневную функцию: она открывается и закрывается, плотно прилегает к запястью и многократно выдерживает нагрузку, оставаясь незаметной. Титановые застёжки для часов выбирают по трём практическим причинам: меньший вес, повышенная стойкость к коррозии под действием пота и влажности, а также отсутствие никеля в распространённых марках титана, применяемых для часовых компонентов. Эти преимущества действительно существуют, однако они не достигаются простой заменой материала. Выбор марки титана, способ изготовления, особенности механической обработки, финишная отделка и допуски — всё это определяет, насколько комфортно застёжка будет ощущаться на запястье. Титановая пряжка, позволяющая сэкономить несколько граммов, но при этом открывающаяся с резким усилием или проявляющая задиры при регулярном использовании, не является улучшением. Материал приносит пользу только тогда, когда весь технологический процесс вокруг него строго контролируется.
Марки 2 и 5 не являются взаимозаменяемыми
Титановые застёжки для часов обычно изготавливаются из коммерчески чистого титана марки 2 или сплава марки 5 (также известного как Ti-6Al-4V). Марка 2 мягче и легче поддаётся формовке; она подходит для штампованных или гнутых деталей и обеспечивает хорошую коррозионную стойкость. Марка 5 прочнее, но сложнее в механической обработке; она применяется для тонких сечений, участков с высокой нагрузкой и деталей, которые должны сохранять форму при многократном использовании. Обе марки легче нержавеющей стали, однако их поведение при ручной обработке различается.
| Свойство | Титан марки 2 | Титан Grade 5 | нержавеющая сталь марки 316L |
|---|---|---|---|
| Плотности | Около 4,5 г/см³ | Около 4,4 г/см³ | Около 7,9 г/см³ |
| Предел прочности при растяжении | Ниже — примерно 345 МПа (минимум) | Выше — примерно 895 МПа (минимум) | Умеренный |
| Поведение при механической обработке | Склонен к липкости и задиру | Твёрдее, обработка режущим инструментом медленнее | Более щадящие |
| Коррозия под действием пота | Хорошо | Хорошо | Хорошая, но в отдельных условиях возможна питтинговая коррозия |
| Типичная функция застёжки | Гнутые или штампованные детали | Обработанные детали, воспринимающие нагрузку | Общая базовая модель |
Эта таблица не является рейтингом. Она объясняет, почему в технической спецификации титановой застёжки обязательно указывается марка сплава. Деталь из титана марки 2 и деталь из титана марки 5 могут иметь одинаковый чертёж, но при этом требовать различного инструмента, времени цикла обработки и внимания на этапе отделки.
Масса — лишь половина преимущества
Плотность титана составляет примерно 4,4–4,5 г/см³, то есть около половины плотности нержавеющей стали. Для застёжки такая разница влияет на баланс часов на запястье сильнее, чем это следует из чистых числовых значений. Более лёгкая застёжка снижает ощущение перекоса корпуса часов в одну сторону, особенно при использовании браслета со складной застёжкой. Не менее важна коррозионная стойкость. Пот, морская вода и хлорированная вода воздействуют на мелкие зазоры и кромки застёжки, а пассивный оксидный слой титана обеспечивает её устойчивость к таким воздействиям. Также важен комфорт для кожи. Титан марок 2 и 5 не содержит никеля, что особенно полезно для людей, реагирующих на сплавы, выделяющие никель.
Стоит упомянуть ограничения. Титан не является устойчивым к царапинам. На нём остаются отпечатки пальцев, а некоторые виды отделки визуально изнашиваются раньше, чем деталь теряет функциональность. При сухом контакте титан может прихватываться сам к себе, поэтому области шарниров, осей и скользящих поверхностей требуют тщательной проработки конструкции и отделки. Экономия массы приветствуется, однако она не освобождает от внимания к механическим деталям.
Обработка и формовка титана требуют иного подхода.
Титан плохо проводит тепло, поэтому тепло резания концентрируется вблизи режущей кромки инструмента. Стружка может привариваться к режущему инструменту, а на скользящих поверхностях может возникать прихватывание. Фрезерование титана марки 5 на станках с ЧПУ выполняется медленнее, чем фрезерование нержавеющей стали, а износ инструмента — это существенная статья расходов. Штамповка титана марки 2 возможна, однако необходимо учитывать упругое восстановление формы и износ штампа. Застёжка из титана, изготовленная штамповкой, и застёжка, изготовленная фрезерованием на станке с ЧПУ, будут отличаться по состоянию кромок и характеру поверхности.
Пример снижения чувствительности в проекте застёжек: партия титановых застёжек-заклёпок показала нестабильные сколы по кромке после финишной обработки. Габариты фрезеровки находились в пределах допуска, а сама полировка выглядела удовлетворительно при отдельной оценке. Причина вариаций была выявлена в приспособлении, которое со временем приобрело небольшой биение за длительный цикл работы, из-за чего изменялось взаимодействие кромки с инструментом финишной обработки. Решение заключалось не в замене материала или финишного покрытия, а в проверке приспособления, повторной центровке перед финишной обработкой и контроле геометрических размеров после механической обработки. Допуски на застёжки легко теряются на стыке между этапами резания и финишной обработки.
Финишная обработка и допуски определяют ежедневные ощущения
Застёжка оценивается на ощупь. Освобождение должно быть чётким, складывание — ровным, а края не должны цепляться за кожу или ткань. Эти качества достигаются за счёт точного контроля допусков, а не за счёт маркировки «титан». Посадка шарнира, зазор штифта, зацепление защёлки и фаска кромок — всё это взаимосвязано. Если сопрягаемые поверхности слишком плотно прилегают друг к другу, застёжка заклинивает; если слишком свободно — она дребезжит. Склонность титана к задирам делает этот баланс ещё более чувствительным по сравнению с нержавеющей сталью.
Отделка также влияет на восприятие детали. Матовый титан хорошо скрывает мелкие следы прикосновений. Полированный титан может выглядеть резко, но на нём быстрее проявляются отпечатки пальцев и мелкие царапины. Анодированный цвет добавляет ещё одну переменную, поскольку оксидный слой зависит от подготовки поверхности и строгого контроля технологического процесса. Для титановой застёжки часов техническое задание должно включать параметры шероховатости поверхности, фаски кромок и контрольные точки, соответствующие реальному циклу открывания и закрывания застёжки. Визуального одобрения недостаточно для приёма всей партии.
Закупка титановых застёжек без завышенных заявлений
Титан дороже нержавеющей стали на уровне материалов, и его обработка занимает больше времени. Мелкие партии имеют более высокую цену за единицу, поскольку расходы на наладку оборудования и оснастку распределяются на меньшее количество деталей. Это градиент цен, а не различие в стандартах качества. Одни и те же требования к контролю должны применяться как к мелкосерийному, так и к крупносерийному производству, даже если себестоимость единицы продукции отличается.
Закупки могут осуществляться по двум рабочим схемам. Первая — модель с несколькими поставщиками, при которой формовка заготовок, механическая обработка, отделка и контроль распределяются между специализированными цехами. Такой подход обеспечивает гибкость и доступ к конкретным технологическим процессам, однако бренд несёт ответственность за передачу работ между подрядчиками и связанные с этим риски. Вторая схема — единственный поставщик компонентов, который выполняет весь цикл: от механической обработки до отделки и контроля. Это сокращает количество передач между подрядчиками и упрощает стандартизацию параметров отделки и допусков в рамках одной партии, хотя и концентрирует ответственность на одном поставщике и может повысить минимальный объём заказа. Ни одна из схем не является универсально предпочтительной. Выбор зависит от того, насколько глубоко бренд хочет контролировать координацию производственных процессов и насколько строго должны соблюдаться технические требования к титановой пряжке.
Для застёжек из титана важно указать марку сплава, способ формовки, состояние кромок, отделку поверхности и допуски застёжки, определяющие тактильные ощущения. Общепринятые поставки титанового прутка и поковок обычно ориентируются на стандарт ASTM B348, который обеспечивает обеим сторонам единый терминологический язык для обозначения марки и состояния материала. Компания Burriva работает на уровне компонентов: циферблаты, корпуса, браслеты и пряжки — с применением фрезерования на станках с ЧПУ, штамповки, автоматической полировки, контроля геометрических параметров и многократных проверок на этапах приёмки материалов, в процессе производства и отгрузки готовой продукции. Разделённые рабочие процессы и управление доступом к CAD-файлам обеспечивают строгую изоляцию проектной документации в зависимости от роли сотрудника. Бренды, разрабатывающие титановую пряжку или застёжку, могут связаться с командой Burriva для обсуждения допусков застёжки, требований к отделке и контрольных точек проверки.