
 EN
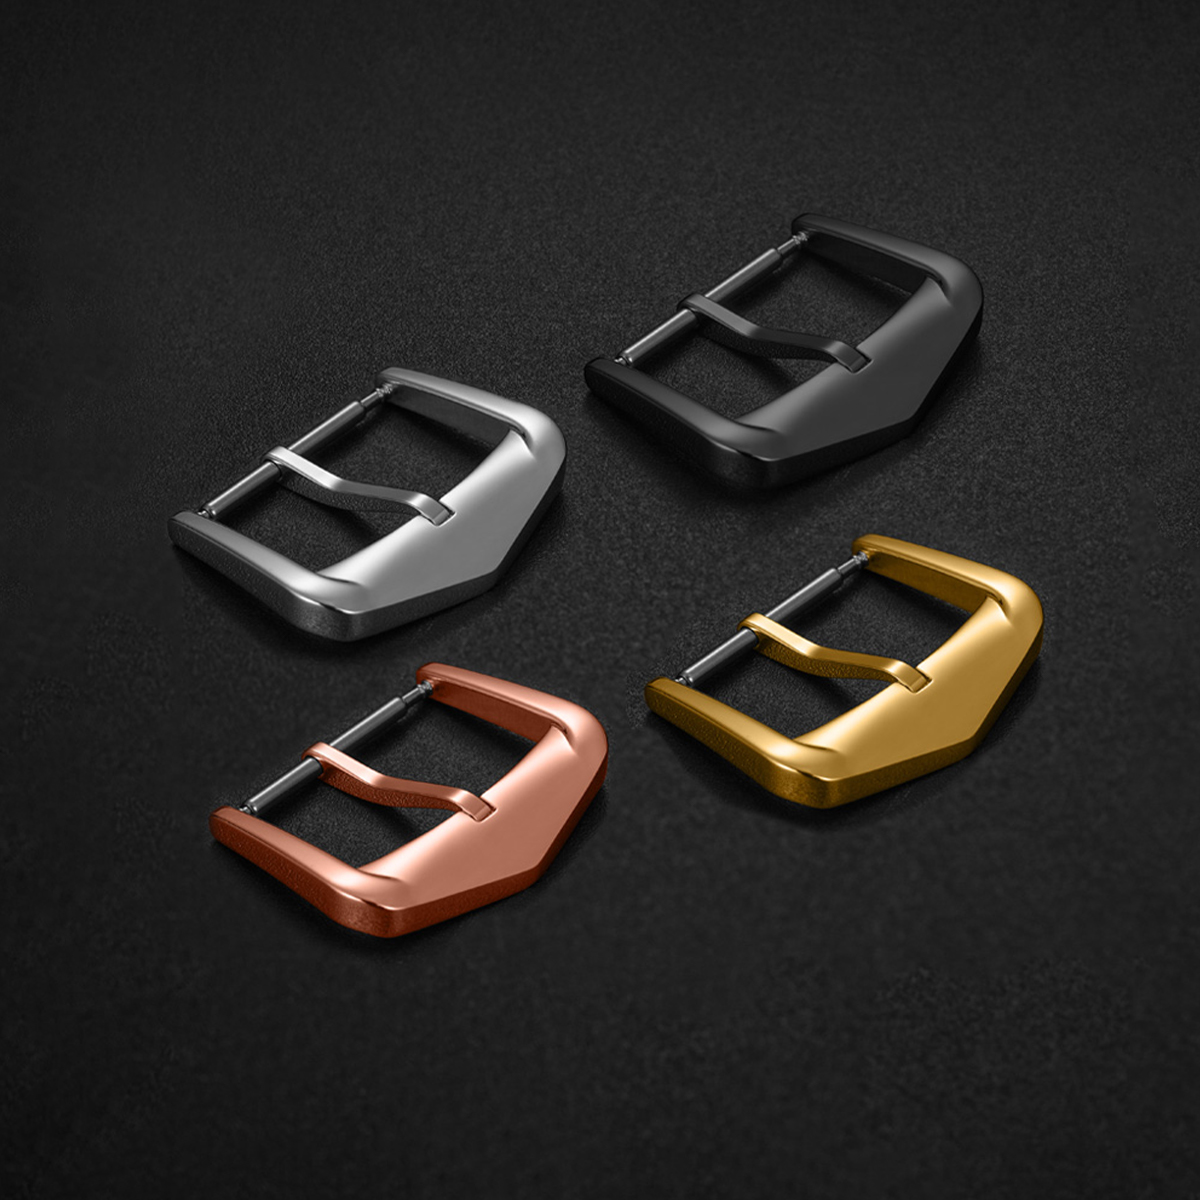
Záves hodiniek je malá súčiastka, ktorá má každodenný úkon. Otvára sa, zatvára sa, leží na zápästí a opakovane vydržiava zaťaženie, aniž by upútala pozornosť. Titanové závesy hodiniek sa špecifikujú z troch praktických dôvodov: nižšia hmotnosť, lepšia odolnosť voči korózii v poti a vlhkosti a neprítomnosť niklu v bežných značkách používaných pre hodinové súčiastky. Tieto výhody sú skutočné, avšak neplynia z jednoduchej výmeny materiálu. Výber značky, postup tvárnenia, správanie sa pri obrábaní, povrchová úprava a súhrn tolerancií rozhodujú o tom, či sa záves na zápästí cíti správne. Titanová sponka, ktorá ušetrí gramy, ale otvára sa hrubým okrajom alebo ukazuje známky zlepenia po pravidelnom používaní, nie je zlepšením. Materiál pomáha len vtedy, keď je proces okolo neho presne kontrolovaný.
Značka 2 a značka 5 nie sú navzájom zameniteľné
Titaniové hodinové závesy sa zvyčajne používajú s komerčne čistým titánom triedy 2 alebo zliatinou triedy 5, tiež označovanou ako Ti-6Al-4V. Táto zliatina triedy 2 je mäkšia a ľahšie tvarovateľná. Je vhodná pre vyrazené alebo tvarované diely a ponúka dobrú odolnosť voči korózii. Zliatina triedy 5 je pevnejšia a ťažšie obrobiteľná. Je vhodná pre tenké prierezy, miesta s vyšším zaťažením a diely, ktoré musia udržať tvar pri opakovanom manipulovaní. Obe sú ľahšie ako nehrdzavejúca oceľ, avšak sa správajú na pracovnom stole odlišne.
| Nehnuteľnosť | Titánium triedy 2 | Titán triedy 5 | nerezová oceľ triedy 316L |
|---|---|---|---|
| Hustota | Približne 4,5 g/cm³ | Približne 4,4 g/cm³ | Približne 7,9 g/cm³ |
| Medza pevnosti v ťahu | Nižšia, približne 345 MPa minimálne | Vyššia, približne 895 MPa minimálne | Stredná |
| Správanie pri obrábaní | Lepkavá, má tendenciu k zlepeniu (galling) | Tvrdšia, pomalší rez | Väčšia tolerancia |
| Korózia v poti | Dobré | Dobré | Dobrá, avšak v niektorých podmienkach môže vzniknúť bodová korózia |
| Typická úloha závesu | Tvarované alebo vyrazené diely | Obrábané nosné časti | Bežný základ |
Táto tabuľka nie je žiadnym rebríčkom. Ukazuje, prečo musí špecifikácia titanovej sponky uvádzať triedu materiálu. Súčiastka z titanu triedy 2 a súčiastka z titanu triedy 5 môžu mať rovnaký výkres, avšak stále vyžadujú odlišné nástroje, dobu cyklu a pozornosť pri dokončovaní.
Hmotnosť je len polovicou výhody
Hustota titánu sa pohybuje okolo 4,4 až 4,5 g/cm³, čo je približne polovica hustoty nehrdzavejúcej ocele. U sponky má tento rozdiel väčší vplyv na rovnováhu na zápästí, než naznačujú samotné číselné hodnoty. ľahšia sponka môže znížiť pocit ťaženia hlavy hodiniek na jednu stranu, najmä pri náramku so skladacou sponkou. Rovnako dôležitá je odolnosť voči korózii. Pot, soľ a chlorovaná voda útočia na malé medzery a hrany sponky, pričom pasívna oxidová vrstva titánu jej pomáha odolať. Ďalším faktorom je pohodlie pre kožu. Titan triedy 2 a titan triedy 5 nepoužívajú nikl, čo je výhodné pre nositeľov, ktorí reagujú na zliatiny uvoľňujúce nikl.
Hodí sa uviesť obmedzenia. Titan nie je odolný voči poškrabaniu. Môže na ňom vzniknúť odtlačok prstov a niektoré povrchové úpravy sa vizuálne opotrebia skôr, ako súčiastka stratí funkčnosť. Pri suchom kontakte sa tiež môže vyskytnúť adhézia (galling) medzi povrchmi z titánu, preto je potrebné pozorne navrhnúť a upraviť kĺbové oblasti, kolíky a posúvajúce sa povrchy. Úspora hmotnosti je vítaná, avšak neznamená to automatické oslobodenie od dôležitosti mechanických detailov.
Obrábanie a tvárnenie titánu vyžaduje iný prístup
Titan má nízku tepelnú vodivosť, preto sa rezné teplo koncentruje v blízkosti rezného okraja nástroja. Triesky sa môžu zváriť na rezný nástroj a adhézia (galling) sa môže objaviť aj na posúvajúcich sa povrchoch. CNC frézovanie titánu triedy 5 je pomalšie ako frézovanie nehrdzavejúcej ocele a opotrebovanie nástrojov predstavuje významnú položku nákladov. Štampovanie titánu triedy 2 je možné, avšak treba brať do úvahy pružnú deformáciu (springback) a opotrebovanie dielov. Záponka z titánu vyrobená štampovaním a záponka z titánu vyrobená CNC frézovaním sa budú líšiť v stave hrán aj v charaktere povrchu.
Príklad z projektu s puzdrámi s odľahčením: dávka titánových puzdier so záložkou vykazovala nekonzistentné lomenie okrajov po dokončení. Rozmery frézovania boli v rámci tolerancií a kroku leštenia sa na prvý pohľad zdal akceptovateľný. Odchýlky sa však dali stopy do upínacej prípravky, ktorá sa po dlhom cykle mierne vychýlila, čo zmenilo spôsob, akým sa okraj stretol s nástrojom na dokončenie. Riešením nebola nová surovina ani nový povrchový úprava. Bola to kontrola upínacej prípravky, krok opätovného centrovania pred dokončením a kontrolný bod rozmerov po obrábaní. Tolerancie puzdier sa ľahko stratia pri prechode medzi rezným a dokončovacím krokom.
Povrchová úprava a tolerancia rozhodujú o každodennom pocite
Záponka sa posudzuje na dotyk. Uvoľnenie by malo byť čisté, záhyb by mal ležať rovno a okraje by nemali škrabať kožu ani tkaninu. Tieto vlastnosti vyplývajú z presného dodržiavania tolerancií, nie z označenia z titánu. Presnosť kĺbov, voľný priestor kolíka, zapadnutie zámku a zaoblenie hrán sa navzájom ovplyvňujú. Ak sú styčné plochy príliš tesné, záponka sa zasekne. Ak sú príliš voľné, začne zvonkoť. Sklon titánu k zlepeniu robí túto rovnováhu citlivejšou ako u nehrdzavejúcej ocele.
Dokončovanie tiež mení vnímanie súčiastky. Matný titán dobre skrýva drobné stopy po manipulácii. Lesklý titán môže vyzerať ostro, ale už skoro ukazuje šmúhy a jemné rany. Anodizovaná farba pridáva ďalšiu premennú, pretože oxidová vrstva závisí od prípravy povrchu a kontroly procesu. Pre titánovú záponku hodiniek by praktická špecifikácia mala zahŕňať drsnosť povrchu, zaoblenie hrán a kontrolné body zodpovedajúce spôsobu otvárania a zatvárania záponky. Vizuálny súhlas samotný nestačí na schválenie celej dávky.
Získavanie titánových záponiek bez nadmerných tvrdení
Titanium je na úrovni materiálu drahší ako nehrdzavejúca oceľ a je pomalší na obrábanie. Malé série majú vyššiu jednotkovú cenu, pretože náklady na nastavenie a nástroje sa rozdeľujú medzi menej súčiastok. Ide o cenný gradient, nie o rozdiel v štandardoch kvality. Rovnaká disciplína pri kontrolách by mala platiť pre malú aj väčšiu sériu, aj keď sa jednotková ekonomika líši.
Získavanie surovín môže prebiehať dvoma funkčnými spôsobmi. Prvým je model s viacerými dodávateľmi, pri ktorom sa tvárnenie polotovarov, obrábanie, dokončovanie a kontrola rozdeľujú medzi špecializované dielne. Tento prístup ponúka flexibilitu a prístup k špecifickým technologickým procesom, avšak značka nesie zodpovednosť za prenos medzi jednotlivými dodávateľmi a riziko spojené s rozhraniami. Druhým spôsobom je jediný dodávateľ komponentov, ktorý zabezpečuje celý proces od obrábania cez dokončovanie až po kontrolu. Toto zníži počet prenosov a uľahčí dosiahnutie jednotného štandardu povrchu a tolerancií v rámci celej dávky, hoci súčasne koncentruje zodpovednosť a môže zvýšiť minimálny objednávací objem. Ani jeden z týchto prístupov nie je automaticky správny. Voľba závisí od toho, do akej miery chce značka samostatne riadiť koordináciu technologických procesov a ako prísne musia byť dodržané špecifikácie titánového zapínača.
Pri titanových hodinových zápkach je užitočné špecifikovať triedu materiálu, výrobnú cestu, stav okrajov, povrchovú úpravu a tolerancie zápky, ktoré ovplyvňujú pocit pri používaní. Všeobecné dodávky titanových tyčí a kovanín sa často orientujú na normu ASTM B348, ktorá poskytuje obom stranám spoločný jazyk pre triedu materiálu a stav. Spoločnosť Burriva pracuje na úrovni komponentov – ciferníkov, korpusov, náramkov a pások – pomocou CNC frézovania, razenia, automatického leštenia, merania rozmerov a viacerých kolies kontrolných procesov v etapách príjmu, výroby a odovzdania. Oddelené pracovné postupy a ovládanie prístupu k CAD súborom zabezpečujú, že návrhové súbory sú rozdelené podľa pracovných úloh. Značky, ktoré vyvíjajú titanovú pásku alebo zápkovú sponku, môžu kontaktovať tím, aby diskutovali o toleranciách zápky, požiadavkách na povrchovú úpravu a kontrolných bodoch.