
 EN
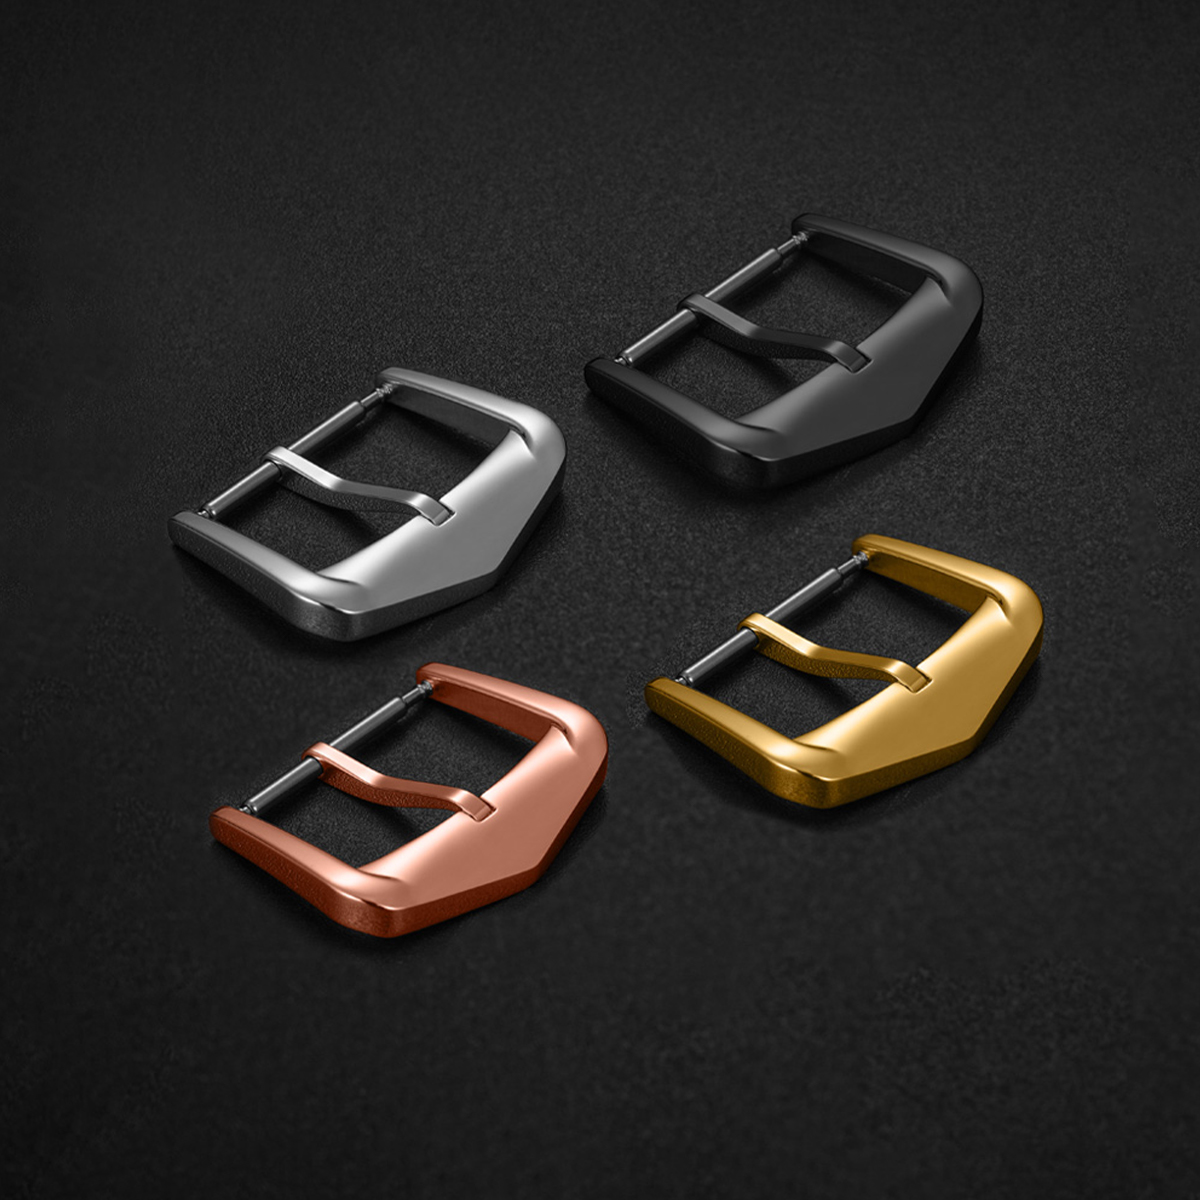
Zamek do zegarka to mała część, która codziennie pełni ważną funkcję: otwiera się, zamyka się, przylega do nadgarstka i wytrzymuje powtarzające się obciążenia, nie przyciągając przy tym uwagi. Zatrzaski do zegarków z tytanu są stosowane z trzech praktycznych powodów: mniejszej masy, lepszej odporności na korozję w warunkach działania potu i wilgoci oraz braku niklu w typowych gatunkach tytanu używanych do elementów zegarków. Te zalety są rzeczywiste, ale nie wynikają one z prostego zastąpienia jednego materiału drugim. Decydujące znaczenie mają wybór gatunku tytanu, metoda kształtowania, zachowanie podczas obróbki skrawaniem, rodzaj wykończenia oraz dokładność wymiarowa i jej kumulacja – wszystko to wpływa na odczucie zameczka na nadgarstku. Zamek tytanowy, który pozwala zaoszczędzić kilka gramów, ale otwiera się z chropowatym brzegiem lub ujawnia ślizganie się (galling) po regularnym użytkowaniu, nie stanowi poprawy. Materiał przynosi korzyści wyłącznie wtedy, gdy cała procesowa ścieżka jego przetwarzania jest ściśle kontrolowana.
Gatunek 2 i gatunek 5 nie są wzajemnie zamienne
Klamry do zegarków tytanowych zwykle wykonywane są ze stopu tytanu o czystości handlowej klasy 2 lub ze stopu klasy 5, zwanego również Ti-6Al-4V. Klasa 2 jest miększa i łatwiejsza w kształtowaniu; nadaje się do części tłoczonych lub giętych oraz zapewnia dobrą odporność na korozję. Klasa 5 jest wytrzymałsza, ale trudniejsza w obróbce skrawaniem; stosuje się ją w cienkich przekrojach, miejscach obciążenia wysokiego stopnia oraz w elementach, które muszą zachować kształt przy wielokrotnym użytkowaniu. Oba stopy są lżejsze niż stal nierdzewna, jednak różnią się zachowaniem podczas obróbki warsztatowej.
| Nieruchomości | Tytan stopu klasy 2 | Tytan Grade 5 | stal nierdzewna 316L |
|---|---|---|---|
| Gęstość | Około 4,5 g/cm³ | Około 4,4 g/cm³ | Około 7,9 g/cm³ |
| Wytrzymałość na rozciąganie | Niższe, około 345 MPa (wartość minimalna) | Wyższe, około 895 MPa (wartość minimalna) | Umiarkowany |
| Zachowanie podczas obróbki | Lepkie, skłonne do zadzierania | Twardsze, wolniejsze w cięciu | Bardziej wyrozumiały |
| Korozja pod wpływem potu | Dobrze | Dobrze | Dobra, ale może ulec punktowej korozji w niektórych warunkach |
| Typowa rola klamry | Części gięte lub tłoczone | Części obrobione skrawaniem | Wspólna baza odniesienia |
Tabela nie stanowi rankingu. Pokazuje, dlaczego specyfikacja klamry tytanowej musi określać jej gatunek. Część z tytanu gatunku 2 i część z tytanu gatunku 5 mogą korzystać z tego samego rysunku technicznego, ale nadal wymagają różnych narzędzi, różnych czasów cyklu obróbki oraz różnego poziomu uwagi przy wykańczaniu.
Masa to tylko połowa korzyści
Gęstość tytanu wynosi około 4,4–4,5 g/cm³, czyli mniej więcej połowę gęstości stali nierdzewnej. W przypadku klamry ta różnica wpływa na równowagę na nadgarstku w większym stopniu, niż sugerują surowe liczby. Lekka klamra zmniejsza odczucie przyciągania główki zegarka w jedną stronę, zwłaszcza przy bransoletce z klamrą składaną. Równie istotne jest odporność na korozję. Pot, sól i woda chlorowana atakują niewielkie szczeliny i krawędzie klamry, a bierna warstwa tlenkowa tytanu zapewnia jej odporność. Kolejnym czynnikiem jest komfort dla skóry. Tytan gatunku 2 i tytan gatunku 5 nie zawierają niklu, co jest korzystne dla osób reagujących alergicznie na stopy wydzielające nikiel.
Warto podkreślić ograniczenia. Tytan nie jest odporny na zadrapania. Może pozostawiać odciski palców, a niektóre powłoki tracą wygląd wcześniej niż element traci funkcjonalność. Ponadto tytan może się zacierać przy suchym kontakcie z samym sobą, dlatego obszary zawiasów, osi i powierzchni ślizgowych wymagają starannej konstrukcji i odpowiedniego wykończenia. Oszczędność masy jest pożądana, ale nie zwalnia z uwagi na szczegóły mechaniczne.
Obróbka skrawaniem i kształtowanie tytanu wymagają innej dyscypliny
Tytan słabo przewodzi ciepło, więc ciepło generowane podczas cięcia gromadzi się w pobliżu krawędzi narzędzia. Wióry mogą się przylać do frezu, a zacieranie może wystąpić na powierzchniach ślizgowych. Frezowanie CNC tytanu stopu Grade 5 przebiega wolniej niż frezowanie stali nierdzewnej, a zużycie narzędzi stanowi istotny koszt. Tłoczenie stopu Grade 2 jest możliwe, lecz wymaga uwagi ze względu na sprężynowanie i zużycie matryc. Klamerka z tytanu wykonana metodą tłoczenia i klamerka wykonana metodą frezowania CNC nie będą miały takich samych warunków krawędzi ani charakteru powierzchni.
Przykład z projektu zamka z osłabioną czułością: partia tytanowych zamków typu fold-over wykazywała niespójne załamania krawędzi po przetworzeniu. Wymiary frezowania mieściły się w dopuszczalnych odchyłkach, a etap polerowania wydawał się sam w sobie akceptowalny. Zmienność wynikała z uchwytu, który w trakcie długiego cyklu rozwinął niewielkie bijsy, co zmieniało sposób, w jaki krawędź stykała się z narzędziem do przetwarzania końcowego. Rozwiązaniem nie było nowe materiały ani nowa powłoka, lecz sprawdzenie uchwytu, ponowne wyśrodkowanie przed przetwarzaniem końcowym oraz kontrola wymiarów po obróbce skrawaniem. Dokładność wymiarowa zamków łatwo utracić przy przekazie między etapem cięcia a etapem przetwarzania końcowego.
Wykończenie i dokładność wymiarowa decydują o codziennym odczuciu
Klamer ocenia się na wyczucie. Zwolnienie powinno być płynne, zgięcie powinno leżeć płasko, a krawędzie nie powinny chwytać skóry ani tkaniny. Te cechy wynikają z precyzyjnej kontroli dopasowań, a nie z oznaczenia „tytan”. Dopasowanie zawiasu, luz szczytu szpilki, załączenie zatrzasku oraz zaokrąglenie krawędzi sumują się do ogólnego wrażenia. Jeśli powierzchnie stykowe są zbyt ciasne, klamer się zakleszcza; jeśli są zbyt luźne – stuka.
Wykończenie zmienia również wrażenie estetyczne elementu. Matowy tytan dobrze maskuje drobne ślady obsługi. Polerowany tytan może wyglądać ostro, ale szybciej ujawnia smugi i drobne zadrapania. Kolor anodowy wprowadza kolejną zmienną, ponieważ warstwa tlenku zależy od przygotowania powierzchni i kontroli procesu. Dla klamra zegarkowego z tytanu praktyczna specyfikacja powinna obejmować chropowatość powierzchni, zaokrąglenie krawędzi oraz punkty kontroli odpowiadające sposobowi otwierania i zamykania klamra. Samego wizualnego zatwierdzenia nie wystarczy do zatwierdzenia całej partii.
Zakup klamrów tytanowych bez nadmiernych deklaracji
Tytan jest droższy niż stal nierdzewna na poziomie materiału i trudniejszy w obróbce. Małe serie mają wyższą cenę jednostkową, ponieważ koszty przygotowania maszyn i narzędzi rozlicza się na mniejszą liczbę elementów. Jest to gradient cenowy, a nie różnica w standardzie jakości. Te same zasady kontroli powinny obowiązywać zarówno przy małych, jak i większych partiach, nawet jeśli ekonomia jednostkowa się różni.
Zakupy mogą przebiegać na dwa sprawdzone sposoby. Pierwszy to model wielodostawcy, w którym kształtowanie surowca, obróbka skrawaniem, wykańczanie i kontrola jakości są przypisane różnym specjalistycznym warsztatom. Dzięki temu osiąga się elastyczność oraz dostęp do konkretnych procesów, ale marka ponosi odpowiedzialność za przejścia między dostawcami oraz ryzyko związane z interfejsami. Drugi sposób to partner dostarczający komponenty z jednego źródła, który odpowiada za całość procesu – od obróbki skrawaniem przez wykańczanie po kontrolę jakości. To zmniejsza liczbę przejść między etapami i ułatwia ustalenie jednolitego standardu wykończenia oraz tolerancji w całej partii, choć koncentruje odpowiedzialność w jednych rękach i może podnieść minimalny próg zamówienia. Żadna z tych ścieżek nie jest automatycznie poprawna. Wybór zależy od tego, w jakim stopniu marka chce samodzielnie koordynować procesy oraz jak ściśle musi być przestrzegana specyfikacja klamry tytanowej.
W przypadku klamerek do zegarków z tytanu warto określić gatunek materiału, sposób kształtowania, stan krawędzi, wykończenie powierzchni oraz допuszczalne odchyłki klamerek wpływające na odczucie dotykowe. Ogólnodostępne dostawy prętów i wykutek z tytanu często odnoszą się do normy ASTM B348, która zapewnia obu stronom wspólny język w zakresie gatunku i stanu materiału. Burriva działa na poziomie komponentów – tarcz, korpusów, bransoletek i klamerek – wykorzystując frezowanie CNC, tłoczenie, automatyczne polerowanie, kontrolę wymiarową oraz wielokrotne etapy inspekcji na etapach przyjmowania materiałów, w trakcie produkcji i przed wysyłką. Oddzielne przepływy pracy oraz kontrole dostępu do plików CAD zapewniają rozdzielenie plików projektowych według ról zawodowych. Marki opracowujące klamerki lub zamki z tytanu mogą skontaktować się z zespołem w celu omówienia dopuszczalnych odchyłek klamerek, wymagań dotyczących wykończenia oraz punktów kontroli.