
 EN
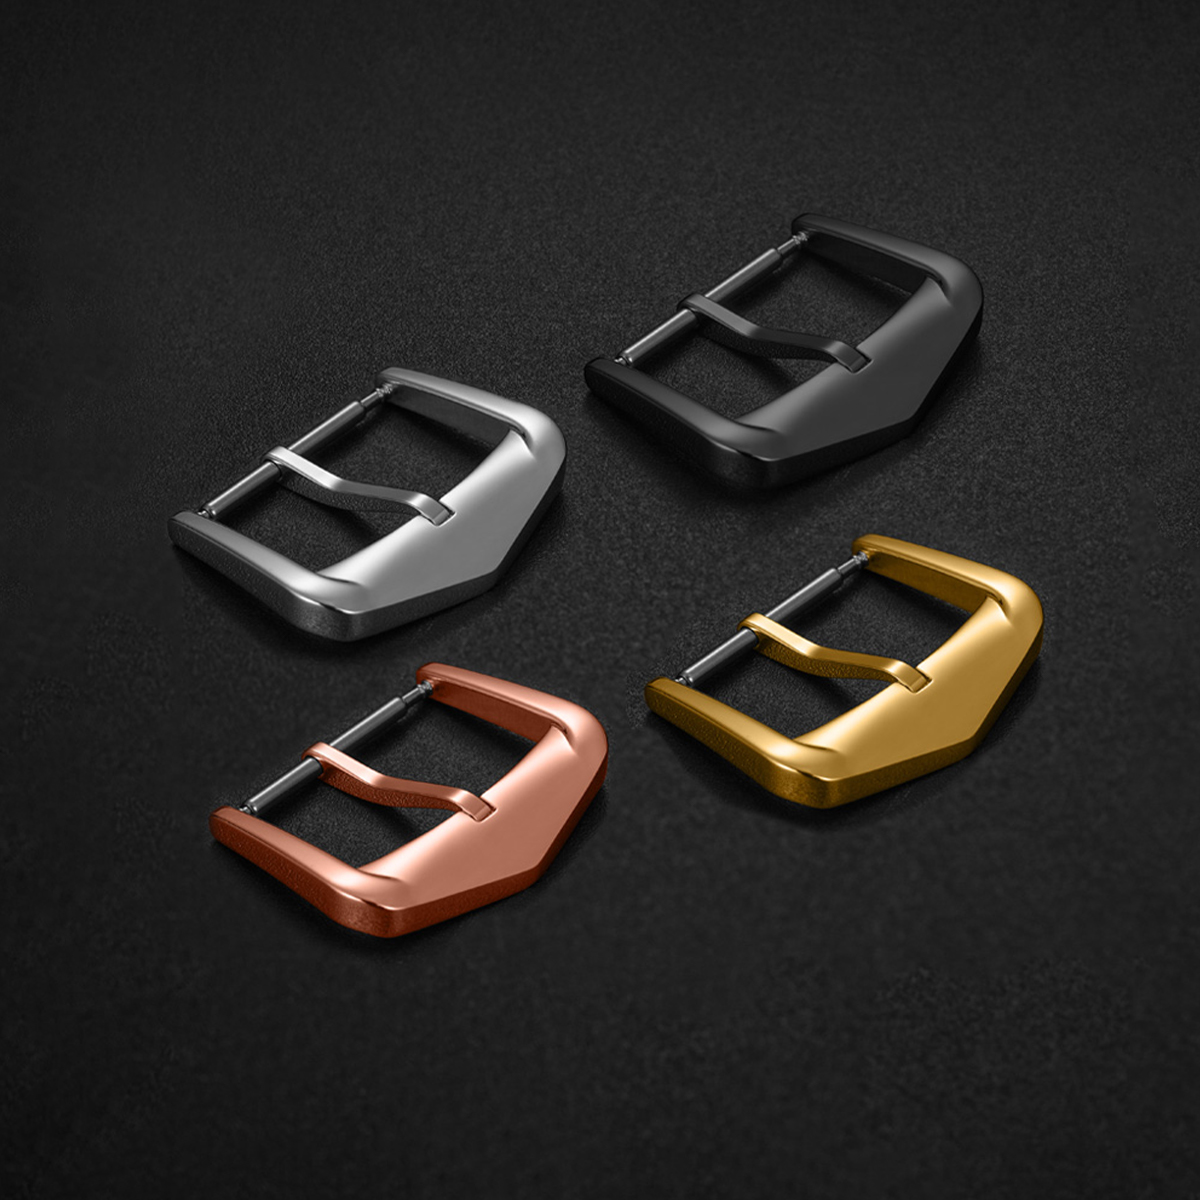
یک بستبند ساعت قطعهای کوچک با وظیفهای روزانه است. این قطعه باز و بسته میشود، روی مچ قرار میگیرد و بارهای تکرارشونده را بدون جلب توجه تحمل میکند. بستبندهای تیتانیومی ساعت به دلیل سه دلیل عملی مشخص میشوند: کاهش وزن، مقاومت بهتر در برابر خوردگی ناشی از عرق و رطوبت، و عدم وجود نیکل در درجات رایجی که برای قطعات ساعت استفاده میشوند. این مزایا واقعی هستند، اما تنها با جایگزینی سادهی ماده حاصل نمیشوند. انتخاب درجهی آلیاژ، مسیر شکلدهی، رفتار ماشینکاری، پرداخت سطحی و انباشت تلرانسها همهی آنها تعیینکنندهی این هستند که آیا بستبند در مچ احساس مناسبی دارد یا خیر. بستبندی تیتانیومی که چند گرم وزن را صرفهجویی میکند اما لبهی نامنظمی دارد یا پس از استفادهی معمولی دچار چسبندگی میشود، بهبودی محسوب نمیشود. ماده تنها زمانی کمککننده است که فرآیندهای اطراف آن کنترلشده باشند.
درجهی ۲ و درجهی ۵ قابل تعویض نیستند
بستهای ساعت تیتانیومی معمولاً با درجهٔ خالص تجاری ۲ یا آلیاژ درجهٔ ۵، که همچنین به نام تی-۶آل-۴وی نیز شناخته میشود، کار میکنند. درجهٔ ۲ نرمتر و قابلتشکیلتر است. این درجه برای قطعات فشاری یا شکلگرفته مناسب است و مقاومت خوبی در برابر خوردگی ارائه میدهد. درجهٔ ۵ مقاومتر و سختتر برای ماشینکاری است. این درجه برای مقاطع نازک، نقاط بار بالا و قطعاتی که باید شکل خود را تحت کاربردهای مکرر حفظ کنند، مناسب است. هر دو سبکتر از فولاد ضدزنگ هستند، اما در محیط کارگاه رفتار متفاوتی از خود نشان میدهند.
| اموال | تیتانیوم درجه ۲ | تیتانیوم درجه ۵ | 316L استیل ضد زنگ |
|---|---|---|---|
| چگالی | حدود ۴٫۵ گرم بر سانتیمتر مکعب | حدود ۴٫۴ گرم بر سانتیمتر مکعب | حدود ۷٫۹ گرم بر سانتیمتر مکعب |
| استحکام کششی | پایینتر، حداقل حدود ۳۴۵ مگاپاسکال | بالاتر، حداقل حدود ۸۹۵ مگاپاسکال | متوسط |
| رفتار ماشینکاری | چسبنده، مستعد چسبیدن سطوح | سختتر، برش آهستهتر | انعطافپذیرتر |
| خوردگی در عرق | خوب | خوب | خوب، اما در برخی شرایط ممکن است دچار حفرهشدن شود |
| نقش معمول بست | قطعات تشکیلشده یا برچسبخورده | قطعات باردار ماشینکاریشده | پایهٔ مشترک |
این جدول رتبهبندی نیست. بلکه توضیح میدهد که چرا در مشخصات بکل تیتانیوم باید درجهٔ آن ذکر شود. یک قطعهٔ درجهٔ ۲ و یک قطعهٔ درجهٔ ۵ ممکن است از یک نقشهٔ مشترک استفاده کنند، اما همچنان به ابزارآلات، زمان چرخه و توجه پایانی متفاوتی نیاز دارند.
وزن تنها نیمی از مزیت است
چگالی تیتانیوم حدود ۴٫۴ تا ۴٫۵ گرم بر سانتیمتر مکعب است که تقریباً نصف چگالی فولاد ضدزنگ میباشد. در یک بکل، این تفاوت تعادل مچ را بیش از آنچه اعداد خام نشان میدهند تحت تأثیر قرار میدهد. یک بکل سبکتر میتواند احساس کشیدهشدن سر ساعت به یک سمت را کاهش دهد، بهویژه در یک بازوبند با بکل تاشونده. مقاومت در برابر خوردگی نیز اهمیت یکسانی دارد. عرق، نمک و آب کلردار به شکافها و لبههای ریز یک بکل حمله میکنند و لایهٔ اکسید غیرفعال تیتانیوم به مقاومت آن کمک میکند. راحتی پوست نیز عامل دیگری است. تیتانیوم درجهٔ ۲ و درجهٔ ۵ از نیکل استفاده نمیکنند که برای افرادی که به آلیاژهای آزادکنندهٔ نیکل واکنش نشان میدهند مفید است.
محدودیتها ارزش بیان داشتن را دارند. تیتانیوم در برابر خراش مقاوم نیست. میتواند اثر انگشت نشان دهد و برخی از پوششها پیش از آنکه قطعه از کار بیفتد، از نظر ظاهری فرسوده میشوند. همچنین در تماس خشک ممکن است به خودش چسبیده و گیر کند؛ به همین دلیل مناطق مفصلی، پینها و سطوح لغزنده نیازمند طراحی و پایانکار دقیق هستند. صرفهجویی در وزن مورد استقبال است، اما این امر اجازهٔ غفلت از جزئیات مکانیکی را نمیدهد.
ماشینکاری و شکلدهی تیتانیوم نیازمند انضباط متفاوتی است.
تیتانیوم هدایت حرارتی ضعیفی دارد، بنابراین گرمای ایجادشده در حین برش در نزدیکی لبهٔ ابزار باقی میماند. برادهها ممکن است به ابزار برش چسبیده و پدیدهٔ گالینگ روی سطوح لغزنده ظاهر شود. فرزکاری CNC تیتانیوم درجهٔ ۵ کندتر از فرزکاری فولاد ضدزنگ است و سایش ابزار خطی واقعی از هزینههاست. فرمدهی (استمپینگ) تیتانیوم درجهٔ ۲ امکانپذیر است، اما بازگشت الاستیک (اسپرینگبک) و سایش قالب نیازمند توجه ویژهاند. یک بند تیتانیومی که با روش استمپینگ ساخته شده با یکی که با فرزکاری CNC تولید شده، از نظر شرایط لبه و ویژگی سطحی یکسان نخواهند بود.
نمونهای از کاهش حساسیت در یک پروژه قلاب: دستهای از قلابهای تیتانیومی تا شدنی لبهدار پس از پرداخت، شکستهای نامنظمی در لبهها نشان دادند. ابعاد فرزکاری در محدوده مجاز بود و مرحله صیقلدهی به تنهایی قابل قبول به نظر میرسید. متغیری که باعث این ناهماهنگی شده بود، یک فیکسچر بود که در طول چرخهای طولانی، انحراف جزئی (راونآوت) پیدا کرده بود و این انحراف نحوه برخورد لبه با ابزار پرداخت را تغییر داده بود. راهحل، استفاده از ماده یا پرداخت جدیدی نبود؛ بلکه شامل بازرسی فیکسچر، مرکزگیری مجدد قبل از پرداخت و کنترل ابعادی پس از ماشینکاری بود. حفظ تحملهای قلاب در انتقال بین مرحله برش و مرحله پرداخت، کار سادهای نیست.
پرداخت و تحمل، احساس روزانه را تعیین میکنند
یک بستبند از طریق حس لامسه ارزیابی میشود. رها شدن باید بدون تأخیر و نرم باشد، تا تا شدن آن صاف و بدون برآمدگی انجام گیرد و لبههای آن نباید به پوست یا پارچه گیر کند. این ویژگیها از کنترل دقیق تلرانسها ناشی میشوند، نه از برچسب «تیتانیوم». تناسب محور چرخش، فاصلهی سوزن، درگیری قفل و شیبدهی لبهها همگی روی یکدیگر انباشته میشوند. اگر سطوح متقابل بیش از حد سفت باشند، بستبند گیر میکند؛ و اگر بیش از حد شل باشند، صدای جرقه میدهند. تمایل تیتانیوم به چسبیدن (گالینگ) این تعادل را نسبت به فولاد ضدزنگ حساستر میکند.
پرداخت سطحی نیز تأثیر مستقیمی بر درک بصری قطعه دارد. تیتانیوم مات (براشخورده) نشانههای کوچک دستزدن را به خوبی پنهان میکند. تیتانیوم صیقلی میتواند ظاهری تیز و شارپ داشته باشد، اما زودتر لکههای اثر انگشت و خراشهای ریز را نشان میدهد. رنگآندیزی عامل متغیر دیگری ایجاد میکند، چرا که لایهی اکسید تشکیلشده به آمادهسازی سطح و کنترل دقیق فرآیند بستگی دارد. برای بستبند ساعت تیتانیومی، مشخصات عملی باید شامل زبری سطح، شیبدهی لبهها و نقاط بازرسی متناظر با نحوهی باز و بسته شدن بستبند باشد. صرفاً تأیید بصری نمیتواند یک دسته را تضمین کند.
تأمین بستبندهای تیتانیومی بدون ادعاهای اغراقآمیز
قیمت تیتانیوم در سطح ماده بیشتر از فولاد ضدزنگ است و ماشینکاری آن کندتر است. تولید انبوه کوچک، قیمت واحد بالاتری دارد زیرا هزینههای راهاندازی و ابزار دقیق بین تعداد کمتری قطعه تقسیم میشود. این یک شیب قیمتی است، نه تفاوتی در استاندارد کیفیت. انضباط بازرسی باید برای تولید کوچک و تولید بزرگ یکسان باشد، حتی اگر اقتصاد واحد متفاوت باشد.
تامین مواد میتواند از دو مسیر قابل اجرا پیروی کند. یکی مدل چند تأمینکننده است که در آن شکلدهی اولیه، ماشینکاری، پرداخت نهایی و بازرسی بین کارگاههای تخصصی تقسیم میشود. این روش انعطافپذیری و دسترسی به فرآیندهای خاصی را فراهم میکند، اما برند مسئولیت انتقال بین مراحل و ریسکهای مربوط به تعامل بین این مراحل را بر عهده دارد. مسیر دیگر همکاری با یک تأمینکنندهٔ تکمنبعه برای قطعات است که تمام مراحل ماشینکاری، پرداخت نهایی و بازرسی را تحت نظارت خود دارد. این رویکرد تعداد انتقالها را کاهش میدهد و امکان تثبیت استانداردهای پرداخت و تلرانس در سرتاسر یک دسته را آسانتر میکند، هرچند مسئولیت را متمرکز میسازد و حداقل حجم سفارش را افزایش میدهد. هیچیک از این دو مسیر بهطور خودکار درست نیستند. انتخاب بستگی به این دارد که برند تا چه حد میخواهد هماهنگی فرآیندها را بر عهده گیرد و تا چه حد مشخصات بند انگشتی تیتانیومی باید با دقت بالا حفظ شود.
برای بستهای ساعت تیتانیومی، مشخصکردن درجه تیتانیوم، روش شکلدهی، وضعیت لبهها، پرداخت سطحی و تلرانسهای بست که بر احساس آن تأثیر میگذارند، مفید است. عمدتاً تأمین میلهها و قطعات فورجشده تیتانیومی بر اساس استاندارد ASTM B348 انجام میشود که زبان مشترکی برای درجه و وضعیت ماده به هر دو طرف ارائه میدهد. بوریوا در سطح قطعات روی صفحهنمایشها، پوستهها، بازوبندها و بستها فعالیت میکند و از فرآیندهای ماشینکاری CNC، قالبزنی، پولیش خودکار، بازرسی ابعادی و چندین دور بازرسی در مراحل ورودی، در حین تولید و خروجی استفاده میکند. جریانهای کار جداگانه و کنترل دسترسی به فایلهای CAD، فایلهای طراحی را بر اساس نقش شغلی افراد تقسیم میکند. برندهایی که در حال توسعه بست یا بست تیتانیومی هستند میتوانند با تیم تماس بگیرند تا درباره تلرانسهای بست، نیازمندیهای پرداخت سطحی و نقاط بازرسی گفتوگو کنند.