
 EN
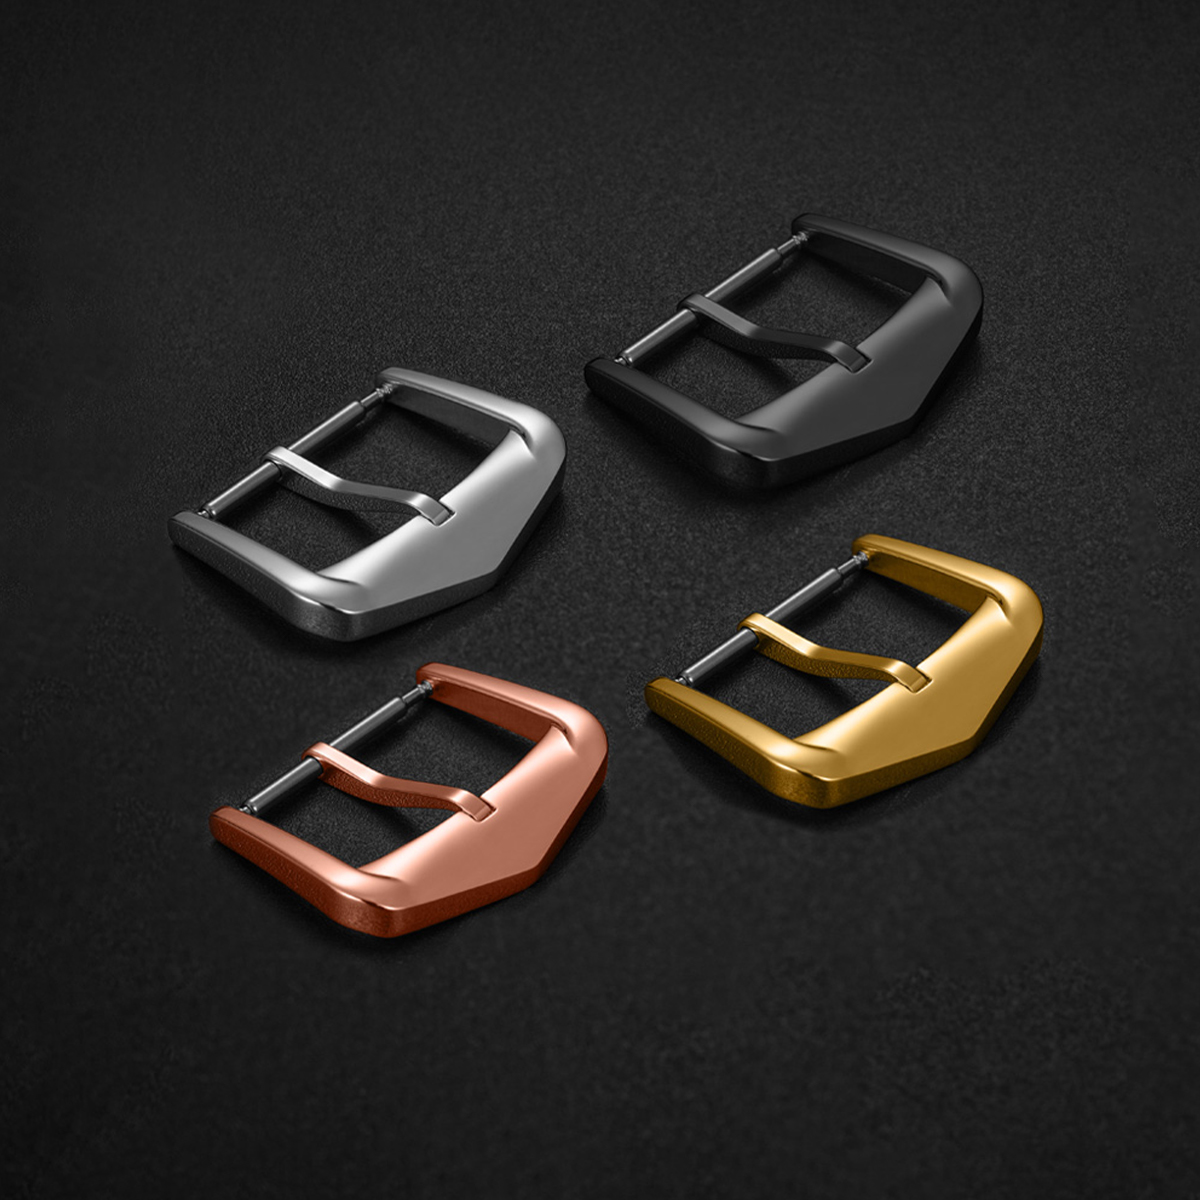
O broșă de ceas este o piesă mică cu o sarcină zilnică. Se deschide, se închide, stă în contact cu încheietura și suportă încărcări repetate fără a atrage atenția. Broșele de ceas din titan sunt specificate din trei motive practice: greutate mai mică, rezistență superioară la coroziune în prezența transpirației și a umidității, precum și absența nichelului în gradele comune utilizate pentru piesele de ceas. Aceste avantaje sunt reale, dar nu provin dintr-o simplă înlocuire a materialului. Alegerea gradului, metoda de formare, comportamentul la prelucrare mecanică, finisarea și toleranțele cumulate determină dacă broșa oferă o senzație plăcută pe încheietură. O broșă din titan care economisește grame, dar se deschide cu o margine neregulată sau prezintă uzură prin aderență după utilizare obișnuită, nu reprezintă o îmbunătățire. Materialul ajută doar atunci când procesul din jurul său este controlat.
Gradul 2 și Gradul 5 nu sunt interschimbabile
Clemele pentru ceasuri din titan funcționează de obicei cu titan pur comercial, gradul 2, sau cu aliajul gradul 5, denumit și Ti-6Al-4V. Gradul 2 este mai moale și mai ușor de format. Se potrivește pieselor realizate prin ambutisare sau deformare și oferă o bună rezistență la coroziune. Gradul 5 este mai rezistent și mai dificil de prelucrat prin așchiere. Este potrivit pentru secțiuni subțiri, puncte de încărcare superioare și piese care trebuie să-și păstreze forma în urma manipulărilor repetate. Ambele sunt mai ușoare decât oțelul inoxidabil, dar se comportă diferit pe bancul de lucru.
| Proprietate | Titaniu gradul 2 | Titan Gradul 5 | oțel inoxidabil 316L |
|---|---|---|---|
| Densitatea | Aproximativ 4,5 g/cm³ | Aproximativ 4,4 g/cm³ | Aproximativ 7,9 g/cm³ |
| Rezistență la tractiune | Mai scăzută, aproximativ 345 MPa minim | Mai ridicată, aproximativ 895 MPa minim | Moderat |
| Comportament la prelucrare | Lipicioasă, predispusă la gripare | Mai dură, tăiere mai lentă | Mai tolerantă |
| Coroziune datorită transpirației | Bun | Bun | Bună, dar poate prezenta pitting în anumite condiții |
| Rolul tipic al clemei | Piese formate sau ambutisate | Piese prelucrate mecanic pentru încărcare | Bază comună |
Tabelul nu este o clasificare. El arată de ce o specificație pentru o broșă din titan trebuie să indice calitatea. O piesă de calitatea 2 și una de calitatea 5 pot avea același desen tehnic, dar necesită totuși echipamente diferite, durate diferite de ciclu și atenție diferită în finisare.
Greutatea reprezintă doar jumătate din avantaj
Densitatea titanului se situează în jurul valorii de 4,4–4,5 g/cm³, aproximativ jumătate din densitatea oțelului inoxidabil. La o broșă, această diferență modifică echilibrul la încheietura mâinii mai mult decât sugerează cifrele brute. O broșă mai ușoară poate reduce senzația ca capul ceasului să tragă într-o parte, în special la un brățar cu broșă cu închidere prin suprapunere. Rezistența la coroziune are o importanță la fel de mare. Transpirația, sarea și apa clorată atacă spațiile mici și marginile unei broșe, iar stratul pasiv de oxid al titanului îi conferă o rezistență superioară. Confortul pentru piele este un alt factor. Titanul de calitatea 2 și cel de calitatea 5 nu conțin nichel, ceea ce este util pentru persoanele care prezintă reacții la aliajele care eliberează nichel.
Limitele merită menționate. Titanul nu este rezistent la zgârieturi. Poate afișa amprente digitale, iar unele finisaje se deteriorează vizual înainte ca piesa să își piardă funcționalitatea. De asemenea, poate apărea fenomenul de gripare între suprafețe din titan în contact uscat, motiv pentru care zonele cu articulații, axele și suprafețele de alunecare necesită o proiectare și o finisare atente. Reducerea masei este binevenită, dar nu constituie o scuză pentru neglijarea detaliilor mecanice.
Prelucrarea și deformarea titanului necesită o abordare specifică
Titanul conduce slab căldura, astfel încât căldura generată la tăiere rămâne concentrată în apropierea muchiei sculei. Șpanul poate suda pe sculă, iar fenomenul de gripare poate apărea pe suprafețele de alunecare. Frezarea CNC a titanului de gradul 5 este mai lentă decât frezarea oțelului inoxidabil, iar uzurarea sculelor reprezintă un cost semnificativ. Ambutisarea titanului de gradul 2 este posibilă, dar trebuie acordată o atenție deosebită revenirii elastice și uzurării matrițelor. O broșă din titan realizată prin ambutisare și una realizată prin frezare CNC nu vor avea aceeași calitate a muchiei sau același caracter de suprafață.
Un exemplu desensibilizat dintr-un proiect cu broșe: o serie de broșe din titan cu închidere prin pliere au prezentat rupturi nesigure la margini după finisare. Dimensiunile obținute prin frezare se încadrau în toleranță, iar pasul de lustruire părea acceptabil în sine. Variația a fost urmărită până la un dispozitiv care dezvoltase o mică excentricitate pe parcursul unui ciclu lung, ceea ce modificase modul în care marginea întâlnea scula de finisare. Soluția nu a implicat un nou material sau o nouă finisare. A constat în verificarea dispozitivului, o etapă de re-centrare înainte de finisare și un punct de control dimensional după prelucrarea prin așchiere. Toleranțele broșelor sunt ușor de pierdut la trecerea dintre tăiere și finisare.
Finisarea și toleranța determină senzația zilnică
Un broșă este evaluată după senzația pe care o oferă la atingere. Eliberarea trebuie să fie clară, plierea trebuie să stea perfect plană, iar marginile nu trebuie să se agațe de piele sau de țesătură. Aceste calități provin din controlul toleranțelor, nu din eticheta de titan. Potrivirea balamalei, jocul axului, angrenarea clemei și rotunjirea marginilor se acumulează toate împreună. Dacă suprafețele de contact sunt prea strânse, broșa se blochează. Dacă sunt prea largi, face zgomot. Tendința titanului de a se grija (galling) face ca acest echilibru să fie mai sensibil decât în cazul oțelului inoxidabil.
Finisarea modifică, de asemenea, percepția piesei. Titanul mat ascunde bine urmele mici de manipulare. Titanul lucios poate părea elegant, dar arată mai repede urmele de degete și zgârieturile fine. Colorarea prin anodizare adaugă o altă variabilă, deoarece stratul de oxid depinde de pregătirea suprafeței și de controlul procesului. Pentru o broșă de ceas din titan, specificația practică ar trebui să includă rugozitatea suprafeței, rotunjirea marginilor și punctele de inspecție care corespund modului în care broșa se deschide și se închide. Aprobarea vizuală singură nu este suficientă pentru a valida un lot.
Aprovizionarea broșelor din titan fără a face afirmații exagerate
Titaniumul costă mai mult decât oțelul inoxidabil la nivelul materialului și este mai lent de prelucrat. Seriile mici au un preț unitar mai mare, deoarece costurile de configurare și cele legate de scule sunt împărțite între un număr mai mic de piese. Aceasta este o pantă de preț, nu o diferență în ceea ce privește standardul de calitate. Aceeași disciplină de inspecție trebuie aplicată atât unei serii mici, cât și uneia mai mari, chiar dacă economiile la nivel de unitate diferă.
Aprovizionarea poate urma două căi realizabile. Una este un model cu mai mulți furnizori, în care formarea semifabricatelor, prelucrarea mecanică, finisarea și inspecția sunt împărțite între ateliere specializate. Acesta poate oferi flexibilitate și acces la procese specifice, dar marca deține responsabilitatea pentru transferurile între etape și pentru riscurile legate de interfețe. Cealaltă variantă este un partener unic pentru componente, care asumă responsabilitatea pentru întreaga succesiune de etape: prelucrare mecanică, finisare și inspecție. Aceasta reduce numărul de transferuri între etape și facilitează stabilirea unui standard uniform de finisare și toleranță pe întreaga serie, deși concentrează responsabilitatea și poate ridica pragul minim de comandă. Niciuna dintre aceste căi nu este, în mod automat, cea corectă. Alegerea depinde de gradul de coordonare a proceselor pe care marca dorește să-l gestioneze direct și de cât de strict trebuie respectată specificația pentru broșa din titan.
Pentru broșele de ceas din titan, este util să se specifice calitatea, metoda de formare, starea marginilor, finisajul suprafeței și toleranțele broșelor care controlează senzația tactilă. Furnizarea generală de bare și forjate din titan face adesea referire la standardul ASTM B348, care oferă ambelor părți un limbaj comun privind calitatea și starea materialului. Burriva lucrează la nivelul componentelor – cadran, carcasă, brățară și broșă – folosind frezare CNC, ambutisare, lustruire automatizată, inspecție dimensională și mai multe runde de inspecție în etapele de recepție, în curs de fabricație și livrare. Fluxurile de lucru separate și controalele de acces la fișierele CAD mențin fișierele de proiectare împărțite pe roluri profesionale. Mărcile care dezvoltă o broșă sau o claspă din titan pot contacta echipa pentru a discuta toleranțele broșelor, cerințele de finisaj și punctele de inspecție.