
 EN
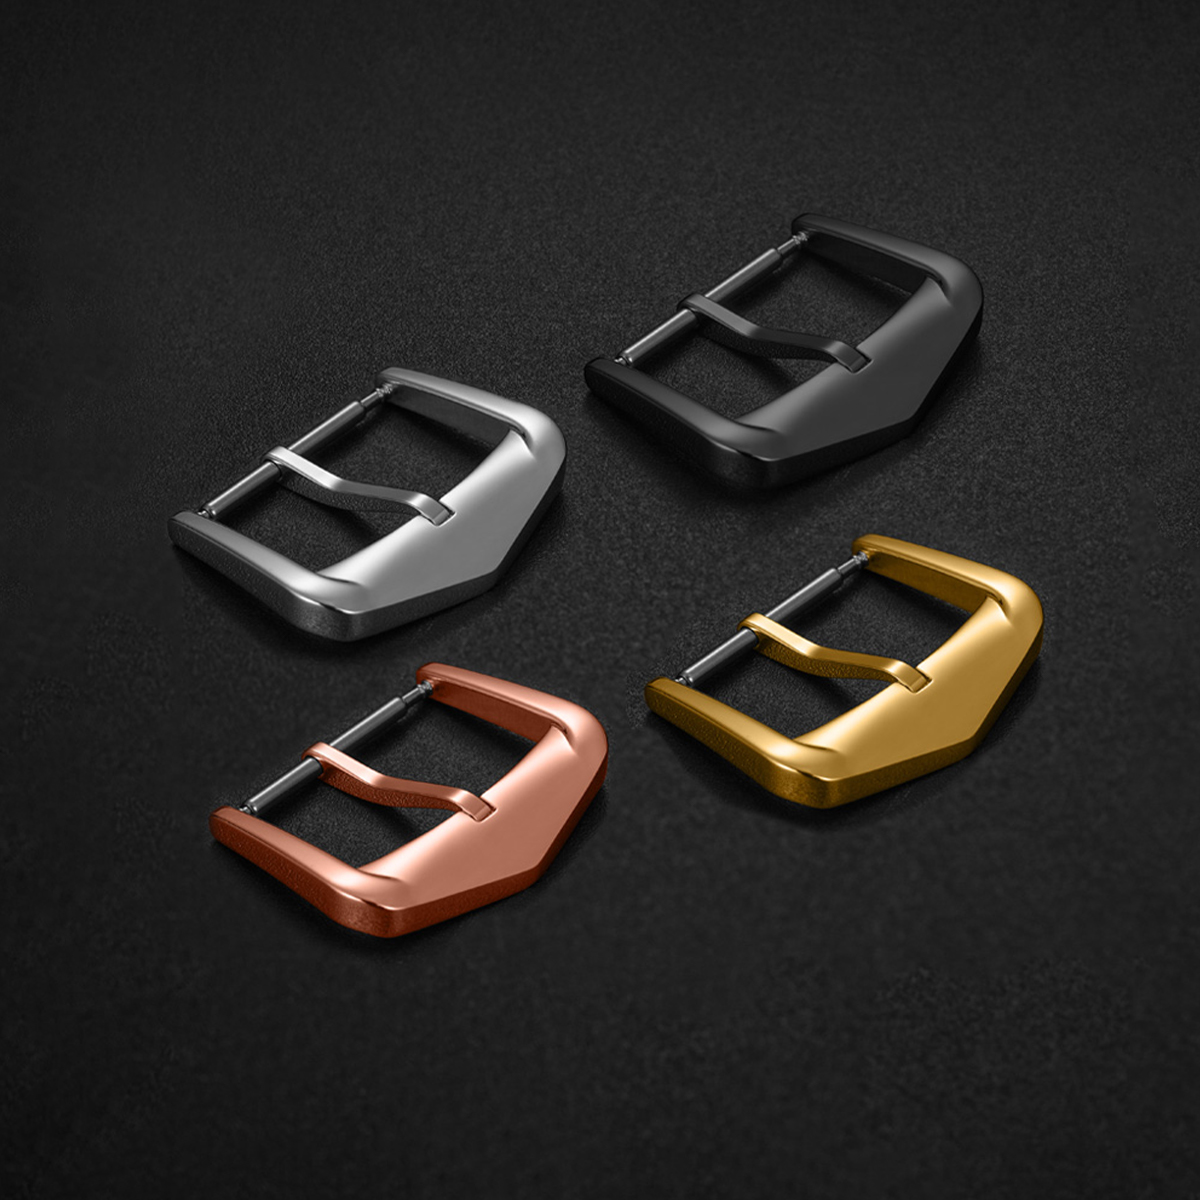
Sponka na hodinky je malá součástka s denním úkolem. Otevírá se, zavírá se, leží na zápěstí a opakovaně přenáší zatížení, aniž by upoutala pozornost. Titaniové sponky na hodinky se specifikují ze tří praktických důvodů: nižší hmotnost, lepší odolnost proti korozi v potu a vlhkosti a absence niklu v běžných třídách používaných pro hodinové součásti. Tyto výhody jsou skutečné, ale nevyplývají z prosté výměny materiálu. Rozhodují výběr třídy, způsob tváření, chování při obrábění, povrchová úprava a kumulace tolerancí – všechny tyto faktory určují, zda sponka na zápěstí skutečně dobře sedí. Titanová sponka, která ušetří několik gramů, ale otevírá se hrubou hranou nebo po pravidelném používání ukazuje známky gallingu, není zlepšením. Materiál pomáhá jen tehdy, je-li celý proces kolem něj přesně kontrolován.
Třída 2 a třída 5 nejsou zaměnitelné
Titanové hodinové sponky obvykle pracují s komerčně čistým titanem třídy 2 nebo slitinou třídy 5, také označovanou jako Ti-6Al-4V. Třída 2 je měkčí a lépe tvárná. Je vhodná pro vyražené nebo tvarované díly a nabízí dobrý odolnost proti korozi. Třída 5 je pevnější a obtížněji obrábětelná. Je vhodná pro tenké průřezy, body vyššího zatížení a díly, které musí udržet tvar při opakovaném manipulování. Obě jsou lehčí než nerezová ocel, ale v dílně se chovají odlišně.
| Vlastnost | Titanium třídy 2 | Titan třídy 5 | z nerezové oceli 316L |
|---|---|---|---|
| Hustota | Přibližně 4,5 g/cm³ | Přibližně 4,4 g/cm³ | Přibližně 7,9 g/cm³ |
| Pevnost v tahu | Nižší, přibližně 345 MPa minimálně | Vyšší, přibližně 895 MPa minimálně | Střední |
| Chování při obrábění | Lepkavý, má sklon k zašlapávání | Tvrdší, pomalejší řezání | Více tolerantní |
| Koroze z potu | Dobré | Dobré | Dobrá, ale za určitých podmínek může vzniknout bodová koroze |
| Typická funkce sponky | Tvarované nebo vyražené díly | Obráběné nosné díly | Běžný základní standard |
Tato tabulka není žádným žebříčkem. Ukazuje, proč musí specifikace titanové sponky uvádět třídu materiálu. Díl ze třídy 2 a díl ze třídy 5 mohou mít stejný výkres, ale přesto vyžadují odlišné nástroje, různou dobu cyklu a jinou péči o dokončení.
Hmotnost je jen polovinou výhody
Hustota titanu činí přibližně 4,4 až 4,5 g/cm³, což je zhruba polovina hustoty nerezové oceli. U sponky se tento rozdíl projevuje rovnováhou na zápěstí více, než naznačují samotná čísla. Lehčí spojka může snížit pocit toho, že hlavička hodinek táhne na jednu stranu, zejména u náramku se skládací sponkou. Stejně důležitá je odolnost proti korozi. Pot, mořská voda a chlorovaná voda útočí na malé štěrbiny a okraje sponky, avšak pasivní oxidová vrstva titanu mu pomáhá odolat. Dalším faktorem je pohodlí pro kůži. Titan třídy 2 i třídy 5 nepoužívá nikl, což je výhodné pro nositele, kteří reagují na slitiny uvolňující nikl.
Mezní hodnoty stojí za zmínku. Titan není odolný proti poškrábání. Může na něm zůstat otisk prstu a některé povrchové úpravy se vizuálně opotřebují dříve, než součást ztratí svou funkci. Při suchém kontaktu se také může titan samovolně poškozovat (galling), proto je třeba v oblastech kloubových spojů, kolíků a kluzných ploch dbát zvláštní pozornosti při návrhu a povrchové úpravě. Úspora hmotnosti je vítána, ale neznamená automaticky zanedbání mechanických detailů.
Obrábění a tváření titanu vyžaduje jiný přístup
Titan špatně vede teplo, takže řezné teplo zůstává v blízkosti řezného nástroje. Třísky se mohou svařit k nástroji a na kluzných plochách se může projevit galling. CNC frézování titanu třídy 5 je pomalejší než frézování nerezové oceli a opotřebení nástrojů představuje reálnou položku nákladů. Lisy lze použít pro titan třídy 2, avšak je třeba vzít v úvahu pružnou deformaci (springback) a opotřebení nástroje. Titanová sponka vyrobená lisováním a titanová sponka vyrobená CNC frézováním nemají stejný stav okraje ani stejnou povrchovou charakteristiku.
Desenzitizovaný příklad z projektu s pouzdrky: dávka titanových skládacích pouzdrků vykazovala nekonzistentní lomy na hranách po dokončení. Frézovací rozměry byly v toleranci a leštění samo o sobě vypadalo přijatelně. Odchylky byly způsobeny upínacím zařízením, které se po dlouhém cyklu mírně deformovalo, čímž se změnil způsob, jakým hrana přicházela do kontaktu s nástrojem pro dokončení. Řešením nebyl nový materiál ani nový povrchový úprava. Byla to kontrola upínacího zařízení, krok opětovného centrování před dokončením a kontrolní bod rozměrů po obrábění. Tolerance pouzdrků se snadno ztratí při předávání mezi obráběním a dokončením.
Povrchová úprava a tolerance rozhodují o denním pocitu
Sponk se posuzuje na dotek. Uvolnění musí být čisté, složení musí ležet rovně a okraje nesmí škrábat kůži ani látku. Tyto vlastnosti vyplývají z přesného dodržení tolerancí, nikoli z označení „titan“. Uspořádání kloubového spoje, volný prostor kolíku, zapadnutí západky a zaoblení hran se všechny vzájemně ovlivňují. Pokud jsou styčné plochy příliš těsné, sponka se zasekne; pokud jsou příliš volné, začne chvět. Sklon titanu ke gallingu (přilnavosti povrchů) činí tento rovnovážný stav citlivějším než u nerezové oceli.
Dokončovací úprava také mění vnímání dílu. Matný titan dobře skrývá drobné stopy manipulace. Leštěný titan může vypadat ostrý, ale již dříve ukazuje otisky prstů i jemné rýhy. Anodizovaná barva představuje další proměnnou, protože oxidová vrstva závisí na přípravě povrchu a přesné kontrole procesu. U titanové sponky hodinek by praktická specifikace měla zahrnovat drsnost povrchu, zaoblení hran a kontrolní body odpovídající způsobu otevírání a zavírání sponky. Pouhá vizuální kontrola nestačí k přijetí celé dávky.
Získávání titanových sponkových uzávěrů bez nadměrných tvrzení
Titanium je na úrovni materiálu dražší než nerezová ocel a je pomalejší na obrábění. Malé dávky mají vyšší cenu za kus, protože náklady na nastavení a vybavení se rozdělují mezi menší počet dílů. To je cenový gradient, nikoli rozdíl v úrovni kvalitních norem. Stejná přísnost při kontrolách by měla platit jak pro malou sérii, tak pro větší sérii, i když se jednotková ekonomika liší.
Získávání komponent může probíhat dvěma funkčními způsoby. Prvním je model více dodavatelů, kdy jsou operace tváření polotovarů, obrábění, dokončování a kontrola rozděleny mezi specializované dílny. Tento přístup nabízí flexibilitu a přístup k konkrétním technologiím, avšak značka nese odpovědnost za předávání položek mezi dodavateli a za rizika spojená s rozhraními. Druhým způsobem je jediný dodavatel komponent, který zajišťuje celý proces od obrábění přes dokončování až po kontrolu. Tento přístup snižuje počet předávání mezi dodavateli a usnadňuje udržení jednotného standardu povrchové úpravy a tolerance v rámci celé dávky, avšak soustřeďuje odpovědnost do jediných rukou a může zvyšovat minimální objednací množství. Žádná z těchto možností není automaticky správná. Volba závisí na tom, do jaké míry chce značka sama řídit koordinaci procesů a jak přísné musí být specifikace titanové sponky.
U titanových hodinových spon pro zajištění přesnosti je vhodné upřesnit třídu materiálu, způsob tváření, stav hran, povrchovou úpravu a tolerance spony, které ovlivňují jejich hmatový dojem. Obecné dodávky titanových tyčí a kovaných polotovarů se často řídí normou ASTM B348, která poskytuje oběma stranám společný jazyk pro označení třídy materiálu a stavu. Společnost Burriva pracuje na úrovni komponent – číselníků, plášťů, náramků a spon – pomocí CNC frézování, stříhání, automatického leštění, rozměrové kontroly a vícekolové kontroly v etapách příjmu, výroby a odesílání. Oddělené pracovní postupy a řízení přístupu k CAD souborům zajistí, že návrhové soubory jsou rozděleny podle pracovních rolí. Značky, které vyvíjejí titanovou sponu nebo pásek, mohou kontaktovat tým, aby diskutovaly tolerance spony, požadavky na povrchovou úpravu a kontrolní body.