
 EN
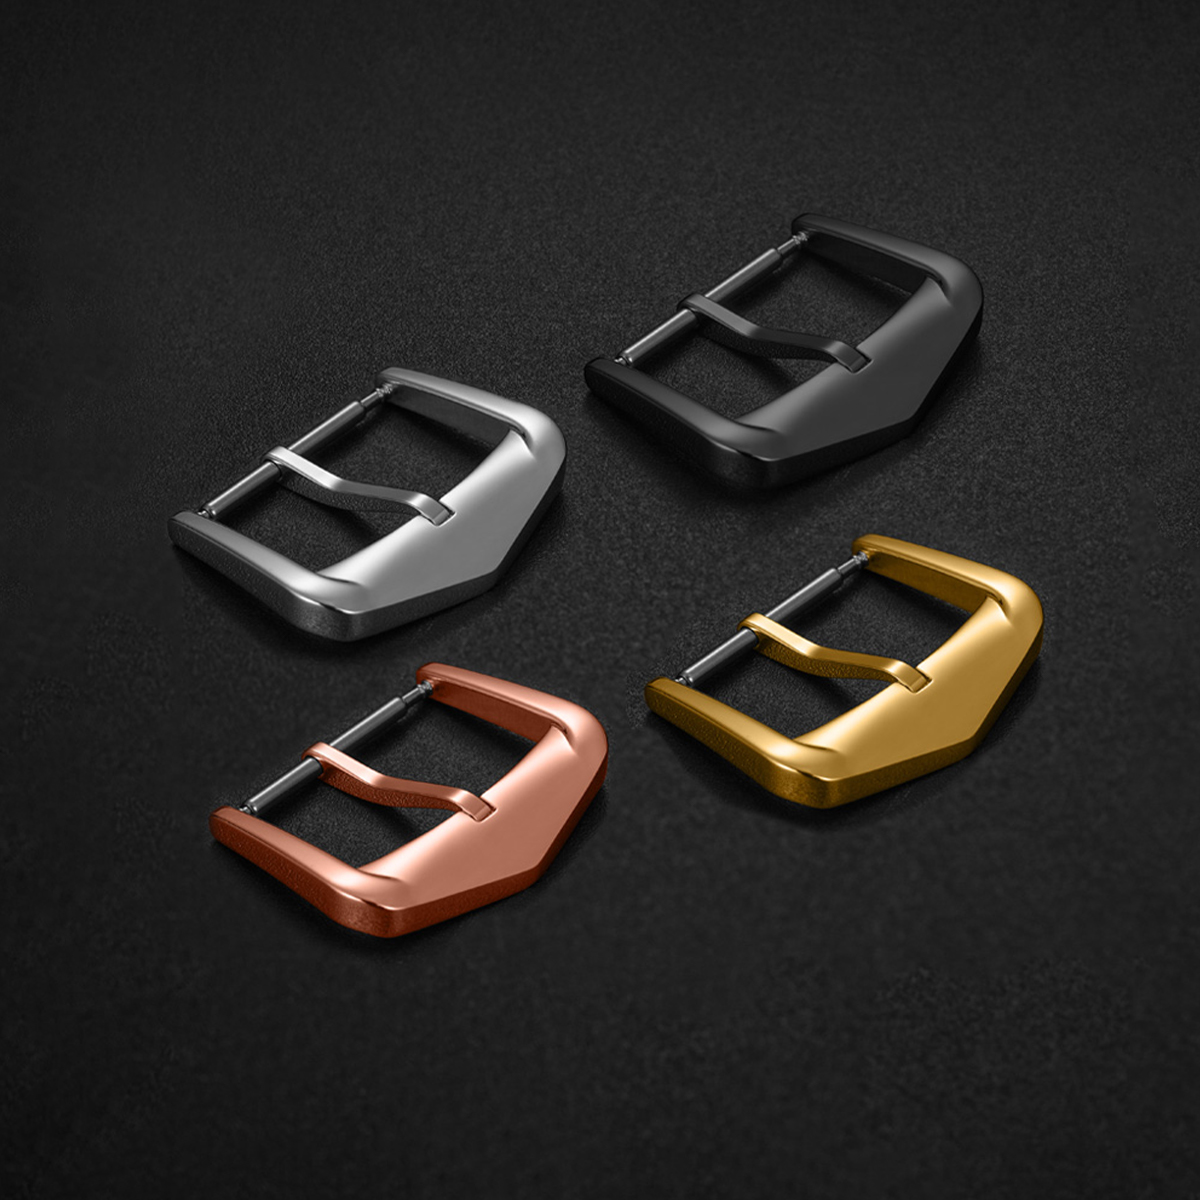
En urklæbning er en lille komponent med en daglig funktion. Den åbnes og lukkes, sidder mod håndleddet og udsættes for gentagne belastninger uden at tiltrække opmærksomhed. Titaniumurklæbninger specificeres af tre praktiske grunde: lavere vægt, bedre korrosionsbestandighed i sved og fugt samt fravær af nikkel i de almindeligt anvendte kvalitetsgrader til urdele. Disse fordele er reelle, men de opnås ikke blot ved at udskifte materialet. Valget af kvalitetsgrad, fremstillingsmetode, maskinbearbejdningsadfærd, overfladebehandling og tolerancekumulering afgør alle sammen, om klæbningen føles rigtig på håndleddet. En titaniumspænde, der sparer gram, men som åbnes med en ru kant eller viser galling efter almindelig brug, er ingen forbedring. Materialet hjælper kun, når hele processen omkring det er under kontrol.
Kvalitetsgrad 2 og kvalitetsgrad 5 er ikke udskiftelige
Titaniumurklæbninger fungerer normalt sammen med handelsmæssigt ren grad 2 eller legeringsgrad 5, også kaldet Ti-6Al-4V. Grad 2 er blødere og mere formbar. Den egner sig til stansede eller formede dele og tilbyder god korrosionsbestandighed. Grad 5 er stærkere og sværere at bearbejde. Den egner sig til tynde sektioner, højere belastningspunkter og dele, der skal bevare formen under gentagen håndtering. Begge er lettere end rustfrit stål, men opfører sig forskelligt ved arbejdsmaskinerne.
| Ejendom | Titanium, klasse 2 | Grade 5 Titanium | 316L rustfrit stål |
|---|---|---|---|
| Tæthed | Cirka 4,5 g/cm³ | Cirka 4,4 g/cm³ | Cirka 7,9 g/cm³ |
| Trækfasthed | Lavere, omkring 345 MPa minimum | Højere, omkring 895 MPa minimum | Moderat |
| Bearbejdningsadfærd | Klistret, har tendens til at sætte sig fast | Hårdere, langsommere skæring | Mere tolererende |
| Korrosion i sved | God | God | God, men kan udvikle pitter under visse forhold |
| Typisk urklæbningsfunktion | Formede eller stansede dele | Fremstillede belastningsdele | Fælles basis |
Tabellen er ikke en rangering. Den viser, hvorfor en titan-spændespecifikation skal angive kvalitetsgraden. En del af kvalitetsgrad 2 og en del af kvalitetsgrad 5 kan dele samme tegning og alligevel kræve forskellig værktøjning, cykeltid og efterbehandling.
Vægt er kun halvdelen af fordelene
Titan-densiteten ligger omkring 4,4–4,5 g/cm³, altså cirka halvt så stor som rustfrit stål. På en spænde påvirker denne forskel balancen på håndleddet mere end de rene tal antyder. En lettere spænde kan mindske følelsen af, at urets urhoved trækker til den ene side, især på et armbånd med en folder-spænde. Korrosionsbestandighed er lige så vigtig. Sved, salt og kloreret vand angriber de små sprækker og kanter på en spænde, og titans passive oxidlag hjælper den med at klare det. Hudkomfort er en anden faktor. Titan kvalitetsgrad 2 og kvalitetsgrad 5 indeholder ikke nikkel, hvilket er en fordel for bærere, der reagerer på legeringer, der frigiver nikkel.
Grænserne er værd at nævne. Titanium er ikke skrabetæt. Det kan vise fingeraftryk, og nogle overfladebehandlinger viser synlig slitage, inden komponenten mister funktionen. Det kan også give anløb mod sig selv ved tør kontakt, hvilket er grunden til, at hængselområder, stifter og glidende overflader kræver omhyggelig konstruktion og overfladebehandling. Vægtbesparelser er velkomne, men de udgør ikke en gratis dispensation fra mekanisk detaljering.
Bearbejdning og formning af titanium kræver en anden disciplin
Titanium leder varme dårligt, så skærevarmen forbliver tæt på værktøjskanten. Spåner kan svejses fast til skæreværktøjet, og anløb kan opstå på glidende flader. CNC-fræsning af titanium, grad 5, er langsommere end fræsning af rustfrit stål, og værktøjslidelser udgør en reel omkostningspost. Stansning af titanium, grad 2, er mulig, men fjederslag og stanseslid skal overvåges. En titaniumspænde fremstillet ved stansning og en fremstillet ved CNC-fræsning vil ikke have samme kanttilstand eller samme overfladegenskaber.
Et afsløret eksempel fra et spænde-projekt: En parti titanfoldespænder viste inkonsekvente kantbrud efter færdiggørelse. Fræsningsmålene lå inden for tolerancegrænsen, og poleringsprocessen så acceptabel ud i sig selv. Variationen stammede fra en fastspænding, der havde udviklet en lille ucentreret løb over en lang cyklus, hvilket ændrede, hvordan kanten mødte færdiggørelsesværktøjet. Løsningen var ikke et nyt materiale eller en ny overfladebehandling. Den bestod i en kontrol af fastspændingen, en gen-centrering før færdiggørelse samt en dimensionel kontrol efter maskinbearbejdning. Spændetolerancer er nemme at miste ved overgangen mellem fræsning og færdiggørelse.
Overfladebehandling og tolerance afgør den daglige fornemmelse
Et spænde bedømmes ud fra følelsen. Frigivelsen skal være ren, folderen skal ligge fladt, og kanterne må ikke gribe i hud eller stof. Disse kvaliteter opnås gennem præcisionsstyring af tolerancer – ikke ved at sætte et titan-mærke på. Hængselmontering, stiftspil, låsemekanismens indgreb og kantrundning er alle faktorer, der bidrager til det samlede resultat. Hvis de sammenfaldende overflader er for stramme, blokerer spændet. Hvis de er for løse, ryster det. Titan’s tendens til at glide forkert (galling) gør denne balance mere følsom end med rustfrit stål.
Overfladebehandling påvirker også, hvordan komponenten opleves. Børstet titan skjuler små håndteringsmærker godt. Poleret titan kan se skarpt ud, men viser hurtigere fingeraftryk og fine ridser. Anodiseret farve tilføjer en ekstra variabel, da oxidlaget afhænger af overfladeforberejdelse og proceskontrol. For et titanurtespænde bør den praktiske specifikation omfatte overfladeruhed, kantrundning samt inspektionspunkter, der svarer til, hvordan spændet åbnes og lukkes. Udelukkende visuel godkendelse er ikke tilstrækkelig til at godkende en parti.
Indkøb af titan-spænd uden overdreven påstand
Titanium er dyrere end rustfrit stål på materialeplan, og det er langsommere at bearbejde. Små serier har en højere stykpris, fordi opsætnings- og værktøjsomkostninger spreder sig over færre dele. Det er en prisgradient, ikke en forskel i kvalitetsstandard. Den samme inspektionsdisciplin bør anvendes på både små og større serier, selvom stykomkostningerne afviger.
Indkøb kan følge to fungerende veje. Den ene er en model med flere leverandører, hvor blankformning, maskinbearbejdning, finish og inspektion udføres af specialiserede værksteder. Dette kan give fleksibilitet og adgang til specifikke processer, men mærket står for overgange mellem leverandører og dermed for risikoen forbundet med grænseflader. Den anden vej er en enkelt kilde til komponenter, som styrer hele processen fra maskinbearbejdning via finish til inspektion. Dette reducerer antallet af overgange og gør det nemmere at fastsætte en ensartet finish og tolerancestandard for en hel parti, selvom ansvar koncentreres hos én leverandør, hvilket kan føre til højere minimumsordrekrav. Ingen af vejen er automatisk den rigtige. Valget afhænger af, hvor meget proceskoordination mærket ønsker at håndtere selv og hvor præcist specifikationen for titan-spænde skal overholdes.
For titanurklæbninger er det nyttigt at specificere kvalitetsgraden, fremstillingsmetoden, kanstilstanden, overfladebehandlingen og klæbningsmålene, der påvirker følelsen. Almindelig levering af titanstænger og smedeprodukter refereres ofte til ASTM B348, hvilket giver begge parter et fælles sprog for kvalitetsgrad og tilstand. Burriva arbejder på komponentniveau med urplader, urekasser, armbånd og spænder ved hjælp af CNC-fresning, stempeltryk, automatisk polering, dimensionel inspektion samt flere inspektionsrunder i indgående, mellemliggende og udgående faser. Adskilte arbejdsgange og CAD-filadgangskontroller sikrer, at designfilerne opdeles efter jobfunktion. Mærker, der udvikler en titan-spænde eller -klæbning, kan kontakte teamet for at drøfte klæbningsmål, krav til overfladebehandling og inspektionspunkter.