
 EN
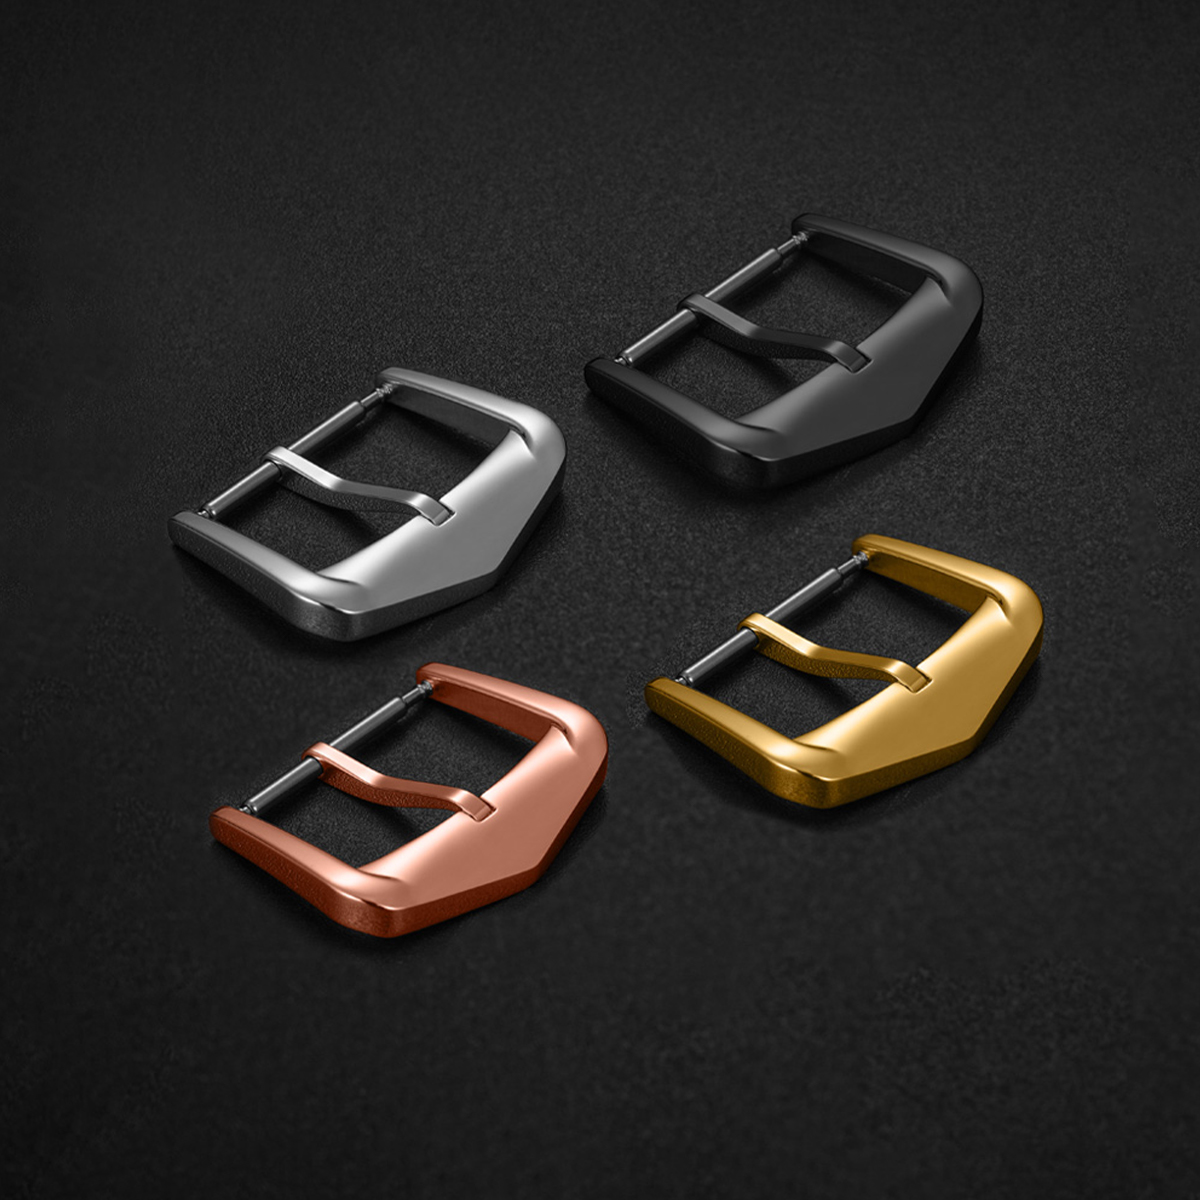
Zaponka za uro je majhen del, ki opravlja vsakodnevno nalogo. Odpira se, zapira se, leži ob zapestju in vzdrži ponavljajoče se obremenitve, ne da bi privlačila pozornost. Titanove zaponke za ure so določene zaradi treh praktičnih razlogov: manjše teže, boljše odpornosti proti koroziji v znoju in vlažnosti ter odsotnosti niklja v pogosto uporabljenih razredih za delove ur. Te prednosti so resnične, vendar ne izvirajo iz preproste zamenjave materiala. Izbira razreda, način oblikovanja, obdelovalno vedenje, končna obdelava in natančnost tolerance vse skupaj določajo, ali zaponka pravilno sedi na zapestju. Titanova sponka, ki prihrani gramov, a se odpira z grdo robo ali kaže znake gledanja po redni rabi, ni izboljšava. Material pomaga le takrat, ko je proces okoli njega nadzorovan.
Razred 2 in razred 5 nista zamenljiva
Titanijeve urne sponke običajno delujejo z industrijsko čisto titanovo različico razreda 2 ali zlitino razreda 5, imenovano tudi Ti-6Al-4V. Razred 2 je mehkejši in bolj oblikljiv. Ustrezen je za izdelke, izdelane z izrezovanjem ali oblikovanjem, ter ponuja dobro odpornost proti koroziji. Razred 5 je trdnejši in težje obdelovati. Ustrezen je za tanke preseke, točke z višjim obremenitvijo ter dele, ki morajo ohraniti obliko pri večkratni rabi. Oba sta lažja od nerjavnega jekla, vendar se obdelujeta različno na delovni mizi.
| Lastnina | Titanijev razred 2 | Titan razreda 5 | nerjavnega jekla razreda 316L |
|---|---|---|---|
| Gostiote | Približno 4,5 g/cm³ | Približno 4,4 g/cm³ | Približno 7,9 g/cm³ |
| Natezna trdnost | Nižja, približno 345 MPa najmanj | Višja, približno 895 MPa najmanj | Srednje |
| Obnašanje pri obdelavi | Lepkav, nagnjen k zlepljanju | Trdnejši, počasnejše rezanje | Bolj potrpežljiv |
| Korozija zaradi znoja | Dobro | Dobro | Dobra, vendar se v nekaterih pogojih lahko pojavijo jamice |
| Tipična vloga sponke | Oblikovani ali žigosani deli | Obdelani nosilni deli | Skupna izhodiščna točka |
Tabela ni uvrstitev. Kaže, zakaj mora specifikacija titanovega zapenjalnega zatiča navesti razred. Del razreda 2 in del razreda 5 lahko delita isto risbo, a kljub temu zahtevata različno orodje, čas cikla in pozornost pri končni obdelavi.
Masa je le polovica prednosti
Gostota titana znaša približno 4,4 do 4,5 g/cm³, kar je približno polovica gostote nerjavnega jekla. Pri zapenjalnem zatiču ta razlika vpliva na ravnovesje na zapestju bolj, kot kažejo surovi podatki. Lahkejši zatič zmanjša občutek, da glava ure potegne na eno stran, še posebej pri naramnici s preklapljivim zapenjalnim zatičem. Enako pomembna je odpornost proti koroziji. Znoj, sol in klorirana voda napadajo majhne reže in robove zapenjalnega zatiča, pasivni oksidni sloj titana pa mu omogoča, da se ohrani. Pomemben je tudi udobje za kožo. Titan razreda 2 in razreda 5 ne vsebuje niklja, kar je koristno za nosilce, ki so občutljivi na zlitine, ki sproščajo niklj.
Meje je smiselno omeniti. Titan ni odporen proti praskam. Na njem ostanejo otisnki prstov in nekatere površinske obdelave vidno starajo, preden del izgubi funkcionalnost. Poleg tega se lahko pri suhem stiku pojavlja galling (zlepljanje) med samim titanom, zato je treba skrbno oblikovati in obdelati območja sponk, osi in drsečih površin. Zmanjšanje mase je pozdravljeno, vendar ni izgovor za zanemarjanje mehanskih podrobnosti.
Obdelava in oblikovanje titana zahteva drugačno disciplino
Titan slabo prevaja toploto, zato se rezalna toplota ohranja blizu roba orodja. Stružki se lahko zvarejo na rezalnem orodju, na drsečih površinah pa se lahko pojavi galling. CNC frezanje titana razreda 5 poteka počasneje kot frezanje nerjavnega jekla, obraba orodja pa predstavlja resen stroškovni dejavnik. Klepanje titana razreda 2 je mogoče, vendar je treba paziti na povratno elastično deformacijo (springback) in obrabo kalupa. Sponka iz titana, izdelana z klepanjem, in sponka iz titana, izdelana z CNC frezanjem, nista enaki niti po stanju roba niti po površinski lastnosti.
Opojen primer iz projekta za zakopčalce: serija titanovih zakopčalcev z ovijanjem je po končni obdelavi kazala neenakomerni prelom na robovih. Merila pri friziranju so bila znotraj dopustnih odmikov, končna brušenja pa so na videz izgledala ustrezno. Razlika se je izkazala v pritrdilni napravi, ki je v dolgem ciklu razvila majhno ekscentričnost, kar je spremenilo način, kako je rob segel do orodja za končno obdelavo. Rešitev ni bila nova surovina ali nova končna obdelava, temveč preverjanje pritrdilne naprave, ponovno centriranje pred končno obdelavo ter kontrola meril po obdelavi z rezanjem. Natančnost zakopčalcev se lahko enostavno izgubi ob prehodu med rezanjem in končno obdelavo.
Končna obdelava in natančnost določata vsakodnevni občutek
Zaponka se ocenjuje po občutku. Sprostitev mora biti čista, pregib raven in robovi se ne smejo ujeti v kožo ali tkanino. Te lastnosti izvirajo iz natančnega nadzora dopustnih odstopanj, ne pa od oznake »titan«. Ujemanje kljuk, prostor za sornico, zasukanost zaklepke in zaobljenost robov se vsi skupaj kumulirajo. Če so stikajoči se površini pretesno prilegajo, se zaponka zaklene; če pa sta preveč ohlapni, začne drogotati. Tendencija titana k zlepljanju naredi to ravnovesje še bolj občutljivo kot pri nerjavnem jeklu.
Končna obdelava spremeni tudi vtis dela. Matirani titan dobro skriva majhne sledove rokovanja. Poliran titan lahko izgleda ostro, a odtisi in drobne reže se na njem hitreje opazijo. Anodizirana barva predstavlja še eno spremenljivko, saj debelina oksidnega sloja temelji na pripravi površine in natančnem nadzoru procesa. Za titanovo zaponko ure naj bi praktična specifikacija vključevala površinsko hrapavost, zaobljenost robov ter kontrolne točke, ki ustrezajo načinu odpiranja in zapiranja zaponke. Samo vizualna odobritev ne zagotovi skladnosti celotne serije.
Nabava titanovih zaponk brez pretiranih trditev
Titanij stoji več kot nerjavna jeklena zlitina na ravni materiala in ga je počasneje obdelovati. Majhne serije imajo višjo enotno ceno, ker se stroški priprave in orodij razdelijo na manjše število delov. To je censki gradient, ne razlika v standardu kakovosti. Enak nadzorni red bi moral veljati za majhno in za večjo serijo, tudi kadar se enotna ekonomika razlikuje.
Za oskrbo se lahko uporabita dve izvedljivi poti. Prva je model z več dobavitelji, pri katerem so oblikovanje polizdelkov, obdelava, končna obdelava in pregled razdeljeni med specializirane delavnice. To omogoča fleksibilnost in dostop do posebnih procesov, vendar blagovna znamka prevzame odgovornost za prehode med posameznimi fazami ter tveganje na meji med njimi. Druga pot je partner za komponente z enotnim viram, ki prevzame odgovornost za klasp skozi vse faze – od obdelave in končne obdelave do pregleda. To zmanjša število prehodov in olajša uveljavitev enotnega standarda za končno obdelavo in natančnost v celotni seriji, vendar koncentrira odgovornost in lahko poveča minimalno količino naročila. Nobena od obeh poti ni samodejno pravilna. Izbor je odvisen od tega, koliko koordinacije procesov blagovna znamka želi prevzeti sama in kako strogo morajo biti določeni specifikacije titanovega zapenjalnika.
Za titanove zapestne zapenjalke je koristno navedti razred titanove zlitine, način oblikovanja, stanje robov, površinsko obdelavo in natančnost zapenjalke, ki določa občutek. Splošna oskrba z titanovimi palicami in kovanimi deli se pogosto sklicuje na standard ASTM B348, ki obe strani opremi z skupnim jezikom za razred in stanje materiala. Burriva deluje na ravni posameznih komponent – kazalcih, ohišjih, rokavah in sponkah – z uporabo CNC-frezanja, žigosanja, avtomatizirane brušenja, dimenzionalnega pregleda ter večkratnih pregledov na stopnjah prejema surovin, med izdelavo in pred odhodom iz proizvodnje. Ločeni delovni procesi in nadzor dostopa do CAD-datotek zagotavljajo, da so konstrukcijske datoteke razdeljene glede na vlogo v projektu. Znamke, ki razvijajo titanovo sponko ali zapenjalno kljuko, lahko kontaktirajo ekipo za razpravo o natančnosti zapenjalke, zahtevah glede površinske obdelave in točkah pregleda.