
 EN
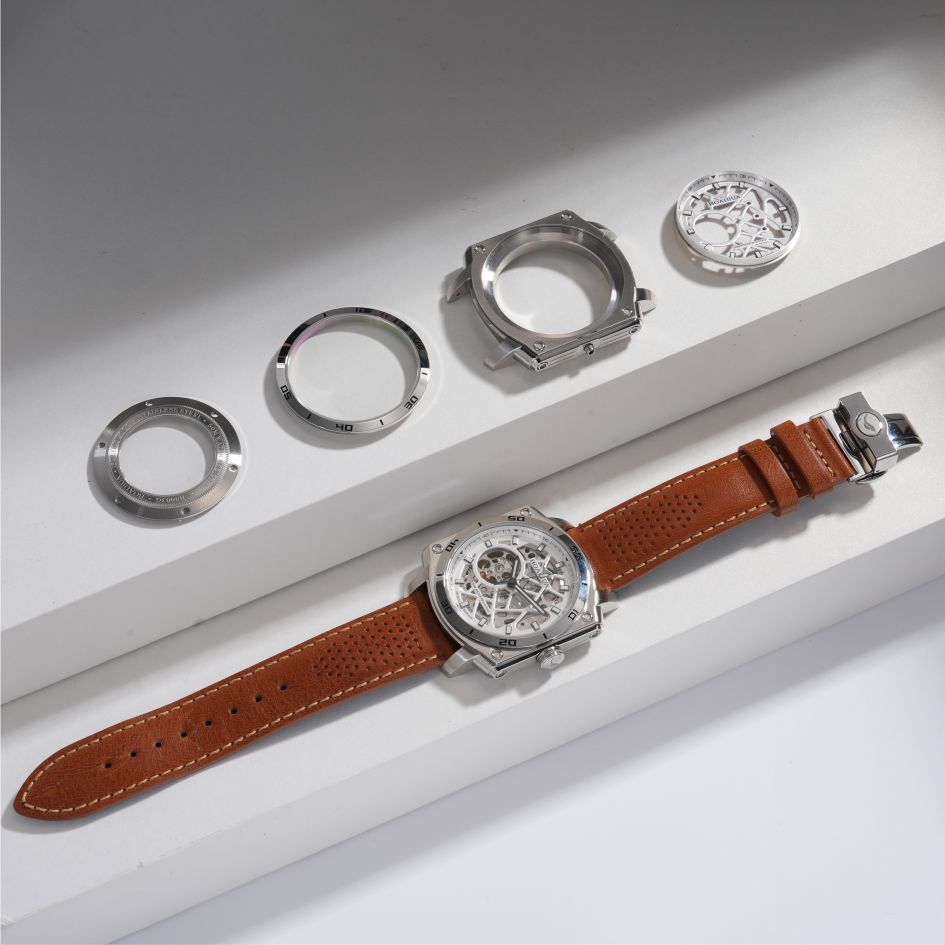
ادخل أي نقاش حول علب الساعات المصنوعة من الفولاذ المقاوم للصدأ، وستظهر هاتان الدرجتان دائمًا: ٣١٦ل و٩٠٤ل. وتقول النسخة المختصرة إن درجة ٩٠٤ل أفضل لأن سعرها أعلى. وهذه النسخة المختصرة ليست خاطئة، لكنها غير مفيدة أيضًا. فهاتان السبيكتان تقعان في موضعين مختلفين ضمن شجرة عائلة الفولاذ المقاوم للصدأ، ويتجلى الفرق بينهما في سلوكها أمام التآكل، واستجابتها أثناء التشغيل الآلي، وخصائص لمعانها بعد التلميع، وتكلفتها لكل قطعة. وبالتالي، فإن العلامة التجارية التي تختار إحداهما لا تختار درجةً «أفضل» ببساطة، بل تختار درجةً تتناسب مع تصميم معيّن للعلبة ونمط ارتداء معيّن.
التركيبة الكيميائية تروي القصة. فدرجة الفولاذ 316L هي درجة أستينية قياسية تحتوي على نحو ١٦ إلى ١٨ في المئة كروم، و١٠ إلى ١٤ في المئة نيكل، و٢ إلى ٣ في المئة موليبدنوم. أما درجة الفولاذ 904L فهي درجة أستينية فائقة تحتوي على ١٩ إلى ٢٣ في المئة كروم، و٢٣ إلى ٢٨ في المئة نيكل، و٤ إلى ٥ في المئة موليبدنوم، و١ إلى ٢ في المئة نحاس. ويؤدي النيكل والموليبدنوم الإضافيان إلى رفع رقم معامل مقاومة التآكل النقطي (المعروف اختصارًا بـ PREN) من نحو ٢٤ إلى ٢٦ في درجة 316L إلى نحو ٣٤ إلى ٤٣ في درجة 904L. ويعتبر رقم PREN مؤشرًا تقريبيًّا لكيفية تحمل الفولاذ لأملاح الكلوريد. وكلما ارتفع هذا الرقم، زادت مقاومة الفولاذ للتآكل النقطي في ماء البحر والعَرَق.
| عامل | 316L | 904L |
|---|---|---|
| الكروم | ١٦ إلى ١٨٪ | ١٩ إلى ٢٣٪ |
| النيكل | ١٠ إلى ١٤٪ | ٢٣ إلى ٢٨٪ |
| الموليبدينوم | ٢ إلى ٣٪ | ٤ إلى ٥٪ |
| النحاس | لا شيء | من ١ إلى ٢٪ |
| رقم PREN (تقريبي) | ٢٤ إلى ٢٦ | ٣٤ إلى ٤٣ |
| صلادة روكويل بـ (نوعية) | غالبًا ما تكون أعلى | متساوٍ أو أقل |
| التكلفة النسبية للمواد الأولية | الخط الأساسي | أعلى بحوالي ٢ إلى ٤ مرات |
| سلوك التشغيل | متوقع | أكثر صعوبة، وارتداء أكبر للأدوات |
المقاومة للتآكل حقيقيةٌ بالفعل، لكنها محدودةٌ أيضًا
أقوى حجة لصالح الفولاذ ٩٠٤إل هي مقاومته للتآكل. فزيادة نسبة الموليبدنوم وإضافة النحاس تمنحه مقاومةً أفضل أمام الكلوريدات وبعض الأحماض، ولذلك يُستخدم هذا الصنف عادةً في معدات معالجة المواد الكيميائية. أما في غلاف الساعة، فيعني ذلك أداءً أفضل ضد العرق والماء المالح والتعرّض المتكرر للماء المُكلور. وهذا يشكّل فائدةً حقيقيةً لساعات الغوص أو لأغلفة الساعات التي تُرتدى يوميًّا في الظروف الرطبة.
القيود واقعية بنفس القدر. فالفولاذ المقاوم للصدأ من الدرجة 316L مقاومٌ بالفعل بدرجة عالية جدًّا للتآكل الذي تتعرَّض له علبة الساعة في الاستخدام العادي. أما الفرق بين هاتين الدرجتين فيكتسب أهميَّةً تحت ظروف قاسية، وليس في الظروف العادية. فالشخص الذي يرتدي ساعةً ذات علبة من الدرجة 316L أثناء الاستحمام أو السباحة في المحيط أو ممارسة التمارين الرياضية في الصالة الرياضية لن يلاحظ عادةً أي عطلٍ كان يمكن للفولاذ من الدرجة 904L أن يمنعه. أما الشخص الذي يتعرَّض لبيئة غنية بالملح أو يترك فترات طويلة بين عمليات التنظيف الدورية، فقد يلاحظ الفرق عند خيوط غطاء العلبة الخلفي، حيث يمكن أن تتراكم العرق والملح. ولذلك، ينبغي اختيار درجة الفولاذ وفقًا لنمط الاستخدام الفعلي، وليس وفقًا للمواصفات المذكورة في ورقة البيانات.
المقاومة للخدوش لا تتطابق مع سعر المنتج
الافتراض الشائع هو أن سبيكة 904L تُظهر خدوشًا أقل لأنها سبيكة متميزة. لكن علم المعادن لا يدعم هذا الافتراض. فالمدى الصلادي حسب مقياس روكويل-بِي لمجموعتي السبائك يتداخل، وغالبًا ما تكون سبيكة 904L مساويةً في الصلادة أو أخفّ قليلًا من سبيكة 316L. أما ارتفاع نسبة النيكل والموليبدينوم فيحسّن مقاومة التآكل لا مقاومة التآكل الميكانيكي. وبالفعل، أبلغ بعض مالكي الساعات ذات العلب المصنوعة من سبيكة 904L عن ظهور خدوش دقيقة بنفس السرعة التي تظهر بها على علب سبيكة 316L، والادعاء بأن «سبيكة 904L تُظهر خدوشًا أقل» يتكرر على نطاق واسع دون أي أساس في الصلادة.
وهذا أمرٌ بالغ الأهمية بالنسبة للعلامة التجارية عند صياغة مواصفات العلبة. فإذا كان الهدف هو مقاومة الخدوش، فالحل ليس الانتقال إلى سبيكة ستانلس ستيل أعلى درجة. بل الحل هو معالجة سطحية مختلفة، أو سبيكة تنتمي إلى عائلة سبائك أخرى، أو تصميم يجنّب وضع الأسطح المصقولة في المناطق عالية التلامس. وبالتالي، اختيار سبيكة 904L لتحقيق مقاومة الخدوش هو اختيار الأداة غير المناسبة للمهمة.
العبء المترتّب على التصنيع هو حيث تكمن التكلفة
يُشار عادةً إلى تكلفة المادة لسبيكة 904L بأنها تتراوح بين ضعف ورباعي تكلفة سبيكة 316L، لكن المادة الأولية ليست العامل الأكبر في ارتفاع التكلفة عند تصنيع الغلاف الميكانيكي. بل إن العامل الأكبر هو صعوبة التشغيل الآلي. فسبيكة 904L تكتسب الصلادة أثناء التشغيل بشكل أسرع وتولّد حرارة أكبر عند حافة القطع. كما أن اهتراء الأدوات يزداد، وتزداد مدة الدورة الإنتاجية، ويضيق نطاق العمليات المسموح بها. وقد يحتاج المصنع الذي يُنتج سبيكة 316L بسلاسةٍ إلى أدوات تشغيل مختلفة ومعايير تشغيل مختلفة للحفاظ على نفس التحمل المطلوب عند إنتاج سبيكة 904L.
يفرض الفصل في الأدوات قيدًا عمليًّا يسهل الاستهانة به. فالقوالب والأجهزة التثبيتية وأدوات القطع المستخدمة مع سبيكة 316L ليست مناسبة تلقائيًّا لسبيكة 904L، وقد يضطر المصنع الذي يغيّر درجة السبيكة أثناء الإنتاج إلى إعادة أهلية عملية التصنيع بالكامل. وهذه تكلفة إعداد أوليّة، وليست تكلفة لكل قطعة، لكنها تُحمَل على الدفعة الأولى وتحدد الحد الأدنى لكمية الطلب.
مثال مُخفَّض الحساسية من عملية تشغيل علب: نقلت ورشة تصميم علبة من الفولاذ المقاوم للصدأ ٣١٦إل إلى الفولاذ المقاوم للصدأ ٩٠٤إل لدفعة صغيرة. وكانت القطع الأولى ضمن التحمل المسموح، لكن ثقب الخيوط في ظهر العلبة أظهر ارتفاعاً في تآكل الأداة وتغيُّراً طفيفاً في جودة سطح جوانب الخيط. ومرّ قياس الخيط بالمعيار المطلوب، لكن سطح جوانب الخيط كان خشناً أكثر من المعيار المرجعي للفولاذ ٣١٦إل. والحل كان تغيير معاملات الثقب وفحص عمر الأداة على فترات أقصر، وليس إعادة تصميم الخيط كلياً. والدرس المستفاد هو أن الفولاذ ٩٠٤إل لا يفشل بشكل مفاجئ أو دراماتيكي؛ بل يتطلب اهتماماً أكبر في العمليات التي كانت مُهيَّأة سابقاً للفولاذ ٣١٦إل.
خصائص التلميع تُقرَّر عند مرحلة التصميم
يُعطي الفولاذ المقاوم للصدأ من الدرجة ٩٠٤ل لمعانًا يبدو أشد بياضًا وأعمق قليلًا مقارنةً بالفولاذ من الدرجة ٣١٦ل، وهذه إحدى الأسباب التي تجعله مرتبطًا بمظهرٍ أكثر فخامة. وهذا الاختلاف حقيقيٌّ فعلًا، لكنه دقيقٌ جدًّا ويعتمد على ظروف الإضاءة. ولذلك، ينبغي لأي علامة تجارية تختار الفولاذ من الدرجة ٩٠٤ل بناءً على خصائص لمعانه أن تتحقق من ذلك تحت نفس ظروف الإضاءة التي سيُقيَّم بها الساعة النهائية، لا على عينةٍ واحدةٍ تحت لمبةٍ واحدة.
كما يتغير مسار التلميع نفسه. فالفولاذ من الدرجة ٩٠٤ل يكتسب صلادةً سطحيةً نتيجة التشغيل الميكانيكي، وقد يؤدي أي خطوة تلميعٍ تُجرى عند درجة حرارة مرتفعة جدًّا أو بسرعةٍ زائدةٍ إلى سطحٍ يصعب تصحيحه في مرحلة لاحقة. وبالتالي، يجب ضبط تسلسل التشطيب وفقًا لدرجة الفولاذ، تمامًا كما يُضبط تسلسل التشغيل الآلي. ولا يمكن تطبيق مواصفات التلميع المصممة للفولاذ من الدرجة ٣١٦ل على الفولاذ من الدرجة ٩٠٤ل دون إجراء فحصٍ تحققٍ دقيق.
النتيجة النهائية لهذا الخيار
عادةً ما تقتصر عملية اتخاذ قرار التصنيف على ثلاثة أسئلة. أولًا: ما نوع الاستخدام الذي سيُعرَّض له القطعة في الخدمة؟ فعلى سبيل المثال، العلبة المصمَّمة للارتداء داخل الأماكن المغلقة لا تحتاج إلى هامش مقاومة التآكل الخاص بسبيكة 904L. أما العلبة المخصصة للغوص أو تلك المُوجَّهة إلى الأسواق الرطبة فقد تستدعي استخدام هذه السبيكة. ثانيًا: ما حجم الدفعة ووضع الأدوات المستخدمة في التصنيع؟ فتصنيع دفعة صغيرة من سبيكة 904L يُحمِّل العملية عبئًا إضافيًّا في مرحلة الإعداد، بينما يمكن لدفعة كبيرة أن تمتصَّ هذا العبء بسهولة أكبر. ثالثًا: ما الرسالة التي تودّ العلامة التجارية أن يعبِّر عنها التشطيب النهائي؟ فسبيكة 904L تلمع بطريقة مختلفة، ويجب أن تكون هذه الاختلافات جزءًا مقصودًا من التصميم، وليس مجرد نتيجة جانبية.
يجب تطبيق نفس معايير الجودة على الدفعات الصغيرة والكبيرة بغضِّ النظر عن التصنيف، حتى وإن كانت تكلفة الوحدة في الدفعة الصغيرة أعلى بسبب توزيع تكاليف الإعداد والأدوات على عدد أقل من القطع. وهذا يشكِّل تدرُّجًا في التكلفة، وليس اختلافًا في معايير القبول.
تعمل شركة بوريفا على مستوى المكونات في أجزاء مثل الأقراص والعلب والأحزمة والإبزيمات، وتغطي إنتاج علب الساعات عمليات التفريز باستخدام ماكينات التحكم العددي (CNC)، والختم، والتلميع الآلي، والتفتيش البُعدي، وعدد من جولات التفتيش في مراحل الاستلام، والتصنيع، والشحن. وتضمن تدفقات العمل المنفصلة وضوابط الوصول إلى ملفات التصميم بمساعدة الحاسوب (CAD) تقسيم ملفات التصميم حسب دور الموظف. ويمكن للعلامات التجارية التي تدرس استخدام الفولاذ المقاوم للصدأ من النوع ٣١٦L أو ٩٠٤L في مشروع علبة ساعة التواصل مع الفريق لمناقشة مواصفات العلبة ومتطلبات التشغيل الآلي ونقاط التفتيش.