
 EN
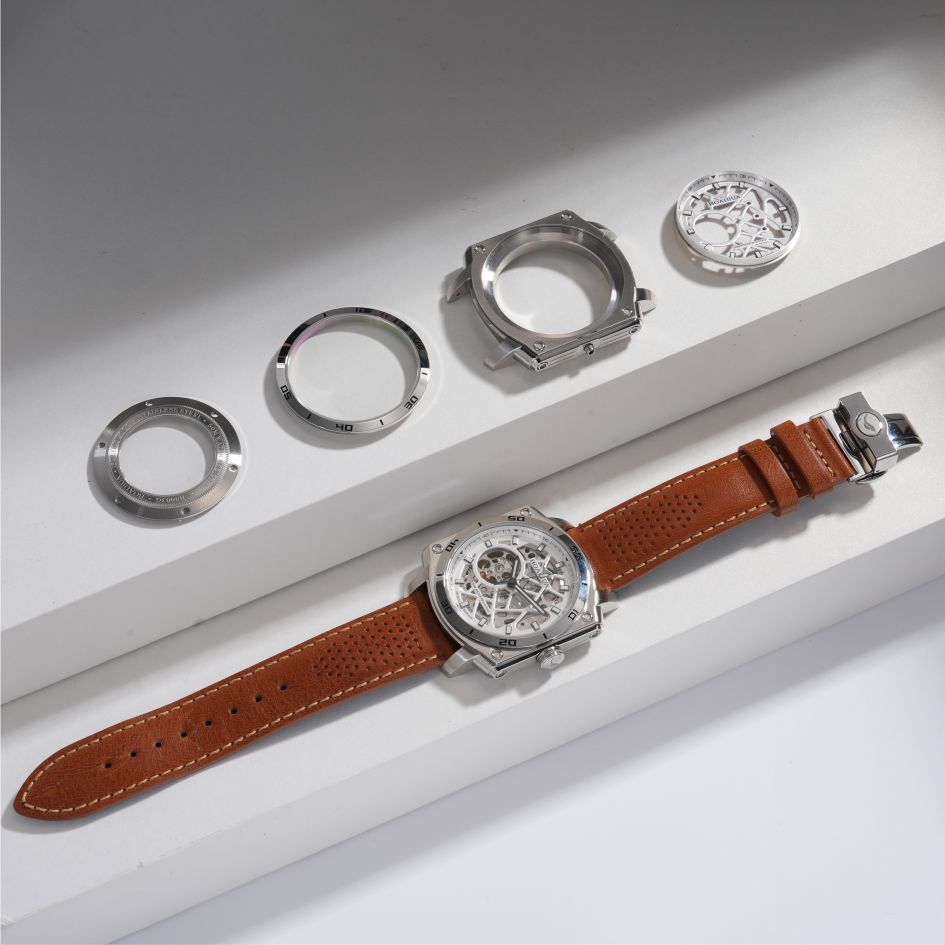
Bármely beszélgetésbe beleférve a rozsdamentes acélból készült óráskarók témájában mindig ugyanazok a két minőségi osztály merül fel: a 316L és a 904L. A rövidített változat szerint a 904L jobb, mert drágább. Ez a rövidített megközelítés nem téves, de nem is hasznos. A két ötvözet különböző helyet foglal el a rozsdamentes acél családfáján, és a különbség megmutatkozik a korrózióállóságban, a megmunkálhatóságban, a polírozhatóság jellegében és az alkatrészegység árában. Egy márkának nem arról kell döntenie, hogy melyik minőségi osztály a jobb, hanem arról, hogy melyik illeszkedik egy adott karótervezéshez és egy adott viselési profilhoz.
A kémia meséli el a történetet. A 316L egy szokásos ausztenites minőség, amely körülbelül 16–18 százalék krómot, 10–14 százalék nikelt és 2–3 százalék molibdén-t tartalmaz. A 904L egy szuperausztenites minőség, amely 19–23 százalék krómot, 23–28 százalék nikelt, 4–5 százalék molibdén-t és 1–2 százalék rezet tartalmaz. Az extra nikel és molibdén emeli a lyukasodási ellenállás-egyenérték számot (PREN), amely a 316L esetében körülbelül 24–26, míg a 904L esetében körülbelül 34–43. A PREN egy durva becslés arra, hogyan viselkedik az acél klóridokkal szemben. A magasabb érték jobb ellenállást jelez a sós vízben és az izzadásban való lyukasodással szemben.
| Tényező | 316L | 904L |
|---|---|---|
| Krom | 16–18% | 19–23% |
| Nikkel | 10–14% | 23–28% |
| Molibdén | 2–3% | 4–5% |
| Réz | Nincs | 1–2% |
| PREN (kb.) | 24–26 | 34–43 |
| Tipikus Rockwell B keménység | Gyakran magasabb | Egyenlő vagy alacsonyabb |
| A nyersanyagok relatív költsége | Alapvonal | Kb. 2–4-szer magasabb |
| Megmunkálási viselkedés | Előre látható | Nehezebb, nagyobb szerszámkopás |
A korrózióállóság valós, de korlátozott
A 904L legerősebb érve a korrózióállóság. A magasabb molibdén- és réztartalom jobb ellenállást biztosít a klóridokkal és egyes savakkal szemben, ezért ezt az ötvözetet gyakran használják vegyipari felszerelésekben. Egy óra ház esetében ez jobb teljesítményt jelent a verejtékkel, a tengervízzel és a klórozott vízzel való ismételt érintkezés során. Merülőórához vagy olyan óraházhoz, amelyet napi szinten nedves környezetben viselnek, ez valódi előny.
A korlátozás ugyanolyan valós. A 316L már erősen ellenálló a karóra-korpusz normál használat során tapasztalható korróziónak. A két minőségi fokozat közötti különbség csak agresszív körülmények között válik jelentőssé, nem pedig hétköznapi feltételek mellett. Az a viselő, aki egy 316L korpuszt zuhanyozásra, az óceánba és a konditerembe is magával visz, általában nem tapasztal olyan meghibásodást, amelyet a 904L megelőzhetett volna. Azon viselők, akik sótartalmú környezetben élnek vagy hosszabb időközönként takarítják tisztára a karórát, észlelhetik a különbséget a korpusz hátoldali menetes részén, ahol a verejték és a só felhalmozódhat. A minőségi fokozatot a viselési profilnak, nem pedig a műszaki adatlapon szereplő specifikációnak kell meghatároznia.
A karcolásgátlás nem követi az árcédulát
Gyakori tévhit, hogy a 904L kevesebbet karcolódik, mert prémium minőségű. A fémkutatás ezt nem támasztja alá. A két minőség Rockwell B keménységi tartománya átfedésben van, és a 904L gyakran ugyanolyan kemény, vagy akár enyhén lágyabb, mint a 316L. A magasabb nikkel- és molibdén-tartalom a korrózióállóságot javítja, nem az elszennyeződés-állóságot. Néhány 904L házat használó tulajdonos arról számolt be, hogy a finom karcolások ugyanolyan gyorsan jelentek meg, mint a 316L-nél, és a „kevesebbet karcolódik” állítást széles körben ismétlik, anélkül, hogy keménységi alapja lenne.
Ez fontos egy márkának, amely házspecifikációt ír. Ha a karcolásgátlás a cél, akkor a válasz nem egy magasabb rozsdamentes acélminőség. Hanem egy másik felületkezelés, egy másik ötvözetcsalád, vagy egy olyan tervezés, amely a csiszolt felületeket távol tartja a nagy érintkezési területektől. A 904L választása karcolásgátlás céljából a feladathoz nem megfelelő eszköz kiválasztását jelenti.
A megmunkálási költség az, ahol a költség valójában rejlik
A 904L anyagköltsége gyakran a 316L kétszeresétől négyszereséig terjed, de a nyersanyag nem a fő költségtényező egy megmunkált ház esetében. A megmunkálási hátrány az. A 904L könnyebben keményedik meg a megmunkálás során, és több hőt termel a vágóél környékén. A szerszámkopás nagyobb, a ciklusidők meghosszabbodnak, és a folyamatablak beszűkül. Egy olyan gyártóüzem, amely kényelmesen dolgozik a 316L-al, más szerszámokat és más paramétereket igényelhet a 904L ugyanolyan tűréssel való megmunkálásához.
A szerszámok elkülönítése egy gyakorlati korlátozás, amelyet könnyű alábecsülni. A 316L-hez használt nyomószerszámok, rögzítőkészülékek és vágószerszámok nem feltétlenül alkalmasak a 904L feldolgozására, és egy olyan gyártóüzem, amely közvetlenül áttér egy másik minőségre, újra kell, hogy érvényesítse a folyamatát. Ez egy beállítási költség, nem darabonkénti költség, de a kezdő tételre hárul, és meghatározza a minimális rendelési mennyiséget.
Egy érzékenységcsökkentett példa egy tok megmunkálási folyamatból: egy gyártóüzem kis tételben átállt egy tok tervezésénél a 316L-ről a 904L-re. Az első darabok méretükben megfeleltek a tűréshatároknak, de a tok hátoldalán végzett menetvágásnál nagyobb szerszámkopást és enyhe változást észleltek a menetoldalfelület minőségében. A menetmérő még mindig megfelelt, de az oldalfelületek felületminősége durvább volt, mint a 316L-es alapvonal esetében. A megoldás egy menetvágási paraméter-módosítás és rövidebb időközönkénti szerszámélettartam-ellenőrzés volt, nem pedig új menetterv. A tanulság az, hogy a 904L nem hirtelen, drámaian meghibásodik; inkább több figyelmet igényel azoknál a műveleteknél, amelyeket eredetileg a 316L-hez hangoltak.
A csiszolás jellege egy tervezési döntés
a 904L acél polírozott felülete enyhén fehérebb és mélyebb hatást kelt, mint a 316L-é, ezért gyakran kapcsolják össze egy drágább megjelenéssel. Ez a különbség valós, de finom, és a megvilágítástól függő. Az a márkának, amelyik a 904L-t a polírozás minősége miatt választja, ellenőriznie kell a végső megjelenést ugyanolyan megvilágítási körülmények között, amelyek között a kész órát értékelni fogják – nem pedig egyetlen lámpa alatt készült mintán.
Magának a polírozási folyamatnak az útvonala is megváltozik. A 904L felületi keményedést szenved, és ha egy polírozási lépés túl forró vagy túl gyors, akkor olyan felületet hagyhat, amelyet későbbi lépésben nehezebb korrigálni. A felületkezelési sorrendet ugyanúgy testre kell szabni az adott ötvözet típusához, mint a megmunkálási sorrendet. Egy 316L-hez írt polírozási specifikáció nem alkalmazható közvetlenül a 904L-re ellenőrzés nélkül.
A választás lényege
A minőségi besorolás döntése általában három kérdésre vezethető vissza. Először: milyen körülmények között kerül használatra az adott darab? Egy belső térben viselt ruhás óraeset nem igényel 904L ötvözet korroziónak ellenálló rétegének vastagságát. Egy búváróra-eset vagy egy nedves klímájú piacra szánt eset indokolhatja ezt a megoldást. Másodszor: mi a gyártási tételnagyság és a szerszámozási helyzet? Egy kis tétel 904L anyagból jelentős előkészítési terhet ró a gyártásra, amelyet egy nagyobb tétel könnyebben el tud nyelni. Harmadszor: mit szeretne a márkának a felületi megmunkálás kifejezni? A 904L más módon csillog, és ezt a különbséget szándékosan kell beépíteni a tervezésbe, nem pedig mellékhatásként kezelni.
A kis és nagy tétel esetén is ugyanazt a minőségi szintet kell alkalmazni, függetlenül az anyagminőségtől – annak ellenére, hogy egy kisebb sorozat egységára magasabb, mivel az előkészítési és szerszámozási költségek kevesebb darabra oszlanak el. Ez egy árgradiens, nem pedig elfogadási kritériumokban rejlő különbség.
A Burriva alkatrészszinten dolgozik a számlapokon, házakon, karperecekön és csatokon, a karórák házainak gyártása pedig a CNC-marásból, a kivágásból, az automatizált polírozásból, a méretellenőrzésből, valamint a beérkező, folyamatban lévő és kiszállított termékek többszöri ellenőrzéséből áll. A munkafolyamatok elkülönítettek, és a CAD-fájlokhoz való hozzáférés szabályozott, így a tervezési fájlok feladatkör szerint vannak szétosztva. A márkák, amelyek 316L és 904L acélötvözetet fontolgatnak egy házprojekthez, kapcsolatba léphetnek a csapattal a házspecifikációk, a megmunkálási követelmények és az ellenőrzési pontok megbeszélése érdekében.