
 EN
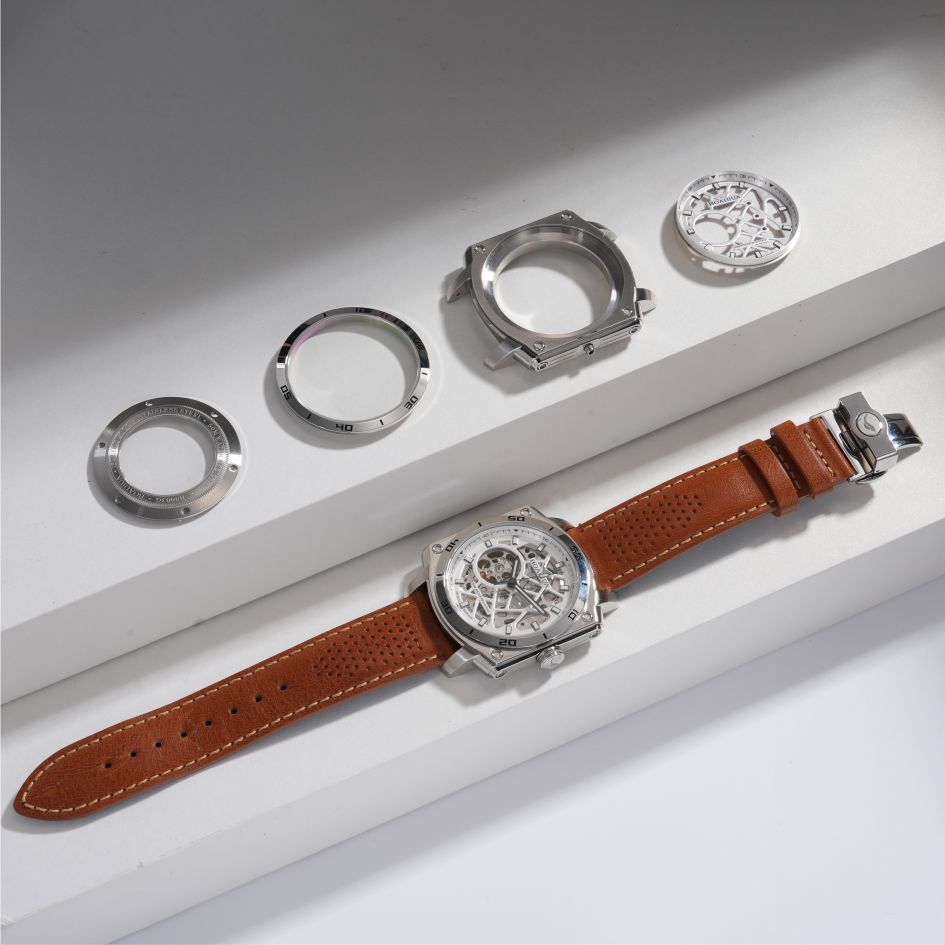
எந்த ஒரு ஸ்டெயின்லெஸ் ஸ்டீல் கடிகார வெளிப்புற அடைப்பிலும் பேசும்போது, 316L மற்றும் 904L என இரண்டு தரங்களே பொதுவாக குறிப்பிடப்படுகின்றன. சுருக்கமாகச் சொல்வதானால், 904L சிறந்தது என்று கூறப்படுகிறது, ஏனெனில் அதன் விலை அதிகம். இந்த சுருக்கம் தவறானது அல்ல, ஆனால் பயனுள்ளதாகவும் இல்லை. இந்த இரண்டு உலோகக் கலவைகளும் ஸ்டெயின்லெஸ் ஸ்டீல் குடும்ப மரத்தில் வெவ்வேறு இடங்களில் அமைந்துள்ளன, மேலும் அவற்றின் வேறுபாடுகள் சீரழிவு எதிர்ப்பு, இயந்திர செயல்பாடு, மிக மென்மையான முறையில் துலக்கும் தன்மை மற்றும் ஒவ்வொரு பாகத்தின் விலை ஆகியவற்றில் தெளிவாகத் தெரிகின்றன. ஒரு பிராண்ட் இவற்றில் ஒன்றைத் தேர்வு செய்வது, சிறந்த தரத்தைத் தேர்வு செய்வது அல்ல; அது, குறிப்பிட்ட கடிகார வடிவமைப்புக்கும், குறிப்பிட்ட அணிவதற்கான பயன்பாட்டு முறைக்கும் ஏற்ற தரத்தைத் தேர்வு செய்வதாகும்.
வேதியியல் விளக்கம் தான் கதையைச் சொல்கிறது. 316L என்பது ஒரு தரமான ஆஸ்டெனிட்டிக் படிநிலையாகும், அதில் தோராயமாக 16 முதல் 18 சதவீதம் வரை குரோமியம், 10 முதல் 14 சதவீதம் வரை நிக்கல் மற்றும் 2 முதல் 3 சதவீதம் வரை மாலிப்டினம் உள்ளது. 904L என்பது ஒரு சூப்பர்-ஆஸ்டெனிட்டிக் படிநிலையாகும், அதில் 19 முதல் 23 சதவீதம் வரை குரோமியம், 23 முதல் 28 சதவீதம் வரை நிக்கல், 4 முதல் 5 சதவீதம் வரை மாலிப்டினம் மற்றும் 1 முதல் 2 சதவீதம் வரை தாமிரம் உள்ளது. அதிகமாக உள்ள நிக்கல் மற்றும் மாலிப்டினம், பிட்டிங் எதிருதாக்கு சமமான எண்ணை (PREN) 316L-இல் தோராயமாக 24 முதல் 26 வரையிலிருந்து 904L-இல் தோராயமாக 34 முதல் 43 வரையில் உயர்த்துகிறது. PREN என்பது ஒரு எஃகு குளோரைடுகளை எவ்வாறு சமாளிக்கிறது என்பதை தோராயமாக முன்கூட்டியே கணிக்கும் மதிப்பு. இந்த எண் அதிகமாக இருந்தால், உப்பு நீர் மற்றும் வியர்வையில் பிட்டிங் எதிருதாக்குத்தன்மை சிறப்பாக இருக்கும்.
| காரணி | 316L | 904L |
|---|---|---|
| குரோமியம் | 16 முதல் 18% | 19 முதல் 23% |
| நிக்கல் | 10 முதல் 14% | 23 முதல் 28% |
| மோலிப்டினம் | 2 முதல் 3% | 4 முதல் 5% |
| செப்பு | எதுவுமில்லை | 1 முதல் 2% |
| PREN (தோராயமாக) | 24 முதல் 26 | 34 முதல் 43 வரை |
| வழக்கமான ராக்வெல் பி கடினத்தன்மை | பெரும்பாலும் அதிகம் | சமமாகவோ அல்லது குறைவாகவோ |
| ஒப்பீட்டளவில் மூலப் பொருள் செலவு | அடிப்படை | தோராயமாக 2 முதல் 4 மடங்கு அதிகமாக |
| இயந்திர நடத்தை | முன்னறிவிக்கத்தக்கது | கடினமானது, கருவிகளுக்கு அதிக தேய்மானம் |
துரு எதிர்ப்பு உண்மையில் உள்ளது, ஆனால் அது குறுகியது
904L இன் மிக வலிமையான சான்று துரு எதிர்ப்புதான். அதிக மாலிப்டினம் மற்றும் தாமிரச் சேர்மம் அதற்கு குளோரைடுகள் மற்றும் சில அமிலங்களுக்கு சிறந்த எதிர்ப்பை அளிக்கின்றன, எனவே இந்த தரம் வேதியியல் செயலாக்க உபகரணங்களில் பொதுவாகப் பயன்படுத்தப்படுகிறது. ஒரு கடிகார உறையில், இது வியர்வை, உப்பு நீர் மற்றும் குளோரினேற்றப்பட்ட நீருக்கு மீண்டும் மீண்டும் வெளிப்படுத்தப்படும் போது சிறந்த செயல்திறனைக் குறிக்கிறது. ஒரு டைவ் கடிகாரம் அல்லது ஈரப்பதமான நிலைமைகளில் தினசரி அணியப்படும் உறைக்கு இது உண்மையிலேயே ஒரு நன்மையாகும்.
இந்த வரம்பு மிகவும் உண்மையானது. 316L என்பது ஒரு கடிகார உறையின் சாதாரண அணிவதில் ஏற்படும் சீரழிவிற்கு ஏற்கனவே மிக அதிக எதிர்ப்புத்தன்மை கொண்டது. இரண்டு தரங்களுக்கும் இடையேயான வேறுபாடு கடுமையான சூழ்நிலைகளில் மட்டுமே முக்கியத்துவம் வாய்ந்ததாக இருக்கும்; சாதாரண சூழ்நிலைகளில் அல்ல. 316L உறையை ஷவர், கடல் மற்றும் உடற்பயிற்சி மையத்திற்கு எடுத்துச் செல்லும் ஒருவர், பொதுவாக 904L தடுத்திருக்கக்கூடிய தோல்வியைக் காணமாட்டார். உயர் உப்பு சூழலில் வாழும் அல்லது சுத்தம் செய்வதற்கான இடைவெளி மிக நீண்ட காலமாக இருக்கும் ஒருவர், வியர்வை மற்றும் உப்பு சேர்ந்து கொள்ளக்கூடிய உறையின் பின்புறத்தில் உள்ள திருகு வடிவிலான பகுதியில் இந்த வேறுபாட்டை உணரலாம். தரத்தைத் தேர்வு செய்வது தனிப்பயன் அணிவதன் முறையை அடிப்படையாகக் கொண்டிருக்க வேண்டும்; தன்மை அட்டவணையை அடிப்படையாகக் கொண்டு அல்ல.
கோடு ஏற்படுவதற்கான எதிர்ப்புத்தன்மை விலைத் தாளைப் பின்பற்றுவதில்லை
பொதுவாக ஏற்றுக்கொள்ளப்படும் கருதுகோள், 904L என்பது உயர் தர உலோகமாக இருப்பதால் அது கோடுகளை ஏற்படுத்துவதில்லை என்பதே. ஆனால் உலோகவியல் இதை ஆதரிப்பதில்லை. இரண்டு வகைகளுக்கும் ராக்வெல் B கடினத்தன்மை வரம்புகள் மேலும் மேலும் மேலே பொருந்துகின்றன, மேலும் 904L பெரும்பாலும் 316L ஐ விட சமமாகவோ அல்லது சற்று மென்மையாகவோ இருக்கும். அதிக நிக்கல் மற்றும் மாலிப்டினம் துருத்தடுப்புத் தன்மையை மேம்படுத்துகின்றன, ஆனால் தேய்மானத் தடுப்புத் தன்மையை அல்ல. 904L கேஸ்களைப் பயன்படுத்தும் சிலர், அவை 316L இல் ஏற்படும் வேகத்திலேயே முடித்துக் கோடுகள் ஏற்படுவதை அறிவித்துள்ளனர், மேலும் ‘குறைவாகக் கோடுகளை ஏற்படுத்தும்’ என்ற கூற்று, கடினத்தன்மையின் அடிப்படையில் இல்லாமல் பரவலாக மீண்டும் மீண்டும் கூறப்படுகிறது.
இது ஒரு பிராண்ட் கேஸ் தன்மைகளை எழுதும்போது முக்கியமானது. கோடுகளைத் தடுப்பதே இலக்காக இருந்தால், அதற்கான விடை உயர் ஸ்டெயின்லெஸ் தரம் அல்ல. அது வேறொரு மேற்பரப்பு சிகிச்சை, வேறொரு உலோகக் கலவைக் குடும்பம் அல்லது பளபளப்பான மேற்பரப்புகளை அதிக தொடர்பு கொள்ளும் பகுதிகளிலிருந்து தவிர்க்கும் வடிவமைப்பு ஆகும். கோடுகளைத் தடுப்பதற்காக 904L ஐத் தேர்வு செய்வது என்பது பணிக்கு தவறான கருவியைத் தேர்வு செய்வதே.
செயலாக்கத்தின் கட்டணம் என்பது செலவு உள்ள இடம்
904L இன் பொருள் விலை 316L ஐ விட இரண்டு முதல் நான்கு மடங்கு என அடிக்கடி குறிப்பிடப்படுகிறது, ஆனால் இயந்திரத்தில் வெட்டப்பட்ட கேஸில் முதன்மை செலவு இயக்கம் அல்ல; அது இயந்திரத்தின் செயல்பாடு ஆகும். 904L எளிதில் வெட்டு விளைவால் கடினமாகிறது மற்றும் வெட்டு ஓரத்தில் அதிக வெப்பத்தை உருவாக்குகிறது. கருவிகளின் தேய்வு அதிகரிக்கிறது, சுழற்சி நேரம் நீண்டுள்ளது, மேலும் செயல்முறை வரம்பு குறுகியுள்ளது. 316L ஐ எளிதில் இயக்கும் ஒரு தொழிற்சாலைக்கு 904L இல் அதே துல்லியத்தை பராமரிக்க 904L க்கு வேறுபட்ட கருவிகள் மற்றும் வேறுபட்ட அமைப்புகள் தேவைப்படலாம்.
கருவிகளை பிரித்தல் என்பது ஒரு நடைமுறை கட்டுப்பாடு ஆகும், அதை மதிப்பிடுவதில் எளிதில் தவறு நிகழக்கூடும். 316L க்காக பயன்படுத்தப்படும் டைஸ், பிடிமானங்கள் மற்றும் வெட்டு கருவிகள் 904L க்கு தானாகவே ஏற்றவை அல்ல; ஒரு தொழிற்சாலை 316L இலிருந்து 904L ஆக மாறும்போது அதன் செயல்முறையை மீண்டும் தகுதிப்படுத்த வேண்டியிருக்கும். இது ஒரு தனிப்பட்ட பொருளுக்கான செலவு அல்ல, ஆனால் அது முதல் தொகுப்பில் விழுகிறது மற்றும் குறைந்தபட்ச ஆர்டர் அளவை வடிவமைக்கிறது.
ஒரு கேஸ் மெஷினிங் ஓட்டத்திலிருந்து ஒரு குறைந்த உணர்திறன் கொண்ட எடுத்துக்காட்டு: ஒரு தொழிற்சாலை 316L இலிருந்து 904L க்கு ஒரு சிறிய தொகுதிக்காக கேஸ் வடிவமைப்பை மாற்றியது. முதல் மாதிரிகள் துல்லிய வரம்பிற்குள் வெளியேறின, ஆனால் கேஸ்பேக்கில் திரெட் டேப்பிங் செய்யும்போது கருவியின் அதிக அரிமானம் மற்றும் திரெட் பக்க முகப்பின் சிறிய மாற்றம் காணப்பட்டது. திரெட் கேஜ் இன்னும் வெற்றிகரமாக இருந்தது, ஆனால் பக்க முகப்பின் மேற்பரப்பு முறை மேம்பாடு 316L அடிப்படையை விட மோசமாக இருந்தது. தீர்வாக, டேப்பிங் அளவுருக்களை மாற்றுவதும், கருவி ஆயுளை குறைந்த இடைவெளிகளில் சரிபார்ப்பதும் மட்டுமே தேவைப்பட்டது; புதிய திரெட் வடிவமைப்பு தேவையில்லை. இதன் பாடம் என்னவென்றால், 904L திடீரென தோல்வியுறுவதில்லை. அது 316L க்காக துல்லியப்படுத்தப்பட்ட செயல்பாடுகளில் கூடுதல் கவனத்தை நாடுகிறது.
பாலிஷ் செய்யும் தன்மை என்பது ஒரு வடிவமைப்பு முடிவு
904L என்பது 316L ஐ விட சற்று வெள்ளையாகவும், ஆழமாகவும் தோன்றும் முறையில் பாலிஷ் செய்யப்படுகிறது, இதுவே அது மிகவும் மதிப்புமிக்க தோற்றத்தைத் தருவதற்கான ஒரு காரணமாகும். இந்த வேறுபாடு உண்மையில் இருக்கிறது, ஆனால் அது மிகவும் நுண்ணியதாகவும், ஒளியின் வகையைப் பொறுத்ததாகவும் உள்ளது. 904L ஐ பாலிஷ் தன்மைக்காக தேர்ந்தெடுக்கும் ஒரு பிராண்ட், இறுதியில் தயாராகும் கடிகாரத்தை மதிப்பீடு செய்யப்படும் அதே ஒளி நிலைமைகளில் அதனைச் சோதித்து உறுதிப்படுத்த வேண்டும்; ஒரே விளக்கின் கீழ் மாதிரியை மட்டும் சோதிப்பது போதாது.
பாலிஷ் செய்யும் முறையும் மாறுகிறது. 904L மேற்பரப்பில் வேலை செய்யும்போது கடினமாகிறது, மேலும் மிக அதிக வெப்பத்தில் அல்லது மிக வேகமாக பாலிஷ் செய்யப்படும் பட்சத்தில், பின்னர் சரிசெய்ய கடினமான மேற்பரப்பை ஏற்படுத்தும். இறுதிச் செயல்முறையை அந்த உலோகத்தின் தரத்திற்கேற்றவாறு தனிப்பயனாக்க வேண்டும், இது இயந்திரத்தால் செய்யப்படும் செயல்முறையைப் போலவே ஆகும். 316L க்காக எழுதப்பட்ட பாலிஷ் தர விவரங்களை 904L க்கு நேரடியாகப் பயன்படுத்த முடியாது; அதற்கு முன் சரிபார்க்கப்பட வேண்டும்.
இந்தத் தேர்வு எதை அடிப்படையாகக் கொண்டது
தர முடிவு பொதுவாக மூன்று கேள்விகளுக்கு குறைகிறது. முதலாவது, இந்த வழக்கு சேவையில் என்ன செய்யப்படும்? உள்ளே அணியப்படும் ஒரு டிரெஸ் கேஸுக்கு 904L இன் செரிவு மேற்பரப்பு தேவையில்லை. ஒரு டைவ் கேஸ் அல்லது ஈரப்பதமான சந்தைக்குச் செல்லும் கேஸ் அதை நியாயப்படுத்தலாம். இரண்டாவது, தொகுதி அளவு மற்றும் கருவிகளின் நிலைமை என்ன? 904L இல் சிறிய தொகுதிக்கு ஏற்பாடு செய்வது கடினமாக இருக்கும், ஆனால் பெரிய தொகுதிக்கு அது எளிதாக ஏற்றுக்கொள்ளக்கூடியது. மூன்றாவது, பிராண்ட் முடிவு என்ன சொல்ல விரும்புகிறது? 904L வேறுபட்ட முறையில் பாலிஷ் செய்யப்படுகிறது, அந்த வேறுபாடு வடிவமைப்பின் ஒரு திட்டமிடப்பட்ட பகுதியாக இருக்க வேண்டும், அது ஒரு பக்க விளைவாக இருக்கக் கூடாது.
சிறிய மற்றும் பெரிய தொகுதிகள் எந்த தரத்தில் இருந்தாலும் ஒரே தரத்தின் தரமான தரத்தை பேண வேண்டும், ஏனெனில் சிறிய தொகுதியின் ஒரு அலகின் விலை அதிகமாக இருக்கும், ஏனெனில் ஏற்பாடு மற்றும் கருவிகளின் செலவுகள் குறைந்த எண்ணிக்கையிலான பொருட்களில் பகிரப்படுகின்றன. இது விலை சாய்வு, ஏற்றுக்கொள்ளும் விதிமுறைகளில் வேறுபாடு அல்ல.
புரிவா கடிகாரத்தின் டயல்கள், கேஸ்கள், கைகள் மற்றும் பக்கிள்கள் ஆகியவற்றின் கூறு மட்டத்தில் பணியாற்றுகிறது. கடிகாரக் கேஸ் உற்பத்தி சிஎன்சி மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங், அளவு ஆய்வு மற்றும் வருகை, செயல்முறை மற்றும் வெளியீடு ஆகிய மூன்று நிலைகளிலும் பல ஆய்வு சுற்றுகளை உள்ளடக்கியது. பிரிக்கப்பட்ட பணிப்பாய்வுகள் மற்றும் CAD கோப்பு அணுகல் கட்டுப்பாடுகள் வடிவமைப்பு கோப்புகளை வேலை பங்கு வாரியாக பிரித்து வைக்கின்றன. 316L மற்றும் 904L ஸ்டெயின்லெஸ் ஸ்டீலை கேஸ் திட்டத்திற்காக மதிப்பீடு செய்யும் பிராண்டுகள், கேஸ் தன்மைகள், இயந்திர செயல்முறை தேவைகள் மற்றும் ஆய்வு புள்ளிகள் பற்றி விவாதிக்க குழுவைத் தொடர்பு கொள்ளலாம்.