
 EN
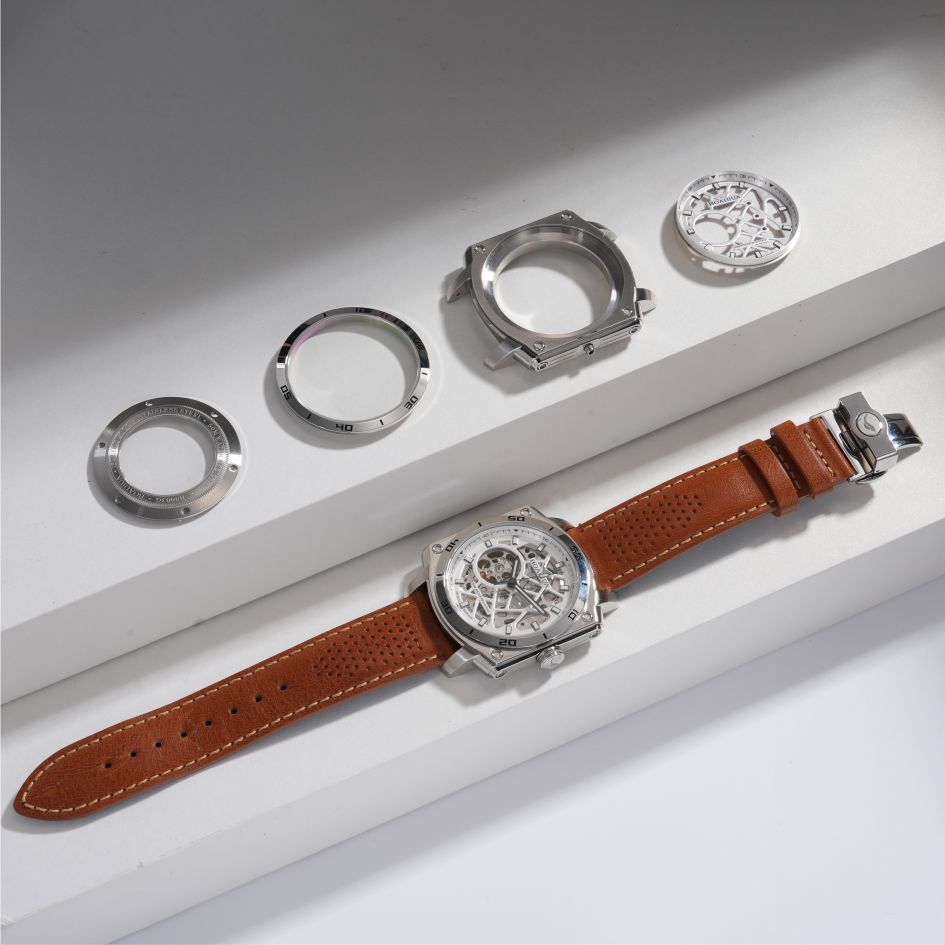
ورود به هر گفتوگویی دربارهی پوستههای ساعت از فولاد ضدزنگ، دو درجهی ۳۱۶L و ۹۰۴L را بهطور مکرر بههمراه دارد. نسخهی خلاصه میگوید که ۹۰۴L بهتر است، زیرا قیمت بالاتری دارد. این خلاصهسازی از نظر درستی اشتباه نیست، اما از نظر کاربردی بیفایده است. این دو آلیاژ در جایگاههای متفاوتی در «درخت خانوادگی» فولادهای ضدزنگ قرار دارند و تفاوت آنها در رفتار در برابر خوردگی، پاسخدهی در ماشینکاری، ویژگیهای صیقلزنی و هزینهی هر قطعه آشکار میشود. برندی که بین این دو انتخاب میکند، در واقع در حال انتخاب «درجهی بهتری» نیست؛ بلکه در حال انتخاب درجهای است که با طراحی خاص پوسته و الگوی خاص استفادهی آن سازگان دارد.
شیمی مواد داستان را روایت میکند. ۳۱۶ال یک درجه استاندارد اُستنیتی است که حاوی تقریباً ۱۶ تا ۱۸ درصد کروم، ۱۰ تا ۱۴ درصد نیکل و ۲ تا ۳ درصد مولیبدن است. ۹۰۴ال یک درجه اُستنیتی پیشرفته است که حاوی ۱۹ تا ۲۳ درصد کروم، ۲۳ تا ۲۸ درصد نیکل، ۴ تا ۵ درصد مولیبدن و ۱ تا ۲ درصد مس میباشد. این مقدار اضافی نیکل و مولیبدن عدد معادل مقاومت در برابر حفرهزدن (که معمولاً به آن PREN گفته میشود) را از حدود ۲۴ تا ۲۶ برای ۳۱۶ال به تقریباً ۳۴ تا ۴۳ برای ۹۰۴ال افزایش میدهد. PREN یک پیشبینیکننده تقریبی از نحوه مقاومت فولاد در برابر کلریدهاست. عدد بالاتر نشاندهنده مقاومت بهتر در برابر حفرهزدن در آب شور و عرق است.
| عامل | 316L | 904L |
|---|---|---|
| کروم | ۱۶ تا ۱۸ درصد | ۱۹ تا ۲۳ درصد |
| نیکل | ۱۰ تا ۱۴ درصد | ۲۳ تا ۲۸ درصد |
| مولیبدن | ۲ تا ۳ درصد | ۴ تا ۵ درصد |
| مس | هیچکدام | ۱ تا ۲ درصد |
| PREN (تقریبی) | ۲۴ تا ۲۶ | ۳۴ تا ۴۳ |
| سختی راکول بی معمولی | اغلب بالاتر است | برابر یا کمتر |
| هزینهی نسبی مواد اولیه | خط پایه | تقریباً ۲ تا ۴ برابر بالاتر |
| رفتار ماشینکاری | قابل پیشبینی | سختتر، سایش بیشتر ابزار |
مقاومت در برابر خوردگی واقعی است و همچنین محدود
قویترین دلیل برای استفاده از ۹۰۴ال مقاومت در برابر خوردگی است. مولیبدن بیشتر و افزودن مس، مقاومت بهتری در برابر کلریدها و برخی اسیدها فراهم میکند؛ به همین دلیل این درجه در تجهیزات پردازش شیمیایی رایج است. در پوشش ساعت، این امر به عملکرد بهتر در برابر عرق، آب شور و قرارگیری مکرر در آب کلردار ترجمه میشود. برای ساعت غواصی یا پوششی که روزانه در شرایط مرطوب استفاده میشود، این مزیتی واقعی است.
محدودیتها بهطور مساوی واقعی هستند. فولاد ضدزنگ ۳۱۶ال از مقاومت بسیار بالایی در برابر خوردگی ناشی از استفادهٔ عادی در پوشش ساعت برخوردار است. تفاوت بین این دو درجه تنها در شرایط سخت و پرتنش معنادار میشود، نه در شرایط معمولی. فردی که پوشش ساعت از جنس ۳۱۶ال را به دوش، اقیانوس و باشگاه ببرد، معمولاً شکستی را تجربه نمیکند که استفاده از ۹۰۴ال بتواند آن را جلوگیری کند. اما کسی که در محیطی با غلظت بالای نمک زندگی میکند یا فاصلهٔ زمانی طولانیتری بین تمیزکردنها دارد، ممکن است تفاوت را در ر threads پشت پوشش مشاهده کند، جایی که عرق و نمک میتوانند تجمع یابند. انتخاب درجهٔ فولاد باید بر اساس الگوی استفادهٔ واقعی باشد، نه بر اساس صفحهٔ مشخصات فنی.
مقاومت در برابر خراش با قیمت همراستا نیست
فرض رایج این است که ۹۰۴ال کمتر خراش میخورد، زیرا درجهٔ برتری است. اما شیمی فلزشناسی این ادعا را تأیید نمیکند. دو درجهٔ مذکور دامنههای همپوشانی در سختی راکول بی دارند و ۹۰۴ال اغلب برابر یا کمی نرمتر از ۳۱۶ال است. نیکل و مولیبدن بیشتر، مقاومت در برابر خوردگی را بهبود میبخشند، نه مقاومت در برابر سایش. برخی از صاحبان پوستههای ۹۰۴ال گزارش دادهاند که خراشهای مویی به سرعتی مشابه پوستههای ۳۱۶ال ظاهر میشوند و ادعای «کمتر خراش میخورد» بدون پایهای در سختی، بهطور گسترده تکرار شده است.
این امر برای برندی که مشخصات فنی پوسته را تدوین میکند اهمیت دارد. اگر هدف، مقاومت در برابر خراش باشد، پاسخ، انتخاب درجهٔ بالاتری از فولاد ضدزنگ نیست؛ بلکه انتخاب پرداخت سطحی متفاوت، خانوادهٔ آلیاژی دیگر یا طراحیای است که سطوح صیقلی را از نواحی با تماس زیاد دور نگه میدارد. انتخاب ۹۰۴ال بهمنظور مقاومت در برابر خراش، یعنی انتخاب ابزار نادرست برای انجام کار.
جریمهٔ ماشینکاری جایی است که هزینه قرار دارد
هزینهٔ مواد اولیهٔ ۹۰۴ال اغلب دو تا چهار برابر ۳۱۶ال ذکر میشود، اما مواد اولیه خام عامل اصلی هزینهٔ بالاتر در حالت پردازششدهٔ قطعه نیست. عامل اصلی هزینهٔ بالاتر، هزینهٔ ماشینکاری است. ۹۰۴ال بهراحتیتر سختشده و گرمای بیشتری در لبهٔ برش ایجاد میکند. سایش ابزار بیشتر میشود، زمان چرخه افزایش مییابد و بازهٔ فرآیندی تنگتر میگردد. کارگاهی که بهراحتی ۳۱۶ال را پردازش میکند، ممکن است برای حفظ همان دقت در پردازش ۹۰۴ال به ابزارها و پارامترهای متفاوتی نیاز داشته باشد.
جداکردن ابزارها محدودیتی عملی است که بهراحتی قابل دستکمگرفتن است. قالبها، گیرهها و ابزارهای برشی که برای ۳۱۶ال استفاده میشوند، بهطور خودکار برای ۹۰۴ال مناسب نیستند و کارگاهی که در میانهٔ تولید از یک درجه به درجهٔ دیگر تغییر میدهد، ممکن است مجبور شود فرآیند خود را مجدداً صلاحیتسنجی کند. این هزینهٔ راهاندازی است، نه هزینهٔ هر قطعه، اما بر روی اولین دسته تأثیر میگذارد و آستانهٔ حداقل سفارش را تعیین میکند.
نمونهای از کاهش حساسیت در یک اجرای ماشینکاری پوسته: یک کارگاه طرح پوسته را از جنس ۳۱۶L به ۹۰۴L برای تولید دستهای کوچک تغییر داد. نخستین قطعات در محدودهٔ تلرانس مورد نظر ساخته شدند، اما عملیات رزوهزنی روی پشت پوسته نشاندهندهٔ سایش بیشتر ابزار و تغییر جزئی در بافت سطح دیوارههای رزوه بود. مقیاس رزوه همچنان قابل قبول بود، اما بافت سطح دیوارهها نسبت به پایهٔ ۳۱۶L زبرتر بود. راهحل، تغییر پارامترهای رزوهزنی و بررسی عمر ابزار در فواصل کوتاهتر بود، نه طراحی مجدد رزوه. درس این است که ۹۰۴L بهصورت ناگهانی یا شدید خراب نمیشود؛ بلکه در عملیاتی که قبلاً برای ۳۱۶L تنظیم شدهاند، نیازمند توجه بیشتری است.
ویژگی صیقلدهی یک تصمیم طراحی است
پولیش ۹۰۴L رنگی سفیدتر و عمیقتر از پولیش ۳۱۶L دارد که یکی از دلایل این است که ظاهری گرانبهاتر به آن نسبت داده میشود. این تفاوت واقعی است، اما ظریف بوده و به شرایط نور محیط بستگی دارد. برندی که ۹۰۴L را برای ویژگی پولیش انتخاب میکند، باید آن را در همان شرایط نوری که ساعت نهایی در آن ارزیابی خواهد شد، آزمایش کند—نه بر روی نمونهای که زیر یک لامپ تنها بررسی شده است.
مسیر پولیش نیز خود تغییر میکند. سطح ۹۰۴L در حین پولیش سختتر میشود و اگر مرحله پولیش بیش از حد گرم یا سریع انجام شود، سطحی ایجاد میشود که اصلاح آن در مرحله بعدی دشوارتر خواهد بود. ترتیب پایانیدهی باید دقیقاً برای این درجه فولاد تنظیم شود، همانطور که ترتیب ماشینکاری نیز تنظیم میشود. مشخصات پولیشی که برای ۳۱۶L تدوین شده، بدون بازبینی مستقیم قابل اعمال بر ۹۰۴L نیست.
در نهایت، این انتخاب به چه چیزی منجر میشود
تصمیمگیری دربارهٔ درجهٔ فولاد معمولاً به سه پرسش کاهش مییابد. اول، این قطعه در شرایط استفاده چه میبیند؟ قابی برای ساعت رسمی که در محیطهای داخلی به کار میرود، نیازی به حاشیهٔ مقاومت در برابر خوردگی ۹۰۴ال ندارد. اما قابی برای ساعت غواصی یا قابی که قرار است در بازارهای مرطوب عرضه شود، ممکن است این درجه را توجیه کند. دوم، اندازهٔ دستهٔ تولید و وضعیت ابزارآلات چیست؟ تولید کوچک در ۹۰۴ال بار اولیهٔ راهاندازی را ایجاد میکند که تولید انبوه میتواند آن را بهراحتی جذب کند. سوم، برند چه پیامی از ظاهر نهایی قطعه میخواهد؟ ۹۰۴ال بهصورت متفاوتی صیقل میشود و این تفاوت باید بخشی عمدی از طراحی باشد، نه یک اثر جانبی.
استانداردهای کیفیت برای دستههای کوچک و بزرگ باید بدون توجه به درجهٔ فولاد یکسان باشند؛ حتی اگر قیمت هر واحد در تولید کوچک بالاتر باشد، زیرا هزینههای راهاندازی و ابزارآلات بین تعداد کمتری قطعه تقسیم میشوند. این یک شیب قیمتی است، نه تفاوتی در معیارهای پذیرش.
بریوا در سطح قطعات روی صفحهنمایشها، پوستهها، بازوبندها و بستها کار میکند؛ تولید پوستههای ساعت شامل فرآیندهای ماشینکاری با دستگاههای CNC، قالبزنی، صیقلدهی خودکار، بازرسی ابعادی و چندین دوره بازرسی در مراحل ورودی، در حین تولید و خروجی است. جریانهای کاری بهصورت جداگانه تنظیم شدهاند و دسترسی به فایلهای CAD تحت کنترل قرار گرفته تا فایلهای طراحی بر اساس نقش شغلی هر کارمند تقسیمبندی شوند. برندهایی که برای پروژهی پوستهی ساعت از فولاد ضدزنگ ۳۱۶L یا ۹۰۴L استفاده میکنند میتوانند با تیم تماس بگیرند تا مشخصات پوسته، نیازمندیهای ماشینکاری و نقاط بازرسی را بررسی کنند.