
 EN
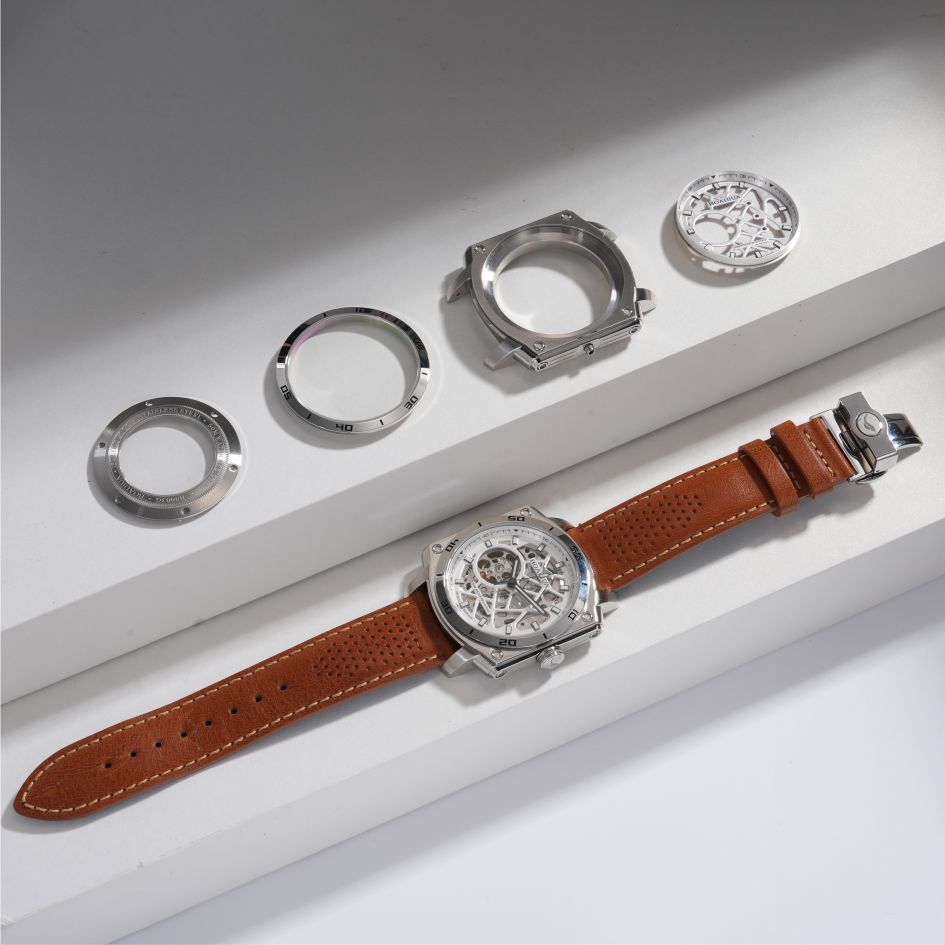
Intrați în orice discuție despre carcasele de ceas din oțel inoxidabil și veți auzi mereu aceleași două calități: 316L și 904L. Versiunea prescurtată spune că 904L este mai bună pentru că costă mai mult. Această versiune prescurtată nu este nici falsă, dar nici utilă. Cele două aliaje se află în poziții diferite pe „arborele genealogic” al oțelurilor inoxidabile, iar diferența se manifestă în comportamentul la coroziune, răspunsul la prelucrare mecanică, caracterul finisării prin lustruire și costul pe piesă. O marcă care alege între ele nu alege o calitate superioară, ci o calitate care se potrivește unui anumit design de carcasă și unui anumit profil de uzură.
Chimia spune povestea. 316L este o calitate austenitică standard, cu aproximativ 16–18% crom, 10–14% nichel și 2–3% molibden. 904L este o calitate super-austenitică, cu 19–23% crom, 23–28% nichel, 4–5% molibden și 1–2% cupru. Nichelul și molibdenul suplimentare ridică numărul echivalent de rezistență la pitting (PREN) de la aproximativ 24–26 pentru 316L la circa 34–43 pentru 904L. PREN este un predictor aproximativ al modului în care un oțel rezistă clorurilor. Un număr mai mare indică o rezistență superioară la pitting în apă sărată și transpirație.
| Factor | 316L | 904L |
|---|---|---|
| Chromium | 16–18% | 19–23% |
| Nichel | 10–14% | 23–28% |
| Molybdenum | 2–3% | 4–5% |
| Cupru | Nimic | 1 până la 2% |
| PREN (aprox.) | 24–26 | 34–43 |
| Duritate Rockwell B tipică | Adesea mai mare | Egal sau mai mic |
| Costul relativ al materiei prime | Linie de bază | Aproximativ de 2–4 ori mai mare |
| Comportament la prelucrare | Previzibil | Mai dificil, uzură mai accentuată a sculelor |
Rezistența la coroziune este reală, dar și limitată
Cel mai puternic argument în favoarea oțelului 904L este rezistența sa la coroziune. Conținutul mai ridicat de molibden și adăugarea de cupru îi conferă o rezistență superioară față de cloruri și anumite acizi, motiv pentru care acest tip de oțel este frecvent utilizat în echipamentele destinate procesării chimice. În cazul unei carcase de ceas, acest lucru se traduce prin o performanță superioară față de transpirație, apă sărată și expunerea repetată la apă clorată. Pentru un ceas de scafandru sau pentru o carcasă purtată zilnic în condiții umede, aceasta reprezintă un avantaj real.
Limitarea este la fel de reală. Oțelul inoxidabil 316L este deja foarte rezistent la coroziunea la care este supusă carcasa unui ceas în condiții normale de utilizare. Diferența dintre cele două calități devine semnificativă doar în condiții agresive, nu în cele obișnuite. Un purtător care își duce carcasa din oțel 316L sub duș, în ocean sau la sală nu va observa, în general, nicio deteriorare pe care oțelul 904L ar fi putut-o preveni. Un purtător aflat într-un mediu cu conținut ridicat de sare sau care efectuează curățări rare poate observa diferența la filetele fundului carcasei, unde se pot acumula transpirația și sarea. Alegerea calității trebuie să țină cont de modul de utilizare, nu de datele tehnice din fișa produsului.
Rezistența la zgârieturi nu urmează eticheta de preț
O presupunere comună este că 904L zgârie mai puțin pentru că este o calitate superioară. Metaliurgia nu susține acest lucru. Cele două calități au game suprapuse de duritate Rockwell B, iar 904L este adesea egală sau ușor mai moale decât 316L. Un conținut mai ridicat de nichel și molibden îmbunătățește rezistența la coroziune, nu rezistența la uzură. Unii proprietari ai carcaselor din 904L raportează apariția zgârieturilor fine într-un timp la fel de scurt ca și în cazul carcaselor din 316L, iar afirmația „zgârie mai puțin” este răspândită pe scară largă fără o bază obiectivă legată de duritate.
Acest lucru contează pentru o marcă care elaborează o specificație pentru carcasa unui produs. Dacă obiectivul este rezistența la zgârieturi, răspunsul nu constă în alegerea unei calități superioare de oțel inoxidabil. Răspunsul constă într-un tratament superficial diferit, într-un alt tip de aliaj sau într-un design care plasează suprafețele lucioase în zone cu contact redus. Alegerea 904L pentru rezistența la zgârieturi înseamnă a alege un instrument nepotrivit pentru sarcina respectivă.
Penalizarea legată de prelucrare este locul unde se formează costul
Costul materialului 904L este adesea cotat la două până la patru ori mai mare decât cel al 316L, dar materia primă nu reprezintă factorul de cost major în cazul unei carcase prelucrate prin așchiere. Penalizarea constă în procesul de prelucrare. 904L se întărește mai ușor prin deformare plastică și generează mai multă căldură la muchia de tăiere. Uzura sculelor este mai mare, timpul de ciclu se prelungește și fereastra de proces se îngustează. Un atelier care prelucrează confortabil 316L poate avea nevoie de unelte diferite și de parametri distincți pentru a respecta aceeași toleranță la 904L.
Separarea uneltelor reprezintă o constrângere practică ușor de subestimat. Matrițele, dispozitivele de fixare și sculele de așchiere utilizate pentru 316L nu sunt automat potrivite pentru 904L, iar un atelier care schimbă calitatea materialului în cursul producției poate fi nevoit să revalideze întregul proces. Aceasta reprezintă un cost de configurare, nu un cost pe piesă, dar se aplică primei serii și influențează pragul minim de comandă.
Un exemplu desensibilizat dintr-un ciclu de prelucrare a carcaselor: un atelier a schimbat materialul carcassei de la 316L la 904L pentru o mică serie. Primele piese au fost realizate în limitele toleranțelor, dar filetarea partii posterioare a carcassei a evidențiat o uzură mai accentuată a sculelor și o ușoară modificare a finisajului flancurilor filetului. Calibrul de verificare a filetului a rămas în limitele acceptabile, dar finisajul suprafeței flancurilor era mai rugos decât cel obținut cu 316L. Soluția a constat în modificarea parametrilor de filetare și în verificarea duratei de viață a sculelor la intervale mai scurte, nu în proiectarea unui nou tip de filet. Concluzia este că 904L nu eșuează în mod spectaculos; cere doar o atenție sporită în operațiunile care fuseseră optimizate inițial pentru 316L.
Caracterul lustruirii este o decizie de proiectare
904L primește o finisare care pare ușor mai albă și mai profundă decât cea a aliajului 316L, ceea ce reprezintă unul dintre motivele pentru care este asociat cu un aspect mai prețios. Această diferență este reală, dar totuși subtilă și dependentă de iluminare. O marcă care alege 904L pentru caracterul finisării trebuie să îl verifice în aceleași condiții de iluminare în care va fi evaluat ceasul finalizat, nu pe o mostră examinată sub o singură lampă.
Traseul de finisare se modifică, de asemenea. 904L se întărește la suprafață prin lucru mecanic, iar o etapă de finisare care rulează prea fierbinte sau prea rapid poate lăsa o suprafață mai greu de corectat într-o trecere ulterioară. Secvența de finisare trebuie ajustată pentru fiecare calitate, exact ca și secvența de prelucrare mecanică. O specificație de finisare scrisă pentru 316L nu este aplicabilă direct 904L fără o verificare suplimentară.
La ce se reduce alegerea
Decizia privind calitatea se reduce, de obicei, la trei întrebări. În primul rând, ce utilizare are piesa în serviciu? O carcasă pentru costume purtată în interior nu necesită marginea de coroziune specifică aliajului 904L. O carcasă pentru scafandri sau una destinată unui mediu umed poate justifica utilizarea acestui aliaj. În al doilea rând, care este volumul lotului și situația privind sculele? Un lot mic din aliajul 904L implică o sarcină suplimentară de configurare, pe care un lot mare o poate absorbi mai ușor. În al treilea rând, ce mesaj trebuie să transmită finisajul conform intenției brandului? Aliajul 904L se lustruiește într-un mod distinct, iar această diferență trebuie să fie parte integrantă și intenționată a proiectării, nu un efect secundar.
Loturile mici și cele mari trebuie să respecte același standard de calitate, indiferent de calitatea materialului, chiar dacă un lot mic are un preț unitar mai ridicat, deoarece costurile de configurare și de scule sunt distribuite pe un număr mai mic de piese. Aceasta reprezintă o diferență de preț, nu o diferență în criteriile de acceptare.
Burriva lucrează la nivelul componentelor pe cadran, carcase, brățări și broșe, iar producția de carcase de ceas include frezarea CNC, ambutisarea, lustruirea automatizată, verificarea dimensională și mai multe runde de inspecție în etapele de recepție, în curs de procesare și livrare. Fluxurile de lucru sunt separate, iar controlul accesului la fișierele CAD asigură împărțirea fișierelor de proiectare în funcție de rolul profesional. Brandurile care evaluează utilizarea oțelului inoxidabil 316L sau 904L pentru un proiect de carcasă pot contacta echipa pentru a discuta specificațiile carcasei, cerințele de prelucrare mecanică și punctele de inspecție.