
 EN
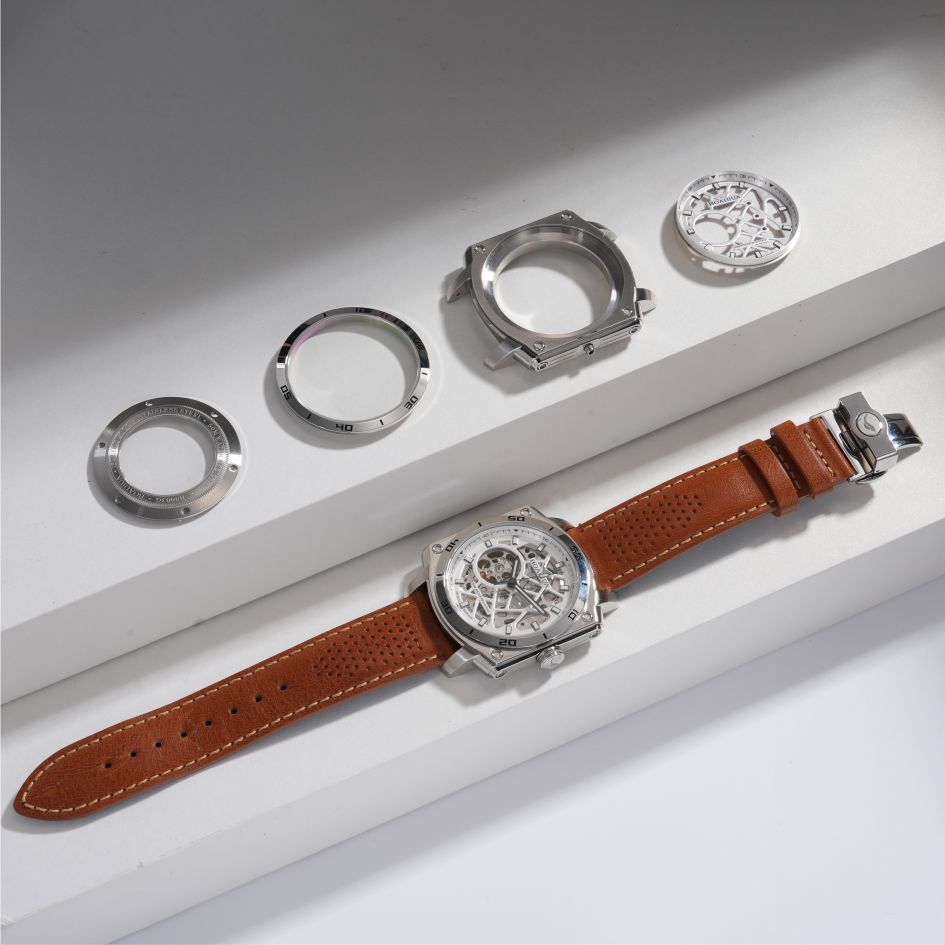
Wchodzisz w każdą rozmowę na temat obudów z nierdzewnej stali i od razu pojawiają się te same dwa gatunki: 316L i 904L. W skróconej wersji mówi się, że 904L jest lepszy, ponieważ jest droższy. Ten skrót nie jest błędny, ale też nie jest użyteczny. Oba stopy zajmują różne miejsca w rodzinie stali nierdzewnych, a różnice przejawiają się w odporności na korozję, reakcji na obróbkę skrawaniem, charakterze polerowania oraz cenie za element. Marka dokonująca wyboru między nimi nie wybiera lepszego gatunku – wybiera gatunek pasujący do konkretnego projektu obudowy i konkretnego profilu użytkowania.
Skład chemiczny mówi całą historię. 316L to standardowy stop austenityczny zawierający około 16–18% chromu, 10–14% niklu oraz 2–3% molibdenu. 904L to stop superaustenityczny zawierający 19–23% chromu, 23–28% niklu, 4–5% molibdenu i 1–2% miedzi. Dodatkowa ilość niklu i molibdenu podnosi liczbę równoważną odporności na punktowe korozje (PREN) z ok. 24–26 dla 316L do ok. 34–43 dla 904L. PREN to przybliżony wskaźnik odporności stali na działanie chlorków. Wyższa wartość oznacza lepszą odporność na korozję punktową w wodzie morskiej i potu.
| Czynnik | 316L | 904l |
|---|---|---|
| Chrom | 16–18% | 19–23% |
| Węgiel | 10–14% | 23–28% |
| Molibden | 2–3% | 4–5% |
| Miedź | Brak | 1 do 2% |
| PREN (przybliżona wartość) | 24–26 | 34–43 |
| Typowa twardość według skali Rockwella B | Często wyższy | Równe lub niższe |
| Względny koszt surowca | Linia bazowa | Około 2–4 razy wyższe |
| Zachowanie podczas obróbki | Przewidywalne | Trudniejsze, większy zużycie narzędzi |
Odporność na korozję jest rzeczywista, ale też ograniczona
Najsilniejszym argumentem za zastosowaniem stali 904L jest jej odporność na korozję. Wyższa zawartość molibdenu oraz dodatek miedzi zapewniają lepszą odporność na chlorki i niektóre kwasy, dlatego właśnie ten stop jest powszechnie stosowany w sprzęcie do przetwarzania chemicznego. W obudowie zegarka oznacza to lepszą odporność na pot, wodę morską oraz wielokrotne narażenie na wodę z chlorami. Dla zegarka nurkowego lub obudowy noszonej codziennie w wilgotnych warunkach jest to rzeczywista zaleta.
Ograniczenie to jest równie rzeczywiste. Stal 316L jest już wysoce odporna na korozję, jakiej podlega obudowa zegarka w normalnych warunkach użytkowania. Różnica między tymi dwoma gatunkami stali staje się istotna jedynie w warunkach ekstremalnych, a nie w typowych. Osoba nosząca obudowę ze stali 316L pod prysznic, w morzu czy w siłowni zazwyczaj nie zaobserwuje uszkodzenia, którego można by uniknąć dzięki zastosowaniu stali 904L. Natomiast użytkownik przebywający w środowisku o wysokim stężeniu soli lub pozostawiający zegarek bez czyszczenia przez dłuższy czas może zauważyć różnicę w gwincie pokrywy tylniej, gdzie mogą gromadzić się pot i sól. Wybór gatunku stali powinien opierać się na profilu użytkowania, a nie na danych technicznych.
Odporność na zadrapania nie koreluje z ceną
Powszechnym założeniem jest, że stal 904L jest mniej podatna na zadrapania, ponieważ stanowi gatunek premium. Metalurgia tego nie potwierdza. Oba gatunki mają nachodzące zakresy twardości wg skali Rockwella B, a stal 904L jest często równie twarda lub nawet nieco miększa niż 316L. Wyższa zawartość niklu i molibdenu poprawia odporność na korozję, a nie na zużycie przez tarcie. Niektórzy właściciele zegarków ze stali 904L zgłaszają pojawianie się drobnych zadrapań w takim samym tempie jak przy stali 316L, a stwierdzenie „mniej podatna na zadrapania” jest powszechnie powtarzane bez podstaw w postaci danych dotyczących twardości.
Ma to znaczenie dla marki opracowującej specyfikację obudowy. Jeśli celem jest zwiększenie odporności na zadrapania, rozwiązaniem nie jest wybór wyższego gatunku stali nierdzewnej. Poprawnym rozwiązaniem jest inna obróbka powierzchni, inna rodzina stopów lub projekt zapobiegający kontaktowi polerowanych powierzchni z obszarami o dużym stopniu narażenia na zużycie. Wybór stali 904L wyłącznie ze względu na odporność na zadrapania to wybór niewłaściwego narzędzia do wykonania zadania.
Koszt związany z trudnością obróbki to miejsce, w którym tkwi rzeczywista cena
Koszt materiału 904L jest często podawany jako dwa do czterokrotnie wyższy niż koszt materiału 316L, ale surowiec nie stanowi głównego czynnika wpływającego na koszty przy obrobionym korpusie. Decydujące znaczenie ma tutaj trudność obróbki. Stal 904L łatwiej ulega wytężeniu plastycznemu podczas obróbki i generuje więcej ciepła na krawędzi tnącej. Zużycie narzędzi jest większe, czasy cyklu się wydłużają, a zakres dopuszczalnych parametrów procesu się zawęża. Zakład, który bez problemu przetwarza stal 316L, może wymagać innych narzędzi i innych parametrów, aby osiągnąć tę samą dokładność wymiarową przy stali 904L.
Oddzielenie narzędzi stanowi praktyczną ograniczającą warunkowość, którą łatwo zaniżyć. Matryce, uchwyty i narzędzia tnące stosowane do stali 316L nie są automatycznie odpowiednie do stali 904L, a zakład zmieniający gatunek materiału w trakcie produkcji może być zmuszony do ponownej walidacji swojego procesu. Jest to koszt przygotowania, a nie koszt przypadający na pojedynczą sztukę, jednak wpływa on na pierwszą partię i określa minimalny próg zamówienia.
Przykład znormalizowany z przebiegu obróbki obudowy: warsztat zmienił materiał obudowy z 316L na 904L dla małej partii. Pierwsze egzemplarze spełniały tolerancje, ale gwintowanie pokrywki wykazało większe zużycie narzędzia oraz lekką zmianę jakości powierzchni bocznych gwintu. Wzornik gwintu nadal przeszedł kontrolę, ale jakość powierzchni bocznych była gorsza niż w przypadku odniesienia z materiału 316L. Rozwiązaniem okazała się zmiana parametrów gwintowania oraz częstsza kontrola trwałości narzędzia, a nie projektowanie nowego gwintu. Kluczową uwagą jest to, że materiał 904L nie ulega nagłemu uszkodzeniu – wymaga jedynie większej uwagi przy operacjach zoptymalizowanych wcześniej dla 316L.
Charakter polerowania to decyzja projektowa
stal 904L przyjmuje połysk, który wydaje się nieco jaśniejszy i głębszy niż stal 316L, co jest jednym z powodów, dla których kojarzona jest z bardziej luksusowym wyglądem. Ta różnica rzeczywiście istnieje, ale jest subtelna i zależy od oświetlenia. Marka wybierająca stal 904L ze względu na charakter jej połysku powinna zweryfikować jej wygląd w tych samych warunkach oświetleniowych, w jakich będzie oceniany gotowy zegarek, a nie na próbce oświetlonej pojedynczą lampą.
Sam proces polerowania również ulega zmianie. Stal 904L ulega wytwardzeniu powierzchniowemu podczas polerowania, a etap polerowania przeprowadzony zbyt gorąco lub zbyt szybko może pozostawić powierzchnię trudniejszą do skorygowania w kolejnym przejściu. Cała sekwencja wykańczania musi zostać dostosowana do danej klasy stali, tak jak sekwencja frezowania. Specyfikacja polerowania opracowana dla stali 316L nie może być stosowana do stali 904L bez wcześniejszej weryfikacji.
Na czym polega wybór
Decyzja dotycząca gatunku materiału zwykle sprowadza się do trzech pytań. Po pierwsze: w jakich warunkach będzie użytkowana obudowa? Obudowa do zegarka typu dress, noszona w pomieszczeniach, nie wymaga zapasu odporności na korozję takiego jak w stali 904L. Natomiast obudowa do zegarka nurkowego lub obudowa przeznaczona do rynku o wilgotnym klimacie może uzasadniać zastosowanie tego gatunku. Po drugie: jaka jest wielkość partii i jaka jest sytuacja z narzędziami? Mała partia wykonana ze stali 904L wiąże się z wyższym nakładem pracy przy przygotowaniu produkcji, który łatwiej zrekompensować przy dużej partii. Po trzecie: co marka chce przekazać poprzez wykończenie powierzchni? Stal 904L poleruje się inaczej, a ta różnica powinna być świadoma częścią projektu, a nie efektem ubocznym.
Małe i duże partie powinny podlegać tym samym standardom jakościowym niezależnie od gatunku materiału, mimo że koszt jednostkowy małej serii jest wyższy – ponieważ koszty przygotowania produkcji i narzędzia rozliczane są na mniejszą liczbę sztuk. Jest to gradient cenowy, a nie różnica w kryteriach akceptacji.
Burriva działa na poziomie komponentów – zajmuje się tarczami, obudowami, bransoletkami i klamrami; produkcja obudów zegarków obejmuje frezowanie CNC, tłoczenie, polerowanie zautomatyzowane, kontrolę wymiarową oraz wielokrotne kontrole na etapach przyjmowania materiałów, w trakcie procesu produkcyjnego i przed wysyłką. Oddzielne przepływy pracy oraz kontrole dostępu do plików CAD zapewniają podział plików projektowych według stanowisk zawodowych. Marki rozważające użycie stali 316L lub 904L w projekcie obudowy mogą skontaktować się z zespołem, aby omówić specyfikacje obudowy, wymagania obróbkowe oraz punkty kontroli.